
Un anello in PCTFE può superare il collaudo subito dopo il taglio e richiedere comunque un esame più approfondito del materiale di partenza e della sua storia termica. La lavorazione meccanica del PCTFE dovrebbe iniziare con una resina di grado tracciabile e un semilavorato, proseguire attraverso una sequenza di asportazione controllata e concludersi con misurazioni nelle condizioni specificate per la consegna. Un basso assorbimento di umidità o una reputazione di stabilità dimensionale non eliminano l'effetto di come il materiale è stato prodotto e successivamente lavorato.
La domanda utile per l'acquirente, quindi, non è semplicemente se il PCTFE possa essere tornito. È quale materiale e quale storia di processo arriveranno con il particolare finito, e quali prove dimostrano che la geometria critica rimane accettabile dopo la sequenza di produzione concordata. Questo articolo riguarda componenti lavorati meccanicamente, non l'approvazione di una valvola completa, di un gruppo criogenico o di un sistema a ossigeno.
Seguire il materiale dalla resina all'anello finito
PCTFE significa policlorotrifluoroetilene, un fluoropolimero che può essere fornito come semilavorato per la lavorazione meccanica. Un nome commerciale di resina, una designazione di barra e una specifica di particolare finito descrivono punti diversi della filiera. Non ridurli a un'unica dicitura “equivalente Kel-F” senza identificare ciò che si sta effettivamente acquistando.
Daikin identifica la lavorazione meccanica come opzione di fabbricazione per il proprio materiale PCTFE. Una ricerca pubblicata tramite la NASA su barre Neoflon M400H e provini di sedi valvola mostra inoltre perché la storia produttiva sia importante: i ricercatori hanno esaminato le variazioni associate alla lavorazione del materiale di partenza, alla storia termica e alla lavorazione meccanica. Tali risultati riguardano il materiale e i provini testati. Essi supportano la richiesta di storia e verifica, non l'imposizione di un unico valore di ritiro misurato a ogni particolare in PCTFE.
Per Lavorazione meccanica del PCTFE di un anello di tenuta, registrare il produttore e il grado, la forma del semilavorato, il lotto di provenienza, il condizionamento precedente ove specificato e la revisione del disegno. Se il fornitore del semilavorato cambia, valutare se il piano di qualifica del processo e di accettazione debba essere riesaminato anche quando il certificato riporta la stessa famiglia di polimeri.
Stabilire quali dimensioni possono modificare il gruppo
Separare l'alesaggio, il diametro di posizionamento esterno, la faccia di appoggio assiale e la caratteristica di tenuta. Ognuno ha una conseguenza diversa se si sposta. Un diametro esterno può modificare il trattenimento in un supporto metallico; una faccia assiale può modificare il precarico; un bordo di tenuta danneggiato può creare un difetto di contatto locale anche quando il diametro complessivo è corretto.
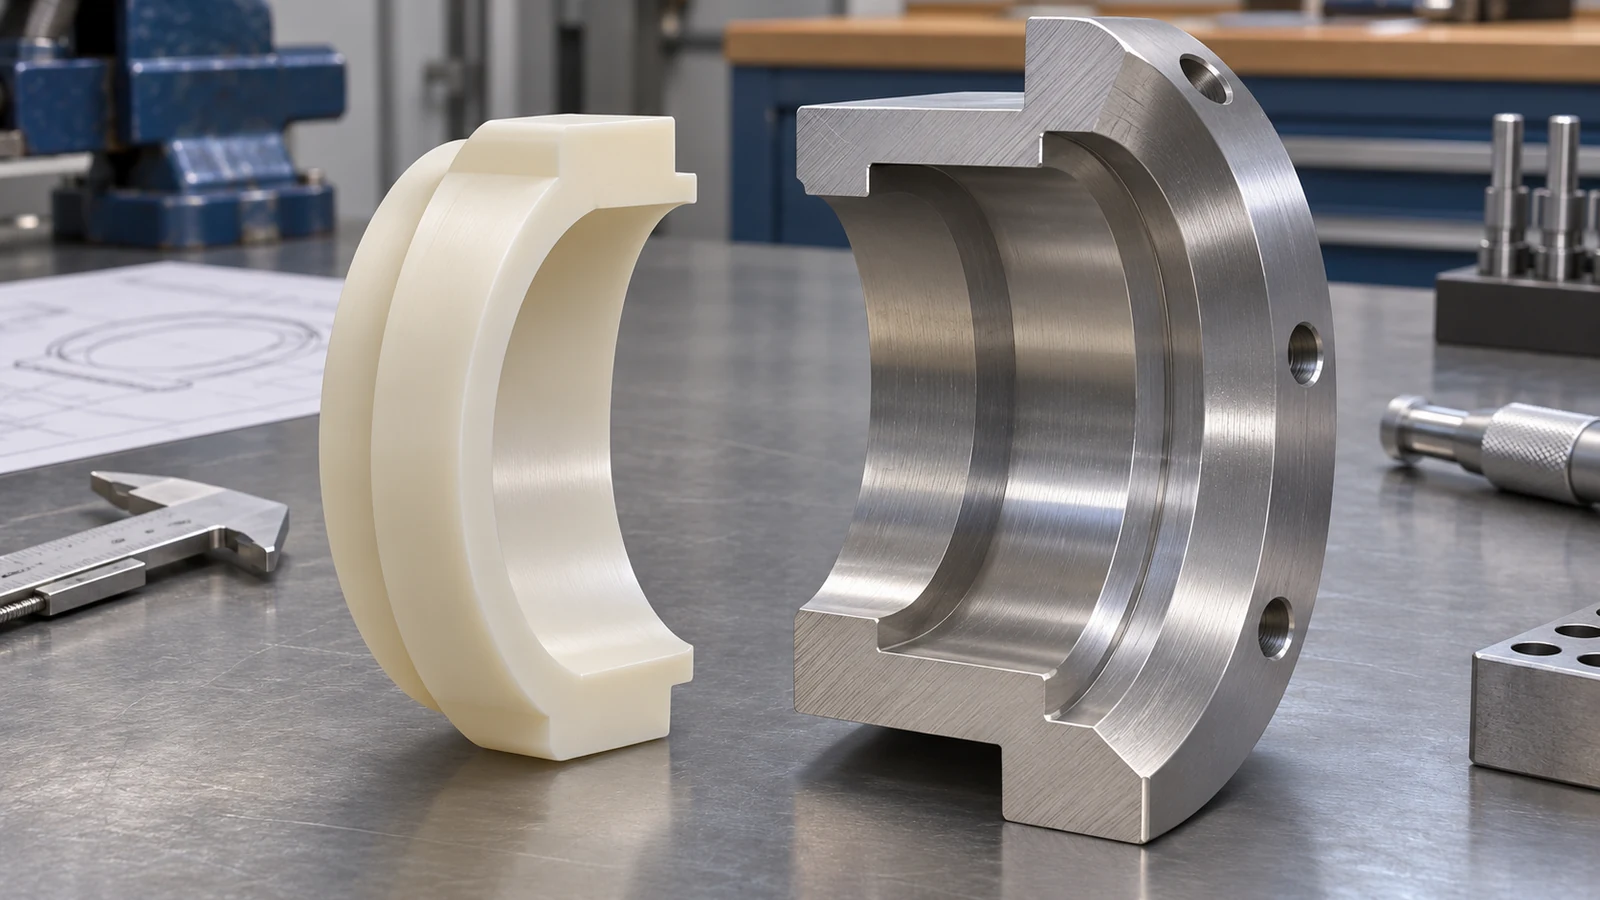 Quella mappa determina dove collocare lo sforzo di tolleranza e misurazione. Può essere ragionevole lasciare i rilievi non funzionali sotto il requisito generale del disegno, controllando al contempo le interfacce che stabiliscono la compressione o la posizione. Non aggiungere limiti dimensionali stretti a tutte le superfici come sostituto dell'identificazione di come l'anello si inserisce nel suo assieme.
| Caratteristica | Domanda di assieme | Informazioni da definire |
|---|---|---|
| Diametro di posizionamento | Cosa trattiene il pezzo senza distorsioni indesiderate? | Geometria di accoppiamento, base di accoppiamento e stato di misurazione |
| Superficie di appoggio | Cosa stabilisce la posizione assiale o la compressione? | Datum, relazione tra superfici e requisito di finitura |
| Bordo di tenuta | Quale contatto deve rimanere continuo? | Trattamento del bordo consentito e criteri di danneggiamento |
| Rilievo non funzionale | Fornisce solo gioco? | Limiti di ingombro e bava senza precisione non necessaria |
Asportazione e condizionamento appartengono a un'unica sequenza
La sgrossatura modifica la sezione del grezzo e libera la forma finita dal materiale che in precedenza la sosteneva. Se è prevista una fase termica o di condizionamento, il ciclo di lavorazione deve indicare se avviene prima della sgrossatura, tra le operazioni o dopo la lavorazione. L'autorità di progetto e il fornitore del materiale devono definire tale sequenza in base al materiale effettivo e ai requisiti di accettazione.
Non adottare un ciclo di ricottura universale proveniente da un altro fluoropolimero o dai dati di stampaggio della resina. Le istruzioni di riscaldamento e raffreddamento devono essere adeguate alla qualità, alla geometria e all'obiettivo. Un trattamento termico può alterare le dimensioni; non è automaticamente un'azione correttiva che preserva ogni accoppiamento finito.
Conservare un accesso sufficiente per recuperare i datum critici dopo una fase intermedia. Per un anello, può essere necessaria una superficie di presa separata o un sovrametallo di lavorazione concordato. Valutare tale sovrametallo su geometria e materiale di prova, anziché prevedere ogni movimento da un coefficiente o applicare la stessa compensazione a ogni dimensione.
La panoramica dei materiali plastici è utile per il contesto a livello di famiglia. La storia specifica del PCTFE e le verifiche dello stato finale devono rimanere nel piano del componente, in particolare quando le prestazioni del pezzo dipendono dalla relazione tra le interfacce polimero-metallo.
Ispezionare la geometria rilasciata e proteggere la superficie di tenuta
Un anello morbido o sottile può risentire della forza di fissaggio e della forza di misura. Una misurazione effettuata mentre è premuto contro un mandrino o un mandrino portapezzo descrive quello stato vincolato. Può essere utile durante la produzione, ma non deve sostituire silenziosamente la condizione di accettazione per un componente libero.
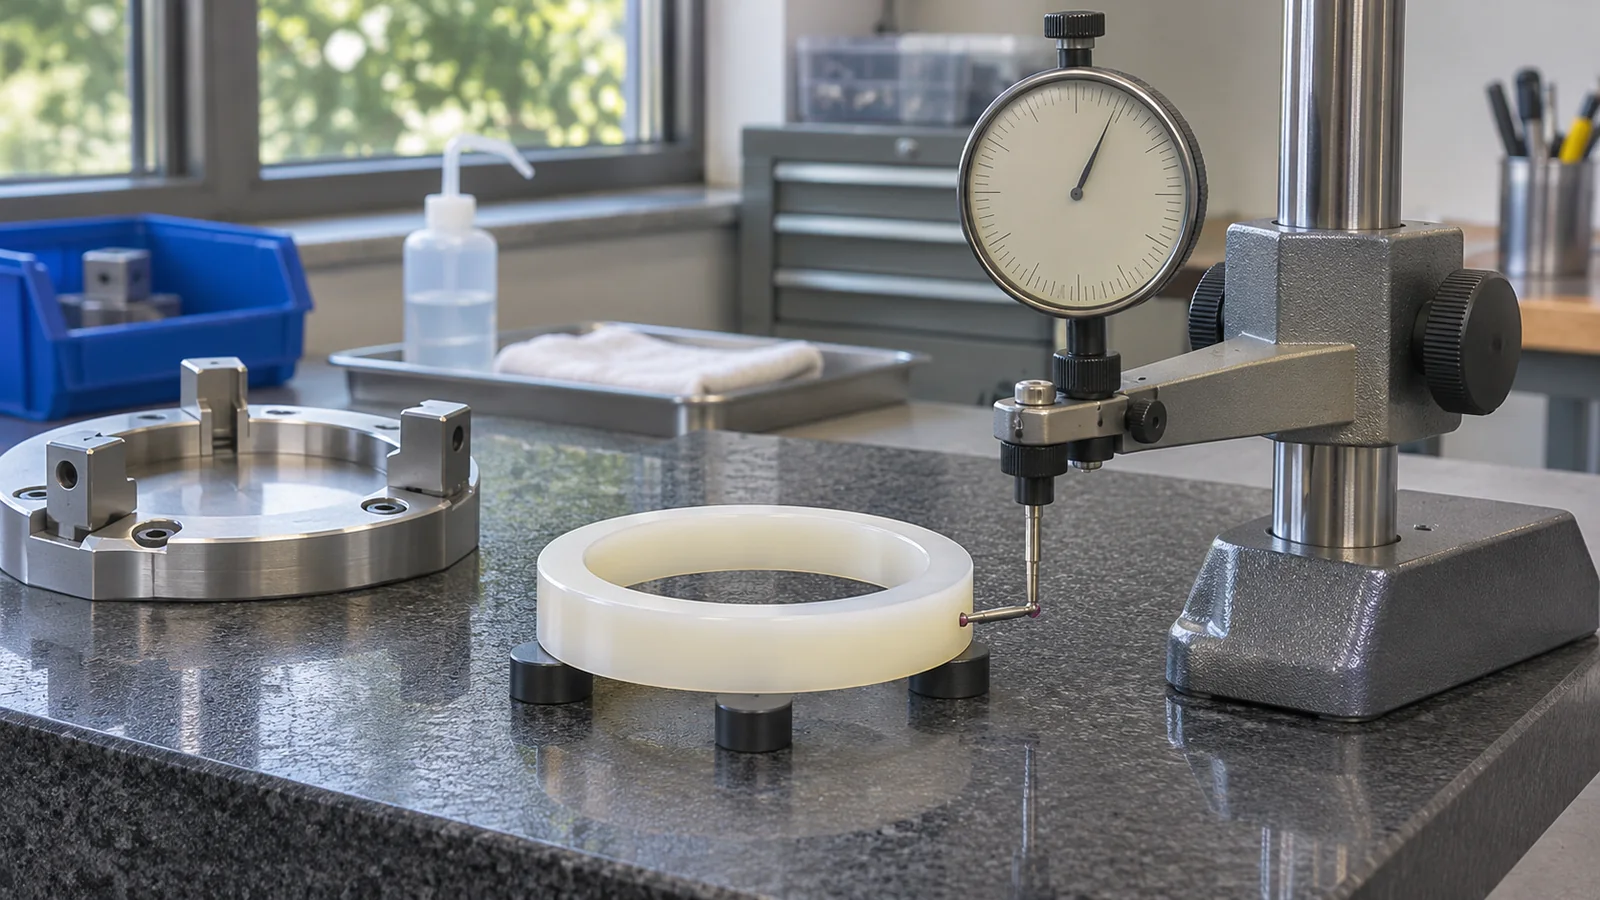 Concordare il metodo di misura, il supporto e la condizione ambientale per le caratteristiche critiche. Dove la forza di contatto potrebbe influenzare una lettura, confrontare metodi adeguati o definire una tecnica coerente a bassa forza. Registrare l'intervallo o la fase di processo in cui vengono effettuate le letture se il recupero dimensionale fa parte della questione di qualifica. Evitare di scegliere un tempo di attesa solo perché è conveniente per il programma della macchina.
L'ispezione superficiale deve considerare graffi, materiale strappato, bave aderenti e danni da manipolazione oltre alla texture specificata. Proteggere il bordo funzionale dopo la lavorazione finale. Un valore di rugosità non descrive l'intera geometria di tenuta, e un rapporto dimensionale non sostituisce alcuna prova di tenuta o applicativa richiesta separatamente.
Revisione ipotetica: l'accoppiamento nel supporto cambia dopo la lavorazione
Supponiamo che un inserto in PCTFE si adatti al suo attrezzo di ispezione dopo la tornitura ma non soddisfi più la relazione prevista con il supporto metallico dopo una fase successiva specificata. Il team verifica innanzitutto che le letture utilizzino lo stesso datum, la stessa forza di misura e la stessa condizione di temperatura. Poi confronta l'identità del materiale e la sequenza effettiva di lavorazione e condizionamento.
Se la variazione appare solo dopo tale fase successiva, aggiungere una correzione globale in sovrametallo al tornio può mascherare la causa. Una prova più informativa registra le interfacce rilevanti in fasi definite e valuta se il ciclo, la condizione del materiale o la fase di finitura necessitino di revisione. Se cambia solo un settore sottile, la revisione deve esaminare anche il vincolo e l'asportazione asimmetrica anziché presumere una contrazione uniforme del materiale.
Questo è un metodo illustrativo di risoluzione dei problemi, non un'affermazione su un pezzo di un cliente. Spiega perché la qualifica della lavorazione del PCTFE dovrebbe conservare la storia del processo insieme ai risultati delle misurazioni. Il risultato utile è un ciclo ripetibile per un pezzo specificato, non un fattore di correzione permanente per il polimero.
Dettagli che rendono la richiesta quotabile
Fornire il requisito esatto del materiale, la fonte del grezzo se controllata, un modello e un disegno quotato, le interfacce di accoppiamento critiche, i requisiti di bordo e finitura, e la condizione in cui i pezzi vengono accettati. Identificare chi è responsabile di eventuali trattamenti termici, pulizia, prove di assemblaggio o qualifica applicativa.
Specificare i registri necessari per collegare il componente finito al lotto di materiale e al ciclo di lavorazione. Se viene proposta una fonte alternativa di materiale, richiedere la revisione di tale sostituzione prima della produzione. La lavorazione del PCTFE non deve essere quotata come una promessa illimitata di prestazioni criogeniche o di compatibilità con i gas; tali requisiti necessitano di una propria base ingegneristica.
Domande sui particolari in PCTFE
Un materiale condizionato prima della lavorazione è automaticamente stabile dopo?
Non automaticamente. L'asportazione modifica la sezione e la storia del processo. Stabilire se la geometria finita richieda una verifica aggiuntiva secondo la specifica applicabile.
Un anello di prova può stabilire una correzione per ogni anello futuro?
No. La geometria, l'origine del materiale grezzo, la sezione e il percorso possono modificare il risultato. Mantenere le condizioni della prova e riesaminare le modifiche invece di trasformare una singola osservazione in una tolleranza valida per l'intera famiglia.
È sufficiente una superficie di tenuta liscia per approvare l'assemblaggio?
No. La condizione superficiale è solo uno dei fattori. Devono essere considerati anche la geometria di accoppiamento, lo stato del materiale, il carico di assemblaggio e le prove funzionali specificate.