
Ein PCTFE-Ring kann die Prüfung unmittelbar nach dem Schneiden bestehen und dennoch eine genauere Betrachtung seines Ausgangsmaterials und seiner thermischen Vorgeschichte erfordern. Die PCTFE-Bearbeitung sollte mit einer rückverfolgbaren Harztype und einem rückverfolgbaren Rohling beginnen, über eine kontrollierte Abtragungsfolge fortgesetzt werden und mit Messungen in dem für die Lieferung festgelegten Zustand enden. Eine geringe Feuchtigkeitsaufnahme oder der Ruf dimensionaler Stabilität beseitigt nicht die Auswirkung dessen, wie das Ausgangsmaterial hergestellt und anschließend verarbeitet wurde.
Die sinnvolle Käuferfrage ist daher nicht einfach, ob PCTFE gedreht werden kann. Sie lautet, welche Material- und Prozesshistorie mit dem fertigen Teil ankommt und welcher Nachweis zeigt, dass die kritische Geometrie nach der vereinbarten Fertigungsfolge weiterhin akzeptabel bleibt. Dieser Artikel betrifft bearbeitete Komponenten, nicht die Zulassung eines vollständigen Ventils, einer kryogenen Baugruppe oder eines Sauerstoffsystems.
Das Material vom Harz bis zum fertigen Ring verfolgen
PCTFE steht für Polychlortrifluorethylen, ein Fluorpolymer, das als Ausgangsmaterial zur Bearbeitung geliefert werden kann. Ein Harzhandelsname, eine Stabbezeichnung und eine Fertigteil-Spezifikation beschreiben unterschiedliche Punkte in der Lieferkette. Fassen Sie diese nicht in einer einzigen Zeile mit der Angabe “Kel-F-Äquivalent” zusammen, ohne zu benennen, was tatsächlich gekauft wird.
Daikin nennt die Bearbeitung als Fertigungsoption für sein PCTFE-Ausgangsmaterial. Eine über die NASA veröffentlichte Forschungsarbeit zu Neoflon M400H-Stäben und Ventilsitzproben zeigt zudem, warum die Fertigungshistorie wichtig ist: Die Forscher untersuchten Veränderungen im Zusammenhang mit der Verarbeitung des Ausgangsmaterials, der thermischen Vorgeschichte und der Bearbeitung. Diese Ergebnisse betreffen das getestete Material und die getesteten Proben. Sie stützen die Forderung nach Historie und Verifikation, nicht die Auferlegung eines einzigen gemessenen Schrumpfungswerts auf jedes PCTFE-Teil.
Für PCTFE-Bearbeitung eines Dichtrings den Hersteller und die Type, die Form des Ausgangsmaterials, die Quellcharge, eine gegebenenfalls festgelegte vorherige Konditionierung und die Zeichnungsrevision erfassen. Wenn der Lieferant des Ausgangsmaterials wechselt, prüfen Sie, ob die Prozessqualifizierung und der Abnahmeplan überprüft werden müssen, selbst wenn das Zertifikat dieselbe Polymerfamilie nennt.
Festlegen, welche Maße die Baugruppe verändern können
Bohrung, äußeren Zentrierdurchmesser, axiale Anlagefläche und Dichtungsmerkmal getrennt betrachten. Jedes hat eine andere Konsequenz, wenn es sich verändert. Ein Außendurchmesser kann den Halt in einem Metallträger verändern; eine axiale Fläche kann die Vorspannung verändern; eine beschädigte Dichtkante kann einen lokalen Kontaktfehler erzeugen, selbst wenn der Gesamtdurchmesser korrekt ist.
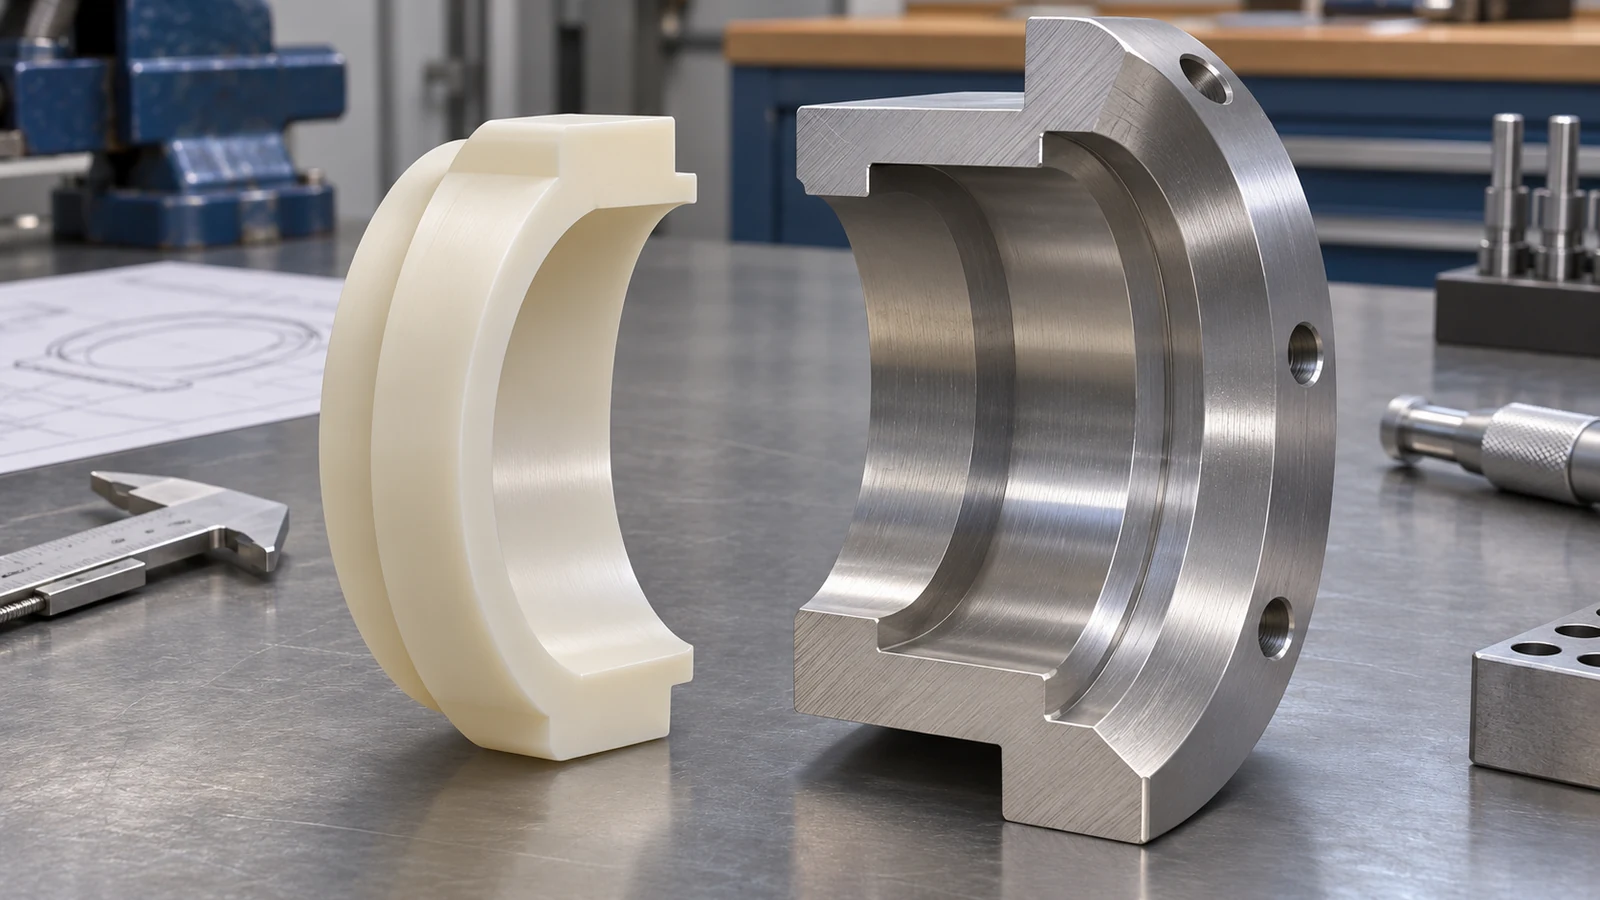 Diese Zuordnung bestimmt, wo Toleranz- und Messaufwand hingehören. Es kann sinnvoll sein, nichtfunktionale Freistellungen unter der allgemeinen Zeichnungsanforderung zu belassen, während die Schnittstellen kontrolliert werden, die die Kompression oder Position festlegen. Fügen Sie nicht allen Oberflächen enge Maßgrenzen als Ersatz dafür hinzu, zu bestimmen, wie der Ring in seiner Baugruppe sitzt.
| Merkmal | Montagefrage | Zu definierende Informationen |
|---|---|---|
| Zentrierdurchmesser | Was hält das Teil ohne ungewollte Verformung? | Passgeometrie, Passungsgrundlage und Messzustand |
| Auflagefläche | Was legt die axiale Position oder Kompression fest? | Bezug, Flächenbeziehung und Oberflächenanforderung |
| Dichtkante | Welcher Kontakt muss durchgehend erhalten bleiben? | Zulässige Kantenbehandlung und Schadenskriterien |
| Nichtfunktionale Freistellung | Dient sie nur dem Freiraum? | Hüllmaß und Gratgrenzen ohne unnötige Präzision |
Abtrag und Konditionierung gehören in einen Fertigungsablauf
Das Schruppen verändert den Querschnitt des Rohlings und löst die Fertigform aus dem Material, das sie zuvor gestützt hat. Wenn ein thermischer oder Konditionierungsschritt spezifiziert ist, sollte die Route angeben, ob er vor dem Schruppen, zwischen den Operationen oder nach der Bearbeitung erfolgt. Die Designverantwortlichen und der Materiallieferant sollten diese Reihenfolge für den tatsächlichen Werkstoff und die Abnahmeanforderung festlegen.
Übernehmen Sie keinen universellen Glühzyklus von einem anderen Fluorpolymer oder aus den Formgebungsdaten des Harzes. Anweisungen zum Erwärmen und Abkühlen müssen für die Type, die Geometrie und das Ziel geeignet sein. Eine Wärmebehandlung kann Abmessungen verändern; sie ist nicht automatisch eine Korrekturmaßnahme, die jede fertige Passung erhält.
Bewahren Sie ausreichenden Zugang, um die kritischen Bezugselemente nach einem Zwischenschritt wiederherzustellen. Für einen Ring kann eine separate Haltefläche oder ein vereinbartes Bearbeitungsaufmaß erforderlich sein. Bewerten Sie dieses Aufmaß anhand von Versuchsgeometrie und -material, anstatt alle Bewegungen aus einem Koeffizienten vorherzusagen oder dieselbe Kompensation auf jede Abmessung anzuwenden.
Die Übersicht über Kunststoffmaterialien ist für den Kontext auf Familienebene nützlich. PCTFE-spezifische Historie und Endzustandsprüfungen müssen im Bauteilplan verbleiben, insbesondere wenn die Leistung des Teils von der Beziehung zwischen Polymer- und Metallgrenzflächen abhängt.
Freigegebene Geometrie prüfen und die Dichtfläche schützen
Ein weicher oder dünner Ring kann auf Spannkraft und Messkraft reagieren. Eine Messung, die erfolgt, während er gegen ein Futter oder einen Dorn gezogen wird, beschreibt diesen eingespannten Zustand. Sie kann während der Produktion nützlich sein, sollte aber nicht stillschweigend die Abnahmebedingung für ein freies Bauteil ersetzen.
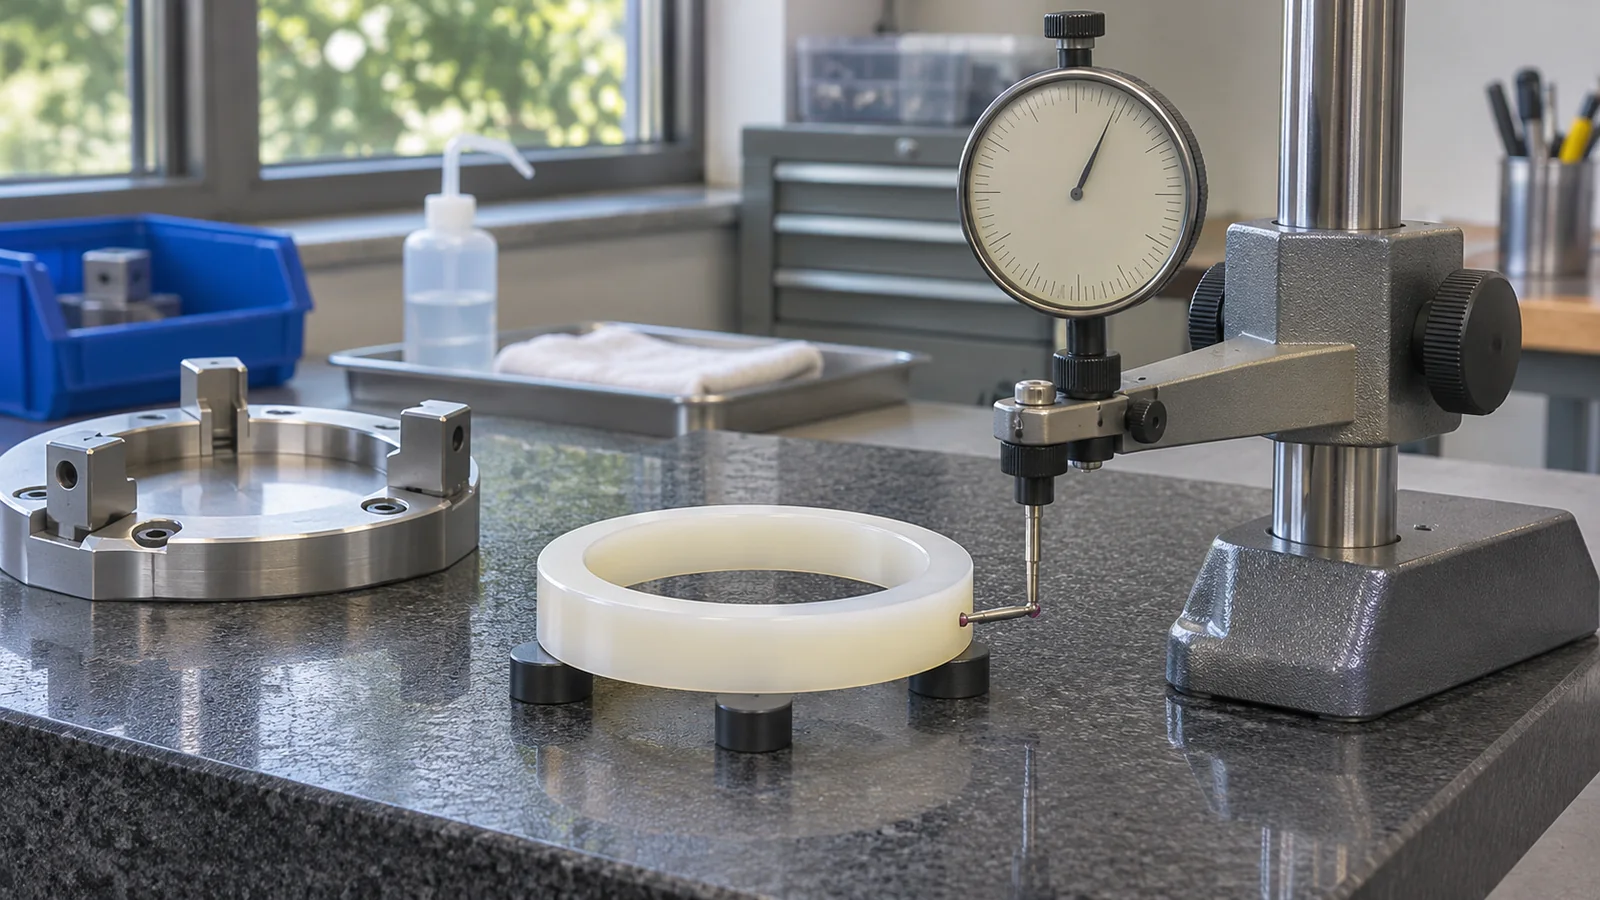 Vereinbaren Sie das Messverfahren, die Auflage und die Umgebungsbedingungen für die kritischen Merkmale. Wo die Kontaktkraft einen Messwert beeinflussen könnte, vergleichen Sie geeignete Verfahren oder definieren Sie eine konsistente Nieder krafttechnik. Erfassen Sie das Intervall oder die Prozessstufe, in der Messwerte genommen werden, wenn die dimensionelle Erholung Teil der Qualifizierungsfrage ist. Vermeiden Sie es, eine Wartezeit allein deshalb zu wählen, weil sie für den Maschinenplan günstig ist.
Die Oberflächenprüfung sollte neben der spezifizierten Textur auch Kratzer, ausgerissenes Material, anhaftende Grate und Handhabungsschäden berücksichtigen. Schützen Sie die Arbeitskante nach der Endbearbeitung. Eine Rauheitszahl beschreibt nicht die gesamte Dichtungsgeometrie, und ein Maßbericht ersetzt keine separat geforderte Dichtheits- oder Anwendungsprüfung.
Hypothetische Betrachtung: Der Trägersitz verändert sich nach der Verarbeitung
Angenommen, ein PCTFE-Einsatz passt nach dem Drehen in seine Prüfvorrichtung, erfüllt aber nach einem spezifizierten nachgelagerten Schritt nicht mehr die beabsichtigte Beziehung zum Metallträger. Das Team prüft zunächst, ob die Messwerte dasselbe Bezugselement, dieselbe Messkraft und dieselbe Temperaturbedingung verwenden. Dann vergleicht es die Werkstoffidentität und die tatsächliche Abfolge von Bearbeitung und Konditionierung.
Wenn die Änderung erst nach diesem nachgelagerten Schritt auftritt, kann eine pauschale Übermaßkorrektur an der Drehmaschine die Ursache verdecken. Ein aussagekräftigerer Versuch erfasst die relevanten Grenzflächen zu definierten Stufen und bewertet, ob die Route, der Werkstoffzustand oder die Endbearbeitungsstufe überarbeitet werden muss. Wenn sich nur ein dünner Sektor ändert, sollte die Überprüfung auch die Einspannung und den asymmetrischen Abtrag untersuchen, anstatt eine gleichmäßige Materialschrumpfung anzunehmen.
Dies ist eine illustrative Problemlösungsmethode, keine Aussage über ein Kundenbauteil. Sie erklärt, warum die PCTFE-Bearbeitungsqualifizierung die Prozesshistorie zusammen mit den Messergebnissen aufbewahren sollte. Das nützliche Ergebnis ist eine reproduzierbare Route für ein spezifiziertes Teil, kein dauerhafter Korrekturfaktor für das Polymer.
Details, die die Anfrage zitierfähig machen
Geben Sie die genaue Materialanforderung, die Rohmaterialquelle, falls gesteuert, ein Modell und eine bemaßte Zeichnung, kritische Paarungsgrenzflächen, Kanten- und Oberflächenanforderungen sowie die Bedingung an, unter der Teile abgenommen werden. Legen Sie fest, wer für eine Wärmebehandlung, Reinigung, Montageversuche oder Anwendungsqualifizierung verantwortlich ist.
Legen Sie die Aufzeichnungen fest, die erforderlich sind, um das fertige Bauteil mit seiner Werkstoffcharge und Route zu verknüpfen. Wenn eine alternative Materialquelle vorgeschlagen wird, verlangen Sie eine Prüfung dieser Substitution vor der Produktion. PCTFE-Bearbeitung sollte nicht als uneingeschränkte Zusage für Kryoleistung oder Gasverträglichkeit angeboten werden; diese Anforderungen benötigen ihre eigene technische Grundlage.
Fragen zu PCTFE-Teilen
Ist Rohmaterial, das vor der Bearbeitung konditioniert wurde, danach automatisch stabil?
Nicht automatisch. Der Abtrag verändert den Querschnitt und die Prozesshistorie. Legen Sie fest, ob die Fertiggeometrie gemäß der geltenden Spezifikation eine zusätzliche Verifizierung erfordert.
Kann ein Versuchsring eine Korrektur für jeden zukünftigen Ring festlegen?
Nein. Geometrie, Materialherkunft, Querschnitt und Fertigungsweg können das Ergebnis verändern. Behalten Sie die Versuchsbedingungen bei und prüfen Sie Änderungen, anstatt aus einer einzelnen Beobachtung eine pauschale Toleranz für die gesamte Produktfamilie abzuleiten.
Reicht eine glatte Dichtfläche aus, um die Baugruppe freizugeben?
Nein. Der Oberflächenzustand ist nur ein Eingangsparameter. Auch die Paarungsgeometrie, der Materialzustand, die Montagebelastung und die spezifizierten Funktionstests müssen berücksichtigt werden.