
Une bague en PCTFE peut réussir l'inspection immédiatement après la coupe et nécessiter néanmoins un examen plus approfondi de son stock et de son historique thermique. L'usinage du PCTFE doit commencer par une nuance de résine et une ébauche traçables, se poursuivre par une séquence d'enlèvement contrôlée et se terminer par des mesures dans l'état spécifié pour la livraison. Une faible absorption d'humidité ou une réputation de stabilité dimensionnelle n'élimine pas l'effet de la façon dont le stock a été fabriqué et ensuite traité.
La question utile pour l'acheteur n'est donc pas simplement de savoir si le PCTFE peut être tourné. Il s'agit de savoir quel matériau et quel historique de processus accompagneront la pièce finie, et quelles preuves montrent que la géométrie critique reste acceptable après la séquence de fabrication convenue. Cet article concerne les composants usinés, et non l'approbation d'une vanne complète, d'un ensemble cryogénique ou d'un système à oxygène.
Suivre le matériau de la résine à la bague finie
PCTFE signifie polychlorotrifluoroéthylène, un fluoropolymère pouvant être fourni sous forme de stock pour usinage. Un nom commercial de résine, une désignation de tige et une spécification de pièce finie décrivent différents points de la chaîne d'approvisionnement. Ne les confondez pas en une seule mention “ équivalent Kel-F ” sans identifier ce qui est réellement acheté.
Daikin identifie l'usinage comme une option de fabrication pour son stock de PCTFE. Des recherches publiées via la NASA sur des tiges Neoflon M400H et des éprouvettes de siège de vanne montrent également pourquoi l'historique de fabrication importe : les chercheurs ont examiné les changements associés au traitement du stock, à l'historique thermique et à l'usinage. Ces résultats concernent le matériau et les éprouvettes testés. Ils justifient de demander l'historique et une vérification, sans imposer une valeur de retrait mesurée à chaque pièce en PCTFE.
Pour Usinage du PCTFE d'une bague d'étanchéité, consigner le producteur et la nuance, la forme du stock, le lot source, le conditionnement préalable lorsqu'il est spécifié, et la révision du plan. Si le fournisseur de stock change, examiner si la qualification du processus et le plan d'acceptation doivent être revus, même lorsque le certificat mentionne la même famille de polymères.
Déterminer quelles dimensions peuvent modifier l'assemblage
Séparer l'alésage, le diamètre de positionnement extérieur, la face d'appui axiale et la fonction d'étanchéité. Chacun a une conséquence différente s'il se déplace. Un diamètre extérieur peut modifier la rétention dans un support métallique ; une face axiale peut modifier la précharge ; un bord d'étanchéité endommagé peut créer un défaut de contact local même lorsque le diamètre global est correct.
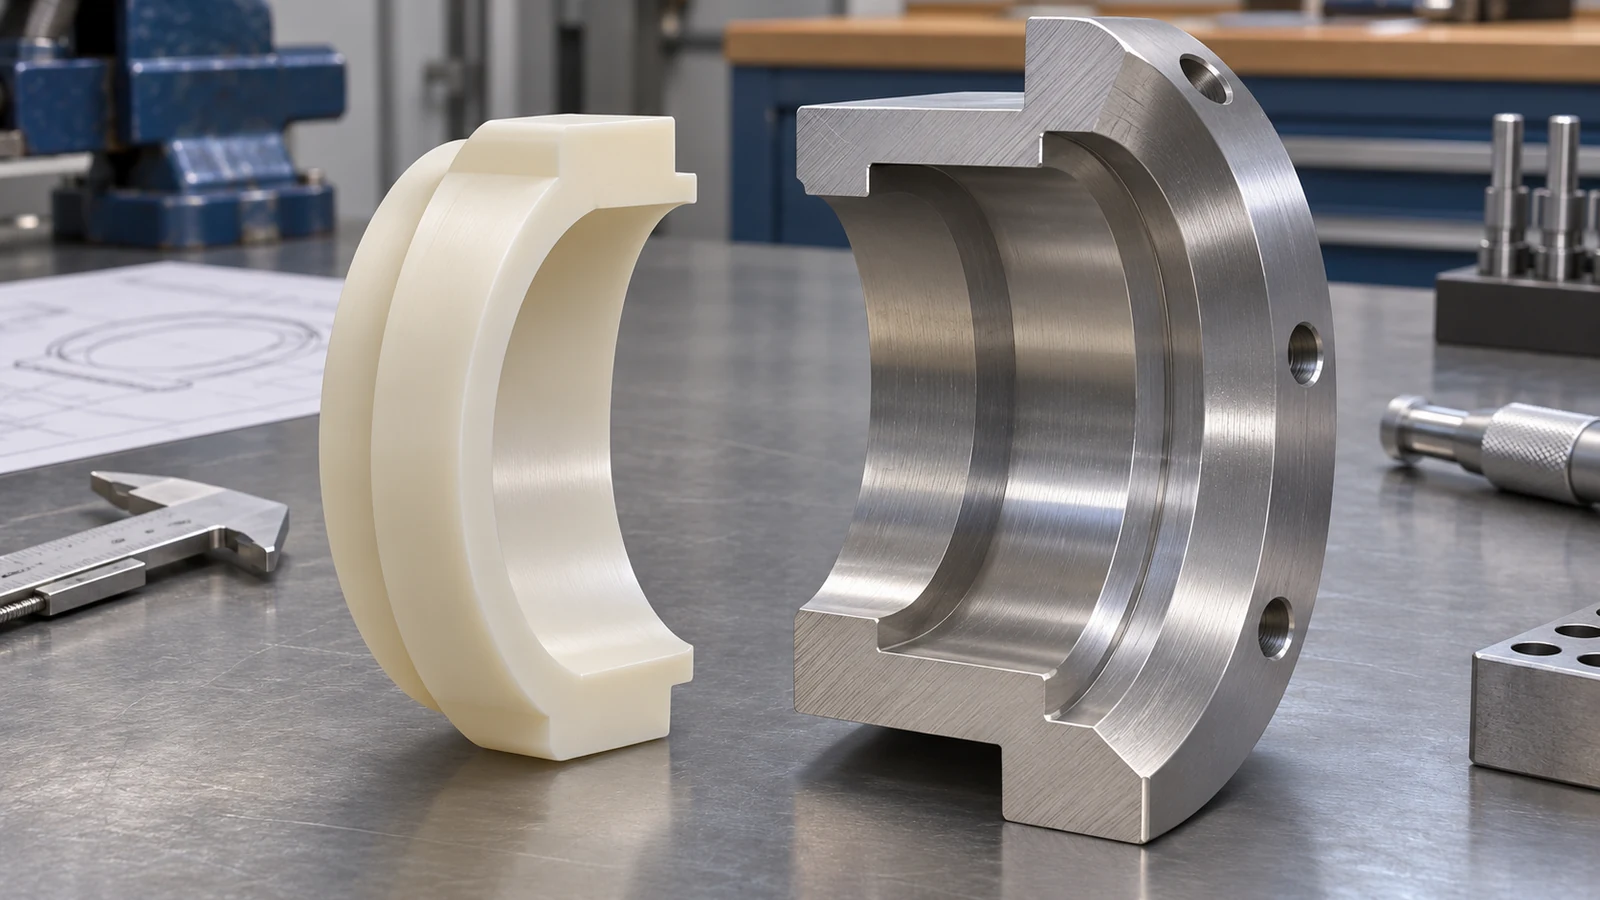 Cette cartographie détermine où se situent l'effort de tolérance et de mesure. Il peut être raisonnable de laisser des dégagements non fonctionnels sous l'exigence générale du plan tout en contrôlant les interfaces qui établissent la compression ou la position. N'ajoutez pas de limites dimensionnelles serrées sur toutes les surfaces en guise de substitut à l'identification de la façon dont la bague repose dans son assemblage.
| Caractéristique | Question d'assemblage | Informations à définir |
|---|---|---|
| Diamètre de positionnement | Qu'est-ce qui maintient la pièce sans déformation involontaire ? | Géométrie d'accouplement, base d'ajustement et état de mesure |
| Face d'appui | Qu'est-ce qui établit la position axiale ou la compression ? | Référence, relation de faces et exigence de finition |
| Bord d'étanchéité | Quel contact doit rester continu ? | Traitement de bord autorisé et critères d'endommagement |
| Dégagement non fonctionnel | Sert-il uniquement à fournir un dégagement ? | Limites d'encombrement et de bavure sans précision inutile |
L'enlèvement et le conditionnement font partie d'une même gamme
L'ébauche modifie la section de l'ébauche et libère la forme finie du matériau qui la soutenait auparavant. Si une étape thermique ou de conditionnement est spécifiée, la gamme doit indiquer si elle a lieu avant l'ébauche, entre les opérations ou après l'usinage. L'autorité de conception et le fournisseur de matériau doivent résoudre cette séquence pour le stock réel et l'exigence d'acceptation.
Ne pas adopter un cycle de recuit universel provenant d'un autre fluoropolymère ou des données de moulage de la résine. Les instructions de chauffage et de refroidissement doivent convenir à la nuance, à la géométrie et à l'objectif. Un traitement thermique peut modifier les dimensions ; il ne constitue pas automatiquement une action corrective qui préserve chaque ajustement fini.
Préserver un accès suffisant pour récupérer les références critiques après une étape intermédiaire. Pour une bague, une surface de maintien séparée ou une surépaisseur d'usinage convenue peut être nécessaire. Évaluer cette surépaisseur sur une géométrie et un matériau d'essai, plutôt que de prédire tous les mouvements à partir d'un coefficient ou d'appliquer la même compensation à chaque dimension.
La aperçu des matériaux plastiques est utile pour le contexte au niveau de la famille. L'historique spécifique au PCTFE et les contrôles de l'état final doivent rester dans le plan du composant, en particulier lorsque la performance de la pièce dépend de la relation entre les interfaces polymère et métal.
Inspecter la géométrie libérée et protéger la surface d'étanchéité
Une bague souple ou mince peut réagir à la force du montage et à la force de mesure. Une mesure prise lorsqu'elle est plaquée contre un mandrin décrit cet état contraint. Elle peut être utile en production, mais elle ne doit pas remplacer silencieusement la condition d'acceptation d'un composant libre.
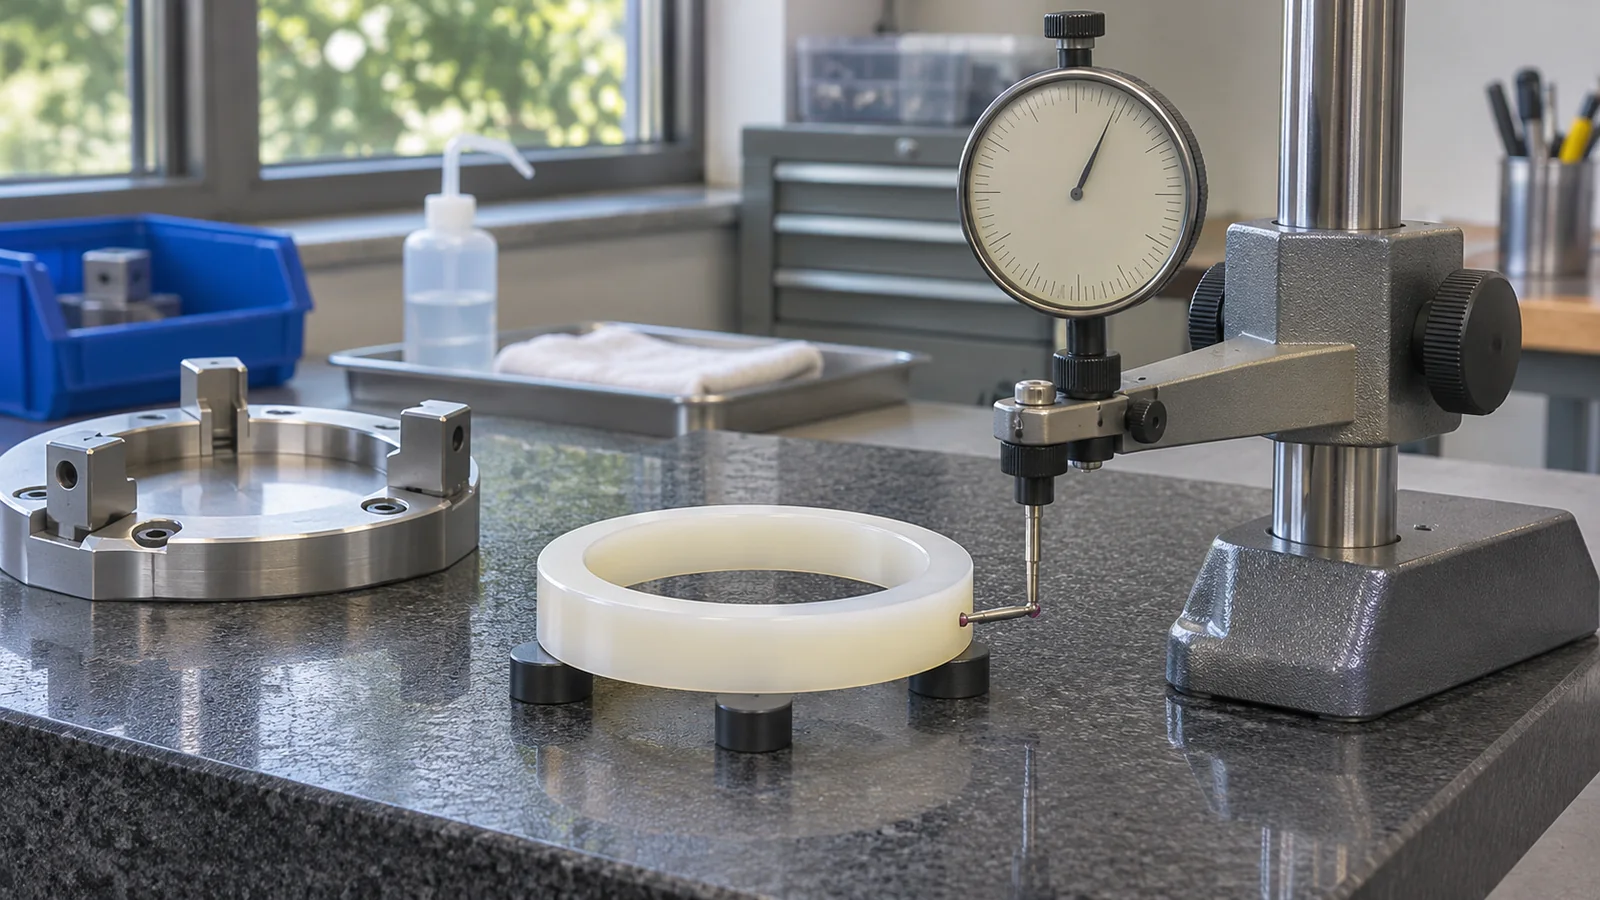 Convenir de la méthode de mesure, du support et des conditions environnementales pour les caractéristiques critiques. Lorsque la force de contact pourrait influencer une lecture, comparer des méthodes appropriées ou définir une technique cohérente à faible force. Enregistrer l'intervalle ou l'étape du processus auquel les lectures sont prises si la récupération dimensionnelle fait partie de la question de qualification. Éviter de choisir un temps d'attente uniquement parce qu'il est pratique pour le planning de la machine.
L'inspection de surface doit prendre en compte les rayures, le matériau arraché, les bavures attachées et les dommages de manipulation en plus de la texture spécifiée. Protéger le bord actif après l'usinage final. Un chiffre de rugosité ne décrit pas toute la géométrie d'étanchéité, et un rapport dimensionnel ne remplace pas tout essai d'étanchéité ou d'application requis séparément.
Revue hypothétique : l'ajustement dans le support change après traitement
Supposons qu'un insert en PCTFE s'adapte à son gabarit d'inspection après le tournage mais ne respecte plus la relation prévue avec le support métallique après une étape en aval spécifiée. L'équipe vérifie d'abord que les lectures utilisent la même référence, la même force de mesure et les mêmes conditions de température. Elle compare ensuite l'identité du stock et la séquence réelle d'usinage et de conditionnement.
Si le changement n'apparaît qu'après cette étape en aval, ajouter une correction globale de surdimensionnement au tour peut masquer la cause. Un essai plus informatif enregistre les interfaces pertinentes à des étapes définies et évalue si la gamme, l'état du stock ou l'étape de finition doit être révisé. Si seul un secteur mince change, l'examen doit également porter sur le maintien et l'enlèvement asymétrique plutôt que de supposer une contraction uniforme du matériau.
Il s'agit d'une méthode illustrative de résolution de problèmes, et non d'une affirmation concernant une pièce client. Elle explique pourquoi la qualification de l'usinage du PCTFE doit conserver l'historique du processus aux côtés des résultats de mesure. Le résultat utile est une gamme reproductible pour une pièce spécifiée, et non un facteur de correction permanent pour le polymère.
Détails qui rendent la demande chiffrable
Fournir l'exigence exacte de matériau, la source de l'ébauche si elle est contrôlée, un modèle et un dessin coté, les interfaces d'accouplement critiques, les exigences de bord et de finition, ainsi que la condition dans laquelle les pièces sont acceptées. Identifier qui est responsable de tout traitement thermique, nettoyage, essai d'assemblage ou qualification d'application.
Spécifier les enregistrements nécessaires pour relier le composant fini à son lot de stock et à sa gamme. Si une source de matériau alternative est proposée, exiger l'examen de cette substitution avant production. L'usinage du PCTFE ne doit pas être proposé comme une promesse sans restriction de performance cryogénique ou de compatibilité gaz ; ces exigences nécessitent leur propre base d'ingénierie.
Questions sur les pièces en PCTFE
Un stock conditionné avant usinage est-il automatiquement stable par la suite ?
Pas automatiquement. L'enlèvement modifie la section et l'historique du processus. Établir si la géométrie finie nécessite une vérification supplémentaire selon la spécification applicable.
Un anneau d'essai peut-il établir une correction pour chaque futur anneau ?
Non. La géométrie, l'origine du brut, la section et la gamme d'usinage peuvent modifier le résultat. Conservez les conditions de l'essai et examinez les modifications au lieu de transformer une seule observation en tolérance applicable à toute la famille.
Une face d'étanchéité lisse suffit-elle pour approuver l'assemblage ?
Non. L'état de surface n'est qu'un paramètre. La géométrie d'accouplement, l'état du matériau, les charges d'assemblage et les essais fonctionnels spécifiés doivent également être traités.