
Un anillo de PCTFE puede superar la inspección inmediatamente después del corte y aun así requerir una revisión más detallada de su material base y su historial térmico. El mecanizado de PCTFE debe comenzar con un grado de resina y un blank trazables, continuar mediante una secuencia de remoción controlada y finalizar con mediciones en la condición especificada para la entrega. La baja absorción de humedad o una reputación de estabilidad dimensional no eliminan el efecto de cómo se fabricó el material base y cómo se procesó posteriormente.
Por lo tanto, la pregunta útil del comprador no es simplemente si el PCTFE se puede tornear. Es qué material e historial de proceso llegarán con la pieza terminada, y qué evidencia demuestra que la geometría crítica sigue siendo aceptable después de la secuencia de fabricación acordada. Este artículo trata de componentes mecanizados, no de la aprobación de una válvula completa, un ensamblaje criogénico o un sistema de oxígeno.
Siga el material desde la resina hasta el anillo terminado
PCTFE significa policlorotrifluoroetileno, un fluoropolímero que puede suministrarse como material base para mecanizado. Un nombre comercial de resina, una designación de barra y una especificación de pieza terminada describen puntos diferentes de la cadena de suministro. No los reduzca a una sola línea que diga “equivalente a Kel-F” sin identificar qué se está comprando realmente.
Daikin identifica el mecanizado como una opción de fabricación para su material base de PCTFE. La investigación publicada a través de la NASA sobre barras Neoflon M400H y probetas de asientos de válvula también muestra por qué importa el historial de fabricación: los investigadores examinaron cambios asociados con el procesamiento del material base, el historial térmico y el mecanizado. Esos resultados conciernen al material y las probetas ensayados. Respaldan la solicitud de historial y verificación, no la imposición de un único valor de contracción medido a cada pieza de PCTFE.
Para Mecanizado de PCTFE de un anillo de sellado, registre el productor y el grado, la forma del material base, el lote de origen, el acondicionamiento previo cuando se especifique y la revisión del plano. Si cambia el proveedor del material base, considere si la calificación del proceso y el plan de aceptación necesitan revisión incluso cuando el certificado nombre la misma familia de polímeros.
Determine qué dimensiones pueden alterar el ensamblaje
Separe el diámetro interior, el diámetro exterior de localización, la cara de asiento axial y la característica de sellado. Cada uno tiene una consecuencia diferente si se desplaza. Un diámetro exterior puede cambiar la retención en un portador metálico; una cara axial puede cambiar la precarga; un borde de sellado dañado puede crear un defecto de contacto local incluso cuando el diámetro general es correcto.
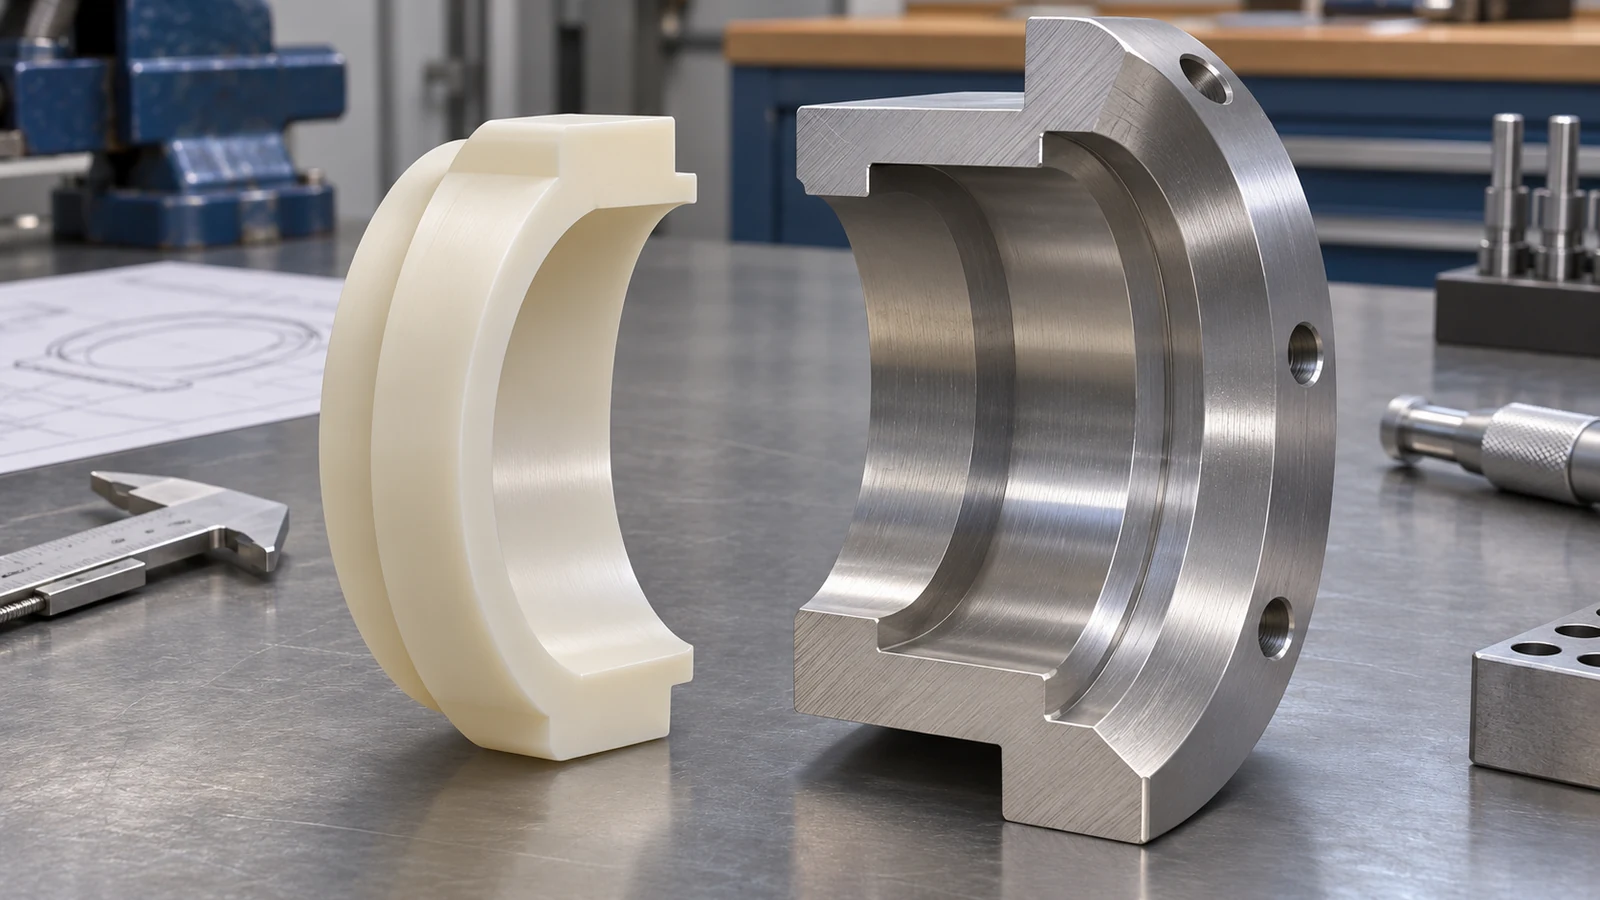 Ese mapa determina dónde corresponden el esfuerzo de tolerancia y de medición. Puede ser razonable dejar alivios no funcionales bajo el requisito general del plano mientras se controlan las interfaces que establecen la compresión o la posición. No añada límites dimensionales estrictos a todas las superficies como sustituto de identificar cómo se asienta el anillo en su ensamblaje.
| Característica | Pregunta de ensamblaje | Información a definir |
|---|---|---|
| Diámetro de localización | ¿Qué sujeta la pieza sin distorsión involuntaria? | Geometría de acoplamiento, base de ajuste y estado de medición |
| Cara de asiento | ¿Qué establece la posición axial o la compresión? | Datum, relación de caras y requisito de acabado |
| Borde de sellado | ¿Qué contacto debe permanecer continuo? | Tratamiento de borde permitido y criterios de daño |
| Alivio no funcional | ¿Solo proporciona holgura? | Límites de envolvente y rebabas sin precisión innecesaria |
La remoción y el acondicionamiento pertenecen a una misma ruta
El desbaste modifica la sección de la pieza en bruto y libera la forma acabada del material que antes la sustentaba. Si se especifica un paso térmico o de acondicionamiento, la ruta debe indicar si ocurre antes del desbaste, entre operaciones o después del mecanizado. La autoridad de diseño y el proveedor de material deben resolver esa secuencia para el material real y el requisito de aceptación.
No adopte un ciclo de recocido universal proveniente de otro fluoropolímero ni de los datos de moldeo de la resina. Las instrucciones de calentamiento y enfriamiento deben ser adecuadas para el grado, la geometría y el objetivo. Un tratamiento térmico puede alterar las dimensiones; no es automáticamente una acción correctiva que preserve cada ajuste acabado.
Conserve suficiente acceso para recuperar los datums críticos después de un paso intermedio. Para un anillo, puede ser necesaria una superficie de sujeción separada o un sobreespesor de mecanizado acordado. Evalúe ese sobreespesor en geometría y material de prueba, en lugar de predecir todo el movimiento a partir de un coeficiente o aplicar la misma compensación a cada dimensión.
El descripción general de los materiales plásticos es útil para el contexto a nivel de familia. El historial específico del PCTFE y las verificaciones del estado final deben permanecer en el plan del componente, particularmente cuando el desempeño de la pieza depende de la relación entre las interfaces de polímero y metal.
Inspeccione la geometría liberada y proteja la superficie de sellado
Un anillo blando o delgado puede responder a la fuerza del dispositivo de sujeción y a la fuerza de medición. Una medición tomada mientras se lo tracciona contra un plato o mandril describe ese estado restringido. Puede ser útil durante la producción, pero no debe reemplazar silenciosamente la condición de aceptación para un componente suelto.
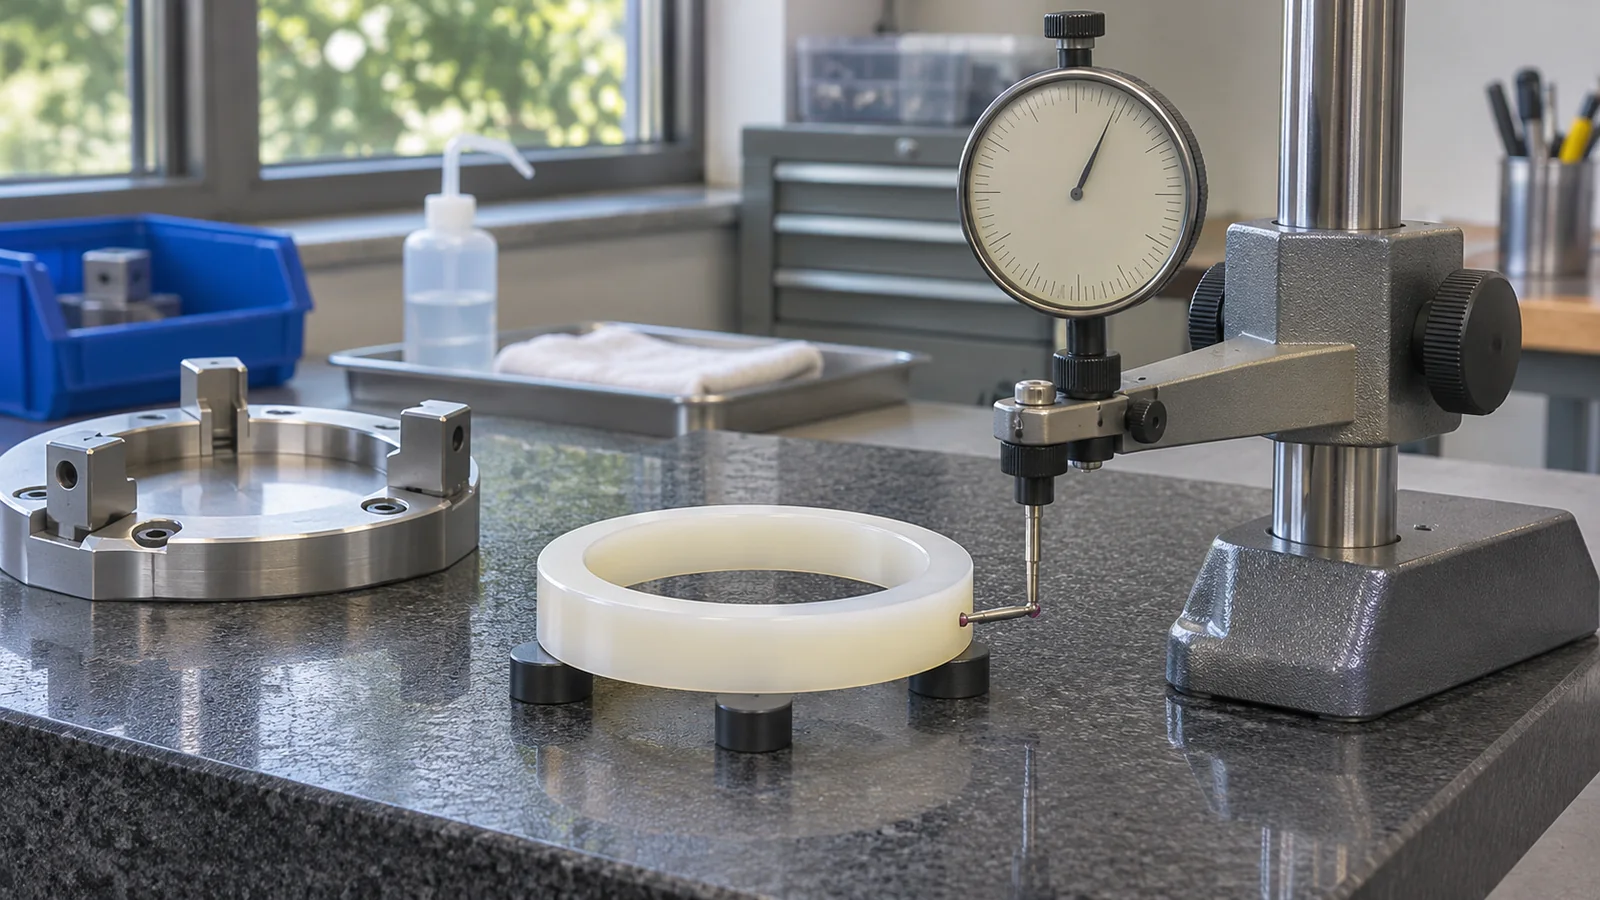 Acuerde el método de medición, el soporte y la condición ambiental para las características críticas. Cuando la fuerza de contacto pueda influir en una lectura, compare métodos adecuados o defina una técnica consistente de baja fuerza. Registre el intervalo o la etapa del proceso en la que se toman las lecturas si la recuperación dimensional forma parte de la cuestión de calificación. Evite seleccionar un tiempo de espera únicamente porque resulte conveniente para el cronograma de la máquina.
La inspección superficial debe considerar rayones, material desgarrado, rebabas adheridas y daños por manipulación, además de la textura especificada. Mantenga protegido el borde de trabajo después del mecanizado final. Un valor de rugosidad no describe toda la geometría de sellado, y un informe dimensional no reemplaza ninguna prueba de fugas o de aplicación requerida por separado.
Revisión hipotética: el ajuste del portador cambia después del procesamiento
Suponga que un inserto de PCTFE encaja en su dispositivo de inspección después del torneado, pero ya no cumple la relación prevista con el portador metálico después de un paso posterior especificado. El equipo primero verifica que las lecturas utilicen el mismo datum, la misma fuerza de medición y la misma condición de temperatura. Luego compara la identidad del material y la secuencia real de mecanizado y acondicionamiento.
Si el cambio aparece solo después de ese paso posterior, agregar una corrección general de sobremedida en el torno puede ocultar la causa. Una prueba más informativa registra las interfaces relevantes en etapas definidas y evalúa si la ruta, la condición del material o la etapa de acabado necesitan revisión. Si solo cambia un sector delgado, la revisión también debe examinar la sujeción y el arranque asimétrico en lugar de suponer una contracción uniforme del material.
Este es un método ilustrativo de resolución de problemas, no una afirmación sobre una pieza de un cliente. Explica por qué la calificación del mecanizado de PCTFE debe conservar el historial del proceso junto con los resultados de medición. El resultado útil es una ruta repetible para una pieza especificada, no un factor de corrección permanente para el polímero.
Detalles que hacen la solicitud cotizable
Proporcione el requisito exacto de material, la fuente de la pieza en bruto si está controlada, un modelo y un plano acotado, las interfaces de acoplamiento críticas, los requisitos de borde y acabado, y la condición en la que se aceptan las piezas. Identifique quién es responsable de cualquier tratamiento térmico, limpieza, prueba de ensamblaje o calificación de aplicación.
Especifique los registros necesarios para vincular el componente terminado con su lote de material y su ruta. Si se propone una fuente de material alternativa, exija la revisión de esa sustitución antes de la producción. El mecanizado de PCTFE no debe cotizarse como una promesa irrestricta de desempeño criogénico o compatibilidad con gases; esos requisitos necesitan su propia base de ingeniería.
Preguntas sobre piezas de PCTFE
¿El material que fue acondicionado antes del mecanizado es automáticamente estable después?
No automáticamente. El arranque de material cambia la sección y el historial del proceso. Establezca si la geometría terminada requiere verificación adicional según la especificación aplicable.
¿Puede un anillo de prueba establecer una corrección para todos los anillos futuros?
No. La geometría, el origen del material, la sección y la ruta pueden cambiar el resultado. Mantenga las condiciones de la prueba y revise los cambios en lugar de convertir una sola observación en una tolerancia para toda la familia.
¿Basta una cara de sellado lisa para aprobar el conjunto?
No. El estado de la superficie es solo un dato de entrada. También deben abordarse la geometría de acoplamiento, el estado del material, la carga de montaje y las pruebas funcionales especificadas.