
Um anel de PCTFE pode passar na inspeção imediatamente após o corte e ainda assim exigir uma análise mais detalhada de seu estoque e histórico térmico. A usinagem de PCTFE deve começar com uma resina de grau rastreável e um blank, continuar por uma sequência de remoção controlada e terminar com medições na condição especificada para entrega. A baixa absorção de umidade ou a reputação de estabilidade dimensional não elimina o efeito de como o estoque foi fabricado e subsequentemente processado.
A pergunta útil do comprador, portanto, não é simplesmente se o PCTFE pode ser torneado. É qual material e histórico de processo chegarão com a peça acabada, e quais evidências mostram que a geometria crítica permanece aceitável após a sequência de fabricação acordada. Este artigo trata de componentes usinados, não da aprovação de uma válvula completa, montagem criogênica ou sistema de oxigênio.
Acompanhe o material da resina ao anel acabado
PCTFE significa policlorotrifluoroetileno, um fluoropolímero que pode ser fornecido como estoque para usinagem. Um nome comercial de resina, uma designação de tarugo e uma especificação de peça acabada descrevem pontos diferentes na cadeia de suprimentos. Não os reduza a uma única linha dizendo “equivalente ao Kel-F” sem identificar o que está realmente sendo adquirido.
A Daikin identifica a usinagem como uma opção de fabricação para seu estoque de PCTFE. Pesquisas publicadas pela NASA sobre tarugos Neoflon M400H e corpos de prova de sede de válvula também mostram por que o histórico de fabricação importa: os pesquisadores examinaram mudanças associadas ao processamento do estoque, histórico térmico e usinagem. Esses resultados dizem respeito ao material e aos corpos de prova testados. Eles apoiam a solicitação de histórico e verificação, não a imposição de um único valor de contração medido a todas as peças de PCTFE.
Para Usinagem de PCTFE de um anel de vedação, registre o produtor e o grau, a forma do estoque, o lote de origem, o condicionamento prévio quando especificado e a revisão do desenho. Se o fornecedor do estoque mudar, considere se a qualificação do processo e o plano de aceitação precisam ser revisados, mesmo quando o certificado nomeia a mesma família de polímero.
Decida quais dimensões podem alterar a montagem
Separe o furo, o diâmetro de localização externo, a face de assentamento axial e o recurso de vedação. Cada um tem uma consequência diferente se se mover. Um diâmetro externo pode alterar a retenção em um suporte metálico; uma face axial pode alterar a pré-carga; uma borda de vedação danificada pode criar um defeito de contato local mesmo quando o diâmetro geral está correto.
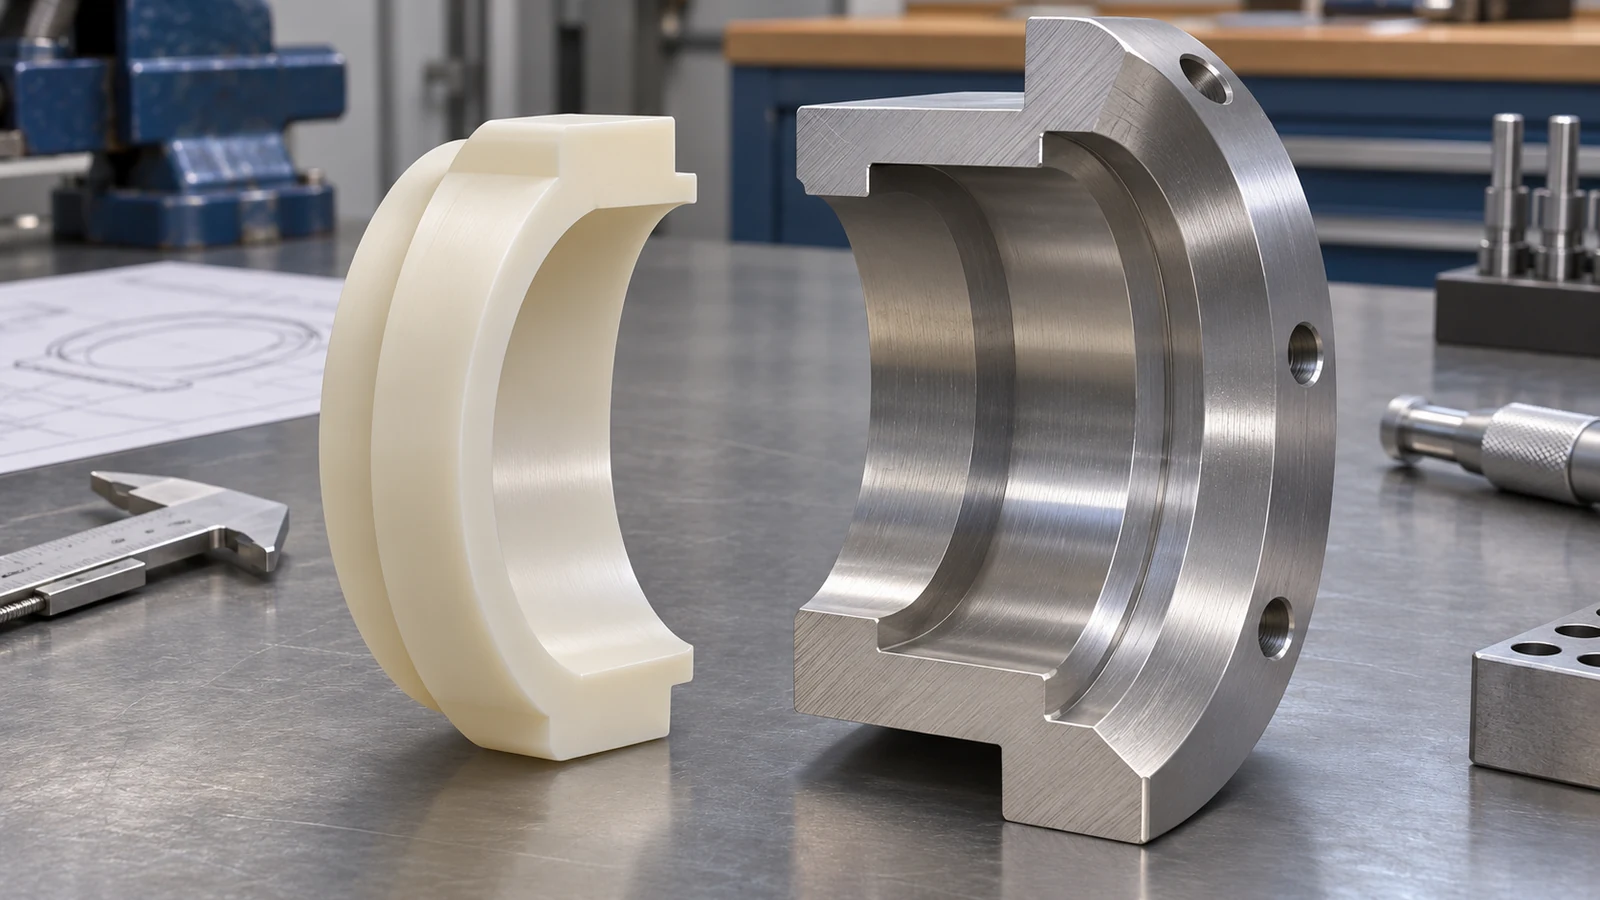 Esse mapa determina onde pertencem o esforço de tolerância e de medição. Pode ser razoável deixar alívios não funcionais sob o requisito geral do desenho, controlando ao mesmo tempo as interfaces que estabelecem compressão ou posição. Não adicione limites dimensionais apertados a todas as superfícies como substituto para identificar como o anel se assenta na sua montagem.
| Recurso | Questão de montagem | Informação a definir |
|---|---|---|
| Diâmetro de localização | O que mantém a peça sem distorção involuntária? | Geometria de acoplamento, base de ajuste e estado de medição |
| Face de assentamento | O que estabelece a posição axial ou a compressão? | Datum, relação de faces e requisito de acabamento |
| Borda de vedação | Que contacto deve permanecer contínuo? | Tratamento de borda permitido e critérios de dano |
| Alívio não funcional | Serve apenas para proporcionar folga? | Limites de envelope e de rebarba sem precisão desnecessária |
Remoção e condicionamento pertencem a uma única rota
O desbaste altera a seção do blank e libera a forma acabada do material que anteriormente a sustentava. Se uma etapa térmica ou de condicionamento for especificada, a rota deve indicar se ela ocorre antes do desbaste, entre operações ou após a usinagem. A autoridade de projeto e o fornecedor de material devem resolver essa sequência para o estoque real e o requisito de aceitação.
Não adote um ciclo de recozimento universal de um fluoropolímero diferente ou dos dados de moldagem da resina. As instruções de aquecimento e resfriamento devem ser adequadas à classe, à geometria e ao objetivo. Um tratamento térmico pode alterar dimensões; ele não é automaticamente uma ação corretiva que preserva todos os ajustes acabados.
Preserve acesso suficiente para recuperar os datums críticos após uma etapa intermediária. Para um anel, pode ser necessária uma superfície de fixação separada ou um sobremetal de usinagem acordado. Avalie esse sobremetal em geometria e material de teste, em vez de prever todo o movimento a partir de um coeficiente ou aplicar a mesma compensação a todas as dimensões.
O visão geral dos materiais plásticos é útil para contexto em nível de família. O histórico específico do PCTFE e as verificações do estado final devem permanecer no plano do componente, particularmente quando o desempenho da peça depende da relação entre as interfaces de polímero e metal.
Inspecione a geometria liberada e proteja a superfície de vedação
Um anel macio ou fino pode responder à força do dispositivo de fixação e à força de medição. Uma medição feita enquanto ele é puxado contra uma placa ou mandril descreve esse estado restringido. Pode ser útil durante a produção, mas não deve substituir silenciosamente a condição de aceitação de um componente solto.
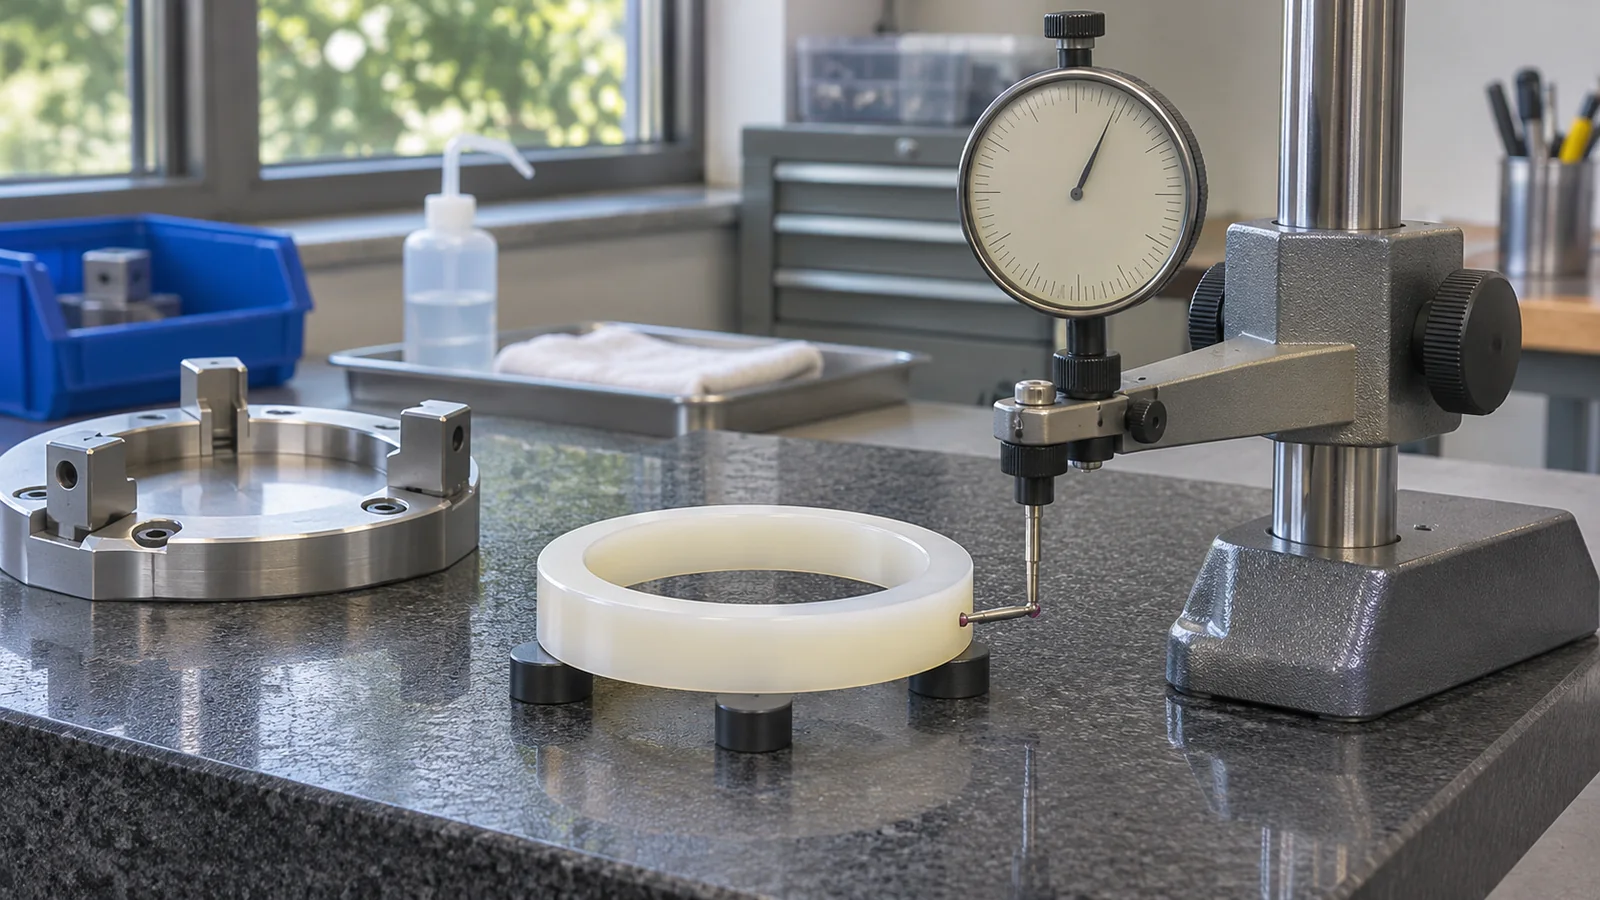 Acorde o método de medição, o suporte e a condição ambiental para as características críticas. Onde a força de contato puder influenciar uma leitura, compare métodos adequados ou defina uma técnica consistente de baixa força. Registre o intervalo ou a etapa do processo em que as leituras são feitas se a recuperação dimensional fizer parte da questão de qualificação. Evite selecionar um tempo de espera apenas porque é conveniente para o cronograma da máquina.
A inspeção de superfície deve considerar riscos, material rasgado, rebarbas aderidas e danos de manuseio, além da textura especificada. Mantenha a borda de trabalho protegida após a usinagem final. Um número de rugosidade não descreve toda a geometria de vedação, e um relatório dimensional não substitui qualquer teste de vazamento ou de aplicação exigido separadamente.
Revisão hipotética: o ajuste do suporte muda após o processamento
Suponha que um inserto de PCTFE se ajuste ao seu dispositivo de inspeção após o torneamento, mas não atenda mais à relação pretendida com o suporte metálico após uma etapa subsequente especificada. A equipe primeiro verifica se as leituras usam o mesmo datum, a força de medição e a condição de temperatura. Em seguida, compara a identidade do estoque e a sequência real de usinagem e condicionamento.
Se a mudança aparecer apenas após essa etapa subsequente, adicionar uma correção global de sobredimensionamento no torno pode ocultar a causa. Um teste mais informativo registra as interfaces relevantes em etapas definidas e avalia se a rota, a condição do estoque ou a etapa de acabamento precisa de revisão. Se apenas um setor fino mudar, a revisão também deve examinar a restrição e a remoção assimétrica, em vez de assumir contração uniforme do material.
Este é um método ilustrativo de solução de problemas, não uma afirmação sobre uma peça de cliente. Ele explica por que a qualificação de usinagem de PCTFE deve manter o histórico do processo junto com os resultados de medição. O resultado útil é uma rota repetível para uma peça especificada, não um fator de correção permanente para o polímero.
Detalhes que tornam a solicitação cotável
Forneça o requisito exato de material, a origem do blank se controlada, um modelo e desenho cotado, as interfaces de acoplamento críticas, os requisitos de borda e acabamento, e a condição em que as peças são aceitas. Identifique quem é responsável por qualquer tratamento térmico, limpeza, teste de montagem ou qualificação de aplicação.
Especifique os registros necessários para conectar o componente acabado ao seu lote de estoque e à sua rota. Se uma fonte alternativa de material for proposta, exija a revisão dessa substituição antes da produção. A usinagem de PCTFE não deve ser cotada como uma promessa irrestrita de desempenho criogênico ou compatibilidade com gases; esses requisitos precisam de sua própria base de engenharia.
Perguntas sobre peças de PCTFE
O estoque que foi condicionado antes da usinagem fica automaticamente estável depois?
Não automaticamente. A remoção altera a seção e o histórico do processo. Estabeleça se a geometria acabada requer verificação adicional sob a especificação aplicável.
Um anel de teste pode estabelecer uma correção para todos os anéis futuros?
Não. A geometria, a origem do material, a seção e o percurso podem alterar o resultado. Mantenha as condições do ensaio e reveja as alterações em vez de transformar uma observação numa tolerância para toda a família.
Uma face de vedação lisa é suficiente para aprovar a montagem?
Não. O estado da superfície é apenas um dado. A geometria de acoplamento, o estado do material, o carregamento da montagem e os ensaios funcionais especificados também têm de ser considerados.