
エンジニアリング上の目的は、見た目を良くするために記号を現代化することではありません。設計、機械加工、検査が同じ仕様を使用することを確実にすることです。単独の「Ra 0.8」は見慣れたものかもしれませんが、それでも2つの計測器やサプライヤが異なる結果を報告するのに十分な不確かさが残ります。.
指示記号を決まった順序で読み解く
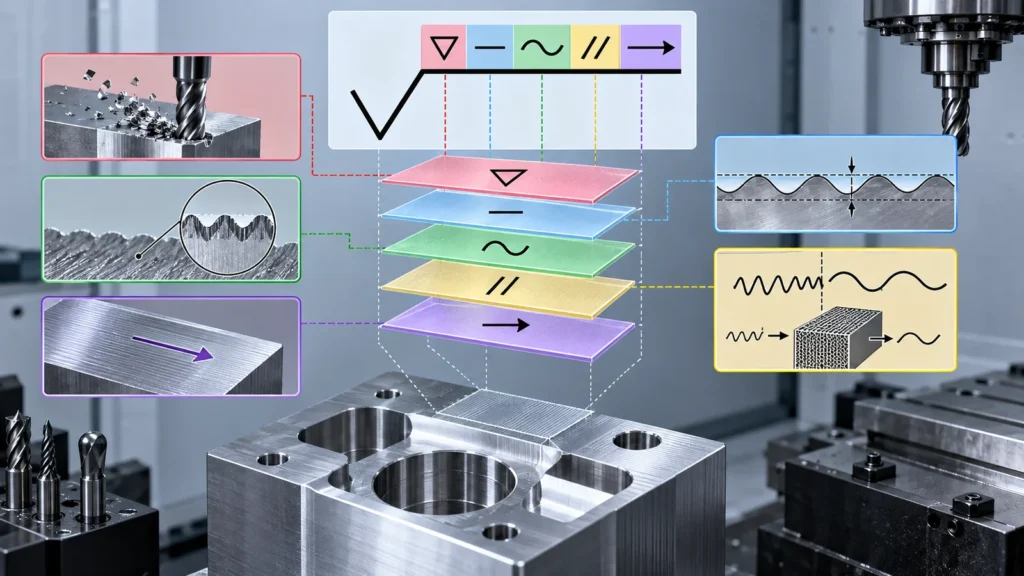
表面要件が届いたとき、直接機械加工工程に飛びついてはいけません。指示記号を、それを規定する規格から外側に向かって読みます。
- 図面が参照している規格と版を確認する。.
- 材料除去が必要か、許容されるか、禁止されているかを特定する。.
- 性状パラメータと上限、下限、または合否限界値を読む。.
- フィルタまたはネスティングインデックス、および評価条件を確認する。.
- 加工目の方向、機械加工取り代、工程制約、および管理対象表面の範囲を確認する。.
- 表面をどこで、どの方向に測定するかを合意する。.
これは、サイトのより広範な CNC machining standards トピック。これは図面の一般公差、幾何公差、仕上げ/コーティング仕様を置き換えるものではありません。.
ISO 1302からISO 21920で何が変わったか?
ISO 1302は従来の図面や社内テンプレートで今も一般的ですが、ISO 21920はプロファイル表面性状の仕様、測定、パラメータ定義をより新しいシリーズに再編成しました。ISO 21920-1は技術製品文書への指示を扱い、パート2およびパート3は用語、定義、パラメータ、仕様オペレータを扱います。.
この移行は単に新しい記号形状を意味するものではありません。図面作成者に対し、再現性のある判断を得るのに十分な測定コンテキストを伴って仕様を定義することを求めます。ISOの公式エントリは ISO 21920-1:2021 は、図記号を用いたプロファイル法による表面性状の指示に関する規則を規定すると述べています。.
| 従来図面のリスク | 移行アクション |
|---|---|
| タイトルブロックに表面性状規格の記載がない | 適用する規格と版を明記する |
| Ra数値のみが示されている | パラメータ、限界、フィルタ、評価、機能を確認する |
| 古い社内記号が説明なくコピーされている | その外観ではなく意図する要求を翻訳する |
| サプライヤがデフォルトの測定器設定で測定する | 生産前に設定と測定方向を合意する |
Raだけでは、表面がどのように機能するかを説明できません。
Raは、評価長さにわたるプロファイル偏差の算術平均です。複雑なトポグラフィーを1つの数値に圧縮します。2つの表面が同じRaを持ちながら、ピーク形状、谷の深さ、間隔、うねり、加工目、傷、および潤滑剤を保持したりガスケットに対してシールする能力が異なることがあります。.
パラメータの選択は、故障モードに従うべきです。シール面は、方向性のある漏れ経路や孤立した谷に敏感な場合があります。摺動面は、ピークの挙動や潤滑剤の保持に依存する場合があります。外観面は、粗さの測定値には合格しても、工具の痕跡や一貫性のないブラシ加工によって不合格となる場合があります。.
記事 CNC表面粗さ は、Ra、機能、機械加工、コストの関係を探ります。このページでは、そのエンジニアリング意図を現代的な図面指示に変換することに焦点を当てます。.
フィルタリングと評価の設定は結果を変える可能性があります
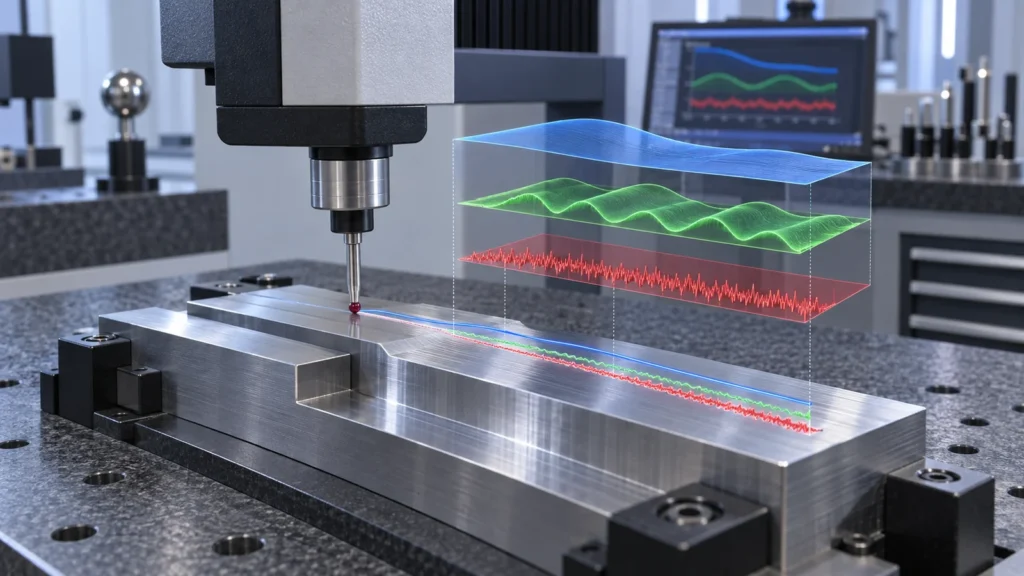
触針トレースには異なる空間スケールの特徴が含まれます。形状、うねり、粗さは定義された処理によって分離されます。設計者と検査者が異なるフィルタ、入れ子指数、評価長さ、または端部処理規則を使用すると、同じ物理表面であっても報告値が異なる可能性があります。.
図面を承認する前に、次の質問に答えてください:
- どのプロファイルパラメータと限界値が機能要件を表現していますか?
- どのフィルターまたはネスティングインデックスが適用されますか?
- 評価区間の長さはどれくらいで、それは物理的に表面に収まりますか?
- トレースは支配的な加工目に対して垂直に走る必要がありますか?
- エッジ、中断、曲率、穴、または溝は、測定器がアクセスできますか?
- 測定は、コーティング、研磨、ブラスト、または別の後処理の前と後のどちらで行われますか?
小さなボアや狭い溝には、レプリカ法、特殊なプローブ、光学測定、または従来の触針トレースの代わりに機能要件が必要になる場合があります。サプライヤーが実際の形状で検証できるものを指定してください。.
加工目方向はエンジニアリング上の決定事項である
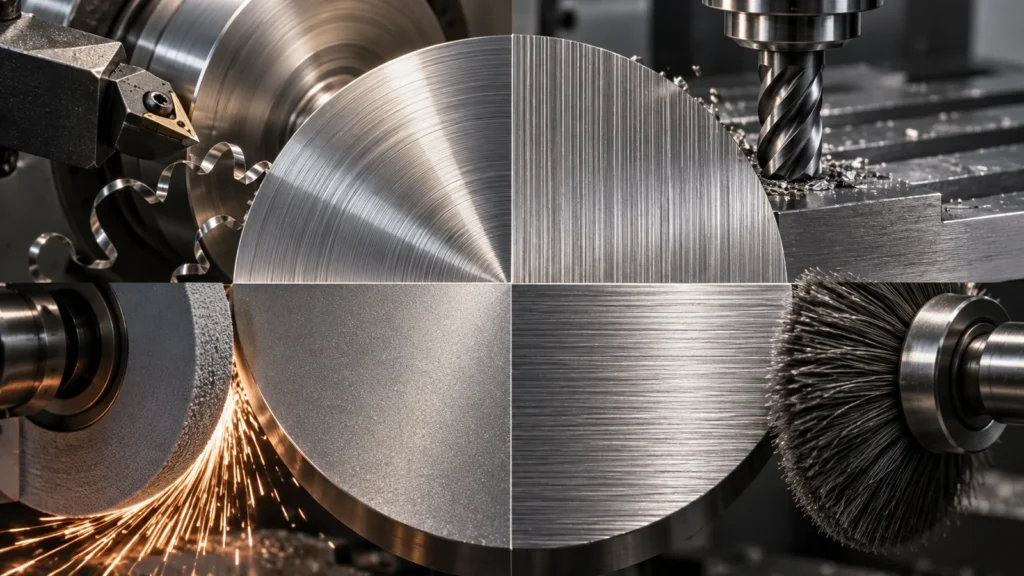
ツールパスが方向を生み出します。旋削は通常、円周方向またはらせん状の痕跡を生じ、正面フライス加工は円弧または交差パターンを生み、研削方向は砥石の動きに従い、ブラッシングは意図的に視覚的な筋目を生み出します。この方向は、シール性、摩擦、摩耗、外観、流体の動きに影響を与える可能性があります。.
もし肌理方向が重要なら、適切な記号でそれを示し、管理対象ゾーンを特定してください。「Ra 0.8」がシール面にらせん経路が現れてよいかどうかを機械工に伝えると想定してはいけません。肌理方向が重要でない場合は、機能上の利益なしに特別な工程を強制する要件を追加することを避けてください。.
要求を現実的な製造ルートに適合させる
| 表面の状況 | 考えられるルート | 指定前の確認事項 |
|---|---|---|
| 一般的なフライス加工面 | 管理された仕上げパス | カッターマーク、ステップオーバー、平坦度、外観上の期待 |
| 旋削シール径 | 仕上げ旋削、研削、超仕上げ | リード、加工目、真円度、シール設計 |
| 軸受面または摺動面 | 研削、ホーニング、ラッピング、または規定の加工テクスチャ | 山/谷の挙動、潤滑剤、硬さ、摩耗 |
| 化粧外観筐体 | 機械加工とブラスト、ブラシ加工、研磨、またはコーティング | 外観サンプル、色、目地、マスキング、および取り扱い損傷 |
二次仕上げはテクスチャと寸法の両方を変える可能性があります。 表面仕上げオプション の概要を使用して経路を特定し、その記号が選択した仕上げの前と後のどちらに適用されるかを明記してください。.
表面テクスチャ指示に対する図面監査
リリース前に、すべてのテクスチャ記号を個別に確認し、次のように問いかけてください。
- この要件は、どのような機能的または外観的な不具合を防ぐのか。
- 管理対象の表面とその範囲は明確か。
- その記号は記載された規格と版を一貫して使用しているか。
- パラメータ、限界値、フィルタ、加工目、および製造条件は十分か。
- 必要な測定器は、有効な評価長さでその形状に到達できるか。
- コーティング、熱処理、研磨、または洗浄は最終承認の前に行われるか。
- 視覚比較サンプルまたは承認済みサンプルも必要か。
この監査は、機能を持たない面から包括的な粗さ要件を削除する一方で、実際にシール、摺動、位置決め、または目に見える状態を保つ少数の表面を強化することがよくあります。これにより、製造性と検査の明確さの両方が向上します。.
CNCチームからのISO 21920に関する質問
ISO 1302はもう使えないのですか?
レガシー図面は、版を明確に記載し、両当事者が要件を理解している場合、契約上有効なままにできます。新規または改訂図面では、規約を黙って混在させるのではなく、ISO 21920への移行を検討すべきです。.
Raが低いほど常に良い表面なのでしょうか?
いいえ。機能を向上させずにコストを増やす可能性があり、また、加工目、うねり、欠陥、または機能的な山と谷の挙動を完全に記述するものではありません。.
粗さは陽極酸化処理またはめっきの前に測定すべきですか?
図面またはプロセス仕様に合否判定の段階を記載すべきです。コーティングは測定されるテクスチャを変化させ、谷を埋め、基材の痕跡を再現し、またはそれ自体のばらつきを導入する可能性があります。.
目視サンプルはテクスチャ測定の代わりになりますか?
外観の合否判定を補助することはできますが、指定されたプロファイル測定を自動的に置き換えるものではありません。外観と機能的なテクスチャが別々の要件である場合は、両方を使用してください。.
優れた表面記号は、3人が1つの結論に到達できるようにします: 設計者はどの機能が保護されているかを把握し、機械工はどのプロセス条件を作り出すべきかを把握し、検査員はそれをどのように評価すべきかを把握します。ISO 21920は、このループを閉じるときに最も価値を発揮します。.