
El objetivo de ingeniería no es modernizar los símbolos por su apariencia. Es garantizar que el diseño, el mecanizado y la inspección utilicen la misma especificación. Un “Ra 0,8” aislado puede resultar familiar, pero aún deja suficiente incertidumbre para que dos instrumentos o proveedores informen resultados diferentes.
Descifrar la indicación en un orden fijo
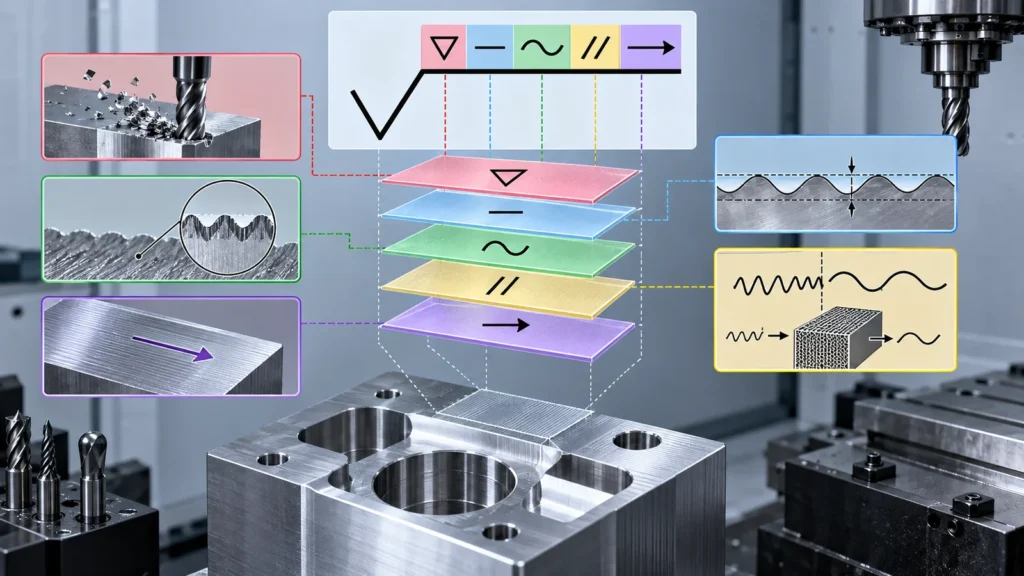 Cuando llega un requisito de superficie, no salte directamente a una operación de mecanizado. Lea la indicación desde su norma rectora hacia fuera:
Esta es una rama específica del tema más amplio del sitio estándares de mecanizado CNC tema. No sustituye las tolerancias generales del plano, los controles geométricos ni la especificación de acabado/recubrimiento.
¿Qué cambió de ISO 1302 a ISO 21920?
 ISO 1302 sigue siendo común en planos heredados y en plantillas de empresa, pero ISO 21920 reorganizó la especificación, medición y definiciones de parámetros de textura superficial de perfil en una serie más reciente. ISO 21920-1 cubre la indicación en documentación técnica de producto; las Partes 2 y 3 abordan términos, definiciones, parámetros y operadores de especificación.
La migración no es meramente una nueva forma de símbolo. Solicita a los autores de planos definir la especificación con suficiente contexto de medición para obtener decisiones repetibles. La entrada oficial de ISO para ISO 21920-1:2021 establece que especifica reglas para indicar la textura superficial mediante métodos de perfil usando símbolos gráficos.
| Riesgo en planos heredados | Acción de migración |
|---|---|
| El cajetín de títulos no nombra ninguna norma de textura superficial | Indique la norma y edición aplicables |
| Solo se muestra un número Ra | Revise parámetro, límite, filtro, evaluación y función |
| Se copia el símbolo antiguo de la empresa sin explicación | Traduzca su requisito previsto, no su apariencia |
| El proveedor mide con la configuración predeterminada del instrumento | Acuerde la configuración y la dirección de medición antes de la producción |
Ra por sí solo no puede describir cómo funcionará una superficie
Ra es una media aritmética de las desviaciones del perfil en la longitud evaluada. Comprime una topografía compleja en un solo número. Dos superficies pueden compartir el mismo Ra pero diferir en la forma de los picos, la profundidad de los valles, el espaciado, la ondulación, la dirección de mecanizado, los arañazos y la capacidad de retener lubricante o sellar contra una junta.
La selección de parámetros debe seguir el modo de falla. Una cara de sellado puede ser sensible a trayectorias de fuga direccionales y valles aislados. Una superficie de deslizamiento puede depender del comportamiento de los picos y de la retención de lubricante. Una cara cosmética puede pasar una lectura de rugosidad pero fallar debido a marcas de testigo de la herramienta o a un cepillado inconsistente.
El artículo Rugosidad superficial en CNC explora la relación entre Ra, función, mecanizado y costo. Esta página se centra en convertir esa intención de ingeniería en una indicación moderna en el plano.
La configuración de filtrado y evaluación puede cambiar el resultado
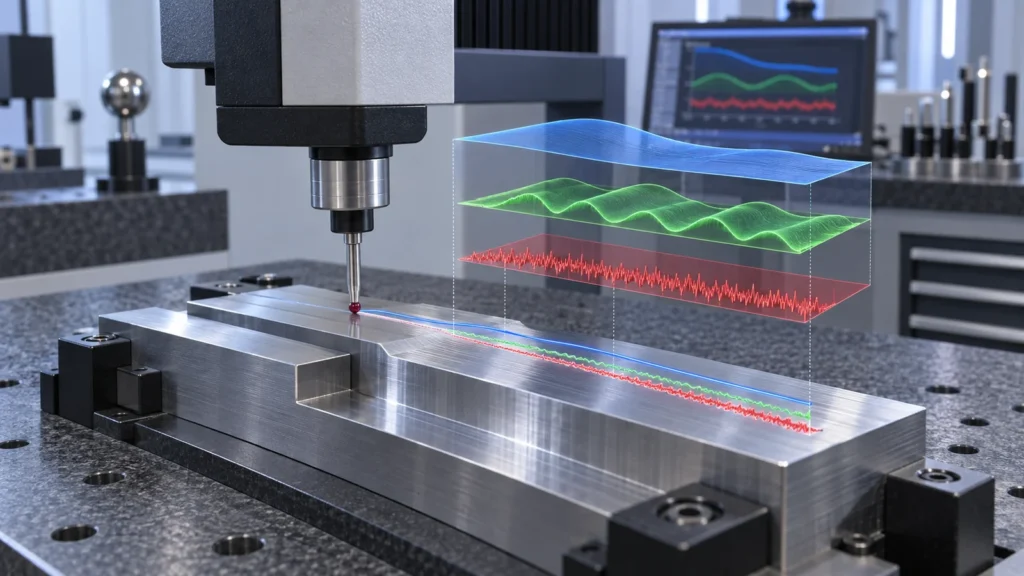 Un trazado con palpador contiene características a diferentes escalas espaciales. La forma, la ondulación y la rugosidad se separan mediante un procesamiento definido. Si el diseñador y el inspector utilizan filtros, índices de anidamiento, longitudes de evaluación o reglas de tratamiento final diferentes, sus valores reportados pueden diferir incluso en la misma superficie física.
Antes de aprobar el plano, responda estas preguntas:
Los agujeros pequeños y las ranuras estrechas pueden requerir métodos de réplica, palpadores especializados, medición óptica o un requisito funcional en lugar de un trazado con palpador convencional. Especifique algo que el proveedor pueda verificar en la geometría real.
La dirección de las estrías pertenece a la decisión de ingeniería
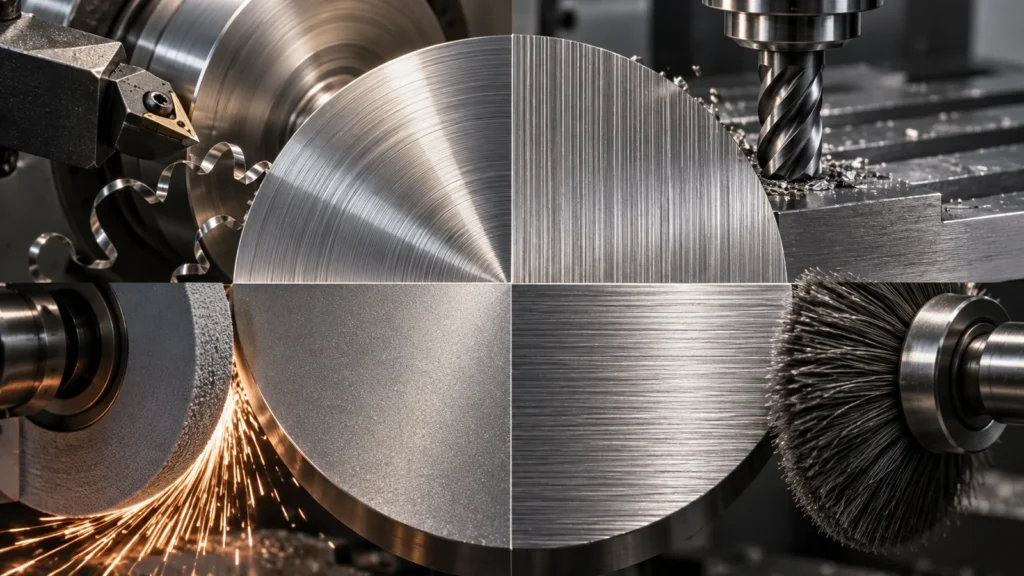 Las trayectorias de herramienta crean dirección. El torneado suele producir marcas circunferenciales o helicoidales; el fresado frontal crea arcos o patrones cruzados; la dirección del rectificado sigue el movimiento de la muela; el cepillado crea deliberadamente una veta visual. Esa dirección puede afectar el sellado, la fricción, el desgaste, la apariencia óptica y el movimiento de fluidos.
Si la dirección de las estrías importa, indíquela con el símbolo adecuado e identifique la zona controlada. No asuma que “Ra 0,8” le dice al maquinista si una cara de sellado puede mostrar una trayectoria en espiral. Si la dirección de las estrías no importa, evite agregar un requisito que obligue a una operación especial sin beneficio funcional.
El acabado secundario puede cambiar tanto la textura como las dimensiones. Utilice la opciones de acabado superficial descripción general para identificar las rutas, luego indique si el símbolo se aplica antes o después del acabado elegido.
Una auditoría del plano para las indicaciones de textura superficial
 Antes de la liberación, aísle cada símbolo de textura y pregunte:
Esta auditoría a menudo elimina los requisitos de rugosidad generalizados de las caras no funcionales mientras refuerza las pocas superficies que realmente sellan, deslizan, se localizan o permanecen visibles. Eso mejora tanto la fabricabilidad como la claridad de la inspección.
Preguntas sobre la ISO 21920 de los equipos de CNC
Los planos heredados pueden seguir siendo contractualmente válidos cuando indican claramente la edición y ambas partes entienden el requisito. Los planos nuevos o revisados deberían evaluar la migración a ISO 21920 en lugar de mezclar convenciones de forma silenciosa.
¿Un Ra más bajo significa siempre una mejor superficie?
No. Puede añadir coste sin mejorar la función, y no describe completamente la dirección de las estrías, la ondulación, los defectos ni el comportamiento funcional de picos y valles.
¿Debe medirse la rugosidad antes del anodizado o del recubrimiento electrolítico?
El plano o la especificación del proceso debe indicar la etapa de aceptación. Un recubrimiento puede alterar la textura medida, rellenar valles, reproducir marcas del sustrato o introducir su propia variación.
¿Puede una muestra visual sustituir a una medición de textura?
Puede respaldar la aceptación estética, pero no sustituye automáticamente a una medición de perfil especificada. Utilice ambas cuando la apariencia y la textura funcional sean requisitos independientes.
Un buen símbolo de superficie permite que tres personas lleguen a una única decisión: el diseñador sabe qué función se protege, el maquinista sabe qué condición del proceso debe crear y el inspector sabe cómo evaluarla. ISO 21920 es más valioso cuando cierra ese ciclo.