
L'objectif d'ingénierie n'est pas de moderniser les symboles pour l'apparence. Il s'agit de garantir que la conception, l'usinage et le contrôle utilisent la même spécification. Un simple “ Ra 0,8 ” peut être familier, mais il laisse encore suffisamment d'incertitude pour que deux instruments ou fournisseurs rapportent des résultats différents.
Décoder l'appel dans un ordre fixe
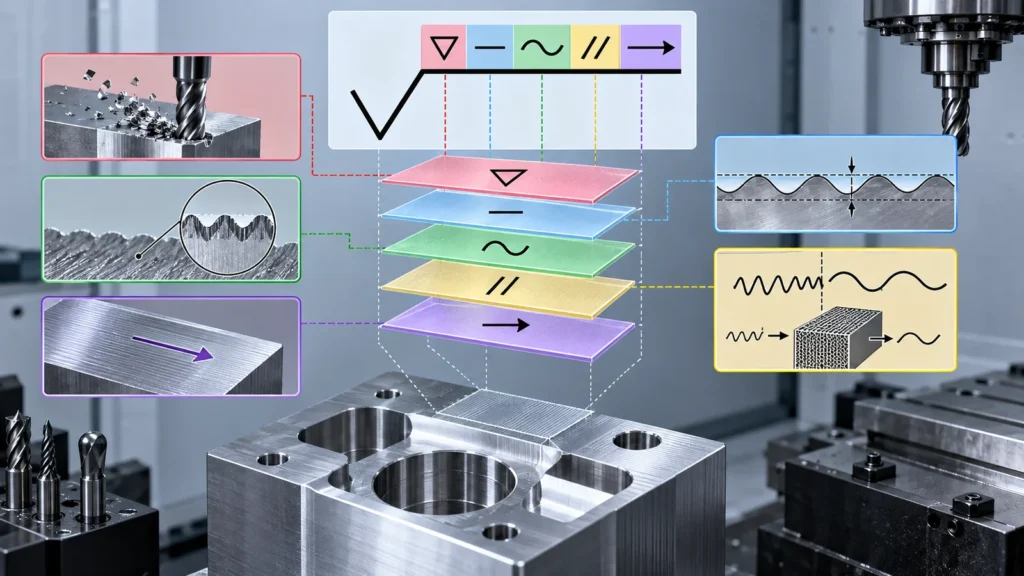
Lorsqu'une exigence de surface arrive, ne passez pas directement à une opération d'usinage. Lisez l'appel depuis sa norme directrice vers l'extérieur :
- Confirmez la norme et l'édition référencées par le dessin.
- Identifiez si l'enlèvement de matière est requis, permis ou interdit.
- Lisez le paramètre de texture et la limite supérieure, inférieure ou d'acceptation.
- Confirmez le filtre ou l'indice d'emboîtement et les conditions d'évaluation.
- Vérifiez la direction de stries, la surépaisseur d'usinage, la restriction de procédé et l'étendue de la surface contrôlée.
- Convenez de l'endroit et de la direction où la surface sera mesurée.
Il s'agit d'une branche spécifique du plus large normes d'usinage CNC sujet du site. Il ne remplace pas les tolérances générales, les contrôles géométriques ou la spécification de finition/revêtement du dessin.
Qu'est-ce qui a changé entre l'ISO 1302 et l'ISO 21920 ?
L'ISO 1302 reste courante sur les dessins anciens et dans les modèles d'entreprise, mais l'ISO 21920 a réorganisé la spécification, la mesure et les définitions des paramètres de texture de surface de profil en une série plus récente. L'ISO 21920-1 couvre l'indication sur la documentation technique de produit ; les parties 2 et 3 traitent des termes, définitions, paramètres et opérateurs de spécification.
La migration ne se limite pas à une nouvelle forme de symbole. Elle demande aux auteurs de dessins de définir la spécification avec suffisamment de contexte de mesure pour obtenir des décisions reproductibles. La fiche officielle de l'ISO pour ISO 21920-1:2021 déclare qu'elle spécifie les règles d'indication de l'état de surface par méthodes de profil au moyen de symboles graphiques.
| Risque lié aux dessins hérités | Action de migration |
|---|---|
| Le cartouche ne nomme aucune norme d'état de surface | Indiquer la norme et l'édition applicables |
| Seul un chiffre Ra est indiqué | Vérifier le paramètre, la limite, le filtre, l'évaluation et la fonction |
| L'ancien symbole de l'entreprise est copié sans explication | Traduire l'exigence visée, non son apparence |
| Le fournisseur mesure avec les réglages par défaut de l'instrument | Convenir des réglages et de la direction de mesure avant production |
Le Ra seul ne peut décrire le fonctionnement d'une surface
Le Ra est une moyenne arithmétique des écarts de profil sur la longueur évaluée. Il comprime une topographie complexe en un seul nombre. Deux surfaces peuvent avoir le même Ra tout en différant par la forme des pics, la profondeur des vallées, l'espacement, l'ondulation, la texture, les rayures et la capacité à retenir un lubrifiant ou à assurer l'étanchéité contre un joint.
Le choix des paramètres doit suivre le mode de défaillance. Une face d'étanchéité peut être sensible aux chemins de fuite directionnels et aux vallées isolées. Une surface de glissement peut dépendre du comportement des pics et de la rétention du lubrifiant. Une face esthétique peut réussir une lecture de rugosité mais échouer en raison de marques d'outil ou d'un brossage irrégulier.
L'article Rugosité de surface CNC explore la relation entre Ra, la fonction, l'usinage et le coût. Cette page se concentre sur la transformation de cette intention d'ingénierie en une indication moderne sur le dessin.
Les paramètres de filtrage et d'évaluation peuvent modifier le résultat
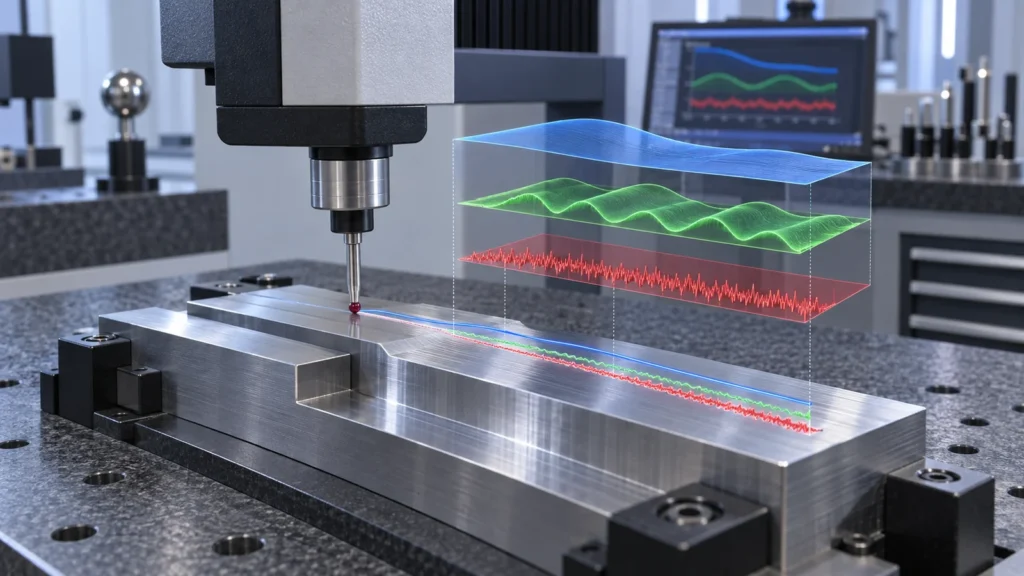
Un tracé au stylet contient des caractéristiques à différentes échelles spatiales. La forme, l'ondulation et la rugosité sont séparées par un traitement défini. Si le concepteur et l'inspecteur utilisent des filtres, des indices d'imbrication, des longueurs d'évaluation ou des règles de traitement des extrémités différents, leurs valeurs rapportées peuvent différer même sur une même surface physique.
Avant d'approuver le dessin, répondez à ces questions :
- Quel paramètre de profil et quelle limite expriment l'exigence fonctionnelle ?
- Quel filtre ou indice d'imbrication s'applique ?
- Quelle est la longueur de la section d'évaluation, et peut-elle physiquement tenir sur la surface ?
- Le tracé doit-il être perpendiculaire à la direction dominante ?
- Les bords, interruptions, courbures, trous ou gorges sont-ils accessibles à l'instrument ?
- La mesure est-elle prise avant ou après revêtement, polissage, sablage ou autre post-traitement ?
Les petits alésages et les gorges étroites peuvent nécessiter des méthodes par réplique, des sondes spécialisées, une mesure optique ou une exigence fonctionnelle au lieu d'un tracé au stylet conventionnel. Spécifiez quelque chose que le fournisseur peut vérifier sur la géométrie réelle.
La direction de la texture relève de la décision d'ingénierie
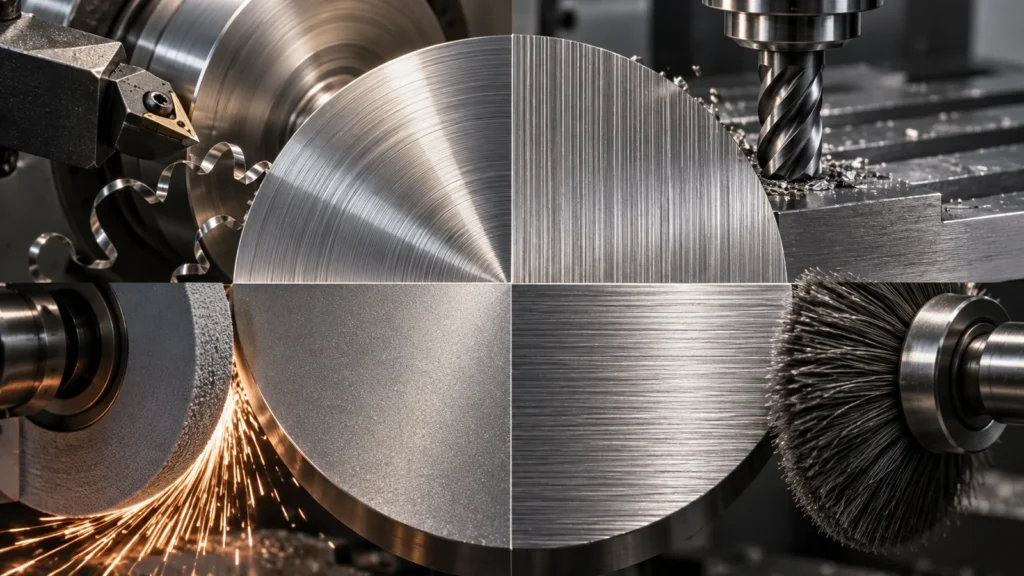
Les trajectoires d'outil créent une direction. Le tournage produit couramment des marques circonférentielles ou hélicoïdales ; le fraisage en bout crée des arcs ou des motifs croisés ; la direction de rectification suit le mouvement de la meule ; le brossage crée délibérément un grain visuel. Cette direction peut affecter l'étanchéité, le frottement, l'usure, l'aspect optique et le mouvement des fluides.
Si la direction de stries importe, indiquez-la avec le symbole approprié et identifiez la zone contrôlée. Ne supposez pas que “ Ra 0,8 ” indique à l'usineur si une face d'étanchéité peut présenter une trajectoire en spirale. Si la direction de stries n'importe pas, évitez d'ajouter une exigence qui impose une opération spéciale sans bénéfice fonctionnel.
Faites correspondre l'exigence à une route de fabrication réaliste
| État de surface | Itinéraire possible | À vérifier avant de spécifier |
|---|---|---|
| Face fraisée générale | Passe de finition contrôlée | Traces d'outil, pas de recouvrement, planéité et attentes esthétiques |
| Diamètre d'étanchéité tourné | Tournage de finition, rectification ou superfinition | Lead, lay, circularité et conception de l'étanchéité |
| Surface de roulement ou de glissement | Rectification, rodage, polissage ou texture d'usinage définie | Comportement pics/creux, lubrifiant, dureté et usure |
| Enceinte esthétique | Usinage plus sablage, brossage, polissage ou revêtement | Échantillon visuel, couleur, grain, masquage et dommages de manipulation |
La finition secondaire peut modifier à la fois la texture et les dimensions. Utilisez l' options de finition de surface aperçu pour identifier les itinéraires, puis indiquez si le symbole s'applique avant ou après la finition choisie.
Un audit de dessin pour les appels de texture de surface
Avant diffusion, isolez chaque symbole de texture et demandez :
- Quelle défaillance fonctionnelle ou visuelle cette exigence permet-elle d'éviter ?
- La surface contrôlée et son étendue sont-elles évidentes ?
- Le symbole utilise-t-il de manière cohérente la norme et l'édition indiquées ?
- Les paramètres, limites, filtres, profils et conditions de fabrication sont-ils suffisants ?
- L'instrument requis peut-il atteindre la caractéristique avec une longueur d'évaluation valide ?
- Un revêtement, un traitement thermique, un polissage ou un nettoyage ont-ils lieu avant l'acceptation finale ?
- Un comparateur visuel ou un échantillon approuvé est-il également nécessaire ?
Cet audit élimine souvent les exigences de rugosité générales des faces non fonctionnelles tout en renforçant les quelques surfaces qui assurent réellement l'étanchéité, le glissement, le positionnement ou restent visibles. Cela améliore à la fois la fabricabilité et la clarté de l'inspection.
Questions sur l'ISO 21920 posées par les équipes CNC
L'ISO 1302 n'est-elle plus utilisable ?
Les dessins existants peuvent rester contractuellement valides lorsqu'ils indiquent clairement l'édition et que les deux parties comprennent l'exigence. Les dessins nouveaux ou révisés devraient évaluer la migration vers l'ISO 21920 plutôt que de mélanger silencieusement les conventions.
Une valeur de Ra plus faible signifie-t-elle toujours une meilleure surface ?
Non. Cela peut augmenter le coût sans améliorer la fonction, et cela ne décrit pas entièrement la direction, l'ondulation, les défauts ou le comportement fonctionnel des pics et des vallées.
La rugosité doit-elle être mesurée avant l'anodisation ou le placage ?
Le dessin ou la spécification de procédé doit indiquer l'étape d'acceptation. Un revêtement peut modifier la texture mesurée, combler les vallées, reproduire les marques du substrat ou introduire sa propre variation.
Un échantillon visuel peut-il remplacer une mesure de texture ?
Il peut appuyer l'acceptation esthétique, mais il ne remplace pas automatiquement une mesure de profil spécifiée. Utilisez les deux lorsque l'apparence et la texture fonctionnelle sont des exigences distinctes.
Un bon symbole de surface permet à trois personnes d'aboutir à une seule décision : le concepteur sait quelle fonction est protégée, l'usineur sait quelle condition de procédé créer, et l'inspecteur sait comment l'évaluer. L'ISO 21920 est surtout utile lorsqu'elle boucle cette démarche.