
Das technische Ziel ist nicht, Symbole aus optischen Gründen zu modernisieren. Es geht darum, sicherzustellen, dass Konstruktion, Bearbeitung und Prüfung dieselbe Spezifikation verwenden. Ein einzelnes “Ra 0,8” mag vertraut sein, lässt aber dennoch genug Unsicherheit, dass zwei Messgeräte oder Lieferanten unterschiedliche Ergebnisse melden.
Die Angabe in einer festen Reihenfolge entschlüsseln
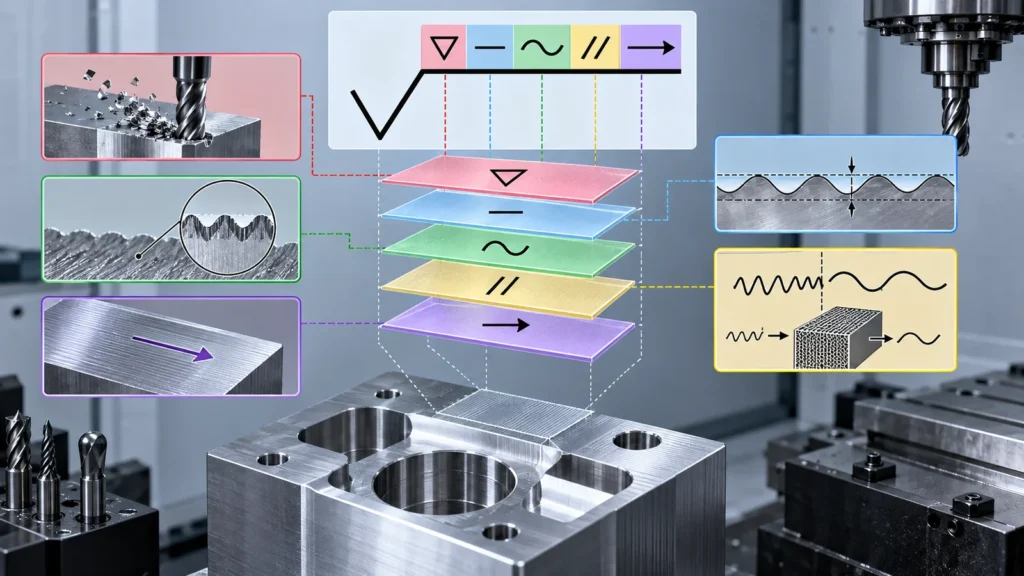 Wenn eine Oberflächenanforderung eintrifft, springen Sie nicht direkt zu einem Bearbeitungsvorgang. Lesen Sie die Angabe von ihrer maßgebenden Norm nach außen:
Dies ist ein spezifischer Zweig des breiteren CNC-Bearbeitungsstandards Themas der Website. Er ersetzt nicht die allgemeinen Toleranzen, Geometriekontrollen oder die Oberflächen-/Beschichtungsspezifikation der Zeichnung.
Was hat sich von ISO 1302 zu ISO 21920 geändert?
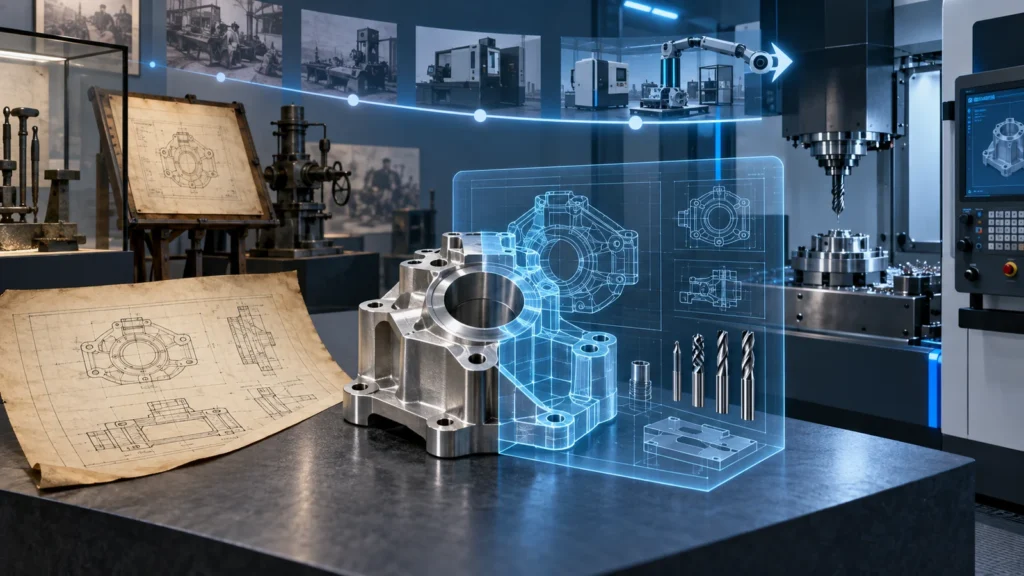 ISO 1302 ist auf Altzeichnungen und in Firmenvorlagen weiterhin verbreitet, aber ISO 21920 hat die Spezifikation, Messung und Parameterdefinitionen der Profil-Oberflächenbeschaffenheit in eine neuere Reihe umorganisiert. ISO 21920-1 behandelt die Angabe in technischen Produktdokumentationen; Teile 2 und 3 behandeln Begriffe, Definitionen, Parameter und Spezifikationsoperatoren.
Die Migration ist nicht bloß eine neue Symbolform. Sie verlangt von Zeichnungserstellern, die Spezifikation mit genügend Messkontext zu definieren, um reproduzierbare Entscheidungen zu erhalten. Der offizielle Eintrag von ISO für ISO 21920-1:2021 legt fest, dass sie Regeln für die Angabe der Oberflächenbeschaffenheit nach Profilverfahren unter Verwendung grafischer Symbole spezifiziert.
| Risiko bei Altzeichnungen | Migrationsmaßnahme |
|---|---|
| Schriftfeld nennt keine Norm für die Oberflächenbeschaffenheit | Die maßgebliche Norm und Ausgabe angeben |
| Es wird nur eine Ra-Zahl angezeigt | Parameter, Grenzwert, Filter, Auswertung und Funktion prüfen |
| Altes Firmensymbol wird ohne Erklärung übernommen | Die beabsichtigte Anforderung übersetzen, nicht ihr Erscheinungsbild |
| Lieferant misst mit Standardgeräteeinstellungen | Einstellungen und Messrichtung vor der Produktion vereinbaren |
Ra allein kann nicht beschreiben, wie eine Oberfläche funktioniert
Ra ist ein arithmetischer Mittelwert der Profilabweichungen über die Bezugsstrecke. Er verdichtet eine komplexe Topografie zu einer einzigen Zahl. Zwei Oberflächen können denselben Ra-Wert aufweisen und sich dennoch in Spitzenform, Rieftiefe, Abstand, Welligkeit, Bearbeitungsrichtung, Kratzern sowie der Fähigkeit unterscheiden, Schmierstoff zu halten oder gegen eine Dichtung abzudichten.
Die Parameterauswahl sollte dem Versagensmodus folgen. Eine Dichtfläche kann empfindlich gegenüber gerichteten Leckagepfaden und isolierten Riefen sein. Eine Gleitfläche kann von Spitzenverhalten und Schmierstoffrückhalt abhängen. Eine Sichtfläche kann eine Rauheitsmessung bestehen, aber aufgrund von Werkzeugspuren oder ungleichmäßigem Bürsten durchfallen.
Der Artikel CNC-Oberflächenrauheit untersucht die Beziehung zwischen Ra, Funktion, Bearbeitung und Kosten. Diese Seite konzentriert sich darauf, diese technische Absicht in eine moderne Zeichnungsangabe umzusetzen.
Filter- und Auswertungseinstellungen können das Ergebnis verändern
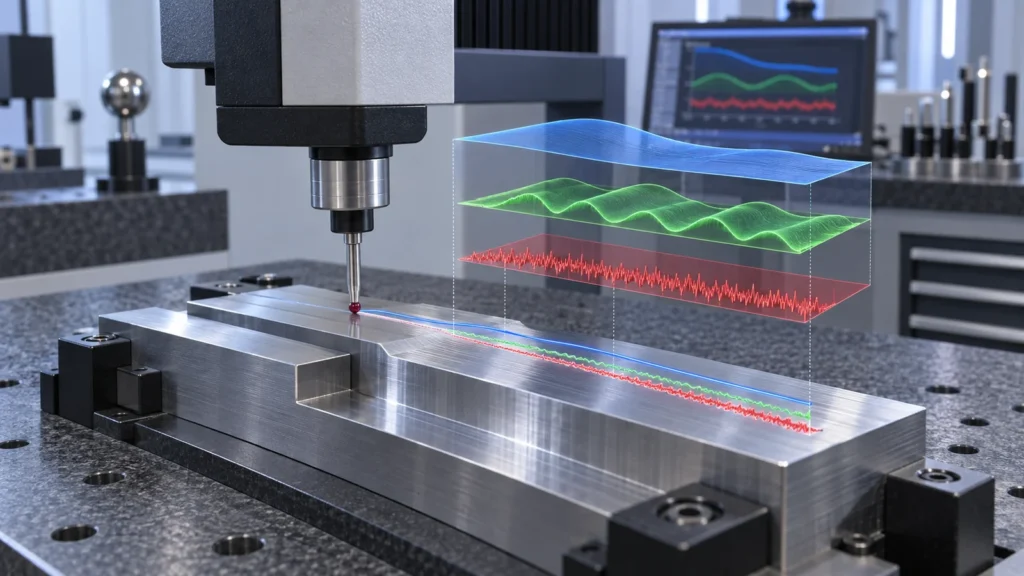 Eine Tasteraufzeichnung enthält Merkmale auf verschiedenen räumlichen Skalen. Form, Welligkeit und Rauheit werden durch definierte Verarbeitung getrennt. Wenn der Konstrukteur und der Prüfer unterschiedliche Filter, Verschachtelungsindizes, Auswertungslängen oder Regeln zur Endbehandlung verwenden, können ihre angegebenen Werte selbst auf derselben physischen Oberfläche voneinander abweichen.
Beantworten Sie vor der Freigabe der Zeichnung diese Fragen:
Kleine Bohrungen und enge Nuten können Replikaverfahren, spezialisierte Taster, optische Messung oder eine funktionale Anforderung anstelle einer konventionellen Tasteraufzeichnung erfordern. Geben Sie etwas an, das der Lieferant an der tatsächlichen Geometrie verifizieren kann.
Die Rillenrichtung gehört zur technischen Entscheidung
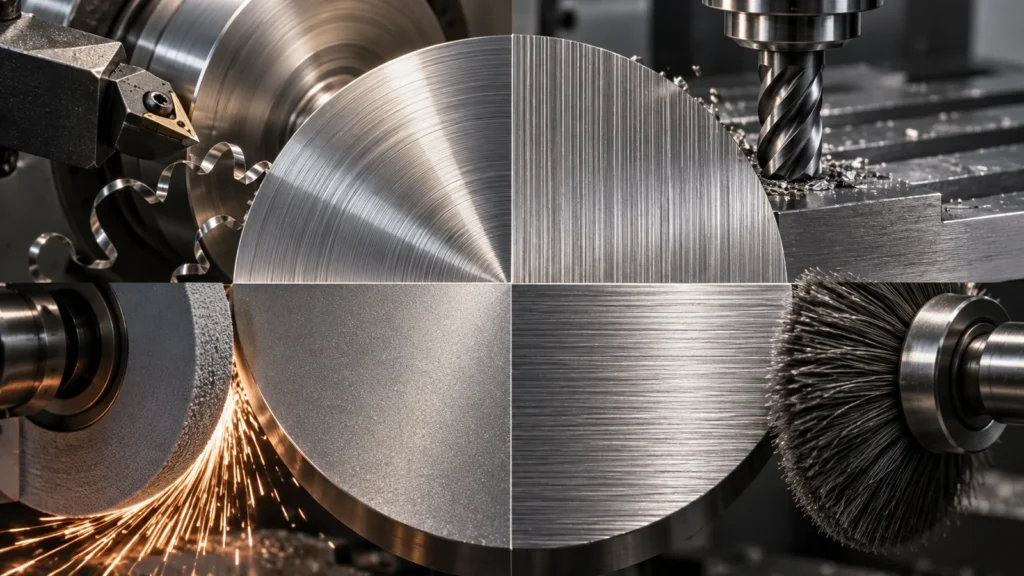 Werkzeugwege erzeugen eine Richtung. Beim Drehen entstehen üblicherweise umlaufende oder schraubenförmige Spuren; beim Stirnfräsen entstehen Bögen oder Kreuzmuster; die Schleifrichtung folgt der Scheibenbewegung; beim Bürsten wird bewusst eine sichtbare Maserung erzeugt. Diese Richtung kann Dichtheit, Reibung, Verschleiß, optisches Erscheinungsbild und Fluidbewegung beeinflussen.
Wenn die Rillenrichtung wichtig ist, geben Sie sie mit dem entsprechenden Symbol an und kennzeichnen Sie die kontrollierte Zone. Gehen Sie nicht davon aus, dass “Ra 0,8” dem Zerspaner sagt, ob eine Dichtfläche eine spiralförmige Spur aufweisen darf. Wenn die Rillenrichtung keine Rolle spielt, vermeiden Sie die Hinzufügung einer Anforderung, die einen Sonderarbeitsgang ohne funktionalen Nutzen erzwingt.
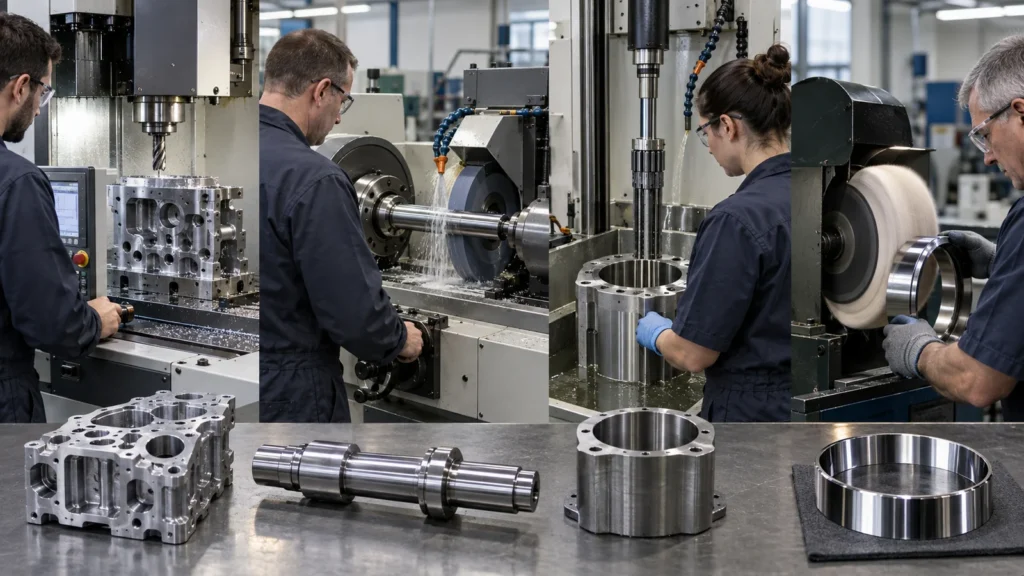
Die Nachbearbeitung kann sowohl die Textur als auch die Abmessungen verändern. Verwenden Sie die Optionen für die Oberflächenveredelung Übersicht, um die Wege zu identifizieren, und geben Sie dann an, ob das Symbol vor oder nach der gewählten Oberflächenbehandlung gilt.
Eine Zeichnungsprüfung für Oberflächentextur-Angaben
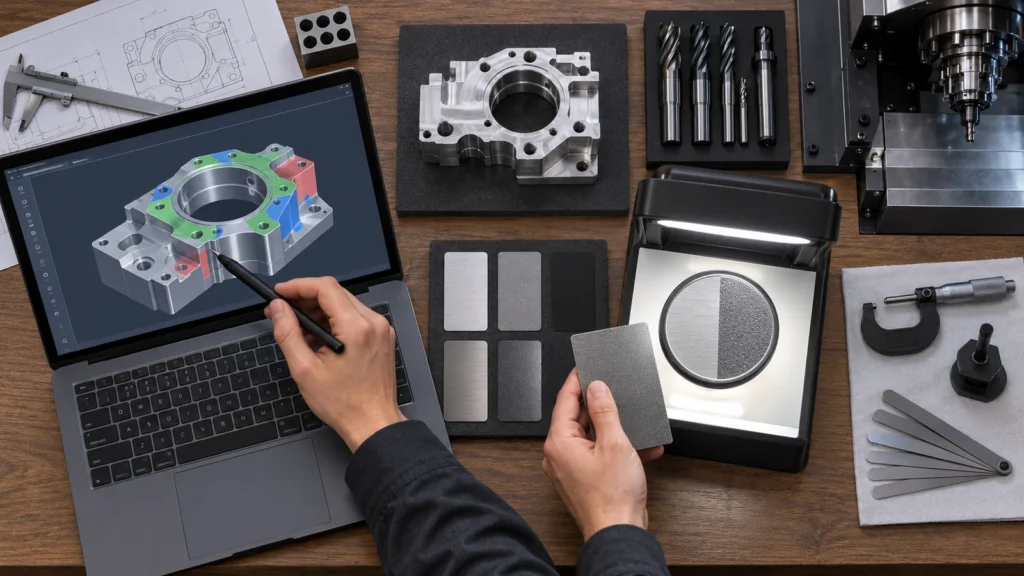 Vor der Freigabe sind alle Textursymbole zu isolieren und folgende Fragen zu stellen:
Diese Prüfung entfernt häufig pauschale Rauheitsanforderungen von nichtfunktionalen Flächen und verstärkt gleichzeitig die wenigen Oberflächen, die tatsächlich dichten, gleiten, positionieren oder sichtbar bleiben. Das verbessert sowohl die Fertigbarkeit als auch die Klarheit der Prüfung.
ISO 21920-Fragen von CNC-Teams
Altzeichnungen können vertraglich gültig bleiben, wenn sie die Ausgabe klar angeben und beide Parteien die Anforderung verstehen. Neue oder überarbeitete Zeichnungen sollten eine Migration zu ISO 21920 prüfen, anstatt stillschweigend Konventionen zu vermischen.
Bedeutet ein niedrigerer Ra immer eine bessere Oberfläche?
Nein. Er kann Kosten verursachen, ohne die Funktion zu verbessern, und er beschreibt weder Rillenrichtung, Welligkeit, Defekte noch das funktionale Verhalten von Spitzen und Tälern vollständig.
Sollte die Rauheit vor dem Eloxieren oder Galvanisieren gemessen werden?
Die Zeichnung oder Prozessspezifikation sollte die Abnahmestufe festlegen. Eine Beschichtung kann die gemessene Textur verändern, Täler auffüllen, Substratmarkierungen abbilden oder eigene Abweichungen einbringen.
Kann ein visuelles Muster eine Texturmessung ersetzen?
Es kann die optische Abnahme unterstützen, ersetzt aber nicht automatisch eine spezifizierte Profilmessung. Verwenden Sie beides, wenn Aussehen und funktionale Textur getrennte Anforderungen sind.
Ein gutes Oberflächensymbol ermöglicht drei Personen eine gemeinsame Entscheidung: der Konstrukteur weiß, welche Funktion geschützt wird, der Zerspaner weiß, welche Prozessbedingung zu erzeugen ist, und der Prüfer weiß, wie sie zu bewerten ist. ISO 21920 ist am wertvollsten, wenn sie diesen Kreis schließt.