
O objetivo de engenharia não é modernizar símbolos por aparência. É garantir que projeto, usinagem e inspeção usem a mesma especificação. Um “Ra 0,8” isolado pode ser familiar, mas ainda deixa incerteza suficiente para que dois instrumentos ou fornecedores relatem resultados diferentes.
Decodifique a chamada em uma ordem fixa
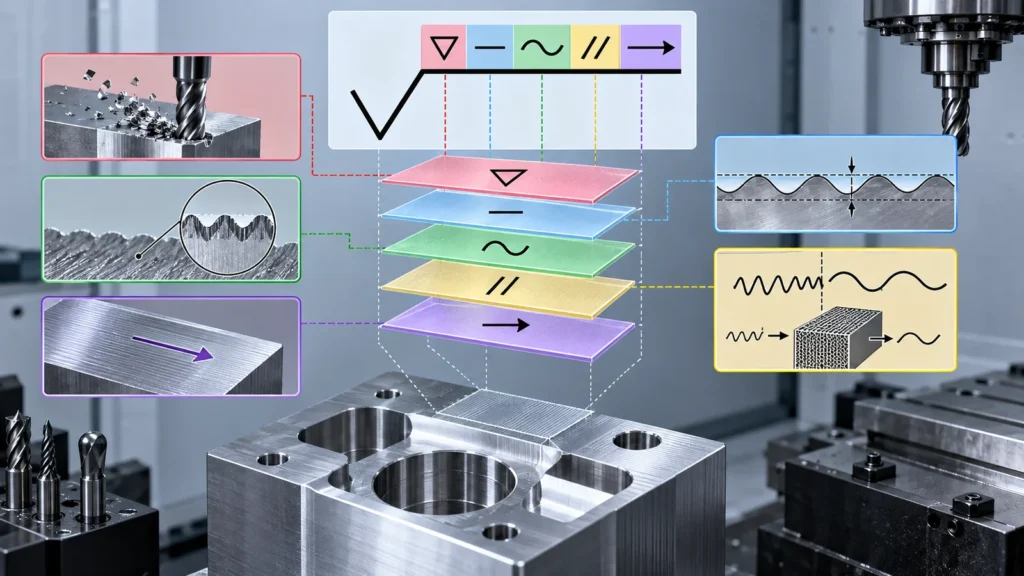 Quando chega um requisito de superfície, não pule diretamente para uma operação de usinagem. Leia a chamada a partir da norma que a rege, de dentro para fora:
Este é um ramo específico do tema mais amplo do site normas de usinagem CNC tópico. Ele não substitui as tolerâncias gerais do desenho, os controles geométricos ou a especificação de acabamento/revestimento.
O que mudou da ISO 1302 para a ISO 21920?
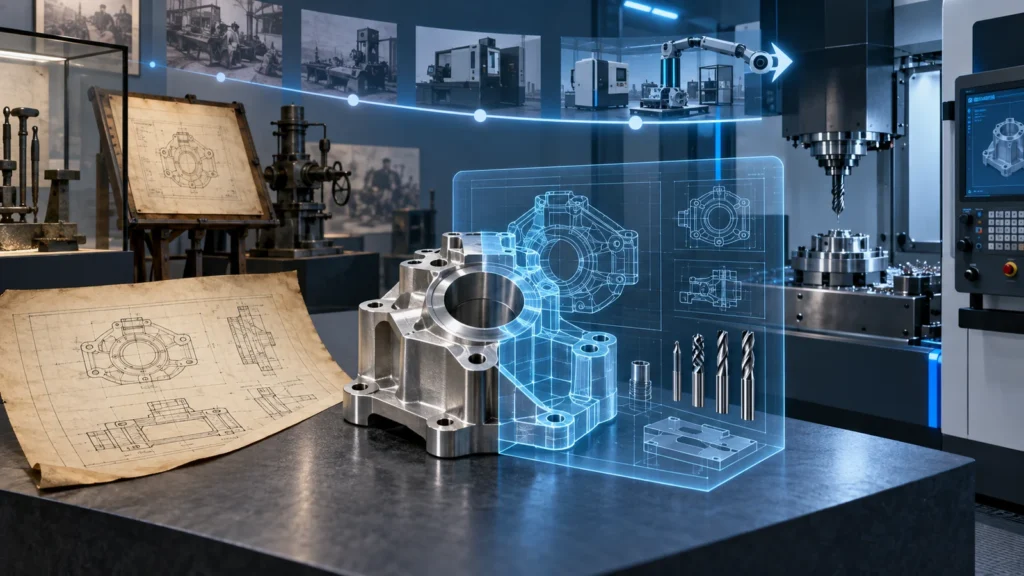 A ISO 1302 continua comum em desenhos legados e em modelos de empresa, mas a ISO 21920 reorganizou a especificação, a medição e as definições de parâmetros da textura superficial de perfil em uma série mais recente. A ISO 21920-1 abrange a indicação na documentação técnica de produto; as Partes 2 e 3 tratam de termos, definições, parâmetros e operadores de especificação.
A migração não é apenas uma nova forma de símbolo. Ela pede aos autores de desenhos que definam a especificação com contexto de medição suficiente para obter decisões repetíveis. A entrada oficial da ISO para ISO 21920-1:2021 afirma que especifica regras para indicar a textura superficial por métodos de perfil usando símbolos gráficos.
| Risco de desenhos legados | Ação de migração |
|---|---|
| Bloco de título não nomeia nenhuma norma de textura superficial | Indique a norma aplicável e a edição |
| Apenas um valor de Ra é mostrado | Revise parâmetro, limite, filtro, avaliação e função |
| O símbolo antigo da empresa é copiado sem explicação | Traduza o requisito pretendido, não a aparência |
| O fornecedor mede com as configurações padrão do instrumento | Acorde as configurações e a direção de medição antes da produção |
Ra sozinho não consegue descrever como uma superfície irá funcionar
Ra é uma média aritmética dos desvios de perfil ao longo do comprimento avaliado. Ele comprime uma topografia complexa em um único número. Duas superfícies podem compartilhar o mesmo Ra e ainda assim diferir na forma dos picos, profundidade dos vales, espaçamento, ondulação, orientação, riscos e capacidade de reter lubrificante ou vedar contra uma junta.
A seleção do parâmetro deve seguir o modo de falha. Uma face de vedação pode ser sensível a caminhos de vazamento direcionais e vales isolados. Uma superfície de deslizamento pode depender do comportamento dos picos e da retenção de lubrificante. Uma face estética pode passar em uma leitura de rugosidade, mas falhar por causa de marcas de ferramenta ou escovação inconsistente.
O artigo Rugosidade superficial CNC explora a relação entre Ra, função, usinagem e custo. Esta página concentra-se em transformar essa intenção de engenharia em uma indicação moderna no desenho.
As configurações de filtragem e avaliação podem alterar o resultado
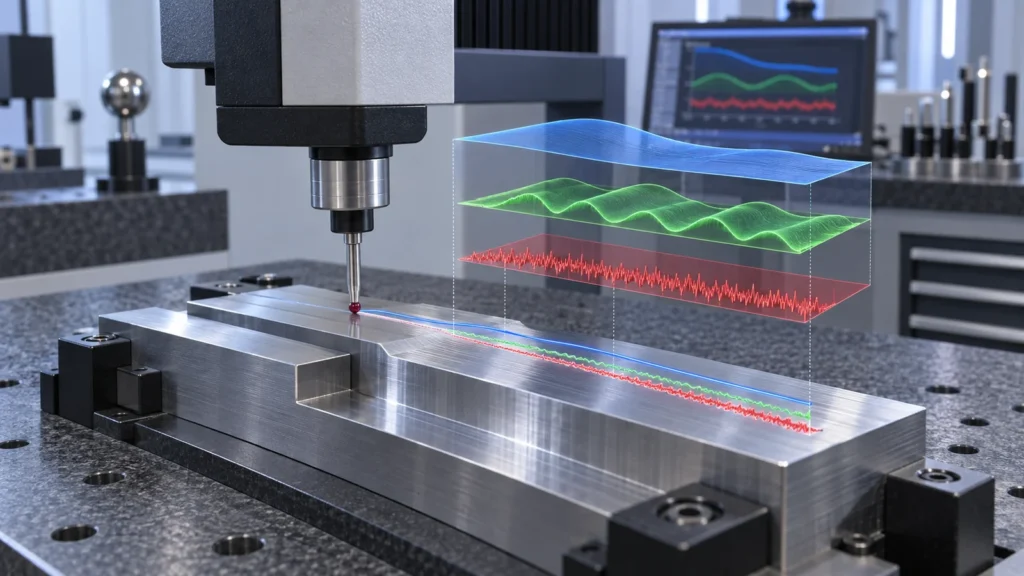 Um traçado de apalpador contém características em diferentes escalas espaciais. Forma, ondulação e rugosidade são separadas por meio de processamento definido. Se o projetista e o inspetor usarem filtros, índices de aninhamento, comprimentos de avaliação ou regras de tratamento de extremidades diferentes, seus valores relatados podem divergir mesmo na mesma superfície física.
Antes de aprovar o desenho, responda a estas perguntas:
Furos pequenos e ranhuras estreitas podem exigir métodos de réplica, apalpadores especializados, medição óptica ou um requisito funcional em vez de um traçado convencional de apalpador. Especifique algo que o fornecedor possa verificar na geometria real.
A direção das estrias pertence à decisão de engenharia
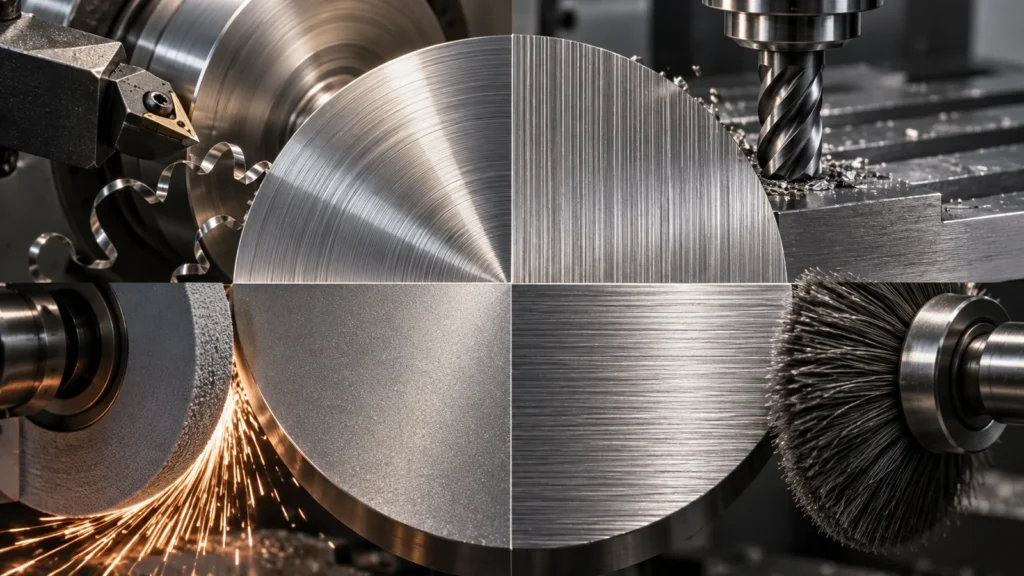 As trajetórias de ferramenta criam direção. O torneamento comumente produz marcas circunferenciais ou helicoidais; o fresamento frontal cria arcos ou padrões cruzados; a direção de retificação segue o movimento do rebolo; a escovação cria deliberadamente um grão visual. Essa direção pode afetar vedação, atrito, desgaste, aparência óptica e movimento de fluidos.
Se as estrias forem importantes, indique-as com o símbolo apropriado e identifique a zona controlada. Não presuma que “Ra 0,8” informa ao operador se uma face de vedação pode apresentar um caminho espiral. Se as estrias não forem importantes, evite adicionar um requisito que force uma operação especial sem benefício funcional.
O acabamento secundário pode alterar tanto a textura quanto as dimensões. Use a opções de acabamento de superfície visão geral para identificar as rotas e, em seguida, indicar se o símbolo se aplica antes ou depois do acabamento escolhido.
Uma auditoria de desenho para indicações de textura superficial
 Antes da liberação, isole cada símbolo de textura e pergunte:
Essa auditoria frequentemente remove requisitos genéricos de rugosidade de faces não funcionais, ao mesmo tempo que reforça as poucas superfícies que de fato vedam, deslizam, localizam ou permanecem visíveis. Isso melhora tanto a fabricabilidade quanto a clareza da inspeção.
Perguntas da ISO 21920 das equipes de CNC
Desenhos legados podem permanecer contratualmente válidos quando indicam claramente a edição e ambas as partes entendem o requisito. Desenhos novos ou revisados devem avaliar a migração para a ISO 21920 em vez de misturar convenções silenciosamente.
Um Ra mais baixo sempre significa uma superfície melhor?
Não. Pode acrescentar custo sem melhorar a função, e não descreve completamente a orientação, a ondulação, os defeitos ou o comportamento funcional de picos e vales.
A rugosidade deve ser medida antes da anodização ou da galvanoplastia?
O desenho ou a especificação do processo deve indicar a etapa de aceitação. Um revestimento pode alterar a textura medida, preencher vales, reproduzir marcas do substrato ou introduzir sua própria variação.
Uma amostra visual pode substituir uma medição de textura?
Pode apoiar a aceitação estética, mas não substitui automaticamente uma medição de perfil especificada. Use ambas quando a aparência e a textura funcional forem requisitos separados.
Um bom símbolo de superfície permite que três pessoas cheguem a uma única decisão: o projetista sabe qual função está protegida, o operador de usinagem sabe qual condição de processo criar, e o inspetor sabe como avaliá-la. A ISO 21920 é mais valiosa quando fecha esse ciclo.