
L'obiettivo ingegneristico non è modernizzare i simboli per l'aspetto. È garantire che progettazione, lavorazione e ispezione utilizzino la stessa specifica. Un semplice “Ra 0,8” può essere familiare, ma lascia comunque sufficiente incertezza perché due strumenti o fornitori riportino risultati diversi.
Decodifica la chiamata in un ordine fisso
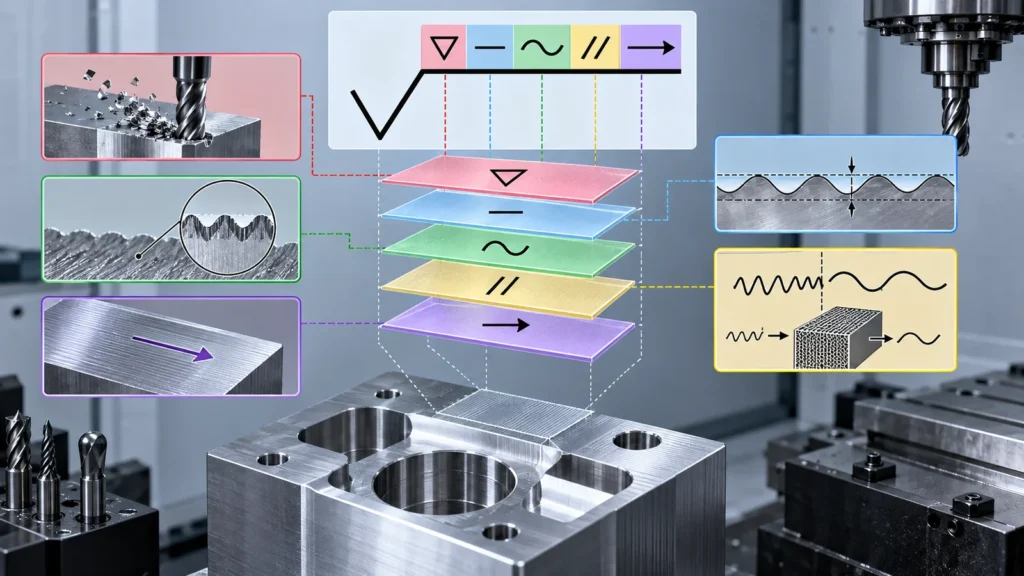
Quando arriva un requisito di superficie, non passare direttamente a un'operazione di lavorazione. Leggi la chiamata dalla sua norma di riferimento verso l'esterno:
- Conferma la norma e l'edizione a cui fa riferimento il disegno.
- Identifica se l'asportazione di materiale è richiesta, consentita o vietata.
- Leggi il parametro di texture e il limite superiore, inferiore o di accettazione.
- Conferma il filtro o indice di annidamento e le condizioni di valutazione.
- Verifica la direzione, il sovrametallo di lavorazione, la restrizione di processo e l'estensione della superficie controllata.
- Concorda dove e in quale direzione verrà misurata la superficie.
Questa è una branca specifica del più ampio standard di lavorazione CNC argomento del sito. Non sostituisce le tolleranze generali del disegno, i controlli geometrici o la specifica di finitura/rivestimento.
Cosa è cambiato dalla ISO 1302 alla ISO 21920?
La norma ISO 1302 rimane comune sui disegni legacy e nei modelli aziendali, ma la ISO 21920 ha riorganizzato la specifica, la misurazione e le definizioni dei parametri della texture superficiale del profilo in una serie più recente. La ISO 21920-1 riguarda l'indicazione nella documentazione tecnica di prodotto; le Parti 2 e 3 trattano termini, definizioni, parametri e operatori di specifica.
La migrazione non è semplicemente una nuova forma di simbolo. Richiede agli autori dei disegni di definire la specifica con sufficiente contesto di misurazione per ottenere decisioni ripetibili. La voce ufficiale ISO per ISO 21920-1:2021 stabilisce che specifica le regole per indicare la texture superficiale con metodi di profilo utilizzando simboli grafici.
| Rischio legato ai disegni legacy | Azione di migrazione |
|---|---|
| Il cartiglio non nomina alcuno standard di texture superficiale | Indicare lo standard di riferimento e l'edizione |
| È mostrato solo un valore di Ra | Verificare parametro, limite, filtro, valutazione e funzione |
| Il vecchio simbolo aziendale viene copiato senza spiegazione | Tradurre il requisito previsto, non l'aspetto |
| Il fornitore misura con le impostazioni predefinite dello strumento | Concordare impostazioni e direzione di misurazione prima della produzione |
Il solo Ra non può descrivere come funzionerà una superficie
Ra è una media aritmetica degli scostamenti di profilo sulla lunghezza valutata. Comprime una topografia complessa in un unico numero. Due superfici possono avere lo stesso Ra ma differire per forma dei picchi, profondità delle valli, spaziatura, ondulazione, direzione di lavorazione, graffi e capacità di trattenere lubrificante o di sigillare contro una guarnizione.
La selezione dei parametri dovrebbe seguire il modo di guasto. Una faccia di tenuta può essere sensibile a percorsi di perdita direzionali e valli isolate. Una superficie di scorrimento può dipendere dal comportamento dei picchi e dalla ritenzione del lubrificante. Una faccia estetica può superare una lettura di rugosità ma risultare non conforme a causa di segni di utensile o di spazzolatura irregolare.
L'articolo Rugosità superficiale CNC esplora la relazione tra Ra, funzione, lavorazione e costo. Questa pagina si concentra sulla trasformazione di tale intento progettuale in una moderna indicazione sul disegno.
Le impostazioni di filtraggio e valutazione possono modificare il risultato
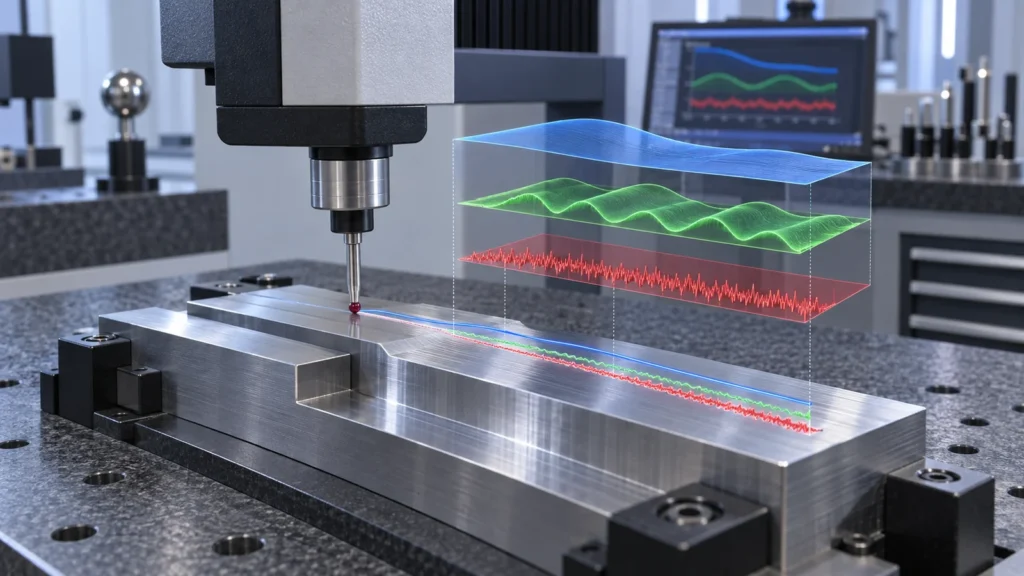
Una traccia a stilo contiene caratteristiche a diverse scale spaziali. Forma, ondulazione e rugosità sono separate tramite un'elaborazione definita. Se il progettista e l'ispettore utilizzano filtri, indici di annidamento, lunghezze di valutazione o regole di trattamento delle estremità diversi, i valori riportati possono differire anche sulla stessa superficie fisica.
Prima di approvare il disegno, rispondere a queste domande:
- Quale parametro di profilo e quale limite esprimono il requisito funzionale?
- Quale filtro o indice di annidamento si applica?
- Quanto è lunga la sezione di valutazione e può fisicamente adattarsi alla superficie?
- La traccia deve correre perpendicolarmente alla direzione dominante?
- Bordi, interruzioni, curvature, fori o scanalature sono accessibili allo strumento?
- La misurazione viene effettuata prima o dopo rivestimento, lucidatura, sabbiatura o un altro post-processo?
Fori piccoli e scanalature strette possono richiedere metodi con replica, sonde specializzate, misurazione ottica o un requisito funzionale invece di una traccia convenzionale con tastatore. Specificare qualcosa che il fornitore possa verificare sulla geometria reale.
La direzione della texture appartiene alla decisione progettuale
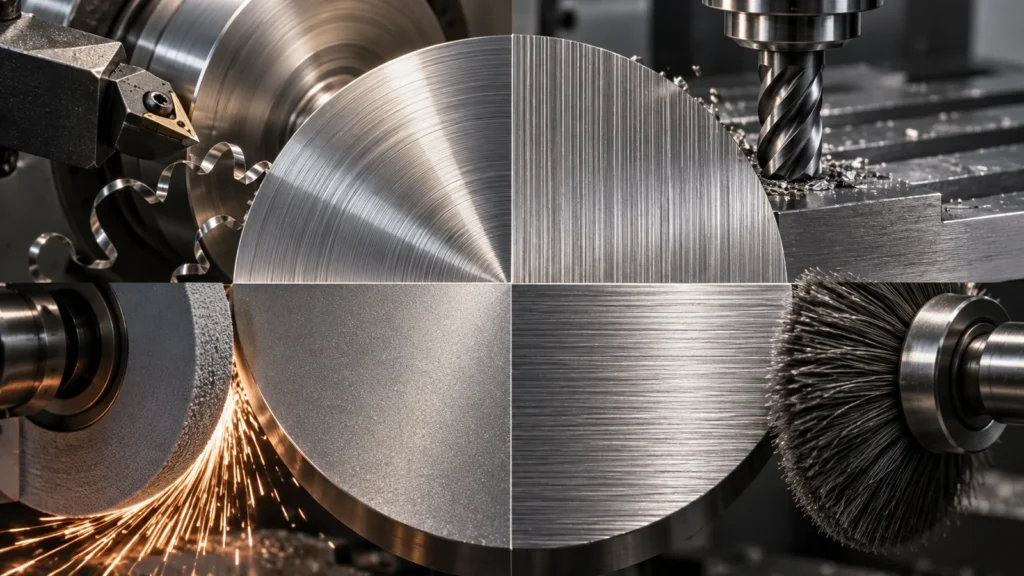
Le traiettorie utensile creano la direzione. La tornitura produce comunemente segni circonferenziali o elicoidali; la fresatura frontale crea archi o motivi incrociati; la direzione della rettifica segue il moto della mola; la spazzolatura crea deliberatamente una venatura visiva. Tale direzione può influire su tenuta, attrito, usura, aspetto ottico e movimento dei fluidi.
Se la direzione (lay) è importante, indicarla con il simbolo appropriato e identificare la zona controllata. Non presumere che “Ra 0,8” indichi al macchinista se una superficie di tenuta può presentare un percorso a spirale. Se la direzione non è importante, evitare di aggiungere un requisito che imponga un'operazione speciale senza beneficio funzionale.
Adeguare il requisito a un percorso di produzione realistico
| Situazione superficiale | Percorso possibile | Revisione prima della specifica |
|---|---|---|
| Faccia fresata generica | Passata di finitura controllata | Segni dell'utensile, passo laterale, planarità e aspettativa estetica |
| Diametro di tenuta tornito | Tornitura di finitura, rettifica o superfinitura | Spoglia, direzione, rotondità e design della tenuta |
| Superficie portante o di scorrimento | Rettifica, levigatura, lappatura o texture di lavorazione definita | Comportamento picco/valle, lubrificante, durezza e usura |
| Custodia estetica | Lavorazione meccanica più sabbiatura, spazzolatura, lucidatura o rivestimento | Campione visivo, colore, grana, mascheratura e danni da manipolazione |
La finitura secondaria può modificare sia la texture che le dimensioni. Utilizzare la opzioni di finitura superficiale panoramica per identificare i percorsi, poi indicare se il simbolo si applica prima o dopo la finitura scelta.
Un audit del disegno per le indicazioni sulla texture superficiale
Prima del rilascio, isolare ogni simbolo di texture e chiedersi:
- Quale guasto funzionale o visivo previene questo requisito?
- La superficie controllata e la sua estensione sono ovvie?
- Il simbolo utilizza in modo coerente lo standard e l'edizione dichiarati?
- Parametro, limite, filtro, lay e condizioni di produzione sono sufficienti?
- Lo strumento richiesto può raggiungere la feature con una lunghezza di valutazione valida?
- Il rivestimento, il trattamento termico, la lucidatura o la pulizia avvengono prima dell'accettazione finale?
- È inoltre necessario un comparatore visivo o un campione approvato?
Questo audit spesso elimina i requisiti generici di rugosità dalle superfici non funzionali, rafforzando al contempo le poche superfici che effettivamente sigillano, scorrono, si posizionano o rimangono visibili. Ciò migliora sia la producibilità che la chiarezza dell'ispezione.
Domande sulla ISO 21920 da parte dei team CNC
La ISO 1302 non è più utilizzabile?
I disegni esistenti possono rimanere contrattualmente validi quando indicano chiaramente l'edizione e entrambe le parti comprendono il requisito. I disegni nuovi o revisionati dovrebbero valutare la migrazione alla ISO 21920 anziché mescolare silenziosamente convenzioni diverse.
Un Ra più basso significa sempre una superficie migliore?
No. Può aggiungere costo senza migliorare la funzione, e non descrive completamente la direzione delle tracce, l'ondulazione, i difetti o il comportamento funzionale picco-valle.
La rugosità dovrebbe essere misurata prima dell'anodizzazione o della placcatura?
Il disegno o la specifica di processo dovrebbe indicare la fase di accettazione. Un rivestimento può alterare la texture misurata, riempire le valli, riprodurre i segni del substrato o introdurre una propria variazione.
Un campione visivo può sostituire una misurazione della texture?
Può supportare l'accettazione estetica, ma non sostituisce automaticamente una misurazione del profilo specificata. Utilizzare entrambi quando l'aspetto e la texture funzionale sono requisiti separati.
Un buon simbolo di superficie consente a tre persone di raggiungere un'unica decisione: il progettista sa quale funzione è protetta, l'operatore sa quale condizione di processo creare e l'ispettore sa come valutarla. La ISO 21920 è più preziosa quando chiude questo ciclo.