
歯車はCNC機械加工後に完成したように見えても、静かに回転したり負荷を支えるために必要な歯の精度を欠いていることがあります。重要な区別は、歯車ブランクの機械加工と歯の生成の違いです。旋削とフライス加工は、ボア、ショルダー、キー溝、取付パターン、その他のインターフェースを制御できますが、歯形にはホブ切り、シェーピング、または形状と要求精度に応じて選択された検証済みのCNCフライス戦略が必要になる場合があります。.
歯の要件とブランクの特徴を分離する
歯車の性能は歯だけでは決まりません。ボアまたはパイロットが回転軸を確立し、ショルダーまたはフェースが歯車を軸方向に位置決めし、キー溝、スプライン、またはクランプ機能がトルクを伝達します。これらのインターフェースが機能データムに対して同心または直角でない場合、正しく生成された歯形でも過大な振れや不十分な接触で回転する可能性があります。.
まず、図面が実際に何を管理しているかを特定します。モジュールまたは直径ピッチ、歯数、圧力角、ねじれ角、バックラッシ、歯厚、プロファイル、リード、および指定された精度等級です。次に、位置決めデータム方式と重要なブランクの特徴を特定します。「精密歯車」のような一般的な注記では、これらの関係を定義できません。管理する歯車規格と版、機能データム、単位、および合格基準を直接記載する方が適切です。.
また、歯車ブランクと完成歯車を区別してください。キー溝をフライス加工したCNC旋削ブランクは、歯がプロファイル要件を満たす証拠にはなりません。専用の歯切り工程で歯を形成し、その後CNC旋削またはフライス加工でボア、ハブ、フェース、取付詳細を仕上げる場合があります。各工程を誰が実施するかをスコープに明記する必要があります。.
歯車形状に応じた工程ルートを選択する
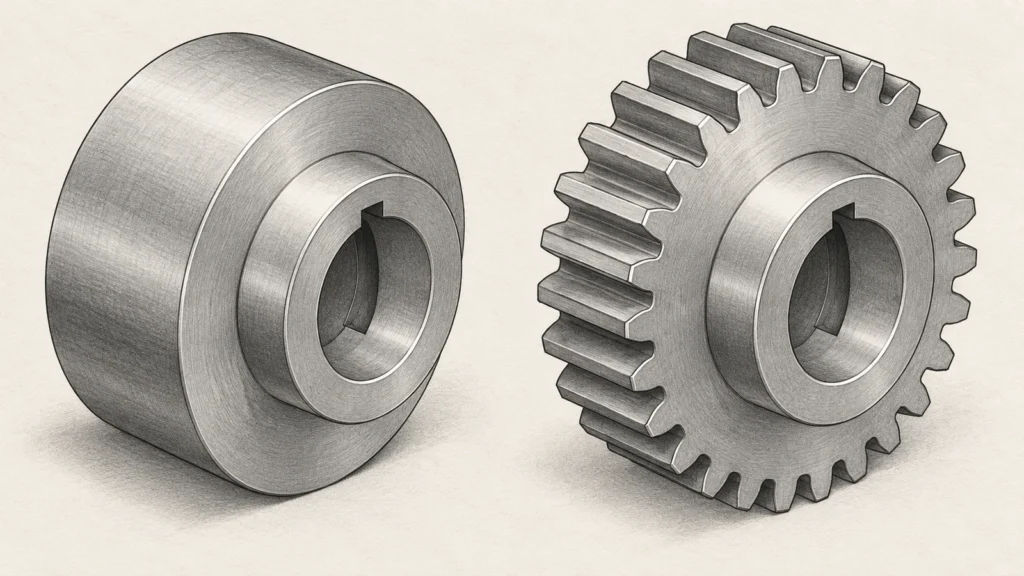
平歯車およびはすば歯車は、形状と生産計画がそれらの方法に適している場合、ホブ切りやシェーピングなどの生成プロセスで製造されることがよくあります。内歯車、かさ歯車、ウォーム、ラック、およびアクセスが制限された特徴は、異なる工具と機械の要件をもたらします。CNCフライス加工は、一部の低量生産、試作、または非標準形状に適している場合がありますが、専用の歯車プロセスと自動的に互換性があるわけではありません。工具形状、カッターのリーチ、機械の運動学、材料状態、および検査がすべて実現可能性に影響します。.
| 部品のニーズ | 評価するルート | 判断ポイント |
|---|---|---|
| ボア、ハブ、ショルダー、歯車ブランク | CNC旋削、スロットまたはパターン用のフライス加工 | 軸および面のデータムはどのように設定されますか? |
| 外歯平歯車またははすば歯車 | ホブ切り、シェーピング、または検証済みCNCフライス加工 | 必要な歯車精度と測定方法は何ですか? |
| 内歯またはアクセス制限 | シェーピング、ブローチ加工、または形状専用工具 | 工具は全深さと逃げに到達できますか? |
| 試作品または特殊な歯形 | CNCツールパスと専用工具を比較する | 機能的な噛み合いを証明する必要がありますか、それとも嵌合のみですか? |
歯形、数量、材料、リードタイム、および必要な証拠に基づいて経路を比較してください—単に機械のラベルで判断しないでください。プロセスレビューでは、歯を生成する工程とそれを検証する方法を特定する必要があります。複雑な歯車精度については、検査に歯車測定機、定義されたマスタ/相手部品、または別の指定方法が必要かどうかを確認してください。.
CNC機械加工が価値を付加する領域
CNC旋削は、ブランク上に円筒状の位置決めフィーチャと軸方向の面を形成できます。フライス加工は、キー溝、平面、クロスホール、スロット、ボルト穴円、および逃げを生成できます。形状とアクセスが許せば、工程を組み合わせることでハンドリングを削減できますが、再クランプのたびにデータムの転写に影響を与える可能性があります。プロセス計画では、どの面が一緒に仕上げられるか、および位置決め基準がその後どのように復元されるかを明確にする必要があります。.
工具のアクセスとワークホールディングは早期に検討する価値があります。深く狭いキー溝は、たわみやすい長い工具を必要とする場合があります。薄いウェブや高いハブは、切削力やクランプ圧力の下で動く可能性があります。ショルダーに近いボアは、工具のクリアランスとバリ取りを複雑にする可能性があります。これらの条件は、部品が自動的に加工不可能になるわけではありません。フィーチャの深さ、肉厚、カッターのリーチ、クランプ領域、および検査アクセスを総合的に考慮する必要がある箇所を特定するものです。.
材料と熱処理は順序を変えます。後で硬化することを意図した軟質ブランクは、予備硬化部品や完成硬化歯車とは異なります。熱処理は寸法を変化させる可能性があるため、図面とプロセス計画には、処理前に加工されるフィーチャ、処理後に仕上げが必要な可能性のあるフィーチャ、および重要な寸法がいつ検査されるかを記載する必要があります。部品全体に一律の「歯車公差」を適用することは避けてください。各機能特性を指定してください。詳細な図面の考慮事項については、 CNC加工公差ガイド を参照してください。.
検査を噛み合いと嵌合に結び付ける
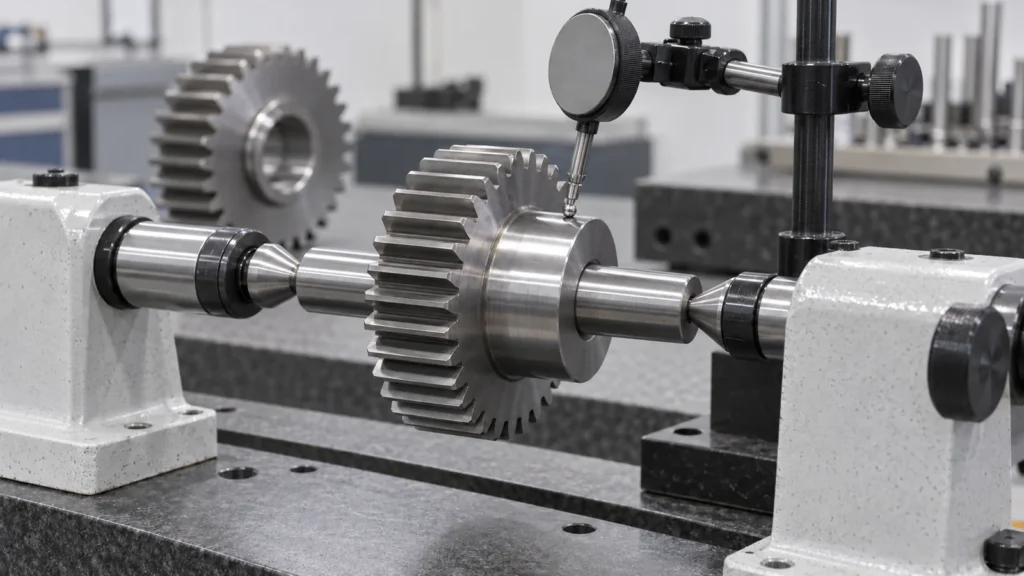
機能に応じて検査する。ブランクでは、関連する検査として、穴径、端面振れ、穴とデータムの同心度、ショルダー位置、キー溝の寸法や位置が含まれる場合がある。歯部では、図面により、歯形、歯すじ、ピッチ変動、歯厚、振れ、または接触状態の検査が要求される場合がある。これらは異なる特性であり、外径の寸法検査では歯の精度を確認することはできない。.
検査データムと条件を定義する。測定が熱処理、コーティング、またはバリ取りの前か後かを明記し、単位と規格の版を指定し、初品報告書またはロット報告書が必要かどうかを記載する。組立がバックラッシや接触パターンに依存する場合は、相手歯車またはマスタと試験条件を特定する。CMMは多くの部品間関係を測定できるが、歯の幾何形状が合否基準である場合、専用の歯車測定に代わるものではない場合がある。.
厳しい公差が重要な場合、生産前に測定方法について合意する。データムが曖昧な場合、加工経路が安定していても相反する結果が生じることがある。当サイトの 品質概要 は一般的な文脈を提供します。実際の図面に対するプロジェクト固有の歯車検査方法と報告範囲を確認してください。.
実用的な歯車RFQを作成する
最新の図面と中立の3Dモデルを送付し、歯車の種類と歯のデータを明記してください。機能データム、材料と熱処理条件、重要公差、表面処理、リリースごとの数量、および必要な検査記録をマークしてください。歯が別のベンダーから供給される場合は、その境界を明記し、スコープ内に残るブランクまたは二次的特徴を列挙してください。.
サプライヤに、提案する歯切り経路、工程順序、データムの移行、および検査方法を説明するよう依頼してください。部品が試作品の場合は、何を証明する必要があるかを明記してください。すなわち、梱包、嵌合、動作、荷重、または製造可能性です。筐体に嵌合する試作品は、歯車のかみ合いや生産能力を自動的に検証するものではありません。.
有用な経路選定はエビデンスを可視化します。どの工程が歯を形成し、どの工程がインターフェースを確立し、どの変動が組立にとって重要で、合否をどのように実証するかです。この明確さにより、「CNC加工」が完全な歯車仕様と誤解されることを防ぎます。.
よくある質問
CNCフライスで歯車の歯を切削できますか?
一部の形状はCNCフライス加工戦略を用いて加工できます。実現可能性は歯形、工具アクセス、要求精度、材料、および検査に依存します。特定の図面に対する提案経路を確認してください。.
歯車ブランクを加工することは、歯車が完成することを意味しますか?
いいえ。旋削やフライス加工で穴、ハブ、端面、キー溝、または取付パターンを仕上げる一方、別の工程で歯を生成する場合があります。.
歯車は加工の前と後のどちらに熱処理すべきですか?
順序は材料、硬さ、歪みリスク、および要求仕上げに依存します。図面は、重要寸法をどの状態で管理し検査するかを特定する必要があります。.
カスタム歯車の見積に役立つ情報は何ですか?
完全な歯データ、機能データム、材料と処理、重要公差、数量、および検査要件を提供してください。これらが適切な製造および検証経路を決定します。.