
Un ingranaggio può sembrare completo dopo la lavorazione CNC pur non avendo ancora la precisione dei denti necessaria per funzionare silenziosamente o sopportare carichi. La distinzione chiave è tra la lavorazione del grezzo dell'ingranaggio e la generazione dei denti. La tornitura e la fresatura possono controllare alesaggi, spallamenti, sedi per chiavetta, schemi di montaggio e altre interfacce; la forma del dente può richiedere dentatura per generazione (hobbing), stozzatura o una strategia di fresatura CNC validata, scelta in base alla geometria e alla precisione richiesta.
Separare i requisiti dei denti dalle caratteristiche del grezzo
Le prestazioni di un ingranaggio dipendono da più dei denti. L'alesaggio o il perno di centraggio può stabilire l'asse di rotazione; uno spallamento o una faccia posiziona l'ingranaggio assialmente; una sede per chiavetta, una scanalatura o un elemento di serraggio trasmette la coppia. Se queste interfacce non sono concentriche o perpendicolari al datum funzionale, un profilo del dente generato correttamente può comunque funzionare con un'eccentricità eccessiva o un contatto scadente.
Per prima cosa identificare ciò che il disegno controlla effettivamente: modulo o passo diametrale, numero di denti, angolo di pressione, angolo di elica, gioco, spessore del dente, profilo, andamento e qualsiasi grado di precisione specificato. Poi identificare lo schema dei datum di posizionamento e le caratteristiche critiche del grezzo. Una nota generica come “ingranaggio di precisione” non definisce queste relazioni. È meglio indicare direttamente la norma sugli ingranaggi di riferimento e l'edizione, i datum funzionali, le unità e i criteri di accettazione.
Distinguere inoltre un grezzo di ingranaggio da un ingranaggio finito. Un grezzo tornito CNC con una sede per chiavetta fresata non è prova che i denti soddisfino un requisito di profilo. Un processo specializzato di taglio dei denti può formare i denti, seguito da tornitura o fresatura CNC per finire l'alesaggio, il mozzo, le facce e i dettagli di montaggio. Il campo di applicazione dovrebbe indicare chi esegue ciascuna operazione.
Scegliere un ciclo di lavorazione in base alla geometria dell'ingranaggio
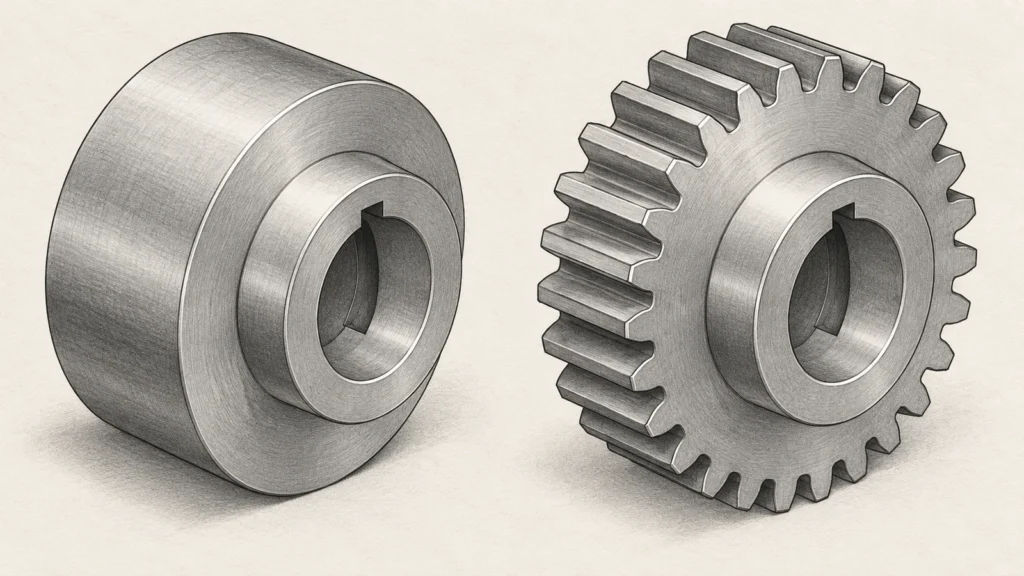
Gli ingranaggi cilindrici a denti diritti ed elicoidali sono spesso prodotti mediante processi di generazione come l'hobbing o la stozzatura quando la geometria e il piano di produzione si prestano a tali metodi. Ingranaggi interni, ingranaggi conici, viti senza fine, cremagliere e caratteristiche ad accesso limitato introducono requisiti diversi in termini di utensili e macchine. La fresatura CNC può essere adatta per alcune geometrie a basso volume, prototipi o non standard, ma non è automaticamente intercambiabile con un processo dedicato per ingranaggi. La forma dell'utensile, il raggio d'azione della fresa, la cinematica della macchina, le condizioni del materiale e l'ispezione influenzano tutti la fattibilità.
| Esigenza del componente | Ciclo da valutare | Punto decisionale |
|---|---|---|
| Alesaggio, mozzo, spallamenti, grezzo dell'ingranaggio | Tornitura CNC; fresatura per cave o schemi | Come vengono stabiliti i riferimenti di asse e di faccia? |
| Denti esterni diritti o elicoidali | Hobbing, stozzatura o fresatura CNC validata | Quale precisione dei denti e quale misurazione sono richieste? |
| Denti interni o accesso limitato | Stozzatura, brocciatura o utensileria specifica per la geometria | L'utensile può raggiungere l'intera profondità e il sottosquadro? |
| Prototipo o geometria dentata non standard | Confrontare il percorso utensile CNC con l'utensileria dedicata | Deve dimostrare l'ingranamento funzionale o solo l'accoppiamento? |
Confrontare le alternative in base alla forma dei denti, alla quantità, al materiale, ai tempi di consegna e alle evidenze richieste, non semplicemente all'etichetta della macchina. Una revisione del processo dovrebbe identificare l'operazione che genera i denti e il metodo che li verifica. Per la precisione di denti complessi, confermare se l'ispezione richiede un analizzatore di ingranaggi, un master/contropezzo definito o un altro metodo specificato.
Dove la lavorazione CNC aggiunge valore
La tornitura CNC può realizzare elementi di posizionamento cilindrici e facce assiali su un grezzo. La fresatura può produrre cave per chiavetta, spianature, fori trasversali, cave, cerchi di fori e sottosquadri. La combinazione delle operazioni può ridurre la movimentazione quando la geometria e l'accesso lo consentono, ma ogni nuovo serraggio può influire sul trasferimento dei riferimenti. Un piano di processo dovrebbe chiarire quali superfici vengono finite insieme e come viene recuperato successivamente il riferimento di posizionamento.
L'accesso dell'utensile e l'attrezzatura di fissaggio meritano una verifica anticipata. Una cava per chiavetta profonda e stretta può richiedere un utensile lungo, più soggetto a flessione. Un'anima sottile o un mozzo alto possono deformarsi sotto la forza di taglio o la pressione di serraggio. Un foro vicino a uno spallamento può complicare il gioco dell'utensile e la sbavatura. Queste condizioni non rendono automaticamente il pezzo non lavorabile; indicano dove profondità della feature, spessore di parete, portata dell'utensile, zone di serraggio e accesso per l'ispezione devono essere considerati insieme.
Il materiale e il trattamento termico cambiano la sequenza. Un grezzo tenero destinato a successivo tempra differisce da un pezzo pre-temprato o da un ingranaggio temprato finito. Il trattamento termico può modificare le dimensioni, quindi il disegno e il piano di processo dovrebbero indicare quali feature vengono lavorate prima del trattamento, quali possono richiedere finitura successiva e quando vengono ispezionate le dimensioni critiche. Evitare di applicare un'unica “tolleranza ingranaggio” generica all'intero pezzo; specificare ogni caratteristica funzionale. Vedere il Guida alle tolleranze di lavorazione CNC per le considerazioni più ampie sul disegno.
Collegare l'ispezione all'ingranamento e all'accoppiamento
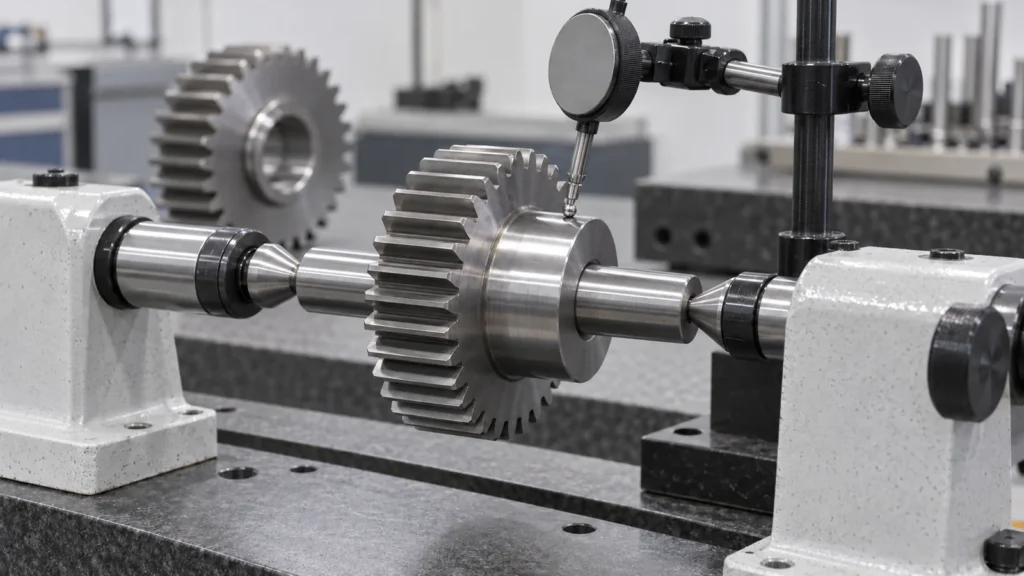
Ispezionare in base alla funzione. Sul grezzo, i controlli pertinenti possono includere diametro dell'alesaggio, eccentricità assiale della faccia, concentricità alesaggio-datum, posizione dello spallamento e dimensioni o posizione della scanalatura per chiavetta. Sui denti, il disegno può richiedere controlli di profilo, elica, variazione di passo, spessore del dente, eccentricità o contatto. Si tratta di caratteristiche distinte: un controllo dimensionale del diametro esterno non può stabilire l'accuratezza dei denti.
Definire il datum e la condizione di ispezione. Indicare se le misurazioni avvengono prima o dopo trattamento termico, rivestimento o sbavatura; specificare le unità e l'edizione della norma; e indicare se è richiesto un rapporto di primo articolo o un rapporto di lotto. Se l'assemblaggio dipende dal gioco o dal pattern di contatto, identificare l'ingranaggio accoppiato o il master e la condizione di prova. Una CMM può misurare molte relazioni tra parti, ma potrebbe non sostituire una misurazione dedicata degli ingranaggi quando la geometria dei denti è il criterio di accettazione.
Dove le tolleranze strette sono importanti, concordare il metodo di misurazione prima della produzione. Datum ambigui possono produrre risultati contrastanti anche quando il ciclo di lavorazione è stabile. Il sito panoramica sulla qualità fornisce un contesto generale; confermare il metodo di ispezione degli ingranaggi e l'ambito di rendicontazione specifici del progetto per il disegno effettivo.
Redigere una richiesta di offerta utile per l'ingranaggio
Inviare il disegno più recente e un modello 3D neutro, e indicare il tipo di ingranaggio e i dati dei denti. Contrassegnare i datum funzionali, il materiale e la condizione di trattamento termico, le tolleranze critiche, il trattamento superficiale, la quantità per rilascio e i record di ispezione richiesti. Se i denti sono forniti da un altro fornitore, indicare tale confine ed elencare il grezzo o le caratteristiche secondarie che rimangono nell'ambito.
Chiedere al fornitore di descrivere il ciclo proposto per la realizzazione dei denti, la sequenza delle operazioni, il trasferimento dei datum e il metodo di ispezione. Se il pezzo è un prototipo, specificare cosa deve dimostrare: imballaggio, accoppiamento, movimento, carico o producibilità. Un prototipo che si adatta a un involucro non convalida automaticamente l'ingranamento o la capacità produttiva.
Una selezione utile del ciclo rende visibili le evidenze: quale operazione forma i denti, quali operazioni stabiliscono le interfacce, quale variazione è importante per l'assemblaggio e come verrà dimostrata l'accettazione. Tale chiarezza impedisce che “lavorato a CNC” venga confuso con una specifica completa dell'ingranaggio.
FAQ
Una fresatrice CNC può tagliare i denti di un ingranaggio?
Alcune geometrie possono essere lavorate utilizzando strategie di fresatura CNC. La fattibilità dipende dalla forma del dente, dall'accesso dell'utensile, dall'accuratezza richiesta, dal materiale e dall'ispezione; confermare il ciclo proposto per il disegno specifico.
La lavorazione del grezzo di un ingranaggio significa che l'ingranaggio è finito?
No. La tornitura e la fresatura possono finire l'alesaggio, il mozzo, le facce, la scanalatura per chiavetta o il pattern di montaggio mentre un'operazione separata genera i denti.
Un ingranaggio deve essere sottoposto a trattamento termico prima o dopo la lavorazione?
La sequenza dipende dal materiale, dalla durezza, dal rischio di distorsione e dalla finitura richiesta. Il disegno deve identificare la condizione in cui le dimensioni critiche sono controllate e ispezionate.
Quali informazioni aiutano a quotare un ingranaggio personalizzato?
Fornire dati completi dei denti, datum funzionali, materiale e trattamento, tolleranze critiche, quantità e requisiti di ispezione. Questi determinano il ciclo di produzione e verifica adeguato.