
Uma engrenagem pode parecer completa após a usinagem CNC e ainda assim não ter a precisão de dente necessária para funcionar silenciosamente ou suportar carga. A distinção fundamental está entre usinar o blank da engrenagem e gerar os dentes. O torneamento e o fresamento podem controlar furos, ombros, rasgos de chaveta, padrões de montagem e outras interfaces; a forma do dente pode exigir fresamento por geração (hobbing), conformação (shaping) ou uma estratégia de fresamento CNC validada, escolhida para a geometria e a precisão exigida.
Separe os requisitos dos dentes das características do blank
O desempenho da engrenagem depende de mais do que os dentes. O furo ou pino piloto pode estabelecer o eixo de rotação; um ombro ou face posiciona a engrenagem axialmente; um rasgo de chaveta, estria ou recurso de fixação transmite o torque. Se essas interfaces não estiverem concêntricas ou perpendiculares ao datum funcional, um perfil de dente corretamente gerado ainda pode operar com excentricidade excessiva ou contato deficiente.
Primeiro identifique o que o desenho realmente controla: módulo ou passo diametral, número de dentes, ângulo de pressão, ângulo de hélice, folga (backlash), espessura do dente, perfil, lead e qualquer grau de precisão especificado. Em seguida, identifique o esquema de datums de localização e as características críticas do blank. Uma nota genérica como “engrenagem de precisão” não define essas relações. É melhor indicar diretamente a norma de engrenagem controladora e sua edição, os datums funcionais, as unidades e os critérios de aceitação.
Também é preciso distinguir um blank de engrenagem de uma engrenagem acabada. Um blank torneado em CNC com rasgo de chaveta fresado não é prova de que os dentes atendem a um requisito de perfil. Um processo especializado de corte de dentes pode formar os dentes, seguido de torneamento ou fresamento CNC para acabar o furo, o cubo, as faces e os detalhes de montagem. O escopo deve indicar quem executa cada operação.
Escolha a rota de processo pela geometria da engrenagem
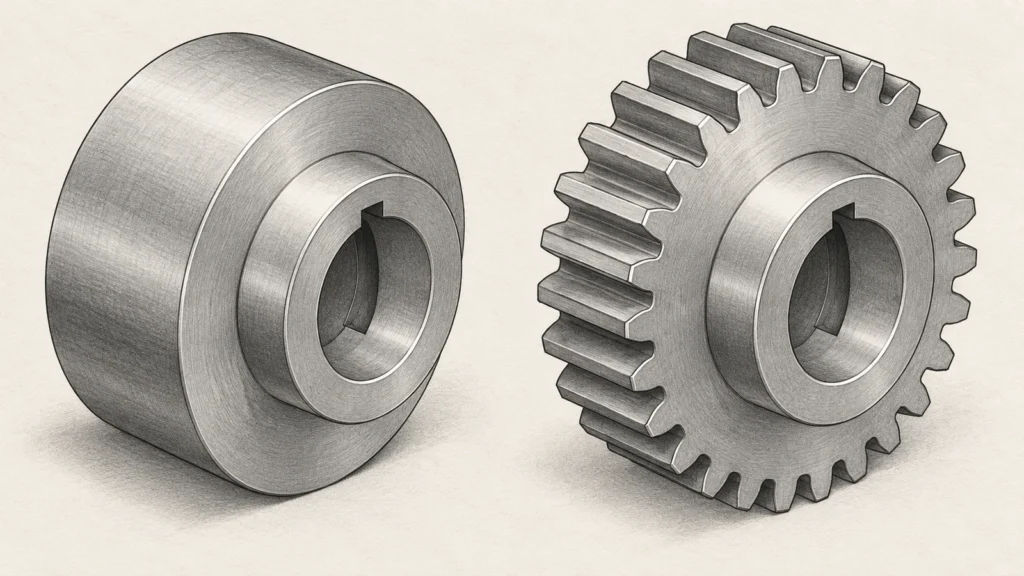
Engrenagens retas e helicoidais são frequentemente produzidas por processos de geração, como hobbing ou shaping, quando a geometria e o plano de produção se adequam a esses métodos. Engrenagens internas, engrenagens cônicas, sem-fins, cremalheiras e recursos de acesso restrito introduzem requisitos diferentes de ferramenta e máquina. O fresamento CNC pode ser apropriado para algumas geometrias de baixo volume, protótipos ou não padronizadas, mas não é automaticamente intercambiável com um processo dedicado de engrenagens. A forma da ferramenta, o alcance do cortador, a cinemática da máquina, a condição do material e a inspeção influenciam a viabilidade.
| Necessidade da peça | Rota a avaliar | Ponto de decisão |
|---|---|---|
| Furo, cubo, ombros, blank da engrenagem | Torneamento CNC; fresamento para rasgos ou padrões | Como são estabelecidos os referenciais de eixo e de face? |
| Dentes retos ou helicoidais externos | Fresamento por geração, conformação ou fresamento CNC validado | Que precisão de dentes e medição são exigidas? |
| Dentes internos ou acesso limitado | Conformação, brochamento ou ferramental específico para a geometria | A ferramenta consegue alcançar toda a profundidade e o alívio? |
| Protótipo ou geometria de dentes incomum | Comparar trajetória de ferramenta CNC com ferramental dedicado | Deve comprovar engrenamento funcional ou apenas o ajuste? |
Comparar rotas em função da forma dos dentes, quantidade, material, prazo de entrega e evidências exigidas — não simplesmente do rótulo da máquina. Uma revisão de processo deve identificar a operação que gera os dentes e o método que os verifica. Para precisão de dentes complexa, confirmar se a inspeção exige um analisador de engrenagens, um mestre/peça conjugada definido ou outro método especificado.
Onde a usinagem CNC agrega valor
O torneamento CNC pode estabelecer elementos cilíndricos de localização e faces axiais em um blank. O fresamento pode produzir chavetas, planos, furos transversais, rasgos, círculos de furos e alívios. Combinar operações pode reduzir o manuseio quando a geometria e o acesso permitem, mas cada re-fixação pode afetar a transferência de referenciais. Um plano de processo deve deixar claro quais superfícies são acabadas juntas e como a referência de localização é recuperada depois.
O acesso da ferramenta e a fixação da peça merecem revisão antecipada. Uma chaveta profunda e estreita pode exigir uma ferramenta longa, mais sujeita a deflexão. Uma parede fina ou um cubo alto pode se deslocar sob a força de corte ou a pressão de fixação. Um furo próximo a um ombro pode complicar a folga da ferramenta e a rebarbação. Essas condições não tornam automaticamente a peça impossível de usinar; elas identificam onde a profundidade do recurso, a espessura da parede, o alcance da fresa, as zonas de fixação e o acesso para inspeção precisam ser considerados em conjunto.
O material e o tratamento térmico alteram a sequência. Um blank macio destinado a endurecimento posterior difere de uma peça pré-endurecida ou de uma engrenagem endurecida acabada. O tratamento térmico pode alterar dimensões, portanto o desenho e o plano de processo devem indicar quais recursos são usinados antes do tratamento, quais podem precisar de acabamento depois e quando as dimensões críticas são inspecionadas. Evite aplicar uma única “tolerância de engrenagem” genérica a toda a peça; especifique cada característica funcional. Consulte o tolerâncias de usinagem CNC para as considerações mais amplas do desenho.
Conecte a inspeção ao engrenamento e ao ajuste
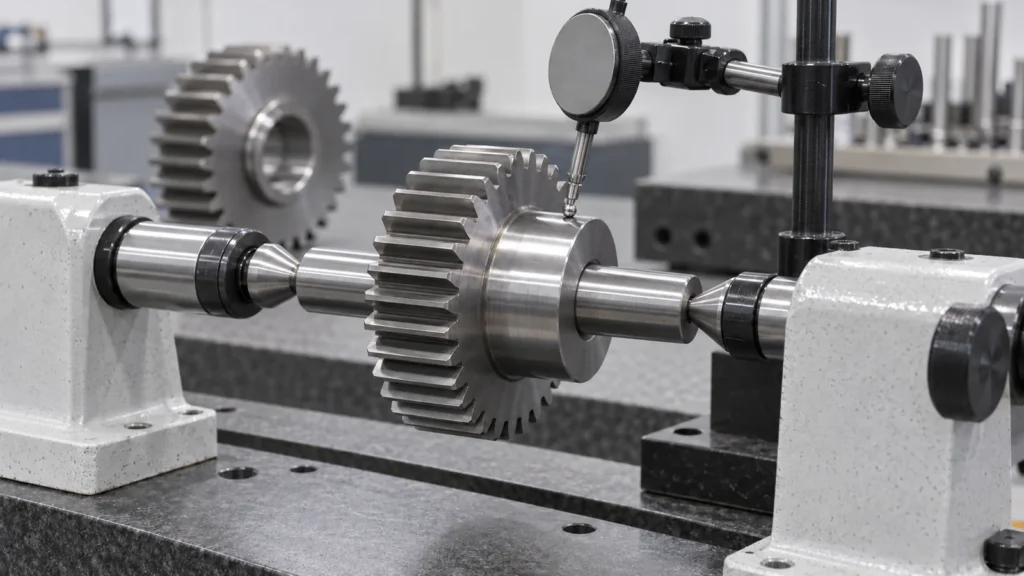
Inspect according to function. On the blank, relevant checks may include bore diameter, face runout, bore-to-datum concentricity, shoulder position, and keyway size or location. On the teeth, the drawing may require profile, lead, pitch variation, tooth thickness, runout, or contact checks. These are distinct characteristics: a dimensional check of the outside diameter cannot establish tooth accuracy.
Define the inspection datum and condition. Note whether measurements occur before or after heat treatment, coating, or deburring; specify units and standard edition; and state whether a first-article report or lot report is required. If the assembly depends on backlash or contact pattern, identify the mating gear or master and the test condition. A CMM can measure many part relationships, but it may not replace a dedicated gear measurement when tooth geometry is the acceptance criterion.
Where tight tolerances matter, agree on the measurement method before production. Ambiguous datums can produce conflicting results even when the machining route is stable. The site’s visão geral de qualidade fornece contexto geral; confirme o método de inspeção de engrenagem específico do projeto e o escopo de relatório para o desenho real.
Elabore uma RFQ de engrenagem útil
Envie o desenho mais recente e um modelo 3D neutro, e indique o tipo de engrenagem e os dados dos dentes. Marque os datums funcionais, o material e a condição de tratamento térmico, as tolerâncias críticas, o tratamento superficial, a quantidade por liberação e os registros de inspeção exigidos. Se os dentes forem fornecidos por outro fornecedor, indique esse limite e liste o blank ou as características secundárias que permanecem no escopo.
Peça ao fornecedor que descreva a rota proposta de fabricação dos dentes, a sequência de operações, a transferência de datum e o método de inspeção. Se a peça for um protótipo, especifique o que ele deve comprovar: embalagem, ajuste, movimento, carga ou manufaturabilidade. Um protótipo que se encaixa em um invólucro não valida automaticamente o engrenamento ou a capacidade de produção.
A seleção útil de rota torna as evidências visíveis: qual operação forma os dentes, quais operações estabelecem as interfaces, qual variação importa para a montagem e como a aceitação será demonstrada. Essa clareza evita que “usinado por CNC” seja confundido com uma especificação completa de engrenagem.
Perguntas Frequentes
Uma fresadora CNC pode cortar dentes de engrenagem?
Algumas geometrias podem ser usinadas usando estratégias de fresamento CNC. A viabilidade depende da forma do dente, do acesso da ferramenta, da precisão exigida, do material e da inspeção; confirme a rota proposta para o desenho específico.
Usinar um blank de engrenagem significa que a engrenagem está pronta?
Não. Torneamento e fresamento podem finalizar o furo, o cubo, as faces, o keyway ou o padrão de montagem, enquanto uma operação separada gera os dentes.
Uma engrenagem deve ser tratada termicamente antes ou depois da usinagem?
A sequência depende do material, da dureza, do risco de distorção e do acabamento exigido. O desenho deve identificar a condição na qual as dimensões críticas são controladas e inspecionadas.
Quais informações ajudam a cotar uma engrenagem personalizada?
Forneça dados completos dos dentes, datums funcionais, material e tratamento, tolerâncias críticas, quantidade e requisitos de inspeção. Estes determinam a rota adequada de fabricação e verificação.