
Un engranaje puede parecer completo tras el mecanizado CNC y aun así carecer de la precisión de diente necesaria para funcionar con silencio o soportar carga. La distinción clave está entre mecanizar el blanco del engranaje y generar los dientes. El torneado y el fresado pueden controlar agujeros, resaltes, chaveteros, patrones de montaje y otras interfaces; la forma del diente puede requerir tallado por fresa madre, mortajado o una estrategia de fresado CNC validada, elegida según la geometría y la precisión requerida.
Separe los requisitos de los dientes de las características del blanco
El rendimiento del engranaje depende de más que los dientes. El agujero o el piloto pueden establecer el eje de rotación; un resalte o una cara ubican el engranaje axialmente; un chavetero, una estría o una característica de sujeción transmiten el par. Si estas interfaces no son concéntricas o no están escuadradas respecto al dato funcional, un perfil de diente correctamente generado puede aun así girar con excentricidad excesiva o un contacto deficiente.
Primero identifique qué controla realmente el plano: módulo o paso diametral, número de dientes, ángulo de presión, ángulo de hélice, juego axial, espesor del diente, perfil, paso axial y cualquier grado de precisión especificado. Luego identifique el esquema de datos de localización y las características críticas del blanco. Una nota general como “engranaje de precisión” no define estas relaciones. Es mejor indicar directamente la norma de engranajes aplicable y su edición, los datos funcionales, las unidades y los criterios de aceptación.
También distinga un blanco de engranaje de un engranaje terminado. Un blanco torneado por CNC con un chavetero fresado no es prueba de que los dientes cumplan un requisito de perfil. Un proceso especializado de corte de dientes puede formar los dientes, seguido de torneado o fresado CNC para acabar el agujero, el cubo, las caras y los detalles de montaje. El alcance debe indicar quién realiza cada operación.
Elija una ruta de proceso según la geometría del engranaje
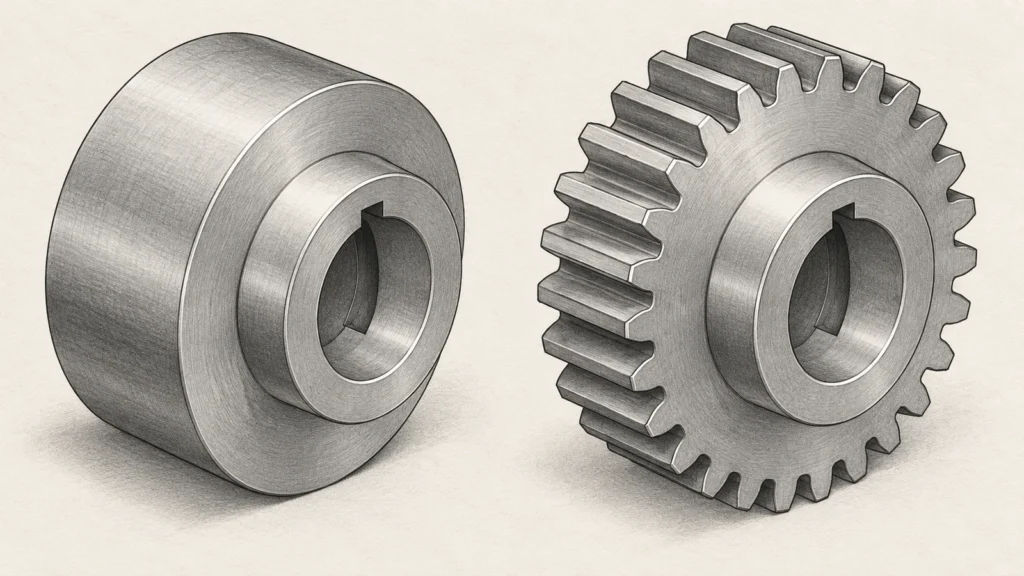
Los engranajes rectos y helicoidales suelen producirse mediante procesos de generación como el tallado por fresa madre o el mortajado cuando la geometría y el plan de producción se ajustan a esos métodos. Los engranajes internos, los engranajes cónicos, los tornillos sin fin, las cremalleras y las características de acceso restringido introducen requisitos diferentes de herramienta y máquina. El fresado CNC puede ser adecuado para algunas geometrías de bajo volumen, prototipos o no estándar, pero no es automáticamente intercambiable con un proceso dedicado de engranajes. La forma de la herramienta, el alcance del cortador, la cinemática de la máquina, la condición del material y la inspección influyen en la viabilidad.
| Necesidad de la pieza | Ruta a evaluar | Punto de decisión |
|---|---|---|
| Agujero, cubo, resaltes, blanco de engranaje | Torneado CNC; fresado para ranuras o patrones | ¿Cómo se establecen los datos de eje y de cara? |
| Dientes rectos o helicoidales externos | Fresado por generación, mortajado o fresado CNC validado | ¿Qué precisión de diente y medición se requieren? |
| Dientes internos o acceso limitado | Mortajado, brochado o utillaje específico para la geometría | ¿Puede la herramienta alcanzar la profundidad total y el alivio? |
| Prototipo o geometría de diente poco habitual | Comparar la trayectoria de herramienta CNC con el utillaje dedicado | ¿Debe demostrar un engrane funcional o solo el ajuste? |
Compare las rutas según la forma del diente, la cantidad, el material, el plazo de entrega y la evidencia requerida, no simplemente según la etiqueta de la máquina. Una revisión del proceso debe identificar la operación que genera los dientes y el método que los verifica. Para una precisión de diente compleja, confirme si la inspección requiere un analizador de engranajes, un maestro/una pieza de acoplamiento definidos u otro método especificado.
Dónde aporta valor el mecanizado CNC
El torneado CNC puede establecer elementos cilíndricos de localización y caras axiales en una pieza en bruto. El fresado puede producir chaveteros, planos, taladros transversales, ranuras, círculos de taladros y alivios. Combinar operaciones puede reducir la manipulación cuando la geometría y el acceso lo permiten, pero cada reamarre puede afectar la transferencia de datos. Un plan de proceso debe dejar claro qué superficies se acaban juntas y cómo se recupera después la referencia de localización.
El acceso de la herramienta y la sujeción de la pieza merecen una revisión temprana. Un chavetero profundo y estrecho puede requerir una herramienta larga más propensa a la deflexión. Un alma delgada o un cubo alto pueden moverse bajo la fuerza de corte o la presión de sujeción. Un taladro cercano a un hombro puede complicar el espacio libre de la herramienta y el desbarbado. Estas condiciones no hacen automáticamente que la pieza no sea mecanizable; identifican dónde deben considerarse conjuntamente la profundidad de la característica, el espesor de pared, el alcance del cortador, las zonas de sujeción y el acceso para inspección.
El material y el tratamiento térmico cambian la secuencia. Una pieza en bruto blanda destinada a un endurecimiento posterior difiere de una pieza preendurecida o de un engranaje endurecido acabado. El tratamiento térmico puede desplazar las dimensiones, por lo que el plano y el plan de proceso deben indicar qué características se mecanizan antes del tratamiento, cuáles pueden necesitar acabado después y cuándo se inspeccionan las dimensiones críticas. Evite aplicar una única “tolerancia de engranaje” genérica a toda la pieza; especifique cada característica funcional. Consulte el guía de tolerancias de mecanizado CNC para las consideraciones más amplias del plano.
Vincule la inspección con el engrane y el ajuste
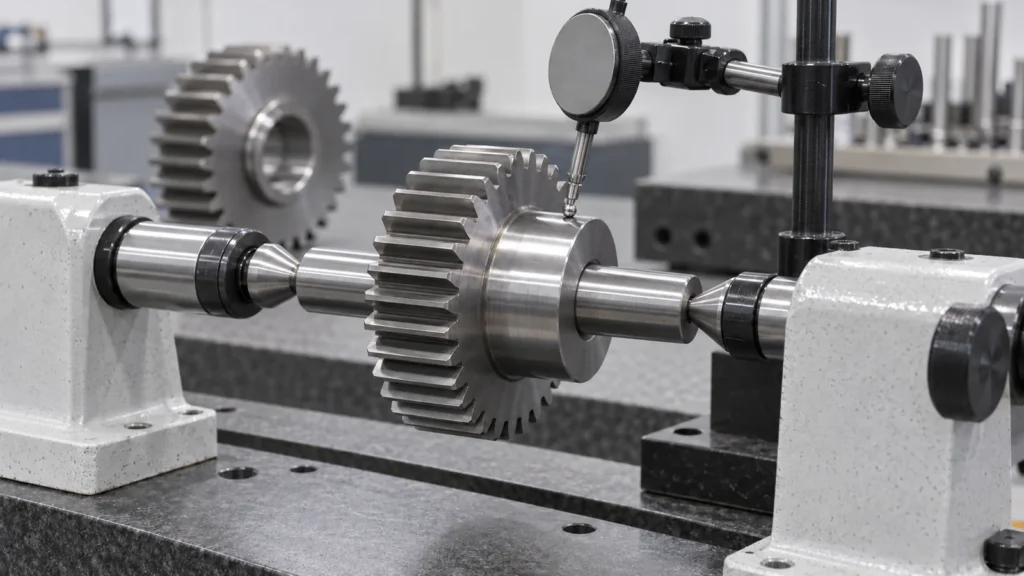
Inspeccione según la función. En la pieza en bruto, las verificaciones pertinentes pueden incluir el diámetro del barrenado, la excentricidad de la cara, la concentricidad del barrenado respecto al dato de referencia, la posición del resalto y el tamaño o la ubicación de la ranura de chaveta. En los dientes, el plano puede exigir verificaciones de perfil, flanco, variación de paso, espesor del diente, excentricidad o contacto. Estas son características distintas: una verificación dimensional del diámetro exterior no puede establecer la precisión del diente.
Defina el dato de referencia y la condición de inspección. Indique si las mediciones se realizan antes o después del tratamiento térmico, el recubrimiento o el desbarbado; especifique las unidades y la edición de la norma; y señale si se requiere un informe de primera pieza o un informe de lote. Si el ensamblaje depende del juego axial o del patrón de contacto, identifique el engranaje conjugado o el maestro y la condición de prueba. Una CMM puede medir muchas relaciones entre piezas, pero puede no sustituir una medición dedicada de engranajes cuando la geometría del diente es el criterio de aceptación.
Cuando las tolerancias ajustadas sean importantes, acuerde el método de medición antes de la producción. Los datos de referencia ambiguos pueden producir resultados contradictorios incluso cuando la ruta de mecanizado es estable. El sitio descripción general de la calidad proporciona contexto general; confirme el método de inspección de engranajes y el alcance del informe específicos del proyecto para el plano real.
Elabore una solicitud de cotización (RFQ) de engranajes útil
Envíe el plano más reciente y un modelo 3D neutro, e indique el tipo de engranaje y los datos de los dientes. Marque los datos funcionales, el material y la condición del tratamiento térmico, las tolerancias críticas, el tratamiento superficial, la cantidad por liberación y los registros de inspección requeridos. Si los dientes son suministrados por otro proveedor, indique ese límite y enumere el blanco o las características secundarias que permanecen en el alcance.
Solicite al proveedor que describa la ruta propuesta para la fabricación de los dientes, la secuencia de operaciones, la transferencia de datos y el método de inspección. Si la pieza es un prototipo, especifique qué debe demostrar: embalaje, ajuste, movimiento, carga o fabricabilidad. Un prototipo que encaja en una carcasa no valida automáticamente el engrane ni la capacidad de producción.
Una selección de ruta útil hace visible la evidencia: qué operación conforma los dientes, qué operaciones establecen las interfaces, qué variación importa al ensamblaje y cómo se demostrará la aceptación. Esa claridad evita que “mecanizado por CNC” se confunda con una especificación completa de engranaje.
Preguntas frecuentes
¿Puede una fresadora CNC cortar dientes de engranaje?
Algunas geometrías se pueden mecanizar utilizando estrategias de fresado CNC. La viabilidad depende de la forma del diente, el acceso de la herramienta, la precisión requerida, el material y la inspección; confirme la ruta propuesta para el plano específico.
¿Mecanizar un blanco de engranaje significa que el engranaje está terminado?
No. El torneado y el fresado pueden terminar el barrenado, el cubo, las caras, la ranura de cuña o el patrón de montaje, mientras que una operación separada genera los dientes.
¿Debe un engranaje someterse a tratamiento térmico antes o después del mecanizado?
La secuencia depende del material, la dureza, el riesgo de distorsión y el acabado requerido. El plano debe identificar la condición en la que se controlan e inspeccionan las dimensiones críticas.
¿Qué información ayuda a cotizar un engranaje personalizado?
Proporcione datos completos de los dientes, datos funcionales, material y tratamiento, tolerancias críticas, cantidad y requisitos de inspección. Estos determinan la ruta adecuada de fabricación y verificación.