
Ein Zahnrad kann nach der CNC-Bearbeitung fertig aussehen und dennoch nicht die Zahnradgenauigkeit aufweisen, die für einen ruhigen Lauf oder die Lastübertragung erforderlich ist. Der entscheidende Unterschied liegt zwischen der Bearbeitung des Zahnradrohlings und der Erzeugung der Verzahnung. Drehen und Fräsen können Bohrungen, Schultern, Passfedernuten, Befestigungsmuster und andere Schnittstellen steuern; die Zahnform kann das Wälzfräsen, das Wälzstoßen oder eine validierte CNC-Frässtrategie erfordern, die auf die Geometrie und die geforderte Genauigkeit abgestimmt ist.
Zahnanforderungen von Rohlingmerkmalen trennen
Die Leistung eines Zahnrads hängt von mehr als den Zähnen ab. Die Bohrung oder der Passsitz kann die Drehachse festlegen; eine Schulter oder eine Stirnfläche positioniert das Zahnrad axial; eine Passfedernut, eine Verzahnung oder ein Klemmmerkmal überträgt das Drehmoment. Wenn diese Schnittstellen nicht konzentrisch oder rechtwinklig zum funktionalen Bezug sind, kann ein korrekt erzeugtes Zahnprofil dennoch mit übermäßigem Rundlauf oder schlechtem Kontakt laufen.
Zunächst ermitteln, was die Zeichnung tatsächlich steuert: Modul oder diametrale Teilung, Zähnezahl, Eingriffswinkel, Schrägungswinkel, Flankenspiel, Zahndicke, Profil, Flankenlinie und eine eventuell angegebene Genauigkeitsklasse. Anschließend das Bezugssystem für die Positionierung und die kritischen Rohlingmerkmale bestimmen. Eine allgemeine Angabe wie “Präzisionszahnrad” definiert diese Zusammenhänge nicht. Besser ist es, die maßgebliche Zahnradnorm und Ausgabe, die funktionalen Bezüge, die Einheiten und die Abnahmekriterien direkt anzugeben.
Außerdem ist ein Zahnradrohling von einem fertigen Zahnrad zu unterscheiden. Ein CNC-gedrehter Rohling mit gefräster Passfedernut ist kein Nachweis dafür, dass die Zähne eine Profilanforderung erfüllen. Ein spezialisiertes Verzahnungsverfahren kann die Zähne formen, gefolgt von CNC-Drehen oder -Fräsen zum Fertigbearbeiten der Bohrung, der Nabe, der Stirnflächen und der Befestigungsdetails. Der Leistungsumfang sollte angeben, wer die einzelnen Arbeitsgänge ausführt.
Fertigungsroute nach Zahnradgeometrie wählen
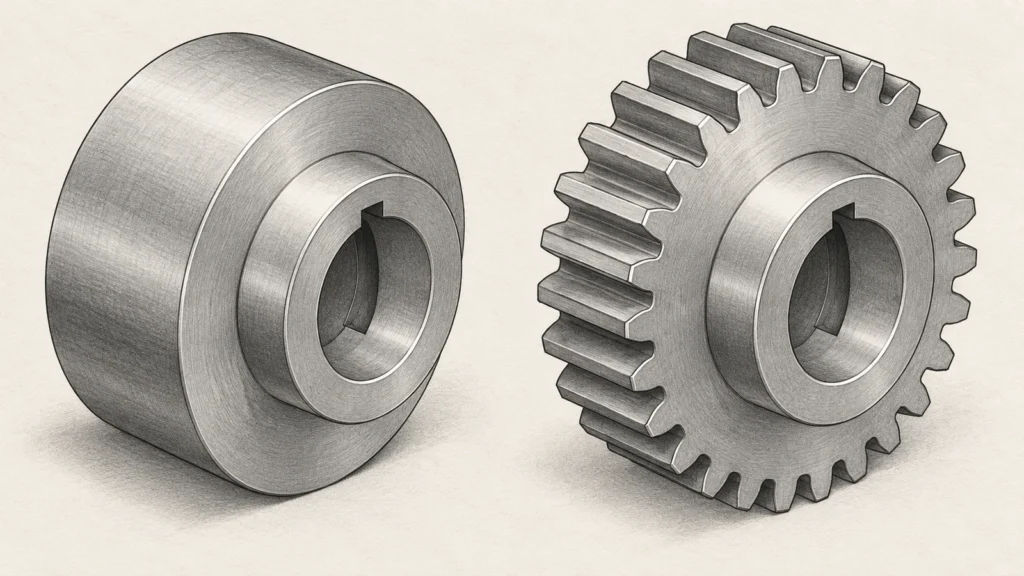
Gerad- und Schrägstirnräder werden häufig durch Wälzverfahren wie Wälzfräsen oder Wälzstoßen hergestellt, wenn die Geometrie und der Produktionsplan für diese Verfahren geeignet sind. Innenverzahnungen, Kegelräder, Schnecken, Zahnstangen und schwer zugängliche Merkmale stellen andere Anforderungen an Werkzeuge und Maschinen. CNC-Fräsen kann für einige Kleinserien-, Prototypen- oder nicht standardisierte Geometrien geeignet sein, ist aber nicht automatisch mit einem dedizierten Verzahnungsverfahren austauschbar. Werkzeugform, Werkzeugreichweite, Maschinenkinematik, Werkstoffzustand und Prüfung beeinflussen alle die Machbarkeit.
| Teilebedarf | Zu bewertende Route | Entscheidungspunkt |
|---|---|---|
| Bohrung, Nabe, Schultern, Zahnradrohling | CNC-Drehen; Fräsen für Nuten oder Muster | Wie werden Achsen- und Flächenbezüge festgelegt? |
| Außenverzahnung als Gerad- oder Schrägverzahnung | Wälzfräsen, Wälzstoßen oder validiertes CNC-Fräsen | Welche Zahngenauigkeit und Messtechnik sind erforderlich? |
| Innenverzahnung oder eingeschränkter Zugang | Wälzstoßen, Räumen oder geometriespezifische Werkzeuge | Kann das Werkzeug die volle Tiefe und Freistellung erreichen? |
| Prototyp oder ungewöhnliche Zahngeometrie | CNC-Werkzeugweg mit dediziertem Werkzeug vergleichen | Muss der Funktionsverbund nachgewiesen werden oder nur die Passung? |
Vergleichen Sie die Verfahren anhand von Zahnform, Stückzahl, Werkstoff, Lieferzeit und gefordertem Nachweis – nicht einfach anhand der Maschinenbezeichnung. Eine Prozessprüfung sollte die Operation, die die Zähne erzeugt, und die Methode, die sie verifiziert, benennen. Bei komplexer Zahngenauigkeit ist zu bestätigen, ob die Prüfung einen Verzahnungsmessgerät, ein definiertes Master-/Gegenrad oder eine andere spezifizierte Methode erfordert.
Wo CNC-Bearbeitung Mehrwert bietet
CNC-Drehen kann zylindrische Positionierflächen und axiale Flächen an einem Rohling herstellen. Fräsen kann Passfedernuten, Abflachungen, Querbohrungen, Nuten, Lochkreise und Freistellungen erzeugen. Die Kombination von Operationen kann den Handlingsaufwand reduzieren, wenn Geometrie und Zugänglichkeit es zulassen, doch jede Umspannung kann die Bezugsübertragung beeinflussen. Ein Prozessplan sollte klarstellen, welche Flächen gemeinsam fertigbearbeitet werden und wie die Positionierreferenz danach wiederhergestellt wird.
Werkzeugzugänglichkeit und Werkstückaufnahme verdienen eine frühe Prüfung. Eine tiefe, schmale Passfedernut kann ein langes Werkzeug erfordern, das stärker zur Durchbiegung neigt. Ein dünner Steg oder eine hohe Nabe kann sich unter Schnittkraft oder Spannkraft verformen. Eine bohrung nahe einem Absatz kann die Werkzeugfreistellung und Entgratung erschweren. Diese Bedingungen machen das Teil nicht automatisch unbearbeitbar; sie zeigen, wo Merkmalstiefe, Wandstärke, Werkzeugausladung, Spannzonen und Prüfzugang gemeinsam betrachtet werden müssen.
Werkstoff und Wärmebehandlung verändern die Abfolge. Ein weicher Rohling, der später gehärtet werden soll, unterscheidet sich von einem vorgehärteten Teil oder einem fertig gehärteten Zahnrad. Die Wärmebehandlung kann Maßänderungen verursachen, daher sollten Zeichnung und Prozessplan angeben, welche Merkmale vor der Behandlung bearbeitet werden, welche danach fertigbearbeitet werden müssen und wann kritische Maße geprüft werden. Vermeiden Sie es, eine pauschale “Verzahnungstoleranz” auf das gesamte Teil anzuwenden; spezifizieren Sie jedes funktionale Merkmal. Siehe die Leitfaden für CNC-Bearbeitungstoleranzen für die weitergehenden Zeichnungsaspekte.
Prüfung mit Eingriff und Passung verbinden
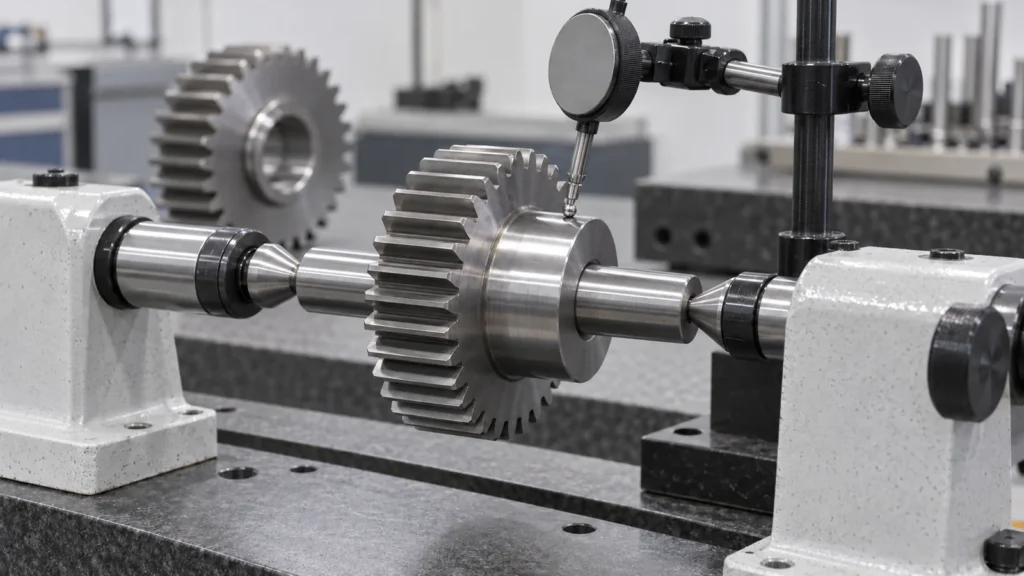
Nach Funktion prüfen. Am Rohteil können relevante Prüfungen Bohrungsdurchmesser, Planlauf der Stirnfläche, Konzentrizität der Bohrung zum Bezug, Schulterposition sowie Größe oder Lage der Passfeder-Nut umfassen. An den Zähnen kann die Zeichnung Profil-, Flankenlinien-, Teilungsabweichungs-, Zahndicken-, Rundlauf- oder Kontaktprüfungen verlangen. Dies sind unterschiedliche Merkmale: Eine Maßprüfung des Außendurchmessers kann die Zahngenauigkeit nicht nachweisen.
Das Prüfbezugssystem und die Prüfbedingungen festlegen. Angeben, ob die Messungen vor oder nach Wärmebehandlung, Beschichtung oder Entgraten erfolgen; Einheiten und Normausgabe angeben; und festlegen, ob ein Erstmusterprüfbericht oder ein Losbericht erforderlich ist. Wenn die Baugruppe von Flankenspiel oder Tragbild abhängt, das Gegenrad oder Meisterrad und die Prüfbedingungen benennen. Ein Koordinatenmessgerät kann viele Bauteilbeziehungen messen, ersetzt jedoch möglicherweise keine dedizierte Verzahnungsmessung, wenn die Zahngeometrie das Abnahmekriterium ist.
Wo enge Toleranzen entscheidend sind, das Messverfahren vor der Produktion vereinbaren. Mehrdeutige Bezüge können widersprüchliche Ergebnisse liefern, selbst wenn der Fertigungsweg stabil ist. Die Qualitätsübersicht gibt allgemeinen Kontext; bestätigen Sie das projektspezifische Verzahnungsprüfverfahren und den Berichtsumfang für die tatsächliche Zeichnung.
Eine aussagekräftige Zahnrad-Anfrage erstellen
Senden Sie die aktuelle Zeichnung und ein neutrales 3D-Modell und geben Sie Verzahnungstyp und Zahngeometriedaten an. Kennzeichnen Sie die funktionalen Bezüge, Werkstoff und Wärmebehandlungszustand, kritische Toleranzen, Oberflächenbehandlung, Menge je Freigabe und erforderliche Prüfaufzeichnungen. Wenn die Verzahnung von einem anderen Lieferanten geliefert wird, benennen Sie diese Schnittstelle und listen Sie die im Umfang verbleibenden Rohling- oder Sekundärmerkmale auf.
Bitten Sie den Lieferanten, den vorgeschlagenen Weg der Zahnherstellung, die Arbeitsfolge, die Bezugsumsetzung und das Prüfverfahren zu beschreiben. Wenn es sich um einen Prototyp handelt, legen Sie fest, was er nachweisen muss: Verpackung, Passung, Bewegung, Belastung oder Fertigbarkeit. Ein Prototyp, der in ein Gehäuse passt, validiert nicht automatisch den Zahneingriff oder die Serienfertigungsfähigkeit.
Eine sinnvolle Wegewahl macht die Nachweise sichtbar: welcher Arbeitsgang die Zähne formt, welche Arbeitsgänge die Schnittstellen herstellen, welche Abweichung für die Baugruppe relevant ist und wie die Abnahme nachgewiesen wird. Diese Klarheit verhindert, dass “CNC-bearbeitet” mit einer vollständigen Verzahnungsspezifikation verwechselt wird.
FAQ
Kann eine CNC-Fräse Verzahnungen fräsen?
Einige Geometrien lassen sich mit CNC-Frässtrategien bearbeiten. Die Machbarkeit hängt von Zahnform, Werkzeugzugänglichkeit, geforderter Genauigkeit, Werkstoff und Prüfung ab; bestätigen Sie den vorgeschlagenen Weg für die konkrete Zeichnung.
Bedeutet die Bearbeitung eines Zahnradrohlings, dass das Zahnrad fertig ist?
Nein. Drehen und Fräsen können die Bohrung, Nabe, Stirnflächen, Passfeder-Nut oder das Befestigungsmuster fertigstellen, während ein separater Arbeitsgang die Zähne erzeugt.
Sollte ein Zahnrad vor oder nach der Bearbeitung wärmebehandelt werden?
Die Reihenfolge hängt von Werkstoff, Härte, Verformungsrisiko und geforderter Oberfläche ab. Die Zeichnung sollte den Zustand angeben, in dem kritische Maße kontrolliert und geprüft werden.
Welche Informationen helfen bei der Angebotserstellung für ein kundenspezifisches Zahnrad?
Geben Sie vollständige Zahngeometriedaten, funktionale Bezüge, Werkstoff und Behandlung, kritische Toleranzen, Menge und Prüfanforderungen an. Diese bestimmen den geeigneten Fertigungs- und Verifikationsweg.