
Un engrenage peut sembler terminé après usinage CNC tout en manquant encore de la précision de denture nécessaire pour fonctionner silencieusement ou transmettre une charge. La distinction essentielle se situe entre l'usinage de l'ébauche d'engrenage et la génération des dents. Le tournage et le fraisage peuvent contrôler les alésages, les épaulements, les rainures de clavette, les implantations de fixation et autres interfaces ; la forme des dents peut nécessiter une taille par fraise-mère, une mortaisage ou une stratégie de fraisage CNC validée, choisie selon la géométrie et la précision requise.
Distinguer les exigences de denture des caractéristiques de l'ébauche
La performance d'un engrenage dépend de plus que des dents. L'alésage ou le pilote peut établir l'axe de rotation ; un épaulement ou une face positionne l'engrenage axialement ; une rainure de clavette, une cannelure ou un élément de serrage transmet le couple. Si ces interfaces ne sont pas concentriques ou perpendiculaires à la référence fonctionnelle, un profil de dent correctement généré peut encore présenter un faux rond excessif ou un contact médiocre.
Identifier d'abord ce que le plan contrôle réellement : module ou pas diamétral, nombre de dents, angle de pression, angle d'hélice, jeu, épaisseur de dent, profil, ligne d'action, et tout grade de précision spécifié. Identifier ensuite le schéma de référence de positionnement et les caractéristiques critiques de l'ébauche. Une note générale telle que “ engrenage de précision ” ne définit pas ces relations. Il est préférable d'indiquer directement la norme d'engrenage de contrôle et son édition, les références fonctionnelles, les unités et les critères d'acceptation.
Distinguer également une ébauche d'engrenage d'un engrenage fini. Une ébauche tournée CNC avec une rainure de clavette fraisée ne prouve pas que les dents satisfont à une exigence de profil. Un procédé spécialisé de taillage des dents peut former les dents, suivi d'un tournage ou d'un fraisage CNC pour finir l'alésage, le moyeu, les faces et les détails de montage. Le périmètre doit préciser qui réalise chaque opération.
Choisir une gamme de fabrication selon la géométrie de l'engrenage
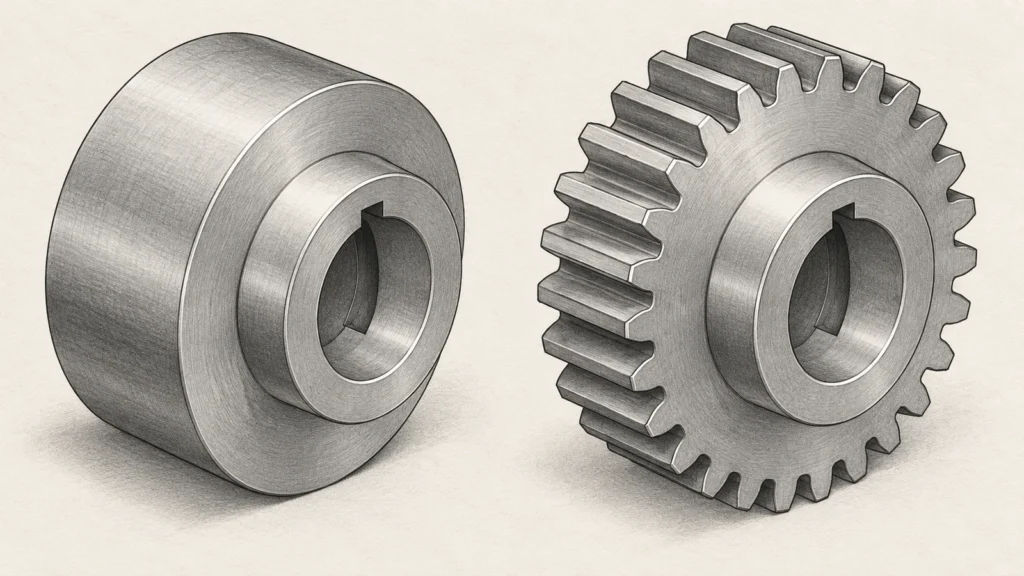
Les engrenages droits et hélicoïdaux sont souvent produits par des procédés de génération tels que le taillage par fraise-mère ou le mortaisage lorsque la géométrie et le plan de production conviennent à ces méthodes. Les engrenages internes, les engrenages coniques, les vis sans fin, les crémaillères et les caractéristiques à accès restreint imposent des exigences différentes en matière d'outils et de machines. Le fraisage CNC peut convenir à certaines géométries en petite série, de prototype ou non standard, mais il n'est pas automatiquement interchangeable avec un procédé dédié aux engrenages. La forme de l'outil, l'accessibilité de la fraise, la cinématique de la machine, l'état du matériau et le contrôle influencent tous la faisabilité.
| Besoin de la pièce | Gamme à évaluer | Point de décision |
|---|---|---|
| Alésage, moyeu, épaulements, ébauche d'engrenage | Tournage CNC ; fraisage pour rainures ou implantations | Comment les références d'axe et de face sont-elles établies ? |
| Denture droite ou hélicoïdale externe | Taillage par fraise-mère, par outil de façonnage ou fraisage CNC validé | Quelle précision de denture et quel mesurage sont exigés ? |
| Denture interne ou accès limité | Façonnage, brochage ou outillage spécifique à la géométrie | L'outil peut-il atteindre la profondeur et le dégagement complets ? |
| Prototype ou géométrie de denture inhabituelle | Comparer la trajectoire d'outil CNC à l'outillage dédié | Doit-il prouver un engrènement fonctionnel ou seulement un ajustement ? |
Comparer les itinéraires selon la forme de dent, la quantité, la matière, le délai et les preuves requises—et non simplement selon l'étiquette de la machine. Une revue de procédé doit identifier l'opération qui génère les dents et la méthode qui les vérifie. Pour une précision de denture complexe, confirmer si le contrôle nécessite un analyseur d'engrenages, une pièce maîtresse/d'appariement définie ou une autre méthode spécifiée.
Là où l'usinage CNC apporte de la valeur
Le tournage CNC peut établir des portées de localisation cylindriques et des faces axiales sur une ébauche. Le fraisage peut produire des rainures de clavette, des méplats, des trous transversaux, des rainures, des cercles de perçage et des dégagements. La combinaison d'opérations peut réduire la manutention lorsque la géométrie et l'accès le permettent, mais chaque re-serrage peut affecter le transfert de référence. Un plan de procédé doit préciser quelles surfaces sont finies ensemble et comment la référence de localisation est récupérée ensuite.
L'accès de l'outil et le maintien en position méritent un examen précoce. Une rainure de clavette profonde et étroite peut nécessiter un outil long plus sujet à la déviation. Une paroi mince ou un moyeu haut peut se déformer sous l'effort de coupe ou la pression de serrage. Un alésage proche d'un épaulement peut compliquer le dégagement de l'outil et l'ébavurage. Ces conditions ne rendent pas automatiquement la pièce non usinable ; elles identifient où la profondeur de la caractéristique, l'épaisseur de paroi, la portée de la fraise, les zones de serrage et l'accès au contrôle doivent être considérés ensemble.
La matière et le traitement thermique modifient la séquence. Une ébauche tendre destinée à un durcissement ultérieur diffère d'une pièce pré-durcie ou d'un engrenage trempé fini. Le traitement thermique peut déplacer les dimensions, aussi le plan et le plan de procédé doivent indiquer quelles caractéristiques sont usinées avant traitement, lesquelles peuvent nécessiter une finition ensuite, et quand les dimensions critiques sont contrôlées. Éviter d'appliquer une “ tolérance d'engrenage ” globale à toute la pièce ; spécifier chaque caractéristique fonctionnelle. Voir le guide des tolérances d'usinage CNC pour les considérations plus larges de plan.
Relier le contrôle à l'engrènement et à l'ajustement
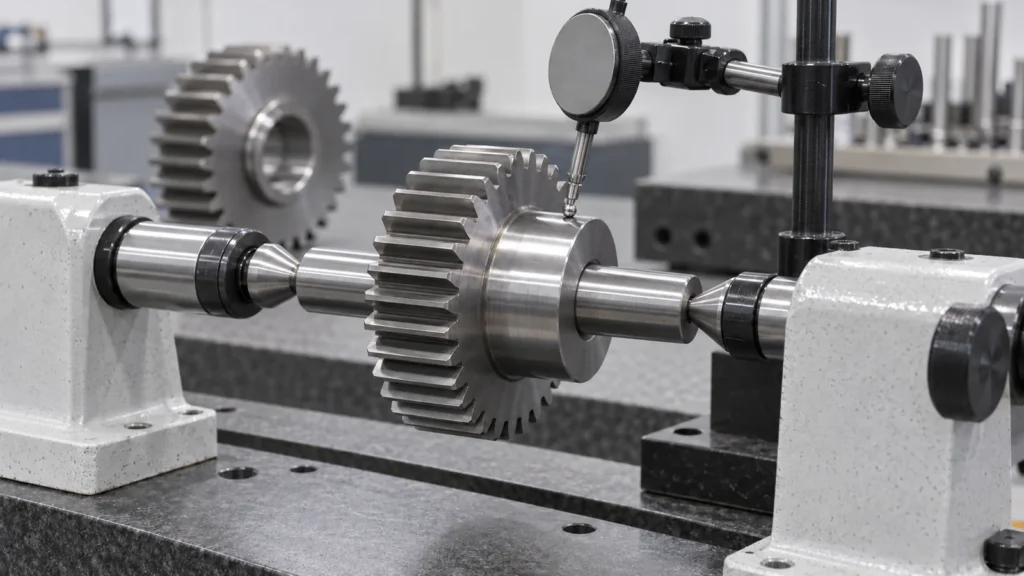
Inspecter selon la fonction. Sur l'ébauche, les contrôles pertinents peuvent inclure le diamètre d'alésage, le faux-rond de face, la concentricité alésage-référence, la position d'épaulement et la dimension ou la position de la rainure de clavette. Sur les dents, le plan peut exiger des contrôles de profil, de ligne d'hélice, de variation de pas, d'épaisseur de dent, de faux-rond ou de contact. Ce sont des caractéristiques distinctes : un contrôle dimensionnel du diamètre extérieur ne peut pas établir la précision des dents.
Définir la référence et les conditions d'inspection. Préciser si les mesures sont effectuées avant ou après traitement thermique, revêtement ou ébavurage ; spécifier les unités et l'édition de la norme ; et indiquer si un rapport de première pièce ou un rapport de lot est requis. Si l'assemblage dépend du jeu ou de la portée de contact, identifier le pignon conjugué ou le maître et les conditions d'essai. Une MMT peut mesurer de nombreuses relations entre pièces, mais elle ne peut pas remplacer une mesure dédiée des engrenages lorsque la géométrie des dents constitue le critère d'acceptation.
Lorsque des tolérances serrées sont critiques, convenir de la méthode de mesure avant la production. Des références ambiguës peuvent produire des résultats contradictoires même lorsque la gamme d'usinage est stable. Le site aperçu qualité du site fournit un contexte général ; confirmez la méthode d'inspection d'engrenage et le périmètre de reporting propres au projet pour le plan réel.
Construire une demande de prix d'engrenage utile
Envoyez le plan le plus récent et un modèle 3D neutre, et précisez le type d'engrenage et les données de denture. Identifiez les références fonctionnelles, le matériau et l'état de traitement thermique, les tolérances critiques, le traitement de surface, la quantité par libération et les enregistrements d'inspection requis. Si les dents sont fournies par un autre fournisseur, précisez cette limite et listez l'ébauche ou les caractéristiques secondaires restant dans le périmètre.
Demandez au fournisseur de décrire la gamme de fabrication des dents proposée, la séquence d'opérations, le transfert de références et la méthode d'inspection. S'il s'agit d'un prototype, précisez ce qu'il doit démontrer : conditionnement, ajustement, mouvement, charge ou fabricabilité. Un prototype qui s'adapte à un boîtier ne valide pas automatiquement l'engrènement ni la capacité de production.
Une sélection de gamme utile rend les preuves visibles : quelle opération forme les dents, quelles opérations établissent les interfaces, quelle variation importe pour l'assemblage et comment l'acceptation sera démontrée. Cette clarté évite que “ usiné CNC ” soit confondu avec une spécification complète d'engrenage.
FAQ
Une fraiseuse CNC peut-elle tailler des dents d'engrenage ?
Certaines géométries peuvent être usinées à l'aide de stratégies de fraisage CNC. La faisabilité dépend de la forme des dents, de l'accès des outils, de la précision requise, du matériau et de l'inspection ; confirmez la gamme proposée pour le plan spécifique.
Usiner une ébauche d'engrenage signifie-t-il que l'engrenage est fini ?
Non. Le tournage et le fraisage peuvent finir l'alésage, le moyeu, les faces, la rainure de clavette ou le motif de montage tandis qu'une opération distincte génère les dents.
Un engrenage doit-il être traité thermiquement avant ou après usinage ?
La séquence dépend du matériau, de la dureté, du risque de déformation et de la finition requise. Le plan doit identifier l'état dans lequel les dimensions critiques sont contrôlées et inspectées.
Quelles informations aident à chiffrer un engrenage sur mesure ?
Fournissez les données complètes de denture, les références fonctionnelles, le matériau et le traitement, les tolérances critiques, la quantité et les exigences d'inspection. Ces éléments déterminent la gamme de fabrication et de vérification appropriée.