
Tolerancias de mecanizado CNC son los límites controlados alrededor de las dimensiones nominales de un plano. Determinan si un eje encaja en un agujero, si una carcasa sella, si un ensamblaje se alinea y cuánta disciplina de proceso e inspección requiere una pieza. La tolerancia correcta no es el valor más ajustado que una máquina podría alcanzar. Es el límite más holgado que protege la función, respaldado por una configuración estable, una estrategia de material adecuada y un método de medición definido.
La tolerancia comienza con la función
Pregunte qué debe hacer la característica
Antes de seleccionar un límite numérico, describa la función de la característica. ¿Ubica otra pieza, soporta una carga, controla una holgura, crea un sello, guía el movimiento, transfiere calor o define un límite de apariencia? La respuesta determina si la prioridad es el tamaño, la posición, la orientación, la forma, la condición superficial o una combinación de controles.
- Ubicación: los agujeros y los datums pueden necesitar una posición controlada para que los sujetadores, pasadores o interfaces se alineen.
- Tamaño: los ejes, barrenos, ranuras y cavidades pueden necesitar límites que admitan un ajuste con holgura, de transición o de interferencia.
- Forma: la planitud, la redondez, la rectitud o la cilindricidad pueden ser importantes incluso cuando el tamaño general es aceptable.
- Orientación: el paralelismo, la perpendicularidad y el control angular pueden determinar si un ensamble asienta correctamente.
- Superficie: la rugosidad, la condición de rebabas, el espesor del recubrimiento y la variación cosmética pueden afectar el sellado, el desgaste o la apariencia.
Para una visión más amplia de cómo los requisitos del plano se convierten en una pieza terminada, comience con el Descripción general del mecanizado CNC. La planificación de tolerancias debe ser parte de la conversación de fabricación antes de emitir una cotización.
Una jerarquía práctica de tolerancias
| Prioridad del plano | Propósito típico | Lo que el proveedor necesita saber |
|---|---|---|
| Características generales | Forma general, agujeros no críticos, características de holgura y geometría de soporte | La nota de tolerancia general aplicable y las unidades |
| Características controladas | Interfaces, características de localización, elementos roscados y holguras funcionales | El límite individual, la intención de ajuste, la referencia de datum y la condición de acabado |
| Características críticas | Características que afectan la seguridad, el sellado, el movimiento, la presión o el rendimiento normativo | El método de aceptación, la expectativa del informe de inspección y el requisito de control de cambios |
Por qué una única tolerancia general puede generar confusión
Una nota general puede ser apropiada para muchas dimensiones no críticas, pero no puede explicar el ajuste de cada taladro, la posición de cada patrón de agujeros o la planitud de cada superficie de sellado. Si una característica es lo suficientemente importante como para afectar el ensamblaje, identifíquela directamente. Esto reduce las diferencias de interpretación entre diseño, fabricación e inspección.
Cuándo son suficientes las tolerancias generales
Las tolerancias generales funcionan bien cuando una dimensión tiene suficiente margen funcional y no interactúa con una interfaz de precisión. Pueden simplificar los planos, reducir la inspección innecesaria y ayudar al proveedor a cotizar la pieza de manera consistente. El plano aún debe indicar qué norma general o regla de la empresa se aplica; “mecanizar según norma” no es un requisito completo.
- Utilice la nota general para dimensiones que no determinan el ajuste, el sellado, la alineación o el movimiento controlado.
- Utilice llamadas individuales para asientos de rodamientos, diámetros de acoplamiento, pasadores de localización, caras de sellado y patrones de agujeros críticos.
- Mantenga las unidades y las convenciones decimales coherentes en todo el plano y el modelo.
- No utilice una tolerancia general ajustada para compensar un requisito funcional poco claro.
El objetivo no es hacer que cada dimensión sea “de precisión”. El objetivo es hacer visibles las dimensiones críticas y dejar que la geometría restante sea fabricable. Esta distinción es especialmente importante cuando un proyecto pasa de un prototipo a una producción repetitiva.
Tolerancias a nivel de característica que merecen atención

Agujeros, mandrinados y roscas
Para un agujero, el tamaño es solo una parte del requisito. La posición, la perpendicularidad, la profundidad, la condición de entrada, el control de rebabas y el ajuste del componente de acoplamiento pueden importar igual de mucho. Una llamada de rosca debe identificar la forma y el tamaño de la rosca, la profundidad o la condición pasante, y cualquier requisito de ajuste controlado o calibre de inspección.
Diámetros de acoplamiento y ajustes
Las relaciones eje-agujero deben especificarse como un sistema de ajuste o como límites coordinados, no como dos dimensiones no relacionadas. Considere la temperatura, el espesor del recubrimiento o galvanizado, la lubricación, el método de ensamblaje y si la unión debe ser desmontable. Un ajuste que funciona a temperatura ambiente puede comportarse de manera diferente en servicio.
Paredes delgadas, cavidades profundas y superficies planas grandes
Las secciones delgadas pueden deflectarse durante el corte o la inspección. Las cavidades profundas pueden amplificar la deflexión de la herramienta y las limitaciones del radio de esquina. Las superficies planas grandes pueden responder al esfuerzo residual, al calor o al orden en que se elimina el material. Estas características necesitan una estrategia de tolerancia que considere la geometría y la secuencia del proceso, no solo el tamaño nominal.
GD&T, ajustes y estrategia de datums
Construya la estructura de datos alrededor del ensamblaje
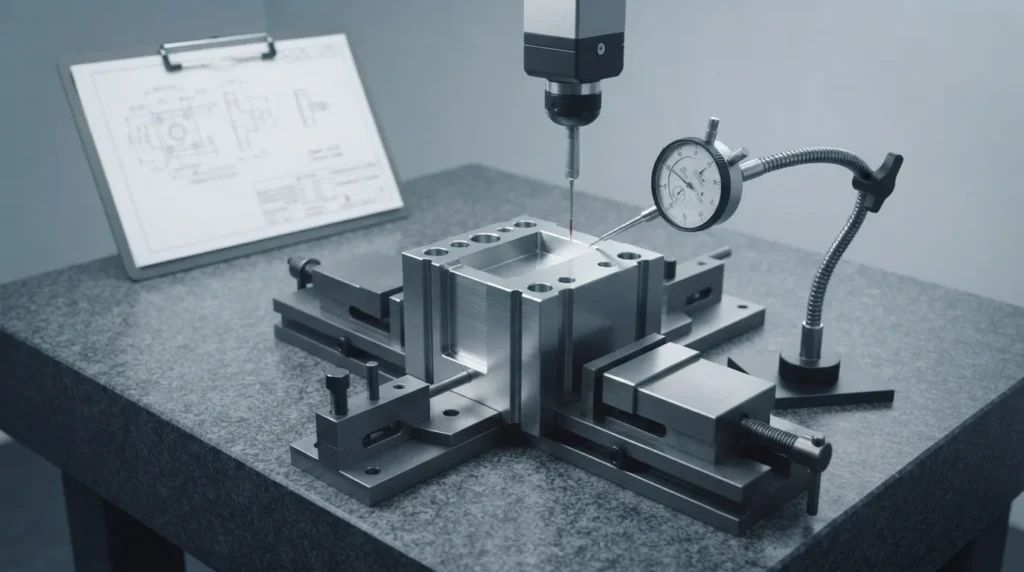
El dato primario debe representar cómo se ubica la pieza en el ensamblaje o en la configuración de inspección. Los datos secundarios y terciarios deben restringir los grados de libertad restantes de manera que reflejen la interfaz real. Si el esquema de datos del plano no se asemeja a la forma en que se ensambla la pieza, una característica puede pasar un método de medición y aun así fallar en el ensamblaje.
No apile controles sin una razón
El tamaño, la posición, el perfil, la planitud y la perpendicularidad pueden interactuar. Aplicar todos ellos con tolerancias estrictas puede restringir en exceso la pieza o generar disputas de inspección. Seleccione el control que describa mejor el modo de falla y luego defina claramente la condición de aceptación. Si el requisito funcional no está claro, una revisión de diseño para fabricación a menudo puede simplificar la indicación.
Para trabajos críticos en tolerancias, vincule el requisito del plano a un enfoque definido de calidad e inspección. El método de medición debe decidirse antes de la producción, no después de que una dimensión se encuentre fuera del límite.
¿Qué lleva una tolerancia fuera de control?
Una coordenada programada no es lo mismo que una dimensión terminada estable. El resultado está influenciado por la cadena de proceso completa, que incluye:
- Condición y estado térmico de la máquina: los cambios de temperatura pueden alterar la relación entre la herramienta, la pieza de trabajo y la referencia de sondeo o medición.
- Desgaste y deflexión de la herramienta: la fuerza de corte, la longitud de la herramienta, el alcance y el desgaste pueden afectar el tamaño y la forma, especialmente en materiales duros o características profundas.
- Sujeción de la pieza: la sujeción puede deformar piezas flexibles, mientras que una mala ubicación o un soporte insuficiente pueden permitir movimiento durante el corte.
- Comportamiento del material: las tensiones residuales, la variación de dureza, la humedad y la expansión térmica pueden cambiar la pieza durante o después del mecanizado.
- Secuencia del proceso: el desbaste, el alivio de tensiones, el acabado, el desbarbado, el tratamiento térmico y el recubrimiento pueden alterar la condición final.
- Método de inspección: la resolución del instrumento, la calibración, la temperatura, el sistema de sujeción, la alineación del datum y el método del operador afectan el resultado reportado.
Por esto un proveedor debería revisar el paquete completo de planos en lugar de cotizar un número de tolerancia de forma aislada. La sección Descripción general de capacidades CNC puede proporcionar contexto del proceso, pero el plano, el material, la cantidad y el requisito de inspección determinan lo que se debe planificar para una pieza específica.
Efectos del material, el acabado y la inspección
| Condición | Efecto potencial | Respuesta de planificación |
|---|---|---|
| Material duro o difícil de mecanizar | Mayor fuerza de corte, desgaste de herramienta, calor y ciclos de acabado más largos | Revisar el acceso de la herramienta, la sujeción de la pieza, la secuencia y la verificación antes de prometer un límite |
| Material plástico o flexible | Deflexión, respuesta a la humedad, fluencia o cambio de tamaño después de soltar la sujeción | Definir el soporte, el acondicionamiento, el momento de la medición y la tolerancia funcional |
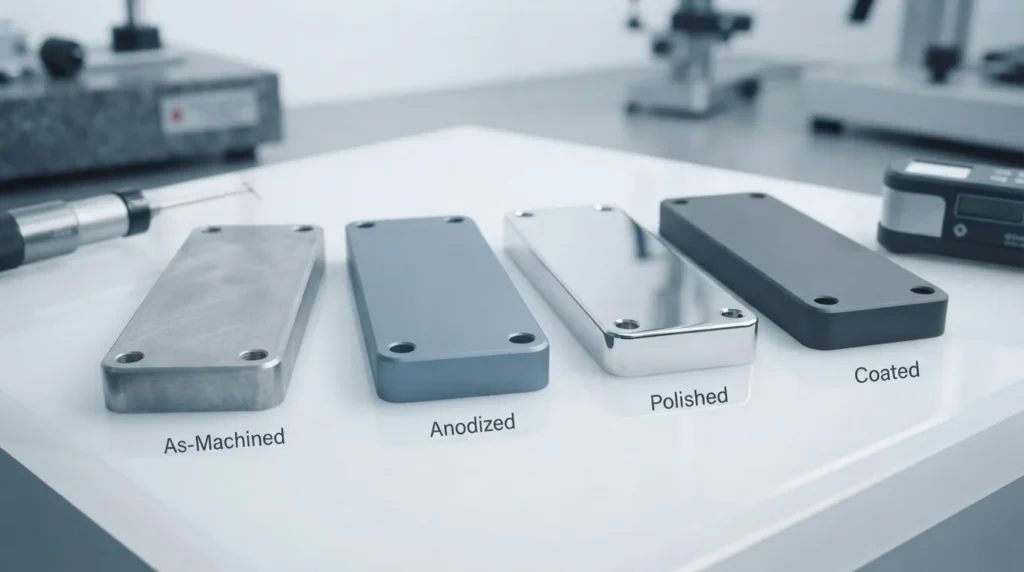
| Anodizado, galvanoplastia, recubrimiento o pasivado | Espesor añadido, acumulación en bordes, variación del enmascarado o alteración de la fricción superficial | Identificar las dimensiones críticas posteriores al acabado y si se miden antes o después del acabado |
| Requisito de inspección estricto | Mayor tiempo de medición y mayor sensibilidad al datum, la temperatura y el método | Definir el informe, el plan de muestreo, el equipo y la referencia de aceptación con antelación |
Una tolerancia solo es significativa cuando el método de inspección puede resolverla y la configuración de medición representa la función de la pieza. Si la pieza es sensible a la temperatura, flexible o está recubierta, incluya esas condiciones en el plan de calidad en lugar de tratarlas como detalles informales del taller.
Un flujo de trabajo para la revisión de planos
Utilice esta secuencia antes de solicitar una cotización o liberar una revisión:
- Marque las interfaces funcionales: identifique ajustes, sellos, elementos de localización, trayectorias de carga y superficies cosméticas.
- Separe las dimensiones generales y las críticas: aplique una nota general adecuada y luego indique los elementos que realmente necesitan control individual.
- Verifique la lógica del datum: asegúrese de que el sistema de referencia del plano represente las condiciones de ensamblaje e inspección.
- Revise el riesgo del proceso: considere el material, el espesor de pared, la profundidad, el alcance de la herramienta, la sujeción de la pieza, el acabado y la cantidad prevista.
- Definir la verificación: indicar si el requisito se comprueba con calibres, instrumentos manuales, medición óptica, CMM, ensamblaje funcional u otro método.
- Confirmar la condición de posprocesamiento: distinguir las dimensiones medidas antes y después del tratamiento térmico, recubrimiento, galvanoplastia u otro acabado.
- Solicitar comentarios sobre la fabricabilidad: permitir que el proveedor identifique una indicación más estricta de lo que requiere la función o un requisito que carece de un método de aceptación claro.
Cuando el plano, el modelo, el material, la cantidad y los requisitos de inspección estén listos, envíelos a través del flujo de trabajo de cotización de mecanizado CNC. Un paquete claro le da al proveedor la oportunidad de cotizar la precisión requerida en lugar de agregar un margen de riesgo por incógnitas.
Preguntas frecuentes sobre tolerancias de mecanizado CNC
¿Cuál es una tolerancia típica de mecanizado CNC?
No existe una única tolerancia que se aplique a todas las piezas CNC. El límite práctico depende del proceso, el material, la geometría de la característica, la sujeción de la pieza, la condición térmica, la cantidad, el acabado y el método de inspección. Utilice la tolerancia general del plano para las características no críticas y defina límites más estrictos solo donde la función los requiera.
¿Una tolerancia más estricta siempre es mejor?
No. Un límite más estricto puede agregar tiempo de mecanizado, esfuerzo de acabado, tiempo de inspección y riesgo de desperdicio sin mejorar el rendimiento. La especificación mejor es la tolerancia más holgada que proteja de manera confiable el ajuste, la función, el sellado, el movimiento, la resistencia o la apariencia.
¿Debo usar dimensiones de más o menos o GD&T?
Utilice la notación que comunique con mayor claridad el modo de falla. Los límites de más o menos son útiles para el tamaño; GD&T suele ser más claro para la posición, la orientación, la forma y el perfil. Un plano mixto es aceptable cuando cada control tiene un propósito definido y el esquema de datos es coherente.
¿Afectan los acabados superficiales a las tolerancias CNC?
Pueden hacerlo. Los recubrimientos pueden añadir espesor, el pulido elimina material y la rugosidad puede afectar el comportamiento de un calibre, sello o superficie de acoplamiento. Indique si una dimensión crítica se aplica antes o después del acabado e identifique cualquier requisito de enmascaramiento o de espesor de recubrimiento.
¿Qué debo enviar a un proveedor CNC para revisar los requisitos de tolerancia?
Proporcione el modelo CAD actual, el plano controlado, el material y su condición, la cantidad, la revisión, las dimensiones críticas, el GD&T, el acabado superficial, el posprocesamiento, las expectativas del informe de inspección y el contexto funcional de la pieza. Esa información permite una revisión más realista del proceso y del presupuesto.