
Допуски при ЧПУ-обработке — это контролируемые пределы отклонений от номинальных размеров на чертеже. Они определяют, подходит ли вал к отверстию, герметичен ли корпус, совмещается ли сборка и насколько строгими должны быть требования к процессу и контролю детали. Правильный допуск — это не самое жёсткое значение, которое может обеспечить станок. Это наиболее свободный предел, который сохраняет функциональность, подкреплённый стабильной наладкой, подходящей стратегией выбора материала и определённым методом измерения.
Допуск начинается с функции
Допуск — это функциональное решение, выраженное на чертеже. Он определяет, какое отклонение может допустить элемент, чтобы деталь по-прежнему выполняла свою функцию. Кронштейн, который лишь фиксирует кабель, может допускать больше отклонений, чем посадочное место подшипника, уплотнительная поверхность или точный сопрягаемый интерфейс. Если считать каждый размер одинаково критичным, это обычно увеличивает стоимость без улучшения изделия.
Спросите, что должен делать этот элемент
Прежде чем выбирать числовой допуск, опишите назначение элемента. Служит ли он для базирования другой детали, восприятия нагрузки, контроля зазора, создания уплотнения, направления движения, передачи тепла или определения границы внешнего вида? Ответ определяет, что является приоритетом: размер, положение, ориентация, форма, состояние поверхности или комбинация контролируемых параметров.
- Положение: отверстия и базы могут требовать контролируемого положения, чтобы крепёж, штифты или сопрягаемые поверхности совпадали.
- Размер: валы, отверстия, пазы и карманы могут требовать предельных отклонений, обеспечивающих посадку с зазором, переходную или с натягом.
- Форма: плоскостность, круглость, прямолинейность или цилиндричность могут иметь значение даже тогда, когда общий размер приемлем.
- Ориентация: параллельность, перпендикулярность и угловой контроль могут определять, правильно ли садится сборка.
- Поверхность: шероховатость, наличие заусенцев, толщина покрытия и косметические отклонения могут влиять на герметичность, износ или внешний вид.
Для более широкого представления о том, как требования чертежа превращаются в готовую деталь, начните с раздела сайта Обзор обработки на станках с ЧПУ. Планирование допусков должно быть частью производственного обсуждения до выпуска предложения.
Практическая иерархия допусков
Полезный чертёж отделяет обычные размеры от элементов, которые управляют сборкой или рабочими характеристиками. Такая иерархия даёт поставщику чёткий сигнал о том, где следует затратить время на наладку, отделку и ресурсы на контроль.
| Приоритет чертежа | Типичное назначение | Что необходимо знать поставщику |
|---|---|---|
| Общие характеристики | Общая форма, некритичные отверстия, элементы зазора и опорная геометрия | Применимое примечание об общем допуске и единицы измерения |
| Контролируемые характеристики | Сопряжения, установочные элементы, резьбовые элементы и функциональные зазоры | Индивидуальный предел, назначение посадки, базовая ссылка и состояние отделки |
| Критические характеристики | Характеристики, влияющие на безопасность, герметичность, движение, давление или соответствие нормативным требованиям | Метод приёмки, ожидаемый протокол контроля и требование к управлению изменениями |
Почему единый общий допуск может вызвать путаницу
Общее примечание может подходить для многих некритичных размеров, но оно не может объяснить посадку каждого отверстия, положение каждого массива отверстий или плоскостность каждой уплотнительной поверхности. Если характеристика достаточно важна, чтобы влиять на сборку, укажите её напрямую. Это уменьшает различия в интерпретации между проектированием, производством и контролем.
Когда общих допусков достаточно
Общие допуски хорошо работают, когда размер имеет достаточный функциональный запас и не взаимодействует с точным сопряжением. Они могут упростить чертежи, сократить ненужный контроль и помочь поставщику последовательно оценить деталь. Чертеж всё равно должен указывать, какой общий стандарт или корпоративное правило применяется; “обработать по стандарту” не является полным требованием.
- Используйте общее примечание для размеров, которые не определяют посадку, герметичность, выравнивание или контролируемое перемещение.
- Используйте отдельные выноски для посадочных мест подшипников, сопрягаемых диаметров, установочных штифтов, уплотнительных поверхностей и критичных отверстий.
- Сохраняйте единообразие единиц измерения и десятичных обозначений на чертеже и в модели.
- Не используйте жёсткий общий допуск для компенсации нечёткого функционального требования.
Цель не в том, чтобы сделать каждый размер “прецизионным”. Цель — сделать критичные размеры видимыми, а остальную геометрию — технологичной. Это различие особенно важно, когда проект переходит от прототипа к серийному производству.
Допуски на уровне отдельных элементов, требующие внимания

Разные типы элементов отказывают по-разному. Поставщику нужно больше, чем целевое число; полное требование должно ясно показывать, как функционирует элемент и как он будет проверяться.
Отверстия, расточки и резьбы
Для отверстия размер — лишь часть требования. Позиция, перпендикулярность, глубина, состояние входной кромки, контроль заусенцев и посадка сопрягаемой детали могут быть столь же важны. Обозначение резьбы должно указывать профиль и размер резьбы, глубину или сквозное исполнение, а также любое требование к контролируемой посадке или калибру для проверки.
Сопрягаемые диаметры и посадки
Соотношения вал-отверстие следует задавать как систему посадок или как согласованные предельные размеры, а не как два несвязанных размера. Учитывайте температуру, толщину покрытия или гальванического слоя, смазку, метод сборки и необходимость разборности соединения. Посадка, работающая при комнатной температуре, может вести себя иначе в эксплуатации.
Тонкие стенки, глубокие карманы и большие плоские поверхности
Тонкие сечения могут деформироваться при резании или измерении. Глубокие карманы могут усиливать отклонение инструмента и ограничения по радиусу в углах. Большие плоские поверхности могут реагировать на остаточные напряжения, нагрев или порядок удаления материала. Для таких элементов нужна стратегия допусков, учитывающая геометрию и последовательность обработки, а не только номинальный размер.
GD&T, посадки и стратегия баз
Геометрическое задание размеров и допусков позволяет точнее передать замысел конструкции, чем набор размеров с плюсовыми и минусовыми отклонениями. Оно отделяет размер от расположения, ориентации и формы, чтобы поставщик и контролёр могли оценивать элемент в одной системе отсчёта.
Стройте структуру баз вокруг сборки
Первичная база должна отражать то, как деталь базируется в сборке или при измерительной установке. Вторичные и третичные базы должны ограничивать оставшиеся степени свободы так, чтобы отражать реальный интерфейс. Если схема баз на чертеже не соответствует способу сборки детали, элемент может пройти один метод измерения и всё равно не собраться.
Не нагромождайте контроль без причины
Размер, положение, профиль, плоскостность и перпендикулярность могут взаимодействовать. Жёсткое применение всех этих допусков может привести к переограничению детали или спорам при контроле. Выберите допуск, который наилучшим образом описывает вид отказа, а затем чётко определите условие приёмки. Если функциональное требование неясно, анализ технологичности конструкции часто позволяет упростить обозначение допуска.
Для работ с критичными допусками свяжите требование чертежа с определённым подходом к качеству и контролю. Метод измерения следует определить до производства, а не после того, как размер окажется вне допуска.
Что выводит допуск из-под контроля?
Запрограммированная координата — это не то же самое, что стабильный размер готовой детали. На результат влияет вся технологическая цепочка, включая:
- Состояние станка и тепловой режим: изменения температуры могут смещать взаимосвязь между инструментом, заготовкой и базой для измерения или щупового контроля.
- Износ и отклонение инструмента: сила резания, длина инструмента, вылет и износ могут влиять на размер и форму, особенно при обработке твёрдых материалов или глубоких элементов.
- Закрепление заготовки: закрепление может деформировать нежёсткие детали, а плохое базирование или недостаточная поддержка могут допустить смещение во время резания.
- Поведение материала: остаточные напряжения, неоднородность твёрдости, влажность и тепловое расширение могут изменять деталь во время или после обработки.
- Последовательность операций: черновая обработка, снятие напряжений, чистовая обработка, удаление заусенцев, термообработка и нанесение покрытия — всё это может изменить конечное состояние.
- Метод контроля: на результат влияют разрешение прибора, калибровка, температура, оснастка, выравнивание по базе и метод оператора.
Именно поэтому поставщик должен рассматривать весь комплект чертежей, а не оценивать допуск в отрыве от контекста. Раздел сайта обзор возможностей ЧПУ может дать контекст процесса, но чертёж, материал, количество и требования к контролю определяют, что следует планировать для конкретной детали.
Влияние материала, отделки и контроля
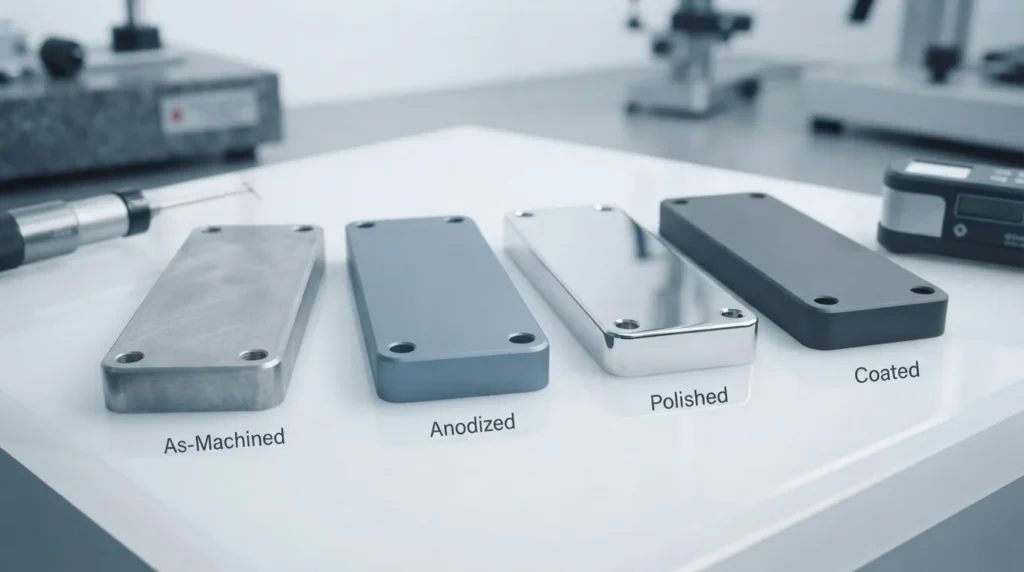
Решения по допускам должны выдерживать операции, выполняемые после чернового раскроя. Выбор материала и отделки может изменить конечный размер, состояние баз, трение поверхности и результат измерения.
| Условие | Потенциальное влияние | Меры при планировании |
|---|---|---|
| Твёрдый или труднообрабатываемый материал | Более высокая сила резания, износ инструмента, нагрев и более длительные циклы финишной обработки | Проверить доступ инструмента, закрепление заготовки, последовательность операций и контроль перед обещанием предельного допуска |
| Пластик или гибкий материал | Прогиб, реакция на влагу, ползучесть или изменение размера после снятия зажимов | Определить поддержку, кондиционирование, момент измерения и функциональный допуск |
| Анодирование, гальваническое покрытие, нанесение покрытия или пассивация | Увеличение толщины, нарастание на кромках, разброс при маскировании или изменение трения поверхности | Определите критические размеры после финишной обработки и то, измеряются ли они до или после финишной обработки |
| Жёсткое требование к контролю | Больше времени на измерения и повышенная чувствительность к базе, температуре и методу | Заранее определите отчёт, план отбора проб, оборудование и приёмочный эталон |
Допуск имеет смысл только тогда, когда метод контроля может его разрешить, а измерительная схема отражает функцию детали. Если деталь чувствительна к температуре, гибкая или имеет покрытие, включите эти условия в план качества, а не рассматривайте их как неформальные цеховые детали.
Рабочий процесс проверки чертежа
Используйте эту последовательность перед запросом цены или выпуском ревизии:
- Обозначьте функциональные интерфейсы: определите посадки, уплотнения, установочные элементы, пути передачи нагрузки и декоративные поверхности.
- Разделите общие и критические размеры: примените подходящее общее примечание, затем выделите элементы, которые действительно требуют индивидуального контроля.
- Проверьте логику баз: убедитесь, что система отсчёта на чертеже отражает условия сборки и контроля.
- Оцените технологические риски: учтите материал, толщину стенок, глубину, вылет инструмента, закрепление заготовки, финишную обработку и ожидаемое количество.
- Определите верификацию: укажите, проверяется ли требование с помощью калибров, ручных инструментов, оптических измерений, КИМ, функциональной сборки или другого метода.
- Подтвердите состояние после обработки: различайте размеры, измеряемые до и после термической обработки, нанесения покрытия, гальванизации или другой отделки.
- Запросите обратную связь по технологичности: позвольте поставщику указать обозначение, которое жёстче, чем требуется для функции, или требование, не имеющее чёткого метода приёмки.
Когда чертёж, модель, материал, количество и требования к контролю готовы, отправьте их через рабочий процесс запроса цен на ЧПУ-обработку. Чёткий пакет даёт поставщику возможность оценить требуемую точность, а не добавлять буфер риска на неизвестные.
Часто задаваемые вопросы о допусках при ЧПУ-обработке
Каков типичный допуск при ЧПУ-обработке?
Не существует единого допуска, применимого к каждой детали ЧПУ. Практический предел зависит от процесса, материала, геометрии элемента, базирования, теплового состояния, количества, отделки и метода контроля. Используйте общий допуск чертежа для некритичных элементов и задавайте более жёсткие пределы только там, где этого требует функция.
Всегда ли более жёсткий допуск лучше?
Нет. Более жёсткий предел может увеличить время обработки, трудозатраты на отделку, время контроля и риск брака без улучшения характеристик. Лучшая спецификация — это самый свободный допуск, который надёжно обеспечивает посадку, функцию, герметичность, движение, прочность или внешний вид.
Следует ли использовать размеры с плюс-минус или GD&T?
Используйте обозначение, которое наиболее ясно передаёт вид отказа. Пределы с плюс-минус полезны для размера; GD&T часто яснее для положения, ориентации, формы и профиля. Смешанный чертёж допустим, когда каждое управление имеет определённое назначение и схема баз согласована.
Влияет ли качество поверхности на допуски ЧПУ?
Может влиять. Покрытия могут добавлять толщину, полировка удаляет материал, а шероховатость может влиять на поведение калибра, уплотнения или сопрягаемой поверхности. Укажите, применяется ли критичный размер до или после отделки, и определите любые требования к маскировке или толщине покрытия.
Что следует отправить поставщику услуг ЧПУ для проверки требований к допускам?
Предоставьте актуальную CAD-модель, контролируемый чертёж, материал и его состояние, количество, ревизию, критические размеры, GD&T, шероховатость поверхности, постобработку, ожидания по отчёту о контроле и функциональный контекст детали. Эта информация обеспечивает более реалистичный анализ процесса и расценки.