
Tolérances d'usinage CNC sont les limites contrôlées autour des dimensions nominales d'un dessin. Elles déterminent si un arbre s'ajuste dans un alésage, si un boîtier assure l'étanchéité, si un assemblage s'aligne, et combien de discipline de processus et d'inspection une pièce exige. La bonne tolérance n'est pas la valeur la plus serrée qu'une machine pourrait atteindre. C'est la limite la plus large qui protège la fonction, soutenue par une configuration stable, une stratégie de matériau appropriée et une méthode de mesure définie.
La tolérance commence par la fonction
Une tolérance est une décision fonctionnelle exprimée sur un dessin. Elle définit la variation qu'une caractéristique peut accepter tout en permettant à la pièce de fonctionner comme prévu. Un support qui ne fait que positionner un câble peut tolérer plus de variation qu'un logement de roulement, une face d'étanchéité ou une interface d'accouplement de précision. Traiter chaque dimension comme également critique augmente généralement le coût sans améliorer le produit.
Demandez ce que la caractéristique doit faire
Avant de sélectionner une limite numérique, décrivez la fonction de la caractéristique. Sert-elle à localiser une autre pièce, à supporter une charge, à contrôler un jeu, à créer un joint d'étanchéité, à guider un mouvement, à transférer de la chaleur ou à définir une limite d'aspect ? La réponse détermine si la priorité est la taille, la position, l'orientation, la forme, l'état de surface ou une combinaison de contrôles.
- Localisation : les trous et les références peuvent nécessiter une position contrôlée afin que les fixations, les goupilles ou les interfaces s'alignent.
- Taille : les arbres, les alésages, les rainures et les poches peuvent nécessiter des limites qui prennent en charge un ajustement avec jeu, incertain ou serré.
- Forme : la planéité, la circularité, la rectitude ou la cylindricité peuvent avoir de l'importance même lorsque la taille globale est acceptable.
- Orientation : le parallélisme, la perpendicularité et le contrôle angulaire peuvent déterminer si un assemblage se met correctement en place.
- Surface : la rugosité, l'état des bavures, l'épaisseur du revêtement et les variations cosmétiques peuvent affecter l'étanchéité, l'usure ou l'aspect.
Pour une vue d'ensemble de la façon dont les exigences d'un dessin deviennent une pièce finie, commencez par l' aperçu de l'usinage CNC. La planification des tolérances doit faire partie de la conversation de fabrication avant l'émission d'un devis.
Une hiérarchie pratique des tolérances
Un dessin utile sépare les dimensions ordinaires des caractéristiques qui contrôlent l'assemblage ou la performance. Cette hiérarchie donne au fournisseur un signal clair sur les endroits où consacrer du temps de réglage, des efforts de finition et des ressources d'inspection.
| Priorité du dessin | Objectif typique | Ce que le fournisseur doit savoir |
|---|---|---|
| Caractéristiques générales | Forme globale, trous non critiques, caractéristiques de dégagement et géométrie de support | La note de tolérance générale applicable et les unités |
| Caractéristiques contrôlées | Interfaces, caractéristiques de localisation, éléments filetés et jeux fonctionnels | La limite individuelle, l'intention d'ajustement, la référence de datum et l'état de finition |
| Caractéristiques critiques | Caractéristiques qui affectent la sécurité, l'étanchéité, le mouvement, la pression ou la performance réglementaire | La méthode d'acceptation, l'attente de rapport d'inspection et l'exigence de contrôle des modifications |
Pourquoi une tolérance globale unique peut créer de la confusion
Une note globale peut être appropriée pour de nombreuses dimensions non critiques, mais elle ne peut pas expliquer l'ajustement de chaque alésage, la position de chaque motif de trous ou la planéité de chaque surface d'étanchéité. Si une caractéristique est suffisamment importante pour affecter l'assemblage, identifiez-la directement. Cela réduit les différences d'interprétation entre la conception, la fabrication et l'inspection.
Quand les tolérances générales suffisent
Les tolérances générales fonctionnent bien lorsqu'une dimension dispose d'une marge fonctionnelle suffisante et n'interagit pas avec une interface de précision. Elles peuvent simplifier les dessins, réduire les inspections inutiles et aider un fournisseur à chiffrer la pièce de manière cohérente. Le dessin doit encore indiquer quelle norme générale ou règle d'entreprise s'applique ; “ usiner selon la norme ” n'est pas une exigence complète.
- Utilisez la note générale pour les dimensions qui ne déterminent pas l'ajustement, l'étanchéité, l'alignement ou le mouvement contrôlé.
- Utilisez des annotations individuelles pour les portées de roulement, les diamètres d'accouplement, les goupilles de positionnement, les faces d'étanchéité et les motifs de trous critiques.
- Maintenez la cohérence des unités et des conventions décimales entre le dessin et le modèle.
- N'utilisez pas une tolérance générale serrée pour compenser une exigence fonctionnelle peu claire.
L'objectif n'est pas de rendre chaque dimension “ de précision ”. L'objectif est de rendre les dimensions critiques visibles et de laisser la géométrie restante fabricable. Cette distinction est particulièrement importante lorsqu'un projet passe d'un prototype à une série de production répétée.
Tolérances au niveau des caractéristiques qui méritent attention

Différents types de caractéristiques échouent de différentes manières. Un fournisseur a besoin de plus qu'un simple chiffre cible ; l'exigence complète doit préciser clairement comment la caractéristique fonctionne et comment elle sera vérifiée.
Trous, alésages et filetages
Pour un trou, la dimension n'est qu'une partie de l'exigence. La position, la perpendicularité, la profondeur, l'état d'entrée, le contrôle des bavures et l'ajustement du composant d'accouplement peuvent compter tout autant. Une annotation de filetage doit identifier la forme et la dimension du filetage, la profondeur ou la condition traversante, ainsi que toute exigence d'ajustement contrôlé ou de calibre de vérification.
Diamètres d'accouplement et ajustements
Les relations arbre-alésage doivent être spécifiées comme un système d'ajustement ou comme des limites coordonnées, et non comme deux dimensions indépendantes. Tenez compte de la température, de l'épaisseur de revêtement ou de placage, de la lubrification, de la méthode d'assemblage et de la nécessité que l'assemblage soit démontable. Un ajustement qui fonctionne à température ambiante peut se comporter différemment en service.
Parois minces, poches profondes et grandes surfaces planes
Les sections minces peuvent se déformer pendant la coupe ou l'inspection. Les poches profondes peuvent amplifier la déviation de l'outil et les limitations de rayon d'angle. Les grandes surfaces planes peuvent réagir aux contraintes résiduelles, à la chaleur ou à l'ordre d'enlèvement de la matière. Ces caractéristiques nécessitent une stratégie de tolérance qui tient compte de la géométrie et de la séquence de processus, et pas seulement de la dimension nominale.
GD&T, ajustements et stratégie de références
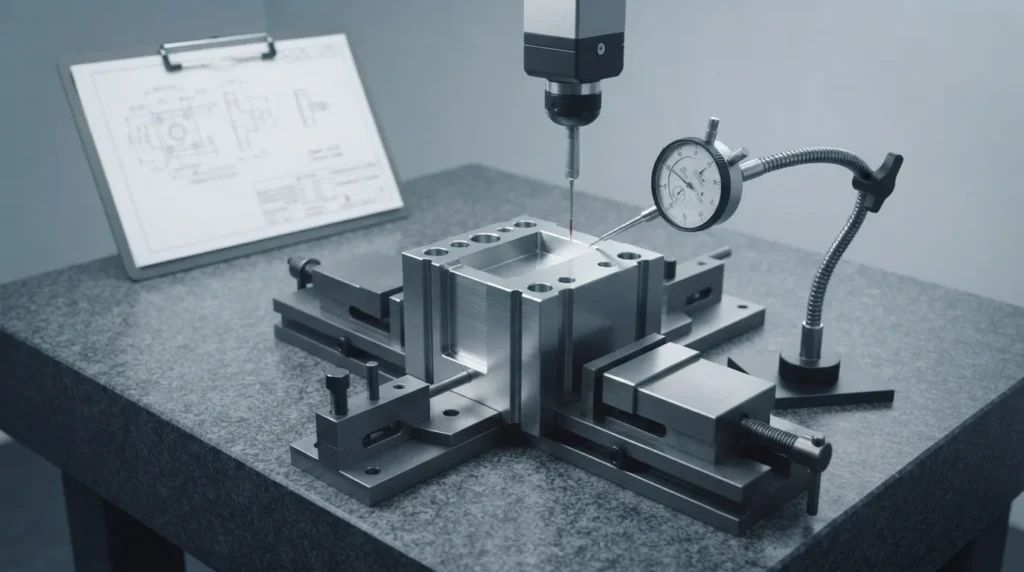
Le tolérancement géométrique et dimensionnel peut communiquer l'intention de conception plus précisément qu'un ensemble de dimensions à plus ou moins. Il sépare la dimension de la localisation, de l'orientation et de la forme, afin que le fournisseur et l'inspecteur puissent évaluer la caractéristique dans le même référentiel.
Construisez la structure de références autour de l'assemblage
La référence primaire doit représenter la façon dont la pièce est positionnée dans l'assemblage ou le montage d'inspection. Les références secondaires et tertiaires doivent contraindre les degrés de liberté restants d'une manière qui reflète l'interface réelle. Si le schéma de références du dessin ne ressemble pas à la façon dont la pièce est assemblée, une caractéristique peut réussir une méthode de mesure et échouer tout de même à l'assemblage.
Ne pas empiler les contrôles sans raison
La taille, la position, le profil, la planéité et la perpendicularité peuvent interagir. Les appliquer tous de manière stricte peut sur-contraindre la pièce ou créer des litiges d'inspection. Sélectionnez le contrôle qui décrit le mieux le mode de défaillance, puis définissez clairement la condition d'acceptation. Si l'exigence fonctionnelle n'est pas claire, une revue de conception pour la fabrication peut souvent simplifier l'appel.
Pour les travaux critiques en tolérance, liez l'exigence du dessin à une approche définie de qualité et d'inspection. La méthode de mesure doit être décidée avant la production, et non après qu'une dimension a été trouvée hors limite.
Qu'est-ce qui fait perdre le contrôle d'une tolérance ?
Une coordonnée programmée n'est pas la même chose qu'une dimension finie stable. Le résultat est influencé par la chaîne de processus complète, y compris :
- État et état thermique de la machine : les changements de température peuvent décaler la relation entre l'outil, la pièce et la référence de palpage ou de mesure.
- Usure et déflexion de l'outil : la force de coupe, la longueur de l'outil, la portée et l'usure peuvent affecter la taille et la forme, en particulier sur les matériaux durs ou les caractéristiques profondes.
- Maintien de la pièce : le serrage peut déformer les pièces flexibles, tandis qu'un mauvais positionnement ou un support insuffisant peut permettre un mouvement pendant la coupe.
- Comportement du matériau : les contraintes résiduelles, la variation de dureté, l'humidité et la dilatation thermique peuvent modifier la pièce pendant ou après l'usinage.
- Séquence de processus : l'ébauche, le soulagement des contraintes, la finition, l'ébavurage, le traitement thermique et le revêtement peuvent tous modifier l'état final.
- Méthode d'inspection : la résolution de l'instrument, l'étalonnage, la température, le maintien en position, l'alignement des références et la méthode de l'opérateur influent sur le résultat rapporté.
C'est pourquoi un fournisseur devrait examiner l'ensemble du dossier de plans plutôt que de chiffrer une tolérance de manière isolée. L'aperçu des capacités CNC du site peut fournir un contexte de procédé, mais le plan, la matière, la quantité et l'exigence d'inspection déterminent ce qui doit être planifié pour une pièce spécifique.
Effets des matériaux, de la finition et de l'inspection
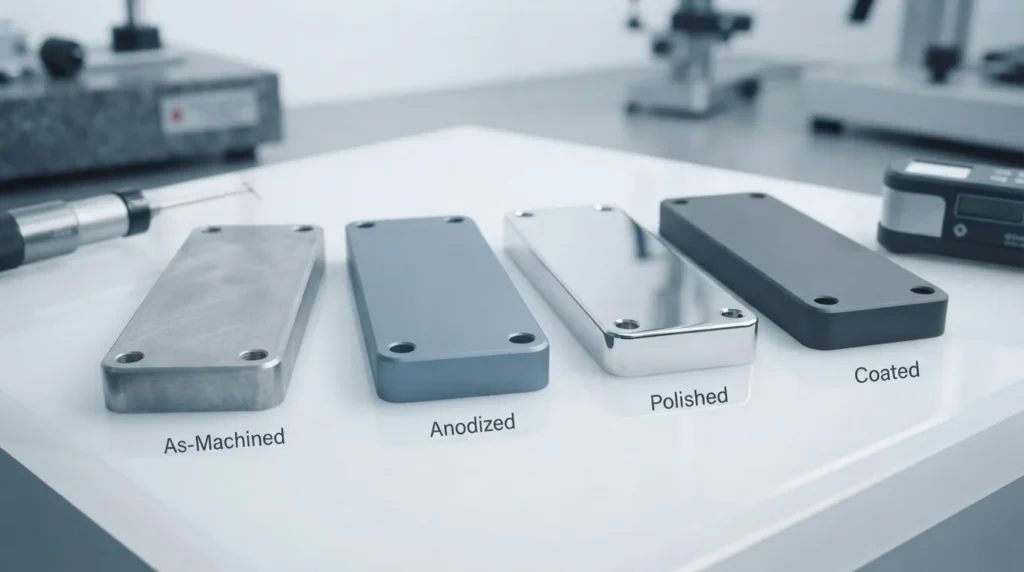
Les décisions de tolérance doivent résister aux étapes qui suivent la découpe d'ébauche. Les choix de matière et de finition peuvent modifier la dimension finale, l'état des références, le frottement de surface et le résultat de mesure.
| Condition | Effet potentiel | Réponse de planification |
|---|---|---|
| Matériau dur ou difficile à usiner | Force de coupe, usure de l'outil, chaleur et cycles de finition plus longs | Vérifier l'accès de l'outil, le maintien en position, la séquence et la vérification avant de promettre une limite |
| Matière plastique ou flexible | Déformation, réaction à l'humidité, fluage ou variation dimensionnelle après desserrage | Définir le support, le conditionnement, le moment de la mesure et la tolérance fonctionnelle |
| Anodisation, placage, revêtement ou passivation | Épaisseur ajoutée, accumulation sur les arêtes, variation de masquage ou modification du frottement de surface | Identifier les dimensions critiques après finition et déterminer si elles sont mesurées avant ou après la finition |
| Exigence d'inspection stricte | Temps de mesure plus long et sensibilité accrue au datum, à la température et à la méthode | Définir à l'avance le rapport, le plan d'échantillonnage, l'équipement et la référence d'acceptation |
Une tolérance n'a de sens que lorsque la méthode d'inspection peut la résoudre et que le montage de mesure représente la fonction de la pièce. Si la pièce est sensible à la température, flexible ou revêtue, incluez ces conditions dans le plan qualité plutôt que de les traiter comme des détails d'atelier informels.
Un flux de travail de revue de dessin
Utilisez cette séquence avant de demander un devis ou de diffuser une révision :
- Marquer les interfaces fonctionnelles : identifier les ajustements, les joints d'étanchéité, les éléments de positionnement, les chemins de charge et les surfaces esthétiques.
- Séparer les dimensions générales et critiques : appliquer une note générale appropriée, puis désigner les éléments qui nécessitent réellement un contrôle individuel.
- Vérifier la logique des datums : s'assurer que le référentiel du dessin représente les conditions d'assemblage et d'inspection.
- Examiner les risques du procédé : prendre en compte la matière, l'épaisseur de paroi, la profondeur, l'accessibilité des outils, le maintien en position, la finition et la quantité prévue.
- Définir la vérification : indiquer si l'exigence est vérifiée avec des calibres, des instruments à main, une mesure optique, une MMT, un assemblage fonctionnel ou une autre méthode.
- Confirmer l'état de post-traitement : distinguer les dimensions mesurées avant et après le traitement thermique, le revêtement, le placage ou une autre finition.
- Demander un retour sur la fabricabilité : laisser le fournisseur identifier une spécification plus serrée que ne l'exige la fonction ou une exigence qui manque d'une méthode d'acceptation claire.
Lorsque le dessin, le modèle, la matière, la quantité et les exigences d'inspection sont prêts, les envoyer via le flux de devis d'usinage CNC. Un dossier clair donne au fournisseur la possibilité de chiffrer la précision requise plutôt que d'ajouter une marge de risque pour les inconnues.
FAQ sur les tolérances d'usinage CNC
Quelle est une tolérance d'usinage CNC typique ?
Il n'existe pas de tolérance unique qui s'applique à toutes les pièces CNC. La limite pratique dépend du procédé, de la matière, de la géométrie de la caractéristique, du maintien en position, de l'état thermique, de la quantité, de la finition et de la méthode d'inspection. Utiliser la tolérance générale du dessin pour les caractéristiques non critiques et définir des limites plus serrées uniquement là où la fonction l'exige.
Une tolérance plus serrée est-elle toujours meilleure ?
Non. Une limite plus serrée peut augmenter le temps d'usinage, l'effort de finition, le temps d'inspection et le risque de rebut sans améliorer la performance. La meilleure spécification est la tolérance la plus large qui protège de manière fiable l'ajustement, la fonction, l'étanchéité, le mouvement, la résistance ou l'aspect.
Dois-je utiliser des dimensions avec plus-ou-moins ou le GD&T ?
Utiliser la notation qui communique le plus clairement le mode de défaillance. Les limites plus-ou-moins sont utiles pour la taille ; le GD&T est souvent plus clair pour la position, l'orientation, la forme et le profil. Un dessin mixte est acceptable lorsque chaque contrôle a un objectif défini et que le schéma de références est cohérent.
Les états de surface affectent-ils les tolérances CNC ?
Ils le peuvent. Les revêtements peuvent ajouter de l'épaisseur, le polissage enlève de la matière, et la rugosité peut affecter le comportement d'un calibre, d'un joint ou d'une surface d'appui. Indiquer si une dimension critique s'applique avant ou après la finition et identifier toute exigence de masquage ou d'épaisseur de revêtement.
Que dois-je envoyer à un fournisseur CNC pour examiner les exigences de tolérance ?
Fournissez le modèle CAO actuel, le plan contrôlé, la matière et l'état, la quantité, l'indice de révision, les dimensions critiques, le GD&T, l'état de surface, le post-traitement, les attentes en matière de rapport d'inspection et le contexte fonctionnel de la pièce. Ces informations permettent un examen plus réaliste du procédé et du devis.