
Tolleranze di lavorazione CNC sono i limiti controllati attorno alle dimensioni nominali di un disegno. Determinano se un albero si adatta a un foro, se un alloggiamento tiene la tenuta, se un assieme si allinea e quanta disciplina di processo e ispezione richiede un componente. La tolleranza giusta non è il valore più stretto che una macchina potrebbe raggiungere. È il limite più largo che protegge la funzione, supportato da un setup stabile, una strategia materiale adeguata e un metodo di misurazione definito.
La tolleranza parte dalla funzione
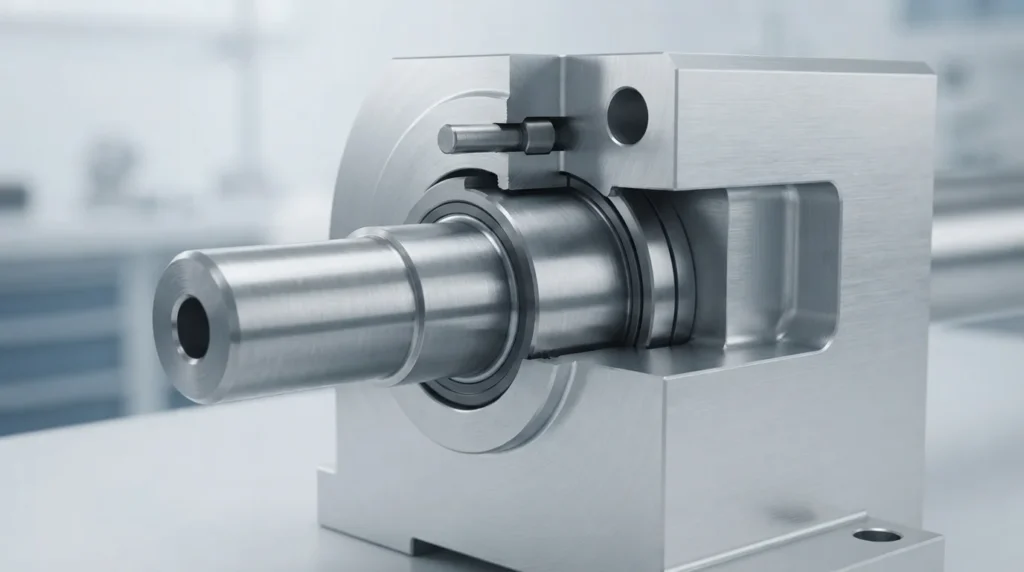
Una tolleranza è una decisione funzionale espressa su un disegno. Definisce quanta variazione può accettare una feature mentre il componente continua a funzionare come previsto. Una staffa che serve solo a posizionare un cavo può tollerare più variazione di una sede di cuscinetto, una faccia di tenuta o un'interfaccia di accoppiamento di precisione. Trattare ogni dimensione come ugualmente critica di solito aumenta il costo senza migliorare il prodotto.
Chiedi cosa deve fare la feature
Prima di selezionare un limite numerico, descrivere la funzione della caratteristica. Serve a posizionare un altro componente, a sopportare un carico, a controllare un gioco, a creare una tenuta, a guidare il movimento, a trasferire calore o a definire un confine estetico? La risposta determina se la priorità è dimensione, posizione, orientamento, forma, condizione superficiale o una combinazione di controlli.
- Posizione: fori e datum possono richiedere una posizione controllata affinché elementi di fissaggio, perni o interfacce siano allineati.
- Dimensione: alberi, fori, cave e tasche possono richiedere limiti che supportino un accoppiamento con gioco, di transizione o con interferenza.
- Forma: planarità, rotondità, rettilineità o cilindricità possono essere importanti anche quando la dimensione complessiva è accettabile.
- Orientamento: parallelismo, perpendicolarità e controllo angolare possono determinare se un assieme si posiziona correttamente.
- Superficie: rugosità, condizione delle bave, spessore del rivestimento e variazione estetica possono influire sulla tenuta, sull'usura o sull'aspetto.
Per una panoramica più ampia su come i requisiti di disegno diventano un componente finito, iniziare con la panoramica sulla lavorazione CNC. La pianificazione delle tolleranze dovrebbe far parte della discussione produttiva prima dell'emissione di un preventivo.
Una gerarchia pratica delle tolleranze
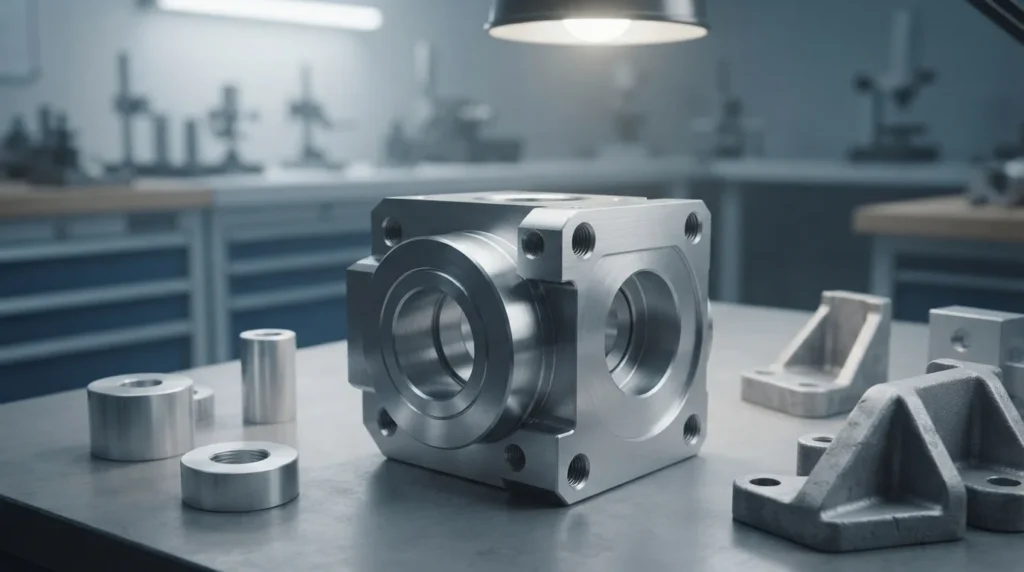
Un disegno utile separa le dimensioni ordinarie dalle caratteristiche che controllano l'assemblaggio o le prestazioni. Questa gerarchia fornisce al fornitore un segnale chiaro su dove investire tempo di setup, sforzo di finitura e risorse di ispezione.
| Priorità del disegno | Scopo tipico | Cosa deve sapere il fornitore |
|---|---|---|
| Caratteristiche generali | Forma complessiva, fori non critici, caratteristiche di gioco e geometria di supporto | La nota di tolleranza generale applicabile e le unità di misura |
| Caratteristiche controllate | Interfacce, elementi di posizionamento, elementi filettati e giochi funzionali | Il limite individuale, l'intento di accoppiamento, il riferimento al datum e la condizione di finitura |
| Caratteristiche critiche | Caratteristiche che influiscono sulla sicurezza, sulla tenuta, sul movimento, sulla pressione o sulle prestazioni normative | Il metodo di accettazione, l'aspettativa del rapporto di ispezione e il requisito di controllo delle modifiche |
Perché un'unica tolleranza generale può creare confusione
Una nota generale può essere appropriata per molte dimensioni non critiche, ma non può spiegare l'accoppiamento di ogni foro, la posizione di ogni schema di fori o la planarità di ogni superficie di tenuta. Se una caratteristica è abbastanza importante da influire sull'assemblaggio, identificarla direttamente. Ciò riduce le differenze di interpretazione tra progettazione, produzione e ispezione.
Quando le tolleranze generali sono sufficienti
Le tolleranze generali funzionano bene quando una dimensione ha un margine funzionale sufficiente e non interagisce con un'interfaccia di precisione. Possono semplificare i disegni, ridurre le ispezioni non necessarie e aiutare un fornitore a quotare il pezzo in modo coerente. Il disegno deve comunque indicare quale norma generale o regola aziendale si applica; “lavorare a norma” non è un requisito completo.
- Utilizzare la nota generale per le dimensioni che non determinano accoppiamento, tenuta, allineamento o movimento controllato.
- Utilizzare richiami individuali per sedi cuscinetto, diametri di accoppiamento, spine di posizionamento, superfici di tenuta e schemi di fori critici.
- Mantenere unità e convenzioni decimali coerenti tra disegno e modello.
- Non utilizzare una tolleranza generale stretta per compensare un requisito funzionale poco chiaro.
L'obiettivo non è rendere ogni dimensione “di precisione”. L'obiettivo è rendere visibili le dimensioni critiche e lasciare la restante geometria producibile. Questa distinzione è particolarmente importante quando un progetto passa da un prototipo a una produzione ripetitiva.
Tolleranze a livello di feature che meritano attenzione

Tipi diversi di feature si guastano in modi diversi. Un fornitore ha bisogno di più di un numero obiettivo; il requisito completo dovrebbe chiarire come la feature funziona e come sarà verificata.
Fori, alesature e filettature
Per un foro, la dimensione è solo una parte del requisito. Posizione, perpendicolarità, profondità, condizione di imbocco, controllo delle bave e accoppiamento del componente maschio possono essere altrettanto importanti. Un richiamo di filettatura dovrebbe identificare forma e dimensione della filettatura, condizione di profondità o passante, e qualsiasi requisito per un accoppiamento controllato o calibro di ispezione.
Diametri di accoppiamento e accoppiamenti
Le relazioni albero-foro dovrebbero essere specificate come sistema di accoppiamento o come limiti coordinati, non come due dimensioni non correlate. Considerare temperatura, spessore di rivestimento o placcatura, lubrificazione, metodo di assemblaggio e se il giunto deve essere smontabile. Un accoppiamento che funziona a temperatura ambiente può comportarsi diversamente in esercizio.
Pareti sottili, tasche profonde e grandi superfici piane
Le sezioni sottili possono deformarsi durante il taglio o l'ispezione. Le tasche profonde possono amplificare la deflessione dell'utensile e i limiti di raggio degli angoli. Le grandi superfici piane possono risentire di tensioni residue, calore o dell'ordine di rimozione del materiale. Queste feature necessitano di una strategia di tolleranza che consideri geometria e sequenza di processo, non solo la dimensione nominale.
GD&T, accoppiamenti e strategia dei datum
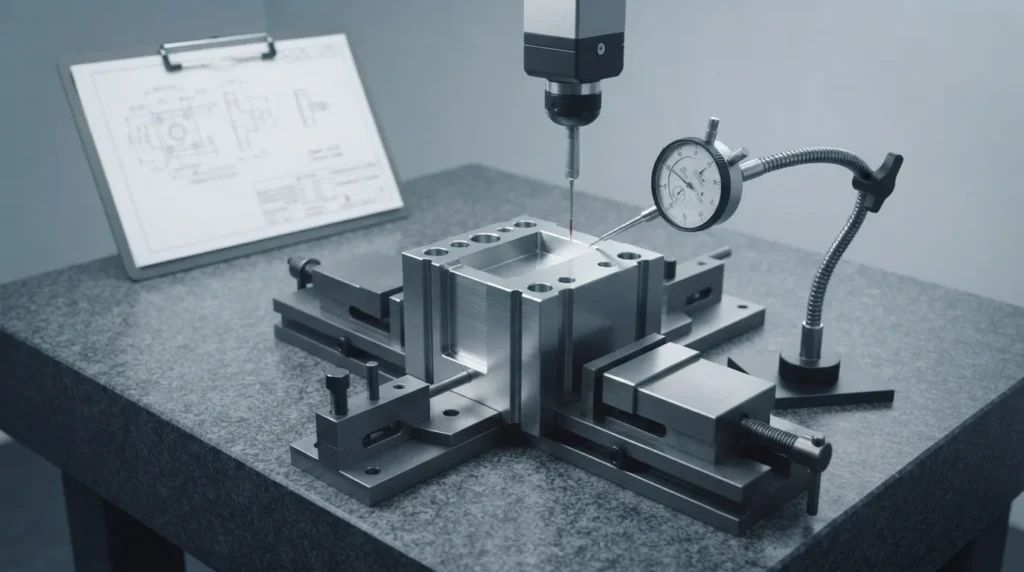
La dimensionamento e tolleratura geometrica può comunicare l'intento progettuale in modo più accurato rispetto a una raccolta di dimensioni con più e meno. Separa la dimensione dalla posizione, dall'orientamento e dalla forma, così il fornitore e l'ispettore possono valutare la feature nello stesso sistema di riferimento.
Costruire la struttura dei datum attorno all'assemblaggio
Il datum primario dovrebbe rappresentare come il pezzo è posizionato nell'assemblaggio o nel setup di ispezione. I datum secondari e terziari dovrebbero vincolare i restanti gradi di libertà in modo che rifletta l'interfaccia reale. Se lo schema dei datum del disegno non assomiglia al modo in cui il pezzo viene assemblato, una feature può superare un metodo di misurazione e comunque fallire all'assemblaggio.
Non impilare i controlli senza una ragione
Dimensione, posizione, profilo, planarità e perpendicolarità possono interagire. Applicarli tutti in modo stretto può sovravincolare il pezzo o creare contestazioni in fase di ispezione. Seleziona il controllo che descrive meglio la modalità di guasto, poi definisci chiaramente la condizione di accettazione. Se il requisito funzionale non è chiaro, una revisione di design-for-manufacturing può spesso semplificare la callout.
Per lavori critici dal punto di vista delle tolleranze, collega il requisito di disegno a un approccio definito di qualità e ispezione. Il metodo di misurazione dovrebbe essere deciso prima della produzione, non dopo che una dimensione è stata trovata fuori limite.
Cosa porta una tolleranza fuori controllo?
Una coordinata programmata non è la stessa cosa di una dimensione finita stabile. Il risultato è influenzato dall'intera catena di processo, inclusi:
- Condizione e stato termico della macchina: le variazioni di temperatura possono spostare la relazione tra utensile, pezzo e riferimento di tastatura o misurazione.
- Usura e flessione dell'utensile: la forza di taglio, la lunghezza dell'utensile, lo sbalzo e l'usura possono influire su dimensione e forma, specialmente su materiali duri o su feature profonde.
- Serraggio del pezzo: il serraggio può deformare i pezzi flessibili, mentre un posizionamento scarso o un supporto insufficiente possono consentire movimenti durante il taglio.
- Comportamento del materiale: le tensioni residue, la variazione di durezza, l'umidità e la dilatazione termica possono modificare il pezzo durante o dopo la lavorazione.
- Sequenza di processo: sgrossatura, distensione delle tensioni, finitura, sbavatura, trattamento termico e rivestimento possono tutti alterare la condizione finale.
- Metodo di ispezione: la risoluzione dello strumento, la calibrazione, la temperatura, il fissaggio, l'allineamento dei datum e il metodo dell'operatore influenzano il risultato riportato.
Ecco perché un fornitore dovrebbe esaminare l'intero pacchetto di disegni invece di quotare un valore di tolleranza isolatamente. La panoramica delle capacità CNC del sito può fornire il contesto di processo, ma il disegno, il materiale, la quantità e il requisito di ispezione determinano ciò che dovrebbe essere pianificato per uno specifico componente.
Effetti di materiale, finitura e ispezione
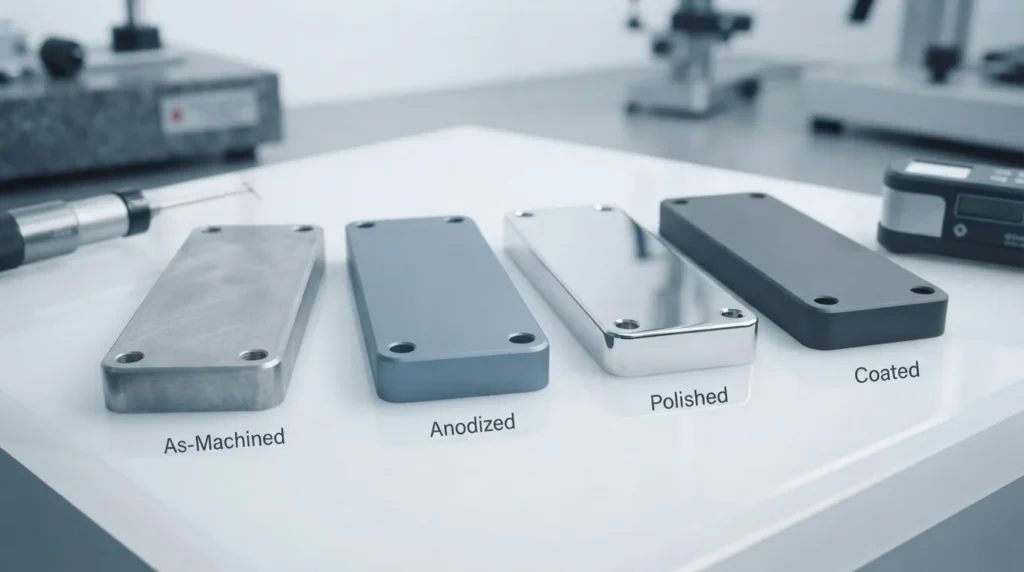
Le decisioni sulle tolleranze dovrebbero sopravvivere alle fasi che avvengono dopo il taglio grezzo. Le scelte di materiale e finitura possono modificare la dimensione finale, la condizione dei datum, l'attrito superficiale e il risultato della misurazione.
| Condizione | Effetto potenziale | Risposta di pianificazione |
|---|---|---|
| Materiale duro o difficile da lavorare | Maggiore forza di taglio, usura dell'utensile, calore e cicli di finitura più lunghi | Verificare l'accesso dell'utensile, il fissaggio del pezzo, la sequenza e la verifica prima di promettere un limite |
| Materiale plastico o flessibile | Flessione, risposta all'umidità, scorrimento viscoso o variazione dimensionale dopo il rilascio dal fissaggio | Definire supporto, condizionamento, tempistica di misurazione e tolleranza funzionale |
| Anodizzazione, placcatura, rivestimento o passivazione | Spessore aggiunto, accumulo sui bordi, variazione della mascheratura o alterazione dell'attrito superficiale | Identificare le dimensioni critiche post-finitura e se vengono misurate prima o dopo la finitura |
| Requisito di ispezione rigoroso | Tempo di misurazione maggiore e sensibilità più elevata al datum, alla temperatura e al metodo | Definire in anticipo il report, il piano di campionamento, le attrezzature e il riferimento di accettazione |
Una tolleranza è significativa solo quando il metodo di ispezione è in grado di risolverla e il setup di misurazione rappresenta la funzione del pezzo. Se il pezzo è sensibile alla temperatura, flessibile o rivestito, includere tali condizioni nel piano qualità invece di trattarle come dettagli informali di officina.
Un flusso di lavoro per la revisione del disegno
Utilizzare questa sequenza prima di richiedere un preventivo o rilasciare una revisione:
- Contrassegnare le interfacce funzionali: identificare accoppiamenti, tenute, elementi di posizionamento, percorsi di carico e superfici estetiche.
- Separare le dimensioni generali da quelle critiche: applicare una nota generale adeguata, quindi richiamare gli elementi che necessitano realmente di un controllo individuale.
- Verificare la logica dei datum: assicurarsi che il sistema di riferimento del disegno rappresenti le condizioni di assemblaggio e ispezione.
- Esaminare i rischi di processo: considerare materiale, spessore della parete, profondità, accessibilità dell'utensile, attrezzatura di fissaggio, finitura e quantità prevista.
- Definire la verifica: indicare se il requisito è verificato con calibri, strumenti manuali, misurazione ottica, CMM, assemblaggio funzionale o un altro metodo.
- Confermare la condizione di post-trattamento: distinguere le dimensioni misurate prima e dopo il trattamento termico, la verniciatura, la placcatura o altre finiture.
- Richiedere un feedback sulla producibilità: consentire al fornitore di identificare una tolleranza più stretta di quanto richiesto dalla funzione o un requisito privo di un chiaro metodo di accettazione.
Quando il disegno, il modello, il materiale, la quantità e i requisiti di ispezione sono pronti, inviarli tramite il flusso di preventivazione per la lavorazione CNC. Un pacchetto chiaro offre al fornitore l'opportunità di prezzare la precisione richiesta invece di aggiungere un margine di rischio per le incognite.
Domande frequenti sulle tolleranze di lavorazione CNC
Qual è una tolleranza tipica di lavorazione CNC?
Non esiste una singola tolleranza valida per ogni componente CNC. Il limite pratico dipende dal processo, dal materiale, dalla geometria della feature, dal sistema di fissaggio, dalla condizione termica, dalla quantità, dalla finitura e dal metodo di ispezione. Utilizzare la tolleranza generale del disegno per le feature non critiche e definire limiti più stretti solo dove la funzione lo richiede.
Una tolleranza più stretta è sempre migliore?
No. Un limite più stretto può aumentare il tempo di lavorazione, lo sforzo di finitura, il tempo di ispezione e il rischio di scarti senza migliorare le prestazioni. La specifica migliore è la tolleranza più ampia che protegge in modo affidabile l'accoppiamento, la funzione, la tenuta, il movimento, la resistenza o l'aspetto.
Devo usare dimensioni con più o meno o GD&T?
Utilizzare la notazione che comunica più chiaramente la modalità di guasto. I limiti con più o meno sono utili per le dimensioni; GD&T è spesso più chiaro per posizione, orientamento, forma e profilo. Un disegno misto è accettabile quando ogni controllo ha uno scopo definito e lo schema dei datum è coerente.
Le finiture superficiali influenzano le tolleranze CNC?
Possono. I rivestimenti possono aggiungere spessore, la lucidatura rimuove materiale e la rugosità può influire sul comportamento di un calibro, di una tenuta o di una superficie di accoppiamento. Specificare se una dimensione critica si applica prima o dopo la finitura e indicare eventuali requisiti di mascheratura o di spessore del rivestimento.
Cosa devo inviare a un fornitore CNC per la revisione dei requisiti di tolleranza?
Fornire il modello CAD attuale, il disegno controllato, il materiale e lo stato, la quantità, la revisione, le dimensioni critiche, la GD&T, la finitura superficiale, la post-lavorazione, le aspettative sul rapporto di ispezione e il contesto funzionale del pezzo. Queste informazioni consentono una revisione del processo e del preventivo più realistica.