
Tolerâncias de usinagem CNC são os limites controlados em torno das dimensões nominais de um desenho. Elas determinam se um eixo se encaixa em um furo, se uma carcaça veda, se uma montagem se alinha e quanta disciplina de processo e inspeção uma peça exige. A tolerância correta não é o valor mais apertado que uma máquina pode alcançar. É o limite mais folgado que protege a função, sustentado por uma configuração estável, uma estratégia de material adequada e um método de medição definido.
A Tolerância Começa pela Função
Uma tolerância é uma decisão funcional expressa em um desenho. Ela define quanta variação um recurso pode aceitar enquanto a peça ainda funciona conforme o pretendido. Um suporte que apenas posiciona um cabo pode tolerar mais variação do que um assento de rolamento, uma face de vedação ou uma interface de acoplamento de precisão. Tratar cada dimensão como igualmente crítica geralmente aumenta o custo sem melhorar o produto.
Pergunte o que o recurso deve fazer
Antes de selecionar um limite numérico, descreva a função da característica. Ela localiza outra peça, suporta uma carga, controla uma folga, cria uma vedação, guia o movimento, transfere calor ou define um limite de aparência? A resposta determina se a prioridade é tamanho, posição, orientação, forma, condição da superfície ou uma combinação de controles.
- Localização: furos e datums podem precisar de posição controlada para que fixadores, pinos ou interfaces se alinhem.
- Tamanho: eixos, furos, rasgos e cavidades podem precisar de limites que suportem um ajuste com folga, de transição ou com interferência.
- Forma: planicidade, circularidade, retilineidade ou cilindricidade podem ser importantes mesmo quando o tamanho geral é aceitável.
- Orientação: paralelismo, perpendicularidade e controle angular podem determinar se uma montagem assenta corretamente.
- Superfície: rugosidade, condição de rebarba, espessura de revestimento e variação cosmética podem afetar a vedação, o desgaste ou a aparência.
Para uma visão mais ampla de como os requisitos do desenho se tornam uma peça acabada, comece pelo Visão geral da usinagem CNC. O planejamento de tolerâncias deve fazer parte da conversa de fabricação antes de um orçamento ser liberado.
Uma Hierarquia Prática de Tolerâncias
Um desenho útil separa dimensões comuns de características que controlam a montagem ou o desempenho. Essa hierarquia dá ao fornecedor um sinal claro sobre onde investir tempo de setup, esforço de acabamento e recursos de inspeção.
| Prioridade do desenho | Finalidade típica | O que o fornecedor precisa saber |
|---|---|---|
| Características gerais | Forma geral, furos não críticos, características de folga e geometria de suporte | A nota de tolerância geral aplicável e as unidades |
| Características controladas | Interfaces, características de localização, elementos roscados e folgas funcionais | O limite individual, a intenção de ajuste, a referência de datum e a condição de acabamento |
| Características críticas | Características que afetam a segurança, a vedação, o movimento, a pressão ou o desempenho regulatório | O método de aceitação, a expectativa de relatório de inspeção e o requisito de controle de alterações |
Por que uma única tolerância geral pode gerar confusão
Uma nota geral pode ser apropriada para muitas dimensões não críticas, mas não consegue explicar o ajuste de cada furo, a posição de cada padrão de furos ou a planicidade de cada superfície de vedação. Se uma característica for importante o suficiente para afetar a montagem, identifique-a diretamente. Isso reduz as diferenças de interpretação entre projeto, fabricação e inspeção.
Quando as Tolerâncias Gerais São Suficientes
As tolerâncias gerais funcionam bem quando uma dimensão tem margem funcional suficiente e não interage com uma interface de precisão. Elas podem simplificar desenhos, reduzir inspeções desnecessárias e ajudar o fornecedor a orçar a peça de forma consistente. O desenho ainda precisa indicar qual norma geral ou regra da empresa se aplica; “usinar conforme a norma” não é um requisito completo.
- Use a nota geral para dimensões que não determinam ajuste, vedação, alinhamento ou movimento controlado.
- Use chamadas individuais para assentos de rolamentos, diâmetros de acoplamento, pinos de localização, faces de vedação e padrões de furos críticos.
- Mantenha as unidades e as convenções decimais consistentes em todo o desenho e modelo.
- Não use uma tolerância geral apertada para compensar um requisito funcional pouco claro.
O objetivo não é tornar todas as dimensões “precisão”. O objetivo é tornar as dimensões críticas visíveis e deixar a geometria restante manufaturável. Esta distinção é especialmente importante quando um projeto passa de um protótipo para uma produção repetitiva.
Tolerâncias em Nível de Recurso que Merecem Atenção

Diferentes tipos de características falham de maneiras diferentes. Um fornecedor precisa de mais do que um número-alvo; o requisito completo deve deixar claro como a característica funciona e como será verificada.
Furos, furos de precisão e roscas
Para um furo, o tamanho é apenas uma parte do requisito. A posição, a perpendicularidade, a profundidade, a condição de entrada, o controle de rebarbas e o ajuste do componente de acoplamento podem ser igualmente importantes. Uma chamada de rosca deve identificar a forma e o tamanho da rosca, a profundidade ou condição passante, e qualquer requisito para um ajuste controlado ou calibrador de inspeção.
Diâmetros de acoplamento e ajustes
As relações eixo-furo devem ser especificadas como um sistema de ajuste ou como limites coordenados, não como duas dimensões não relacionadas. Considere a temperatura, a espessura de revestimento ou galvanoplastia, a lubrificação, o método de montagem e se a junta deve ser removível. Um ajuste que funciona à temperatura ambiente pode comportar-se de forma diferente em serviço.
Paredes finas, cavidades profundas e grandes superfícies planas
Secções finas podem defletir durante o corte ou a inspeção. Cavidades profundas podem amplificar a deflexão da ferramenta e as limitações do raio de canto. Grandes superfícies planas podem responder a tensões residuais, calor ou à ordem pela qual o material é removido. Estas características precisam de uma estratégia de tolerância que considere a geometria e a sequência do processo, não apenas o tamanho nominal.
GD&T, Ajustes e Estratégia de Datum
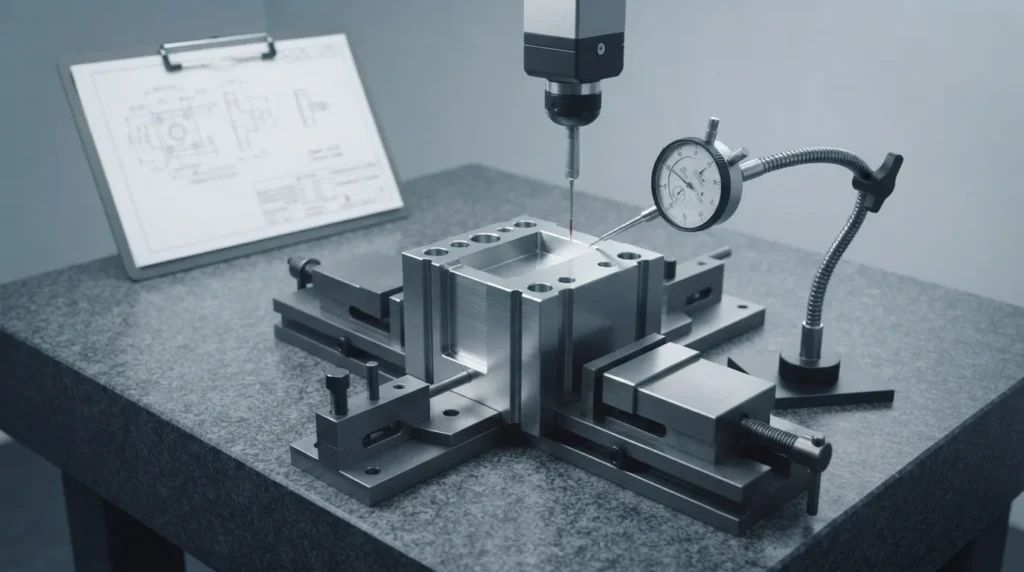
A tolerância geométrica e dimensionamento pode comunicar a intenção de projeto com mais precisão do que uma coleção de dimensões mais-menos. Separa o tamanho da localização, orientação e forma, para que o fornecedor e o inspetor possam avaliar a característica no mesmo referencial.
Construa a estrutura de dados em torno da montagem
O dado primário deve representar como a peça é localizada na montagem ou na configuração de inspeção. Os dados secundário e terciário devem restringir os graus de liberdade restantes de forma que reflita a interface real. Se o esquema de dados do desenho não se assemelhar à forma como a peça é montada, uma característica pode passar num método de medição e ainda falhar na montagem.
Não empilhe controles sem uma razão
Tamanho, posição, perfil, planicidade e perpendicularidade podem interagir. Aplicar todos eles com rigidez pode restringir excessivamente a peça ou criar disputas de inspeção. Selecione o controle que melhor descreve o modo de falha e, em seguida, defina claramente a condição de aceitação. Se o requisito funcional não estiver claro, uma revisão de design para fabricação geralmente pode simplificar a chamada.
Para trabalhos críticos de tolerância, vincule o requisito do desenho a uma abordagem definida de qualidade e inspeção. O método de medição deve ser decidido antes da produção, não depois que uma dimensão for encontrada fora do limite.
O que Leva uma Tolerância ao Descontrole?
Uma coordenada programada não é o mesmo que uma dimensão acabada estável. O resultado é influenciado por toda a cadeia de processos, incluindo:
- Condição e estado térmico da máquina: mudanças de temperatura podem alterar a relação entre a ferramenta, a peça e a referência de apalpação ou medição.
- Desgaste e deflexão da ferramenta: força de corte, comprimento da ferramenta, alcance e desgaste podem afetar o tamanho e a forma, especialmente em materiais duros ou recursos profundos.
- Fixação da Peça: a fixação pode distorcer peças flexíveis, enquanto uma localização inadequada ou suporte insuficiente pode permitir movimento durante o corte.
- Comportamento do material: tensão residual, variação de dureza, umidade e expansão térmica podem alterar a peça durante ou após a usinagem.
- Sequência do processo: desbaste, alívio de tensões, acabamento, rebarbação, tratamento térmico e revestimento podem todos alterar a condição final.
- Método de inspeção: a resolução do instrumento, a calibração, a temperatura, a fixação, o alinhamento de datum e o método do operador afetam o resultado reportado.
É por isso que um fornecedor deve revisar o pacote completo de desenhos em vez de cotar um número de tolerância isoladamente. A visão geral das capacidades de CNC do site pode fornecer contexto de processo, mas o desenho, o material, a quantidade e o requisito de inspeção determinam o que deve ser planejado para uma peça específica.
Efeitos de Material, Acabamento e Inspeção
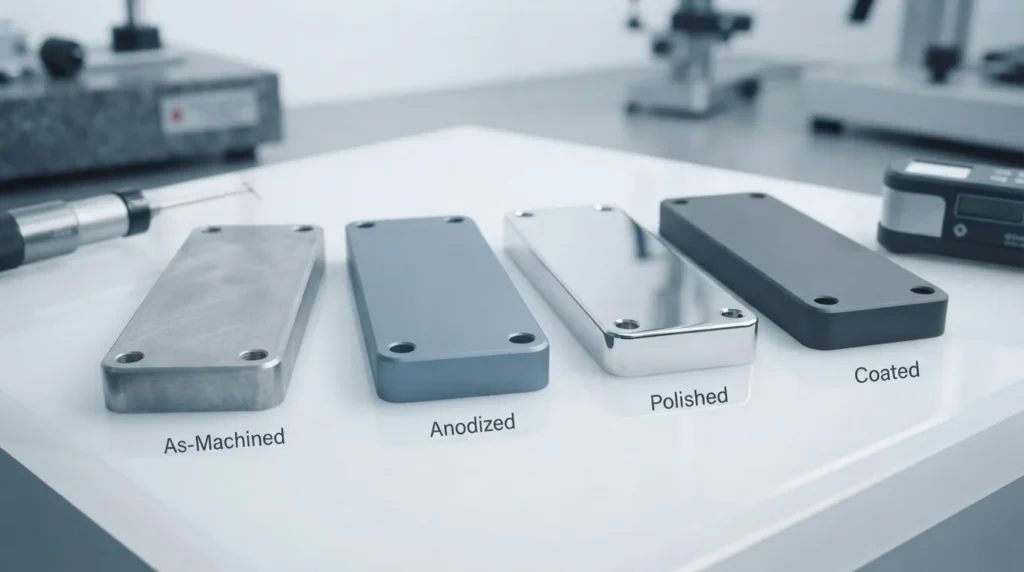
As decisões de tolerância devem sobreviver às etapas que ocorrem após o corte bruto. As escolhas de material e acabamento podem alterar o tamanho final, a condição de datum, o atrito superficial e o resultado da medição.
| Condição | Efeito potencial | Resposta de planejamento |
|---|---|---|
| Material duro ou de difícil usinagem | Maior força de corte, desgaste da ferramenta, calor e ciclos de acabamento mais longos | Revisar o acesso da ferramenta, a fixação da peça, o sequenciamento e a verificação antes de prometer um limite |
| Material plástico ou flexível | Deflexão, resposta à umidade, fluência ou alteração de tamanho após a desfixação | Definir suporte, condicionamento, momento da medição e tolerância funcional |
| Anodização, galvanoplastia, revestimento ou passivação | Espessura adicionada, acúmulo nas bordas, variação de mascaramento ou atrito superficial alterado | Identificar dimensões críticas pós-acabamento e se são medidas antes ou depois do acabamento |
| Requisito de inspeção rigorosa | Mais tempo de medição e maior sensibilidade ao datum, à temperatura e ao método | Definir previamente o relatório, o plano de amostragem, o equipamento e a referência de aceitação |
Uma tolerância só é significativa quando o método de inspeção consegue resolvê-la e a configuração de medição representa a função da peça. Se a peça for sensível à temperatura, flexível ou revestida, inclua essas condições no plano de qualidade em vez de as tratar como detalhes informais da oficina.
Um Fluxo de Trabalho para Revisão de Desenhos
Use esta sequência antes de solicitar um orçamento ou lançar uma revisão:
- Marque as interfaces funcionais: identifique ajustes, vedações, elementos de localização, caminhos de carga e superfícies estéticas.
- Separe as dimensões gerais e críticas: aplique uma nota geral adequada e, em seguida, indique os elementos que realmente necessitam de controlo individual.
- Verifique a lógica dos datums: certifique-se de que o referencial do desenho representa as condições de montagem e inspeção.
- Analise o risco do processo: considere o material, a espessura da parede, a profundidade, o alcance da ferramenta, a fixação da peça, o acabamento e a quantidade prevista.
- Defina a verificação: indique se o requisito é verificado com calibres, instrumentos manuais, medição ótica, CMM, montagem funcional ou outro método.
- Confirme a condição de pós-processamento: distinga as dimensões medidas antes e depois do tratamento térmico, revestimento, galvanoplastia ou outro acabamento.
- Solicite feedback de manufaturabilidade: deixe o fornecedor identificar uma indicação que seja mais apertada do que a função exige ou um requisito que não tenha um método de aceitação claro.
Quando o desenho, o modelo, o material, a quantidade e os requisitos de inspeção estiverem prontos, envie-os através do fluxo de trabalho de cotação de usinagem CNC. Um pacote claro dá ao fornecedor a oportunidade de precificar a precisão necessária em vez de adicionar uma margem de risco para incógnitas.
Perguntas Frequentes sobre Tolerâncias de Usinagem CNC
Qual é uma tolerância típica de usinagem CNC?
Não existe uma única tolerância que se aplique a todas as peças de CNC. O limite prático depende do processo, material, geometria da característica, fixação da peça, condição térmica, quantidade, acabamento e método de inspeção. Use a tolerância geral do desenho para características não críticas e defina limites mais apertados apenas onde a função os exigir.
Uma tolerância mais apertada é sempre melhor?
Não. Um limite mais apertado pode adicionar tempo de usinagem, esforço de acabamento, tempo de inspeção e risco de refugo sem melhorar o desempenho. A especificação melhor é a tolerância mais folgada que protege de forma confiável o ajuste, a função, a vedação, o movimento, a resistência ou a aparência.
Devo usar dimensões com mais ou menos ou GD&T?
Use a notação que comunica o modo de falha com maior clareza. Os limites com mais ou menos são úteis para tamanho; o GD&T costuma ser mais claro para posição, orientação, forma e perfil. Um desenho misto é aceitável quando cada controle tem um propósito definido e o esquema de datum é consistente.
Os acabamentos superficiais afetam as tolerâncias de CNC?
Podem afetar. Os revestimentos podem adicionar espessura, o polimento remove material e a rugosidade pode afetar o comportamento de um calibrador, vedação ou superfície de acoplamento. Indique se uma dimensão crítica se aplica antes ou depois do acabamento e identifique qualquer requisito de mascaramento ou de espessura de revestimento.
O que devo enviar a um fornecedor de CNC para revisar os requisitos de tolerância?
Forneça o modelo CAD atual, o desenho controlado, o material e a condição, a quantidade, a revisão, as dimensões críticas, o GD&T, o acabamento superficial, o pós-processamento, as expectativas do relatório de inspeção e o contexto funcional da peça. Essas informações possibilitam uma análise mais realista do processo e do orçamento.