
ソフトジョーが変えるもの
ソフトジョーとは、部品固有の把持プロファイルを形成するために切削できる、加工可能なジョーインサートまたはジョー本体です。汎用のセレーション接触と比較して、適切に一致したプロファイルはより広い面積を支持し、局部的な跡を減らし、またはより一貫した軸方向ストッパーを作り出すことがあります。旋削部品、丸棒材、接触形状が重要となる繰り返し段取りで一般的に検討されます。.
利点はジョーの切削方法と部品の装着方法に依存します。密着した輪郭は接触を分散できますが、それはワークピースが意図した表面に着座する場合に限られます。ある直径用に切削されたポケットは、異なる改訂版を正しく位置決めできない場合があります。切りくず用の十分なクリアランスを持つジョー対は、異物を閉じ込める完全に一致したポケットよりも信頼性が高い場合があります。寸法関係が重要な場合は、任意の外形ではなく、部品図面のデータムを使用してジョーが位置決めすべき対象を定義してください。.
また、ソフトジョーは安定した段取りに代わるものではありません。ワークピースが細長い、柔軟、または把持部付近が弱い場合、ジョー圧力によって依然として曲がったり潰れたりする可能性があります。より広範な代替案については、次に示す段取りオプションを比較してください。 CNCワークホールディング方法 および関連する 治具設計の議論.
接触を意図的に設計する
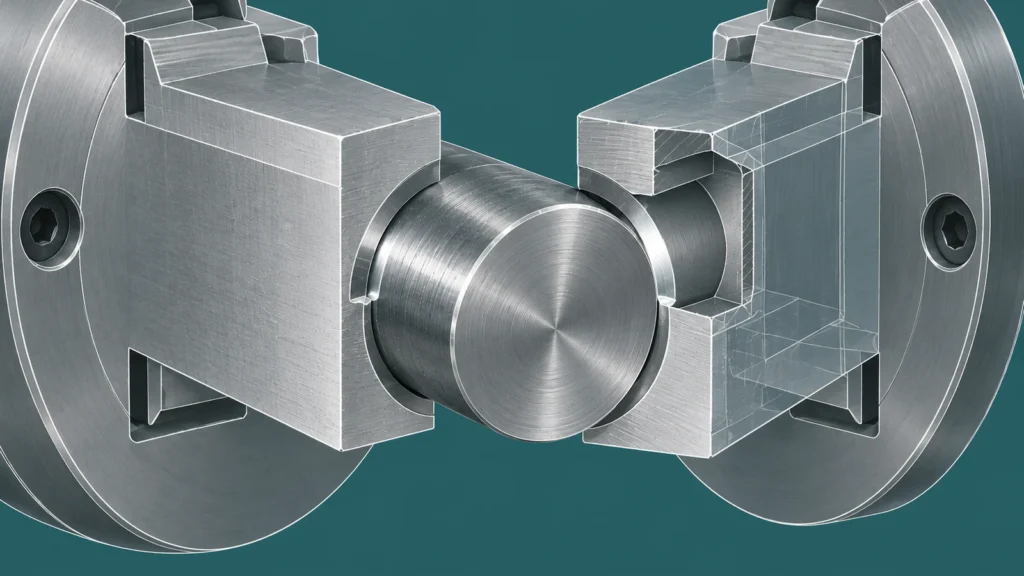
位置決めとクランプを分離することから始めます。ジョーは部品を所定のストッパーやショルダーに押し付けることができますが、摩擦だけに頼って位置を確立すると、装着が油分、表面状態、力のばらつきに敏感になります。半径方向と軸方向の位置決めを行う面を特定し、次に保持力のみを提供する面を定義します。旋削部品の場合、これは円筒領域を支持しながら、端面やショルダーを使って軸方向の位置を設定することを意味する場合があります。.
グリップ長さと接触位置は加工内容に適合させる必要があります。係合が少なすぎると部品が傾いたり動いたりする可能性があり、過剰な係合は加工すべき特徴を隠してしまう可能性があります。設計とプロセスが特に許容しない限り、薄いリム、途切れた壁、または仕上げ面に圧力をかけることは避けてください。外径を後で仕上げ加工する場合は、その加工のために十分な取り代を確保し、ジョーが未加工状態と予備加工状態のどちらを把持すべきかを検討してください。.
クリアランスの詳細は重要です。切りくずとクーラントの通り道を確保し、部品の半径と干渉する鋭い内角を避け、位置決め面を傷つけずに部品を装着できる十分な開口部を設けてください。ジョーポケットが面に接触することを意図していない場合は、その逃げを意図的に設けてください。目標は、部品に近い形状に見える空洞ではなく、予測可能な一連の接触点です。.
ジョーをシステムとして加工・取り付ける
ジョー加工条件は、実用上可能な限り実際の作業条件を反映する必要があります。チャックでは、ソフトジョーは多くの場合、適切な予圧装置を用いてボーリングまたはプロファイリングされ、接触形状がワークピースをクランプする状態を反映します。正確な方法はチャックとジョーシステムによって異なります。使用時の負荷のかかり方を考慮せずにジョーを加工すると、動作力の下でジョーが閉じたときに接触がずれる可能性があります。.
生産部品を切削する前に、ジョーの向き、締結、着座、およびジョープロファイルと部品データムの関係を確認してください。ジョー面と部品の位置決め面からバリと切りくずを取り除いてください。ツーリングシステムの指示に従って、すべてのねじと位置決め機能が適切に係合していることを確認してください。左右を入れ替えたり、異なるステップ位置に取り付けたりしたジョーセットは、同心度と繰り返し位置決めを変化させる可能性があります。.
初品または新しいジョー改訂版では、把持によって最も直接的に影響を受ける特性を確認します:該当する場合は振れ、同心度、ショルダー位置、または重要な直径です。次に部品を解放して再装着し、測定値が再現するかどうかを確認します。この検証は、感覚だけで段取りを判断するよりも有益です。当サイトの 品質情報 は、最終検査と並んで工程チェックと文書化された合格基準が重要である理由を説明しています。.
よくある故障モードを認識する
| 症状 | 考えられるワークホールディングの原因 | 確認すべき事項 |
|---|---|---|
| 再装着後に部品の振れが変化する | 着座の不安定、ジョーの摩耗、またはジョー位置の変化 | 接触パターン、ジョーのステップ位置、切りくず、および装着ストッパー |
| 解放後に薄肉部の測定値が異なる | 過剰または不均一な把持力 | 壁の剛性、接触高さ、グリップ長さ、および支持が分散されているかどうか |
| 部品に表面痕が現れる | 接触面積が小さい、バリ、埋まった切りくず、または粗いセレーション | ジョーの仕上げ、異物、エッジ状態、および犠牲的接触が適切かどうか |
| 部品の着座位置が軸方向でばらつく | ショルダー接触の曖昧さ、またはストップ部の異物 | ストップ設計、面の清浄度、面取り/半径の干渉、および装着順序 |
| 改訂後にジョープロファイルが適合しなくなった | ジョーを更新せずに部品形状が変更された | 図面改訂、プロファイルの余裕、およびジョーセットがバージョン管理されているかどうか |
これらの症状はジョー以外にも原因がある可能性があり、工具のたわみ、熱影響、機械の状態、測定手法などが含まれます。一度に1つの変数だけを変更し、どのフィーチャーが動くかを記録してセットアップを診断してください。原因を理解する前に、ツールオフセットを調整して位置決めの問題を補正しようとしないでください。.
繰り返し運転を再現可能にする
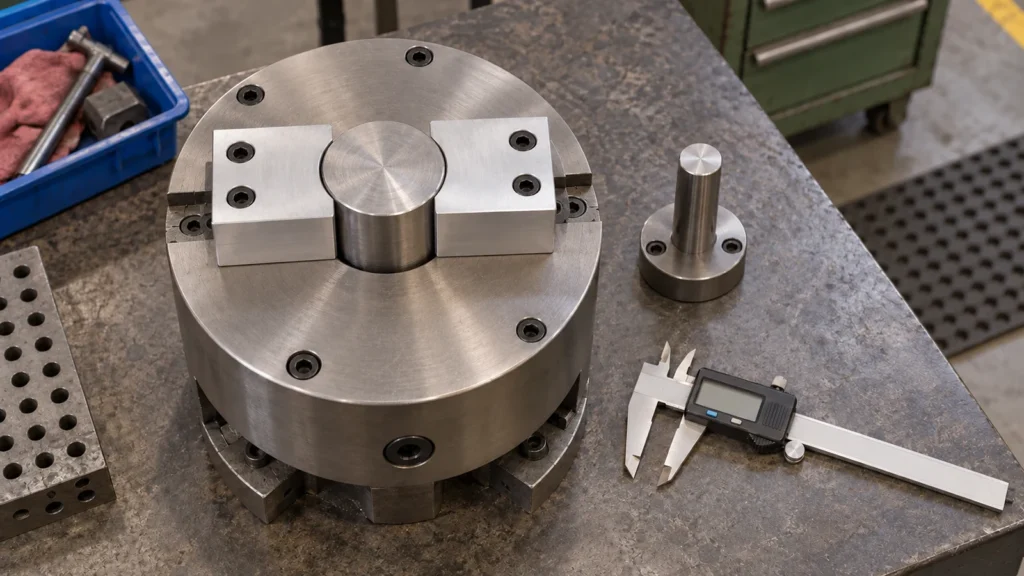
繰り返し作業では、ジョーセットを部品番号またはリビジョンで識別し、その意図する向きを明確に保ってください。セットアップ基準、そのジョーが意図する加工、および正しい装着を確認するために使用する検査項目を記録してください。これはすべての作業に elaborate な書類を要求するものではなく、将来のオペレーターが外見上類似したジョーセットを互換品として扱うことを防ぐのに十分な情報を要求するものです。.
セットアップ時にジョーの接触面と位置決め面の摩耗、バリ、埋まった切りくずを検査してください。原因不明の寸法ドリフトを待つのではなく、プロファイルが必要なプロセスを支えなくなった時点でジョーを交換または再加工してください。新しい部品リビジョンでグリップ面が変更された場合は、既存のジョー形状が依然として意図するデータムに位置決めし、新しい特徴と干渉しないことを確認してください。.
実用的なレビューでは3つの質問をします。ジョーは毎回同じデータムに位置決めするか、部品を変形させずに支持するか、オペレーターは正しい装着を確認できるか。いずれかの答えが不明確な場合は、生産量を増やす前に接触スキームを修正するか、適切な検証ステップを追加してください。.
よくある質問
ソフトジョーは常に同心度を改善しますか?
いいえ。部品に合わせた接触プロファイルを提供できますが、同心度はジョーの準備、チャックの状態、装着、力、検査に依存します。カスタム輪郭だけでは結果を保証しません。.
ソフトジョーはプリロード下でボーリングすべきですか?
多くのチャックセットアップでは、ジョーを加工する際に適切なプリロードまたは補償方法を使用し、実際の接触が動作条件を反映するようにします。特定のシステムについては、チャックおよびジョーの製造元の方法に従ってください。.
1つのジョーセットを改訂された部品に再利用できますか?
改訂された形状が依然として意図どおりに接触および位置決めすることを確認した後にのみ可能です。ショルダー、直径、面取り、または肉厚の小さな変更は、着座やクランプの挙動を変える可能性があります。.
初品では何を確認すべきですか?
ジョーの位置決め方式に関連する特性(振れ、基準に関連する直径、軸方向のショルダー位置など)を測定します。部品を解放して再装着し、最初のクランプ時の読み取り値だけでなく、再現性を評価します。.