
Cosa cambiano le ganasce tenere
Le ganasce tenere sono inserti o corpi ganascia lavorabili che possono essere fresati per formare un profilo di presa specifico per il pezzo. Rispetto ai contatti generici dentellati, un profilo correttamente abbinato può supportare un'area maggiore, ridurre la marcatura locale o creare un arresto assiale più costante. Sono comunemente considerate per componenti torniti, barre tonde e attrezzaggi ricorrenti in cui la forma del contatto è importante.
I vantaggi dipendono da come vengono fresate le ganasce e da come viene caricato il pezzo. Un profilo aderente può distribuire il contatto, ma solo se il pezzo si appoggia sulle superfici previste. Una tasca fresata per un diametro potrebbe non posizionare correttamente una revisione diversa. Una coppia di ganasce con gioco sufficiente per i trucioli può essere più affidabile di una tasca perfettamente conforme che intrappola detriti. Dove contano le relazioni dimensionali, usate i datum del disegno del pezzo per definire cosa devono posizionare le ganasce—non un profilo esterno arbitrario.
Le ganasce tenere inoltre non sostituiscono un attrezzaggio stabile. Se il pezzo è snello, flessibile o debole vicino alla presa, la pressione delle ganasce può comunque piegarlo o schiacciarlo. Per alternative più ampie, confrontate le opzioni di attrezzaggio in Metodi di serraggio CNC e la relativa discussione sulla progettazione delle attrezzature.
Progettare il contatto in modo intenzionale
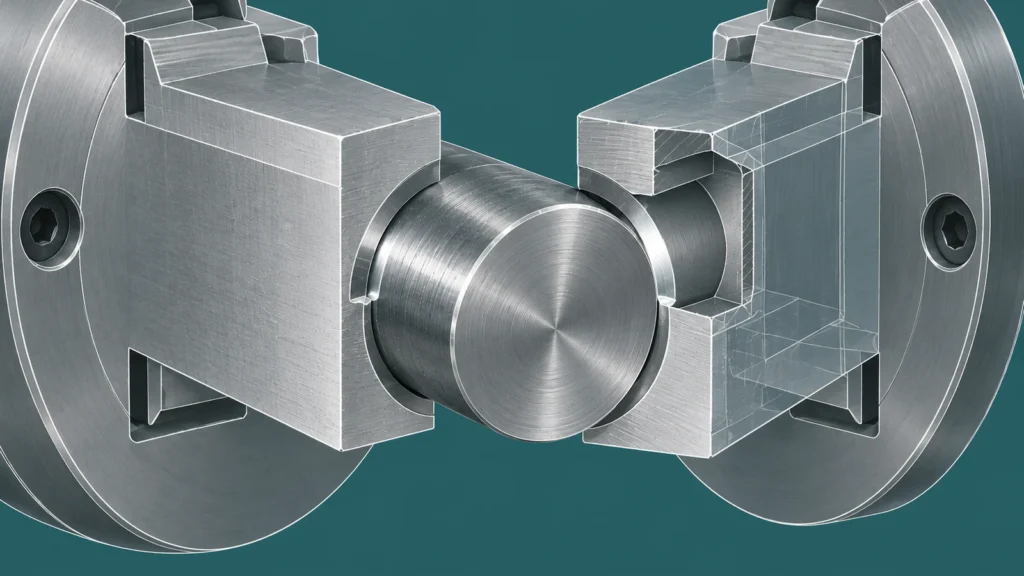
Iniziare separando il posizionamento dal serraggio. Una griffa può premere il pezzo contro un arresto o uno spallamento definito, ma affidarsi solo all'attrito per stabilire la posizione rende il carico sensibile a olio, condizioni superficiali e variazione di forza. Identificare le superfici che posizionano radialmente e assialmente, quindi definire quali superfici forniscono solo la forza di tenuta. Per un pezzo tornito, ciò può significare supportare una regione cilindrica mentre si utilizza una faccia o uno spallamento per impostare la posizione assiale.
La lunghezza di presa e la posizione di contatto devono corrispondere all'operazione. Un impegno troppo ridotto può consentire al pezzo di inclinarsi o muoversi; un impegno eccessivo può nascondere una caratteristica che deve essere lavorata. Evitare di applicare pressione su un bordo sottile, una parete interrotta o una superficie finita, a meno che il progetto e il processo lo consentano specificamente. Se il diametro esterno verrà finito successivamente, preservare materiale sufficiente per tale operazione e considerare se le griffe debbano afferrare la condizione non lavorata o pre-lavorata.
I dettagli di gioco sono importanti. Lasciare un percorso per trucioli e refrigerante, evitare spigoli interni vivi che interferiscono con un raggio del pezzo e fornire un'apertura sufficiente per caricare il componente senza graffiare la superficie di posizionamento. Dove l'alloggiamento della griffa non è destinato a toccare una superficie, rendere deliberato tale scarico. L'obiettivo è un insieme prevedibile di contatti—non una cavità che sembra vicina al pezzo.
Lavorare e installare le ganasce come un sistema
Le condizioni di lavorazione delle ganasce dovrebbero rappresentare la condizione di lavoro il più fedelmente possibile. Su un mandrino, le ganasce tenere sono spesso alesate o profilate con un adeguato precarico in modo che la geometria del contatto rifletta lo stato in cui il pezzo sarà serrato. Il metodo esatto dipende dal mandrino e dal sistema di ganasce. Se le ganasce vengono lavorate senza tenere conto di come vengono caricate in uso, il contatto può spostarsi quando le ganasce si chiudono sotto la forza operativa.
Prima di tagliare un pezzo di produzione, verificare l'orientamento delle griffe, il fissaggio, l'appoggio e la relazione tra il profilo delle griffe e il datum del pezzo. Rimuovere bave e trucioli dalle facce delle griffe e dalle superfici di localizzazione del pezzo. Confermare che tutte le viti e gli elementi di localizzazione siano correttamente impegnati secondo le istruzioni del sistema di attrezzaggio. Un set di griffe scambiato da sinistra a destra o installato in una posizione di gradino diversa può modificare la concentricità e la ripetibilità di localizzazione.
Per un primo pezzo o una nuova revisione delle griffe, controllare la caratteristica più direttamente influenzata dal serraggio: eccentricità, concentricità, posizione dello spallamento o un diametro critico, a seconda dei casi. Quindi rilasciare e ricaricare il pezzo per verificare se la misura si ripete. Questa verifica è più informativa che giudicare l'attrezzaggio solo al tatto. Il sito informazioni sulla qualità spiega perché i controlli di processo e i criteri di accettazione documentati siano importanti insieme all'ispezione finale.
Riconoscere le modalità di guasto comuni
| Sintomo | Possibile causa di attrezzaggio | Cosa esaminare |
|---|---|---|
| L'eccentricità del pezzo cambia dopo il ricaricamento | Appoggio incoerente, usura delle griffe o posizione delle griffe modificata | Schema di contatto, posizione del gradino delle griffe, trucioli e battuta di carico |
| La sezione sottile misura diversamente dopo il rilascio | Forza di serraggio eccessiva o non uniforme | Rigidità della parete, altezza di contatto, lunghezza di presa e se il supporto è distribuito |
| Compaiono segni superficiali sul componente | Area di contatto ridotta, bave, trucioli incastrati o dentellature aggressive | Finitura delle griffe, detriti, condizione dei bordi e se sia appropriato un contatto sacrificabile |
| Il pezzo si appoggia in posizioni assiali incoerenti | Contatto ambiguo sulla spalla o detriti sul battuta | Progettazione della battuta, pulizia della faccia, interferenza di smusso/raggio e sequenza di carico |
| Il profilo della ganascia non si adatta più dopo una revisione | Geometria del pezzo modificata senza un aggiornamento corrispondente delle ganasce | Revisione del disegno, tolleranza del profilo e controllo delle versioni del set di ganasce |
Questi sintomi possono avere anche cause esterne alle ganasce, tra cui la flessione dell'utensile, gli effetti termici, le condizioni della macchina o la tecnica di misurazione. Diagnosticare l'attrezzaggio modificando una variabile alla volta e registrando quale caratteristica si sposta. Evitare di compensare un problema di posizionamento regolando gli offset dell'utensile prima di aver compreso la causa.
Rendere ripetibile una produzione ripetitiva
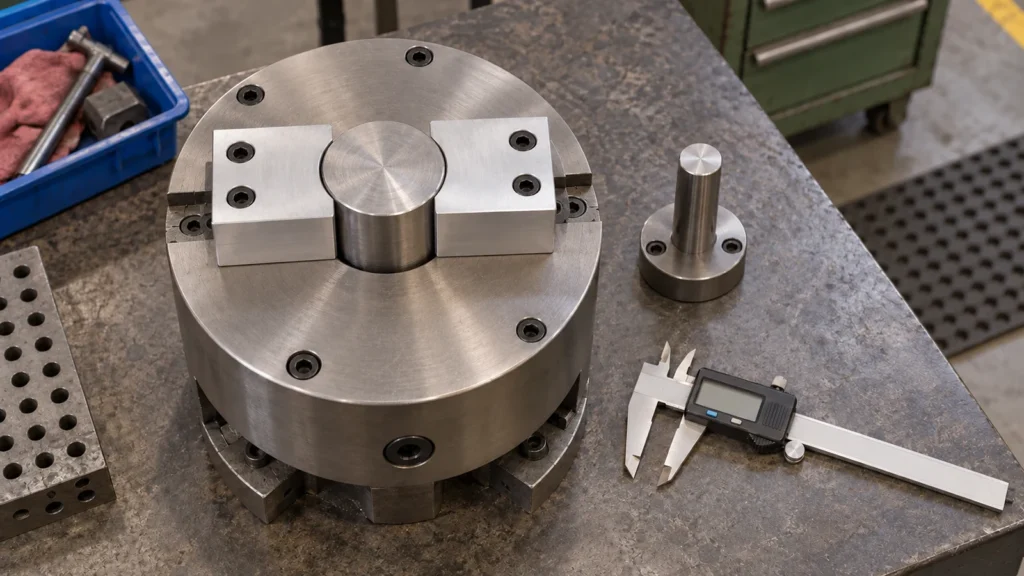
Per lavori ricorrenti, identificare il set di griffe tramite numero di parte o revisione e mantenere chiara la sua orientazione prevista. Registrare il riferimento di attrezzaggio, l'operazione per cui le griffe sono destinate e qualsiasi controllo di ispezione utilizzato per confermare il corretto caricamento. Ciò non richiede documentazione elaborata per ogni lavoro; richiede informazioni sufficienti per impedire a un futuro operatore di trattare set di griffe visivamente simili come intercambiabili.
Ispezionare i contatti delle griffe e le facce di posizionamento per usura, bave e trucioli incastrati durante l'attrezzaggio. Sostituire o rilavorare le griffe quando il profilo non supporta più il processo richiesto, invece di attendere una deriva dimensionale inspiegabile. Quando una nuova revisione del pezzo modifica una superficie di presa, verificare che la geometria esistente delle griffe posizioni ancora sul datum previsto e non interferisca con la nuova caratteristica.
Una revisione pratica pone tre domande: la griffa posiziona lo stesso datum ogni volta, supporta il pezzo senza distorcerlo e l'operatore può confermare il corretto caricamento? Se una qualsiasi risposta non è chiara, rivedere lo schema di contatto o aggiungere un'adeguata fase di verifica prima di aumentare il volume di produzione.
Domande frequenti
Le ganasce morbide migliorano sempre la concentricità?
No. Possono fornire un profilo di contatto adattato al pezzo, ma la concentricità dipende dalla preparazione delle ganasce, dalle condizioni del mandrino, dal carico, dalla forza e dall'ispezione. Un profilo personalizzato da solo non garantisce un risultato.
Le ganasce morbide devono essere alesate sotto precarico?
Molti attrezzaggi con mandrino utilizzano un precarico o un metodo di compensazione adeguato durante la lavorazione delle ganasce, in modo che il loro contatto di lavoro rifletta le condizioni operative. Seguire il metodo del produttore del mandrino e delle ganasce per il sistema specifico.
Un set di ganasce può essere riutilizzato per un pezzo revisionato?
Solo dopo aver verificato che la geometria revisionata sia ancora a contatto e si posizioni come previsto. Una piccola modifica a una spalla, a un diametro, a uno smusso o allo spessore della parete può alterare il comportamento di appoggio o di serraggio.
Cosa deve essere controllato su un primo pezzo?
Misurare le caratteristiche legate allo schema di posizionamento delle ganasce, come il runout, un diametro correlato al datum o la posizione assiale della spalla. Rilasciare e ricaricare il componente per valutare la ripetibilità, non solo la prima lettura con serraggio.