
Ce que les mors doux changent
Les mors doux sont des mors rapportés ou des corps de mors usinables qui peuvent être taillés pour former un profil de préhension spécifique à la pièce. Comparés aux contacts striés génériques, un profil correctement adapté peut supporter une plus grande surface, réduire le marquage local ou créer une butée axiale plus constante. Ils sont couramment envisagés pour les composants tournés, les barres rondes et les montages récurrents où la forme du contact importe.
Les avantages dépendent de la façon dont les mors sont taillés et dont la pièce est chargée. Un contour ajusté peut répartir le contact, mais seulement si la pièce repose sur les surfaces prévues. Une poche usinée pour un diamètre peut ne pas localiser correctement une autre révision. Une paire de mors avec un dégagement suffisant pour les copeaux peut être plus fiable qu'une poche parfaitement conforme qui piège les débris. Lorsque les relations dimensionnelles importent, utilisez les références du plan de la pièce pour définir ce que les mors doivent localiser—et non un profil extérieur arbitraire.
Les mors doux ne remplacent pas non plus un montage stable. Si la pièce est élancée, flexible ou faible près de la prise, la pression des mors peut encore la plier ou l'écraser. Pour des alternatives plus larges, comparez les options de montage dans Méthodes de maintien d'œuvre CNC et les discussion sur la conception du montage.
Concevoir le contact intentionnellement
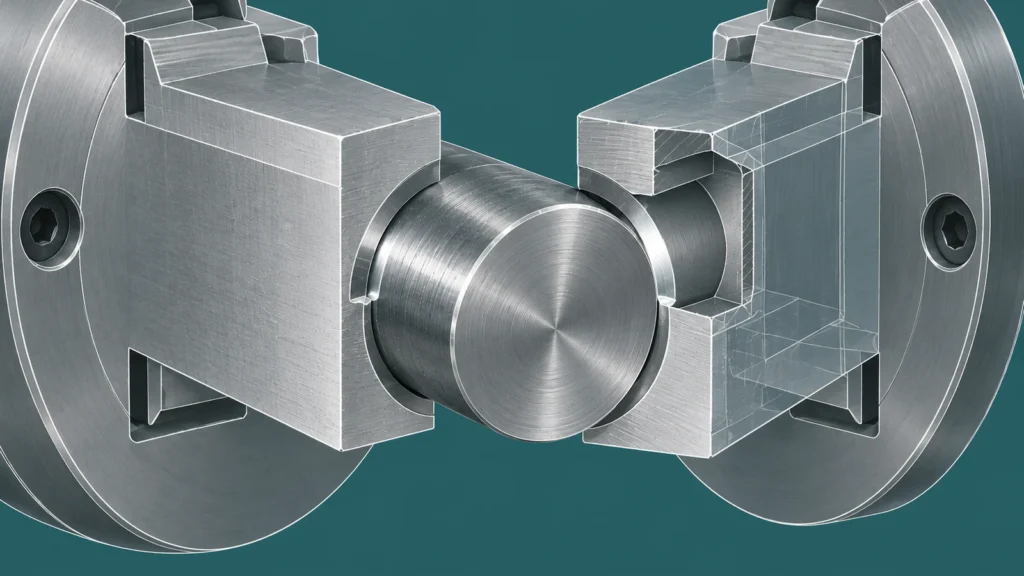
Commencez par séparer la localisation du serrage. Un mors peut plaquer la pièce contre une butée ou un épaulement défini, mais se fier uniquement au frottement pour établir la position rend le chargement sensible à l'huile, à l'état de surface et aux variations d'effort. Identifiez les surfaces qui assurent la localisation radiale et axiale, puis définissez celles qui ne fournissent que l'effort de maintien. Pour une pièce tournée, cela peut signifier supporter une zone cylindrique tout en utilisant une face ou un épaulement pour fixer la position axiale.
La longueur de prise et la position du contact doivent correspondre à l'opération. Un engagement trop faible peut permettre à la pièce de basculer ou de bouger ; un engagement excessif peut masquer une caractéristique à usiner. Évitez d'exercer une pression sur un bord mince, une paroi interrompue ou une surface finie, sauf si la conception et le procédé le permettent spécifiquement. Si le diamètre extérieur doit être fini ultérieurement, conservez un surépaisseur suffisante pour cette opération et déterminez si les mors doivent serrer l'état brut ou pré-usiné.
Les détails de dégagement ont leur importance. Laissez un passage pour les copeaux et le liquide de refroidissement, évitez les angles internes vifs qui interfèrent avec un rayon de pièce, et prévoyez une ouverture suffisante pour charger le composant sans rayer la surface de localisation. Lorsque la poche du mors n'est pas destinée à toucher une surface, rendez ce dégagement délibéré. L'objectif est un ensemble prévisible de contacts—pas une cavité qui semble proche de la pièce.
Usiner et installer les mors comme un système
Les conditions d'usinage des mors doivent représenter aussi fidèlement que possible les conditions de travail. Sur un mandrin, les mors doux sont souvent alésés ou profilés avec un dispositif de précharge approprié afin que la géométrie de contact reflète l'état dans lequel la pièce sera serrée. La méthode exacte dépend du mandrin et du système de mors. Si les mors sont usinés sans tenir compte de la manière dont ils sont chargés en service, le contact peut se décaler lorsque les mors se ferment sous la force de fonctionnement.
Avant d'usiner une pièce de production, vérifiez l'orientation des mors, la fixation, l'assise et la relation entre le profil du mors et la référence de la pièce. Éliminez les bavures et les copeaux des faces des mors et des surfaces de localisation de la pièce. Confirmez que toutes les vis et tous les éléments de localisation sont correctement engagés conformément aux instructions du système d'outillage. Un jeu de mors inversé de gauche à droite ou installé à une position de gradin différente peut modifier la concentricité et la répétabilité de localisation.
Pour une première pièce ou une nouvelle révision de mors, vérifiez la caractéristique la plus directement affectée par le serrage : faux rond, concentricité, position d'épaulement ou diamètre critique selon le cas. Ensuite, desserrez et rechargez la pièce pour voir si la mesure se répète. Cette vérification est plus instructive que de juger le montage au seul ressenti. Le site informations qualité explique pourquoi les contrôles de procédé et les critères d'acceptation documentés comptent autant que l'inspection finale.
Reconnaître les modes de défaillance courants
| Symptôme | Cause possible de maintien de pièce | Ce qu'il faut examiner |
|---|---|---|
| Le faux rond de la pièce change après rechargement | Assise incohérente, usure des mors ou position de mors modifiée | Motif de contact, position du gradin de mors, copeaux et butée de chargement |
| La section mince mesure différemment après desserrage | Force de serrage excessive ou inégale | Rigidité de paroi, hauteur de contact, longueur de prise et répartition du support |
| Des marques de surface apparaissent sur le composant | Zone de contact réduite, bavures, copeaux incrustés ou stries agressives | Finition des mors, débris, état des arêtes et opportunité d'un contact sacrificiel |
| La pièce s'appuie sur des positions axiales incohérentes | Contact d'épaulement ambigu ou débris au niveau de la butée | Conception de la butée, propreté de la face, interférence de chanfrein/rayon et séquence de chargement |
| Le profil des mors ne correspond plus après une révision | Géométrie de la pièce modifiée sans mise à jour correspondante des mors | Révision du plan, tolérance de profil et gestion des versions du jeu de mors |
Ces symptômes peuvent également avoir des causes extérieures aux mors, notamment la déflexion de l'outil, les effets thermiques, l'état de la machine ou la technique de mesure. Diagnostiquez le montage en modifiant une variable à la fois et en notant quelle caractéristique se déplace. Évitez de compenser un problème de positionnement en ajustant les décalages d'outil avant d'avoir compris la source.
Rendre une série répétitive réellement répétable
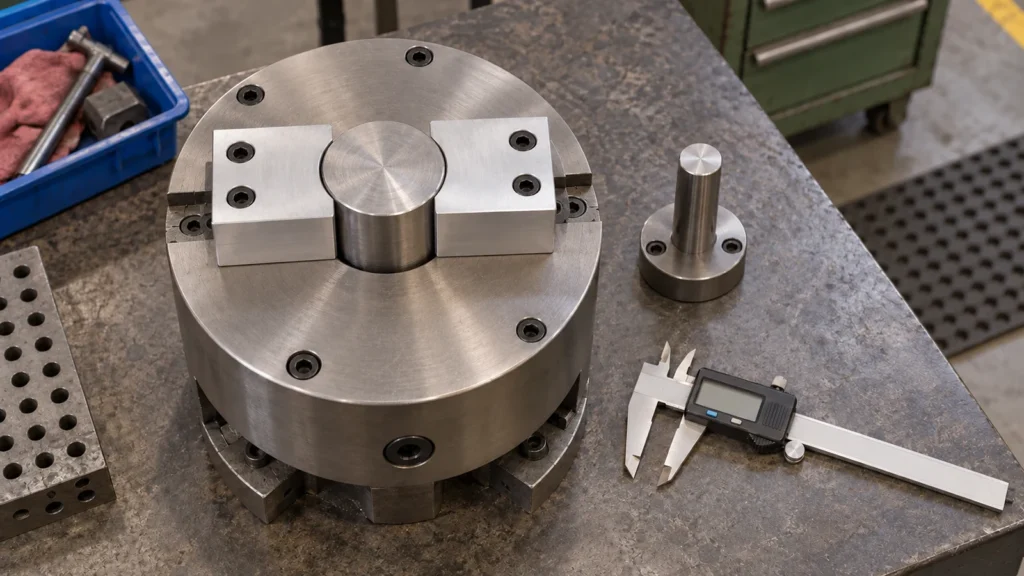
Pour les travaux récurrents, identifiez le jeu de mors par numéro de pièce ou révision et gardez son orientation prévue claire. Consignez la référence de réglage, l'opération à laquelle les mors sont destinés et tout contrôle d'inspection utilisé pour confirmer un chargement correct. Cela n'exige pas une paperasse élaborée pour chaque travail ; cela exige suffisamment d'informations pour empêcher un futur opérateur de traiter des jeux de mors visuellement similaires comme interchangeables.
Inspectez les faces de contact et de localisation des mors pour l'usure, les bavures et les copeaux incrustés lors du réglage. Remplacez ou réusinez les mors lorsque le profil ne supporte plus le procédé requis, plutôt que d'attendre une dérive dimensionnelle inexpliquée. Lorsqu'une nouvelle révision de pièce modifie une surface de serrage, vérifiez que la géométrie existante des mors se localise toujours sur le datum prévu et n'interfère pas avec la nouvelle caractéristique.
Un examen pratique pose trois questions : le mors localise-t-il le même datum à chaque fois, supporte-t-il la pièce sans la déformer, et l'opérateur peut-il confirmer un chargement correct ? Si une réponse est incertaine, révisez le schéma de contact ou ajoutez une étape de vérification appropriée avant d'augmenter le volume de production.
Questions fréquentes
Les mors doux améliorent-ils toujours la concentricité ?
Non. Ils peuvent fournir un profil de contact adapté à la pièce, mais la concentricité dépend de la préparation des mors, de l'état du mandrin, du chargement, de la force et de l'inspection. Un contour personnalisé seul ne garantit pas un résultat.
Les mors doux doivent-ils être alésés sous précharge ?
De nombreux montages de mandrin utilisent une précharge ou une méthode de compensation appropriée lors de l'usinage des mors afin que leur contact de travail reflète les conditions de fonctionnement. Suivez la méthode du fabricant du mandrin et des mors pour le système concerné.
Un jeu de mors peut-il être réutilisé pour une pièce révisée ?
Seulement après avoir vérifié que la géométrie révisée entre toujours en contact et se positionne comme prévu. Une petite modification d'un épaulement, d'un diamètre, d'un chanfrein ou d'une épaisseur de paroi peut altérer le comportement d'assise ou de serrage.
Que faut-il vérifier sur une première pièce ?
Mesurez les caractéristiques liées au schéma de positionnement des mors, telles que le faux rond, un diamètre lié à une référence ou la position axiale d'un épaulement. Relâchez et rechargez le composant pour évaluer la répétabilité, et pas seulement la première lecture de serrage.