
Was weiche Backen verändern
Weiche Backen sind bearbeitbare Backeneinsätze oder Backenkörper, die geschnitten werden können, um ein teilespezifisches Spannprofil zu bilden. Im Vergleich zu generischen gezahnten Kontaktflächen kann ein richtig abgestimmtes Profil eine größere Fläche abstützen, lokale Markierungen reduzieren oder einen gleichmäßigeren axialen Anschlag schaffen. Sie werden üblicherweise für Drehteile, Rundmaterial und wiederkehrende Rüstungen in Betracht gezogen, bei denen die Kontaktform eine Rolle spielt.
Der Nutzen hängt davon ab, wie die Backen geschnitten werden und wie das Teil geladen wird. Eine enge Kontur kann den Kontakt verteilen, aber nur, wenn das Werkstück auf den vorgesehenen Flächen aufliegt. Eine für einen Durchmesser geschnittene Tasche positioniert eine andere Revision möglicherweise nicht korrekt. Ein Backenpaar mit ausreichend Freiraum für Späne kann zuverlässiger sein als eine perfekt anliegende Tasche, die Schmutz einschließt. Wo Maßbeziehungen wichtig sind, verwenden Sie die Bezüge der Teilezeichnung, um zu definieren, was die Backen positionieren sollen – nicht ein beliebiges Außenprofil.
Weiche Backen ersetzen auch keine stabile Rüstung. Wenn das Werkstück schlank, flexibel oder im Spannbereich schwach ist, kann der Backendruck es dennoch verbiegen oder zusammenpressen. Für breitere Alternativen vergleichen Sie die Rüstoptionen in CNC-Werkstückspannmethoden und die zugehörige Diskussion zur Vorrichtungsgestaltung.
Den Kontakt bewusst gestalten
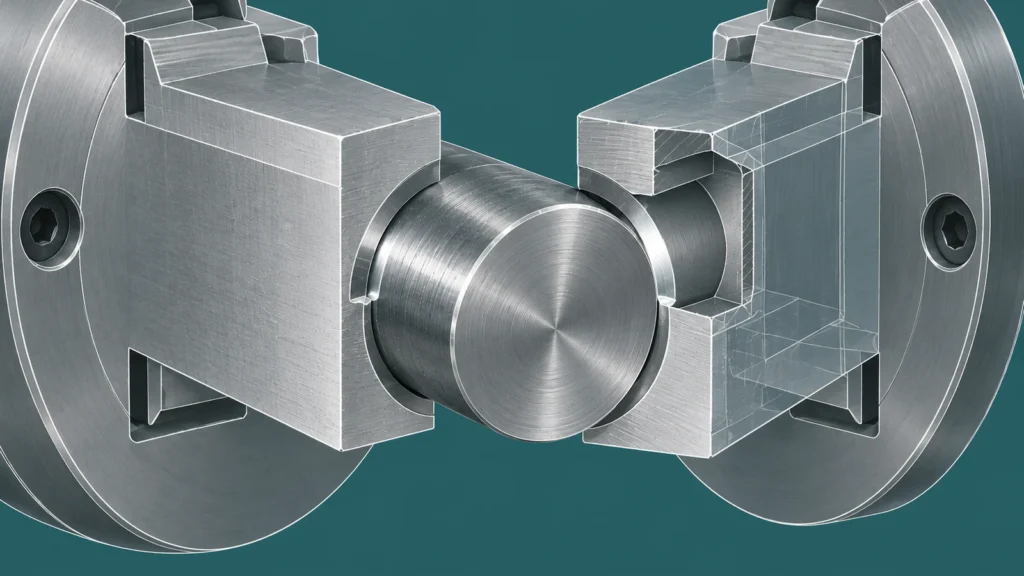
Beginnen Sie damit, die Positionierung vom Spannen zu trennen. Eine Backe kann das Teil gegen einen definierten Anschlag oder Absatz drücken, aber sich allein auf Reibung zur Positionsbestimmung zu verlassen, macht das Beladen empfindlich gegenüber Öl, Oberflächenbeschaffenheit und Kraftschwankungen. Identifizieren Sie die Flächen, die radial und axial positionieren, und legen Sie dann fest, welche Flächen nur Haltekraft bereitstellen. Bei einem Drehteil kann dies bedeuten, einen zylindrischen Bereich zu unterstützen, während eine Stirnfläche oder ein Absatz die axiale Position festlegt.
Greiflänge und Kontaktstelle sollten zum Arbeitsgang passen. Zu wenig Eingriff kann zulassen, dass sich das Teil neigt oder verschiebt; übermäßiger Eingriff kann ein Merkmal verdecken, das bearbeitet werden muss. Vermeiden Sie Druck auf einen dünnen Rand, eine unterbrochene Wand oder eine fertig bearbeitete Oberfläche, es sei denn, Konstruktion und Prozess lassen dies ausdrücklich zu. Wenn der Außendurchmesser später fertig bearbeitet wird, bewahren Sie ausreichend Aufmaß für diesen Arbeitsgang und überlegen Sie, ob die Backen die unbearbeitete oder vorbearbeitete Form greifen sollen.
Freiraumdetails sind wichtig. Lassen Sie einen Weg für Späne und Kühlmittel frei, vermeiden Sie scharfe Innenkanten, die mit einem Radius des Teils kollidieren, und schaffen Sie ausreichend Öffnung, um das Bauteil ohne Kratzer an der Positionierfläche zu laden. Wo die Backentasche eine Fläche nicht berühren soll, gestalten Sie diese Freistellung bewusst. Das Ziel ist ein vorhersagbarer Satz von Kontakten – keine Kavität, die dem Teil nur nahekommt.
Backen als System bearbeiten und montieren
Die Bearbeitungsbedingungen der Backen sollten den Arbeitszustand so genau wie praktisch möglich widerspiegeln. Auf einem Futter werden weiche Backen oft mit einer geeigneten Vorlastanordnung ausgedreht oder profiliert, damit die Kontaktgeometrie den Zustand widerspiegelt, in dem das Werkstück gespannt wird. Die genaue Methode hängt vom Futter- und Backensystem ab. Wenn Backen bearbeitet werden, ohne zu berücksichtigen, wie sie im Einsatz belastet werden, kann sich der Kontakt verschieben, wenn die Backen unter Betriebskraft schließen.
Bevor ein Serienteil geschnitten wird, prüfen Sie die Backenausrichtung, die Befestigung, den Sitz und die Beziehung zwischen dem Backenprofil und dem Werkstückbezug. Entfernen Sie Grate und Späne von den Backenflächen und den Anlageflächen des Werkstücks. Stellen Sie sicher, dass alle Schrauben und Positionierelemente gemäß den Anweisungen des Spannsystems korrekt im Eingriff sind. Ein Backensatz, der von links nach rechts vertauscht oder in einer anderen Stufenposition montiert wird, kann die Rundlaufgenauigkeit und die Wiederholposition verändern.
Bei einem Erstmuster oder einer neuen Backenrevision prüfen Sie das vom Spannen am direktesten betroffene Merkmal: Rundlauf, Koaxialität, Schulterposition oder einen kritischen Durchmesser, je nach Anwendbarkeit. Lösen und spannen Sie das Werkstück anschließend erneut, um zu sehen, ob sich die Messung wiederholt. Diese Überprüfung ist aussagekräftiger, als die Einrichtung allein nach Gefühl zu beurteilen. Die Qualitätsinformationen erklärt, warum Prozessprüfungen und dokumentierte Abnahmekriterien neben der Endprüfung wichtig sind.
Häufige Fehlermodi erkennen
| Symptom | Mögliche Ursache in der Werkstückspannung | Was zu prüfen ist |
|---|---|---|
| Der Rundlauf des Werkstücks ändert sich nach dem erneuten Spannen | Uneinheitlicher Sitz, Backenverschleiß oder eine veränderte Backenposition | Kontaktmuster, Stufenposition der Backen, Späne und der Anschlag |
| Dünnwandiger Querschnitt misst sich nach dem Lösen anders | Übermäßige oder ungleichmäßige Spannkraft | Wandsteifigkeit, Kontakthöhe, Spannlänge und ob die Abstützung verteilt ist |
| Auf dem Bauteil erscheinen Oberflächenmarkierungen | Kleine Kontaktfläche, Grate, eingebettete Späne oder aggressive Riffelungen | Backenoberfläche, Verunreinigungen, Kantenzustand und ob ein Opferkontakt geeignet ist |
| Teil sitzt an inkonsistenten axialen Positionen | Mehrdeutiger Schulterkontakt oder Späne am Anschlag | Anschlagkonstruktion, Stirnflächenreinheit, Fasen-/Radius-Interferenz und Beladereihenfolge |
| Backenprofil passt nach einer Revision nicht mehr | Teilegeometrie geändert, ohne die Backen entsprechend anzupassen | Zeichnungsrevision, Profilaufmaß und ob der Backensatz versionskontrolliert ist |
Diese Symptome können auch Ursachen außerhalb der Backen haben, darunter Werkzeugdurchbiegung, thermische Effekte, Maschinenzustand oder Messtechnik. Diagnostizieren Sie das Setup, indem Sie jeweils nur eine Variable ändern und festhalten, welche Merkmalposition sich verändert. Vermeiden Sie es, ein Positionierungsproblem durch Anpassen von Werkzeugoffsets zu kompensieren, bevor die Ursache verstanden ist.
Einen Wiederholungslauf reproduzierbar machen
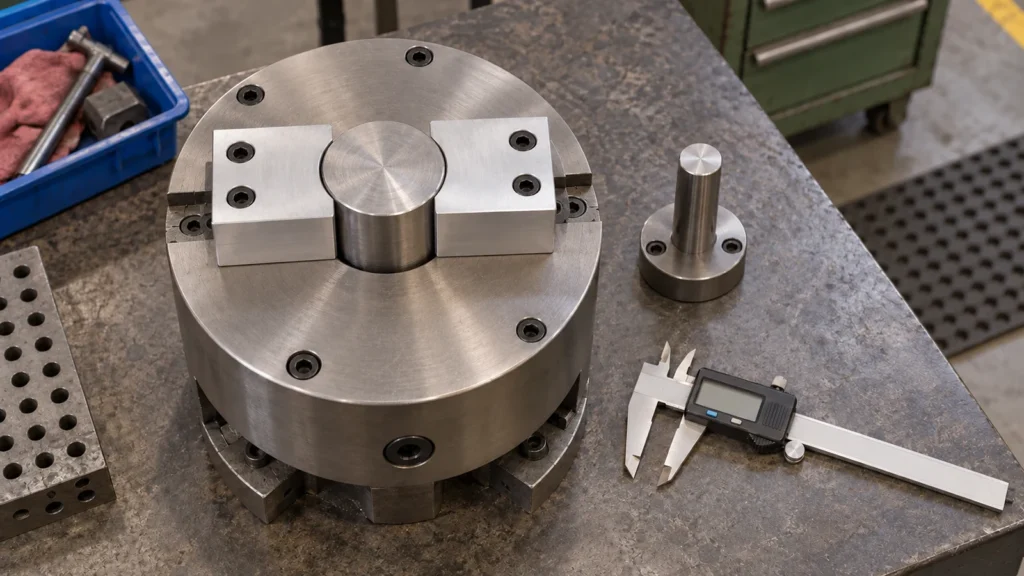
Bei wiederkehrender Arbeit identifizieren Sie den Backensatz durch Teilenummer oder Revision und halten Sie seine vorgesehene Orientierung eindeutig fest. Dokumentieren Sie die Rüstreferenz, den Arbeitsgang, für den die Backen vorgesehen sind, und jede Prüfung, die zur Bestätigung der korrekten Beladung verwendet wird. Dies erfordert keinen aufwendigen Papierkram für jeden Auftrag; es erfordert genügend Informationen, um zu verhindern, dass ein zukünftiger Bediener visuell ähnliche Backensätze als austauschbar behandelt.
Prüfen Sie beim Rüsten die Backenkontakt- und Positionierflächen auf Verschleiß, Grate und eingebettete Späne. Ersetzen oder bearbeiten Sie die Backen neu, wenn das Profil den erforderlichen Prozess nicht mehr unterstützt, anstatt auf eine unerklärliche Maßdrift zu warten. Wenn eine neue Teilrevision eine Grifffläche ändert, vergewissern Sie sich, dass die vorhandene Backengeometrie noch auf dem vorgesehenen Bezug positioniert und nicht mit dem neuen Merkmal kollidiert.
Eine praktische Überprüfung stellt drei Fragen: Positioniert die Backe jedes Mal denselben Bezug, stützt sie das Teil ohne es zu verformen, und kann der Bediener die korrekte Beladung bestätigen? Wenn eine Antwort unklar ist, überarbeiten Sie das Kontaktschema oder fügen Sie einen geeigneten Verifikationsschritt hinzu, bevor Sie das Produktionsvolumen erhöhen.
Häufig gestellte Fragen
Verbessern Weichbacken immer die Rundlaufgenauigkeit?
Nein. Sie können ein teileangepasstes Kontaktprofil bieten, aber die Rundlaufgenauigkeit hängt von der Backenvorbereitung, dem Spannfutterzustand, der Beladung, der Spannkraft und der Prüfung ab. Eine individuelle Kontur allein garantiert kein Ergebnis.
Sollten Weichbacken unter Vorspannung ausgedreht werden?
Viele Spannfutter-Setups verwenden beim Bearbeiten der Backen eine geeignete Vorspannung oder Kompensationsmethode, damit ihr Arbeitskontakt den Betriebszustand widerspiegelt. Befolgen Sie die Methode des Spannfutter- und Backenherstellers für das jeweilige System.
Kann ein Backensatz für ein überarbeitetes Teil wiederverwendet werden?
Nur nach Prüfung, ob die überarbeitete Geometrie noch wie vorgesehen kontaktiert und positioniert. Eine kleine Änderung an einer Schulter, einem Durchmesser, einer Fase oder einer Wandstärke kann das Auflage- oder Spannverhalten verändern.
Was sollte an einem ersten Teil geprüft werden?
Messen Sie die Merkmale, die mit dem Backen-Positionierschema verbunden sind, wie Rundlauf, einen bezugsbezogenen Durchmesser oder die axiale Schulterposition. Lösen und spannen Sie das Bauteil erneut, um die Wiederholbarkeit zu bewerten, nicht nur den ersten gespannten Messwert.