
Что меняют мягкие губки
Мягкие губки — это обрабатываемые вставки или корпуса губок, которые можно проточить для формирования профиля захвата под конкретную деталь. По сравнению с универсальными рифлёными контактами правильно подобранный профиль может поддерживать большую площадь, уменьшать локальные следы или создавать более стабильный осевой упор. Их обычно рассматривают для точеных компонентов, круглого проката и повторяющихся наладок, где форма контакта имеет значение.
Преимущества зависят от того, как проточены губки и как загружается деталь. Плотный контур может распределить контакт, но только если заготовка садится на предусмотренные поверхности. Карман, проточенный под один диаметр, может неправильно позиционировать другую ревизию. Пара губок с достаточным зазором для стружки может быть надёжнее, чем идеально прилегающий карман, задерживающий загрязнения. Там, где важны размерные связи, используйте базы на чертеже детали, чтобы определить, что должны базировать губки, — а не произвольный наружный профиль.
Мягкие губки также не заменяют стабильную наладку. Если заготовка тонкая, гибкая или слабая вблизи захвата, давление губок всё равно может её изогнуть или смять. Для более широких альтернатив сравните варианты наладки в методах закрепления для ЧПУ и связанном обсуждении проектирования приспособлений.
Проектируйте контакт осознанно
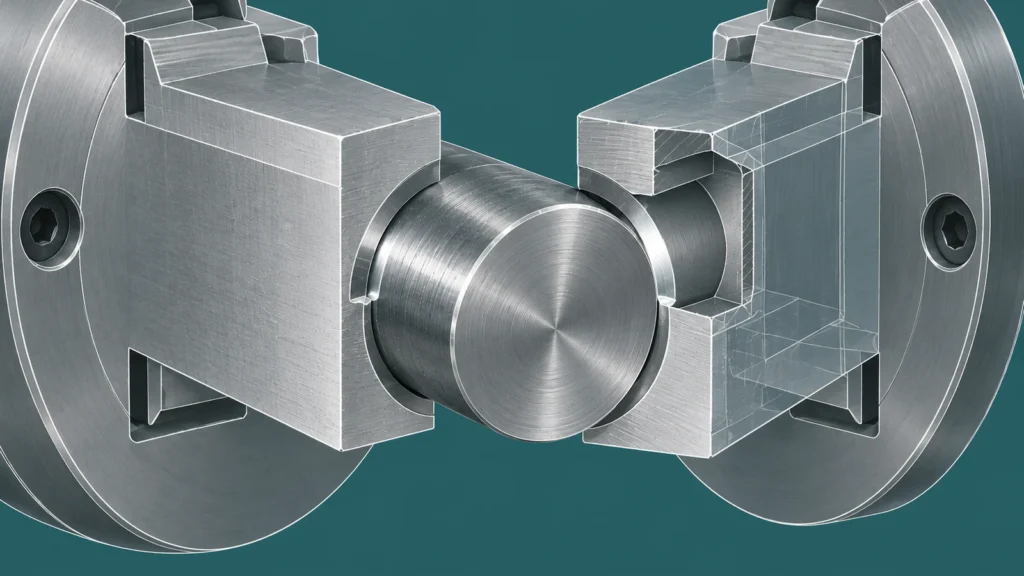
Start by separating location from clamping. A jaw can press the part into a defined stop or shoulder, but relying on friction alone to establish position makes loading sensitive to oil, surface condition, and force variation. Identify the surfaces that locate radially and axially, then define which surfaces only provide holding force. For a turned part, this may mean supporting a cylindrical region while using a face or shoulder to set axial position.
Grip length and contact location should match the operation. Too little engagement can allow the part to tilt or move; excessive engagement can hide a feature that must be machined. Avoid placing pressure on a thin rim, interrupted wall, or finished surface unless the design and process specifically allow it. If the outside diameter will be finished later, preserve sufficient stock for that operation and consider whether the jaws should grip the unfinished or pre-machined condition.
Clearance details matter. Leave a path for chips and coolant, avoid sharp internal corners that interfere with a part radius, and provide enough opening to load the component without scraping the locating surface. Where the jaw pocket is not intended to touch a surface, make that relief deliberate. The goal is a predictable set of contacts—not a cavity that looks close to the part.
Обрабатывайте и устанавливайте губки как систему
Условия обработки губок должны как можно точнее отражать рабочие условия. На патроне мягкие губки часто растачивают или профилируют с подходящей схемой предварительной нагрузки, чтобы геометрия контакта отражала состояние, в котором будет зажиматься заготовка. Точный метод зависит от патрона и системы губок. Если губки обрабатываются без учёта того, как они нагружаются при использовании, контакт может сместиться, когда губки смыкаются под рабочим усилием.
Перед резкой производственной детали проверьте ориентацию кулачков, крепление, посадку и взаимосвязь между профилем кулачков и базой детали. Удалите заусенцы и стружку с поверхностей кулачков и установочных поверхностей детали. Убедитесь, что все винты и установочные элементы правильно задействованы в соответствии с инструкциями системы оснастки. Комплект кулачков, переставленный слева направо или установленный в другом положении ступени, может изменить соосность и повторяемость позиционирования.
Для первой детали или новой ревизии кулачков проверьте элемент, наиболее непосредственно подверженный влиянию зажима: биение, соосность, положение буртика или критический диаметр, в зависимости от применимости. Затем освободите и переустановите деталь, чтобы увидеть, повторяется ли измерение. Такая проверка информативнее, чем оценка настройки только на ощупь. информация о качестве объясняет, почему проверки процесса и документированные критерии приемки важны наряду с окончательным контролем.
Распознавайте типичные режимы отказов
| Симптом | Возможная причина, связанная с зажимным приспособлением | Что проверить |
|---|---|---|
| Биение детали изменяется после переустановки | Непостоянная посадка, износ кулачков или изменённое положение кулачков | Характер контакта, положение ступени кулачков, стружка и упор загрузки |
| Тонкая стенка измеряется иначе после освобождения | Чрезмерное или неравномерное усилие зажима | Жёсткость стенки, высота контакта, длина зажима и распределённость опоры |
| На компоненте появляются следы на поверхности | Малая площадь контакта, заусенцы, вдавленная стружка или агрессивные насечки | Отделка кулачков, загрязнения, состояние кромок и целесообразность жертвенного контакта |
| Деталь садится в непостоянные осевые положения | Неоднозначный контакт с буртиком или загрязнение на упоре | Конструкция упора, чистота торцевой поверхности, интерференция фасок/радиусов и последовательность загрузки |
| Профиль кулачков больше не соответствует после изменения | Геометрия детали изменена без соответствующего обновления кулачков | Ревизия чертежа, припуск профиля и версионный контроль комплекта кулачков |
Эти симптомы также могут иметь причины вне кулачков, включая отклонение инструмента, тепловые эффекты, состояние станка или методику измерений. Диагностируйте наладку, изменяя по одному параметру за раз и фиксируя, какой элемент смещается. Не пытайтесь компенсировать проблему базирования регулировкой коррекций инструмента, пока не понят источник.
Сделайте повторный запуск повторяемым
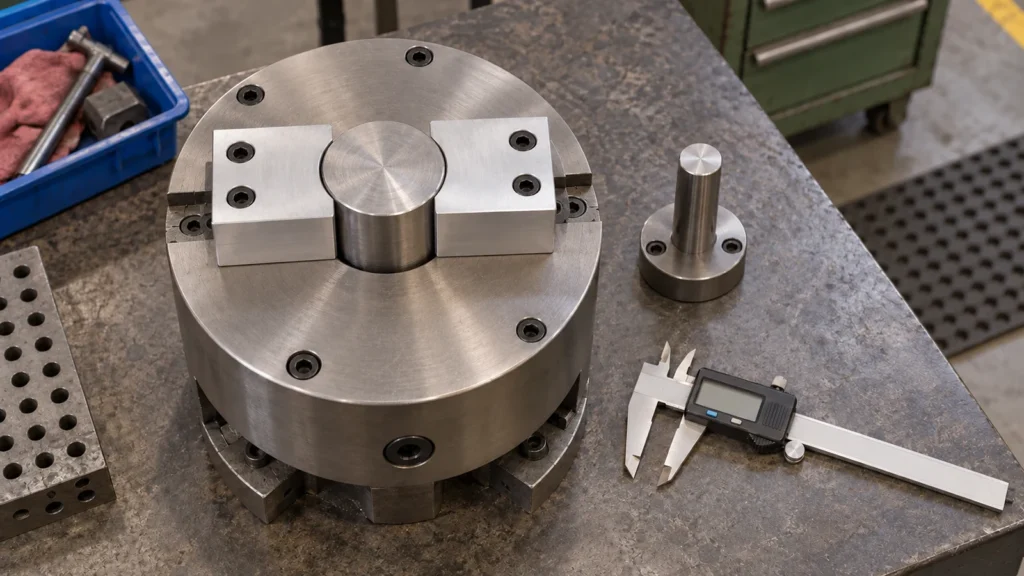
For recurring work, identify the jaw set by part number or revision and keep its intended orientation clear. Record the setup reference, the operation for which the jaws are intended, and any inspection check used to confirm correct loading. This does not require elaborate paperwork for every job; it requires enough information to prevent a future operator from treating visually similar jaw sets as interchangeable.
Inspect jaw contact and locating faces for wear, burrs, and embedded chips at setup. Replace or re-machine jaws when the profile no longer supports the required process, rather than waiting for an unexplained dimensional drift. When a new part revision changes a grip surface, verify that the existing jaw geometry still locates on the intended datum and does not interfere with the new feature.
A practical review asks three questions: does the jaw locate the same datum every time, does it support the part without distorting it, and can the operator confirm correct loading? If any answer is unclear, revise the contact scheme or add a suitable verification step before increasing production volume.
Часто задаваемые вопросы
Всегда ли мягкие кулачки улучшают соосность?
Нет. Они могут обеспечить контактный профиль, подогнанный под деталь, но соосность зависит от подготовки кулачков, состояния патрона, загрузки, усилия и контроля. Один лишь индивидуальный контур не гарантирует результат.
Следует ли растачивать мягкие кулачки под предварительной нагрузкой?
Многие схемы патронов используют подходящую предварительную нагрузку или метод компенсации при обработке кулачков, чтобы их рабочий контакт отражал рабочие условия. Следуйте методу производителя патрона и кулачков для конкретной системы.
Можно ли повторно использовать один комплект кулачков для изменённой детали?
Только после проверки, что изменённая геометрия по-прежнему контактирует и базируется должным образом. Небольшое изменение буртика, диаметра, фаски или толщины стенки может изменить поведение при посадке или зажиме.
Что следует проверять на первой детали?
Измеряйте элементы, связанные со схемой базирования кулачков, такие как биение, диаметр, связанный с базой, или осевое положение буртика. Разожмите и повторно загрузите деталь, чтобы оценить повторяемость, а не только первое показание при зажиме.