
Ein fünfachsiger Werkzeugweg kann eine Fläche erreichen, die eine dreiachsige Aufspannung nicht erreichen kann, aber die bloße Erreichbarkeit macht den Schnitt nicht sicher. Die Werkzeugspitze kann das Werkstück freiräumen, während sich Schaft, Halter, Spindelnase oder Vorrichtung einer Wand in einem unsicheren Winkel nähern. Deshalb sollte die Werkzeugorientierung als komplette Baugruppe in der tatsächlichen Aufspannung geprüft werden – nicht als farbiger Werkzeugachsenpfeil isoliert betrachtet.
Für einen Teileprogrammierer ist die entscheidende Frage, ob eine feste geneigte Orientierung die Aufgabe erledigen kann oder ob das Werkzeug kontinuierlich die Richtung ändern muss. Für einen Einkäufer oder Konstruktionsingenieur lautet die damit verbundene Frage, ob das Merkmal so geöffnet, freigestellt oder bemaßt werden kann, dass das Kollisionsrisiko ohne Beeinträchtigung der Funktion verringert wird. Dieser Leitfaden konzentriert sich auf dieses Kollisionsfreiraumproblem; er ist kein allgemeiner Kaufvergleich zwischen 3-Achs- und 5-Achs-Bearbeitung.
Modellieren Sie die gesamte Werkzeughülle
Beginnen Sie mit dem Fräser, nicht nur mit dem Schneidpunkt. Das Modell sollte den Werkzeugdurchmesser, die Schneidenlänge, den Schaft, den Hals, den Halter sowie jede relevante Spindel- oder Adaptergeometrie abbilden. Die Werkzeugbaugruppe kann deutlich breiter sein als der schneidende Teil. Ein Fräser kann an der Spitze das Werkstück freiräumen, während sein Halter eine hohe Wand mehrere Millimeter über dem Kontaktpunkt schneidet.
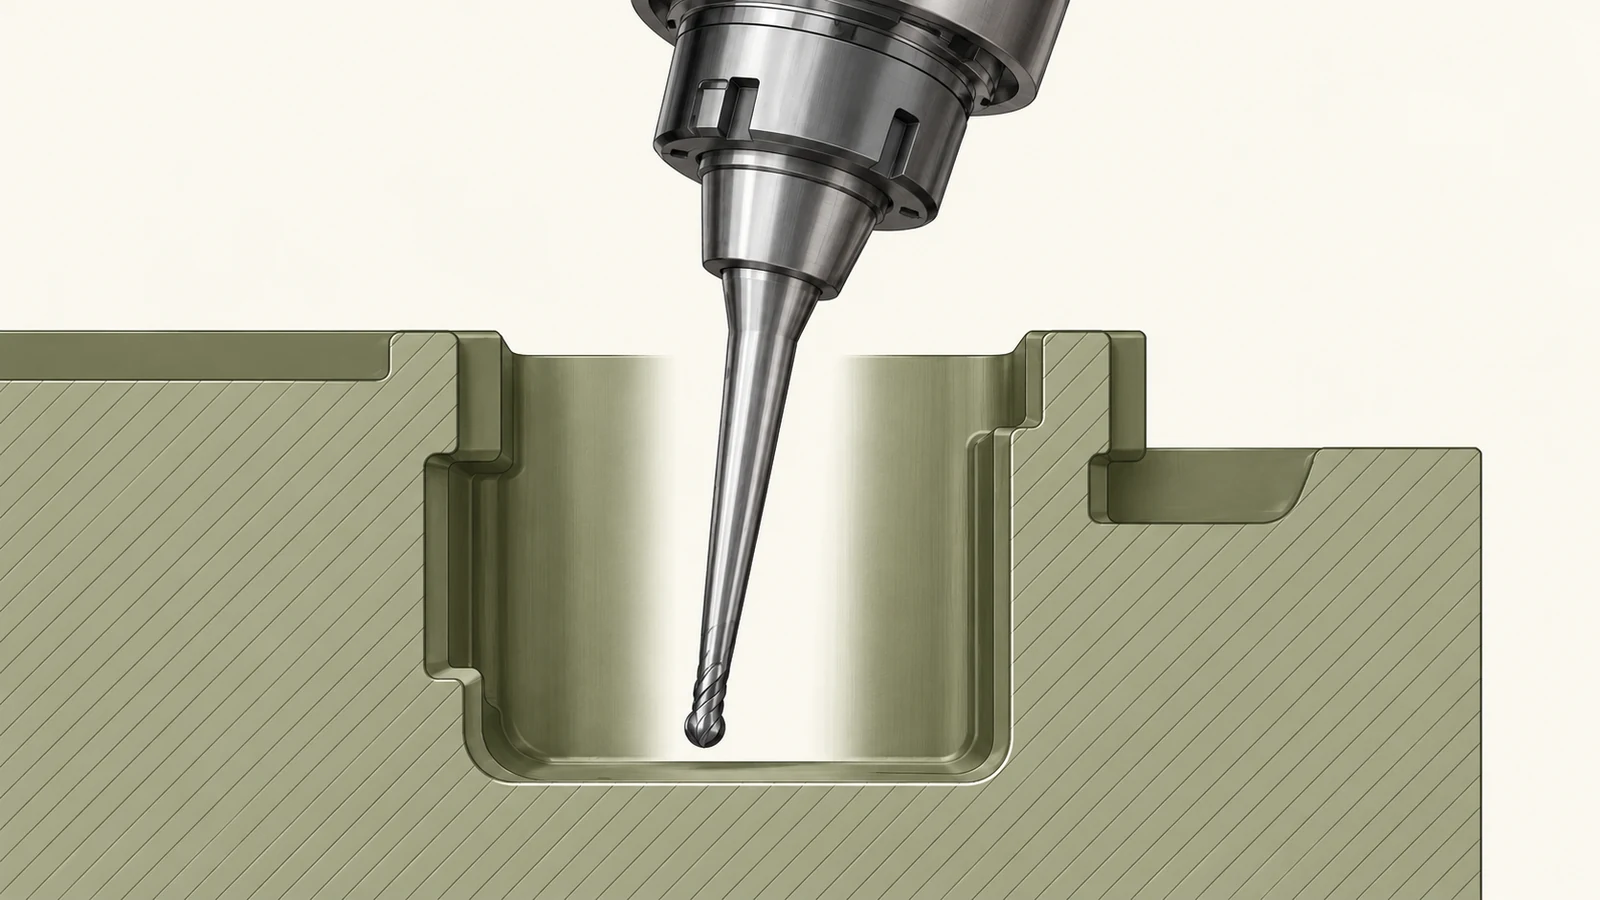
Beziehen Sie die Werkstückaufnahme und den Maschinenkontext in dieselbe Prüfung ein. Schraubstockbacken, Spannpratzen, Winkelplatten, Taster oder benachbarte Teile können die verfügbare Anfahrtsrichtung einschränken. Berücksichtigen Sie außerdem den Rohteilzustand vor dem Schneiden; ein Werkzeugweg, der nach dem Schruppen kollisionsfrei ist, kann während eines früheren Arbeitsgangs, wenn noch mehr Material vorhanden ist, dennoch kollidieren. Das Aufspann-Koordinatensystem und die Teileorientierung müssen mit der realen Vorrichtung übereinstimmen, sonst arbeitet die Kollisionsprüfung mit der falschen Geometrie.
Die Werkzeuglänge ist ein Kompromiss. Eine größere Reichweite kann den Zugang verbessern, erhöht aber den Hebelarm und kann den Schnitt empfindlicher gegenüber Durchbiegung oder Schwingungen machen. Eine kürzere Baugruppe ist möglicherweise steifer, wird aber vom Werkstück blockiert. Die Wahl hängt von Werkzeugdurchmesser, Auskraglänge, Werkstoff, Eingriff und geforderter Oberflächenbeschaffenheit ab. Betrachten Sie “große Reichweite” nicht als kostenlose Lösung für ein unzugängliches Merkmal.
Wählen Sie eine Orientierung für das Merkmal
Bei der indexierten 3+2-Bearbeitung wird das Werkstück in eine feste Position geneigt, und das Werkzeug schneidet dann für diesen Arbeitsgang mit einer stabilen Orientierung. Dies kann den Zugang zu schrägen Flächen vereinfachen und wiederholte Aufspannungen reduzieren, wenn es die Geometrie zulässt. Eine kontinuierliche fünfachsige Bewegung ändert die Werkzeugachse während des Schneidens; das kann helfen, einer komplexen Oberfläche zu folgen oder lokale Störungen zu vermeiden, erhöht aber die Anforderungen an Programmierung, Postprocessing und Verifikation.
Die wichtige Unterscheidung ist die erforderliche Bewegung, nicht die Maschinenbezeichnung. Wenn der Fräser die Oberfläche bei einer festen Neigung mit ausreichendem Freiraum erreichen kann, ist eine kontinuierliche Bewegung möglicherweise nicht erforderlich. Wenn sich die Flächennormale erheblich ändert oder ein lokales Hindernis jede feste Anfahrt blockiert, kann eine sich ändernde Orientierung erforderlich sein. Die 5-Achsen-Fräsfähigkeit beschreibt den relevanten Prozesskontext; die Geometrie und die Aufspannung des Teils bestimmen die geeignete Strategie.
Bewerten Sie die Ausrichtung am engsten Abschnitt des Pfads. Eintauche, Austauch-, Anfahr-, Verbindungs- und Rückzugsbewegungen können kollisionsanfälliger sein als der gleichmäßige Schneidabschnitt. Eine sichere Ausrichtung auf der Hauptfläche beweist nicht, dass das Werkzeug das Merkmal sicher anfahren oder verlassen kann.
Prüfen Sie die Kollisionspunkte der Reihe nach
| Baugruppenelement | Typisches Risiko | Was zu prüfen ist |
|---|---|---|
| Schneidkante | Erreicht die erforderliche Oberfläche nicht oder hinterlässt einen unbearbeiteten Bereich | Kontaktpunkt, Werkzeugachse und lokaler Oberflächenwinkel |
| Schaft oder Hals | Berührt eine Wand, während die Spitze frei ist | Halslänge, Durchmesser und Freiraum entlang des gesamten Pfads |
| Halter oder Adapter | Streift ein hohes Merkmal oder eine Vorrichtung | Halterumhüllung bei der am stärksten geneigten Ausrichtung |
| Spindelnase | Nähert sich dem Werkstück bei starker Neigung zu stark | Maschinenspezifische Kopfgeometrie und Schwenkverhalten |
| Vorrichtung oder Spannmittel | Blockiert die Anfahr- oder Rückzugsrichtung | Tatsächliches Spannlayout und Werkzeugbewegung während der Verknüpfung |
Prüfen Sie diese Elemente über die gesamte Bewegung, einschließlich Eilgängen und Übergängen zwischen Flächen. Prüfen Sie, ob die Rotationsachsen der Maschine das Werkzeug, das Werkstück oder beides bewegen; der scheinbare Werkzeugwinkel auf dem Bildschirm zeigt für sich genommen nicht das tatsächliche überstrichene Volumen. Die Maschinenkinematik und die Schwenkpunkte beeinflussen, wie sich der Freiraum beim Drehen der Achsen ändert.
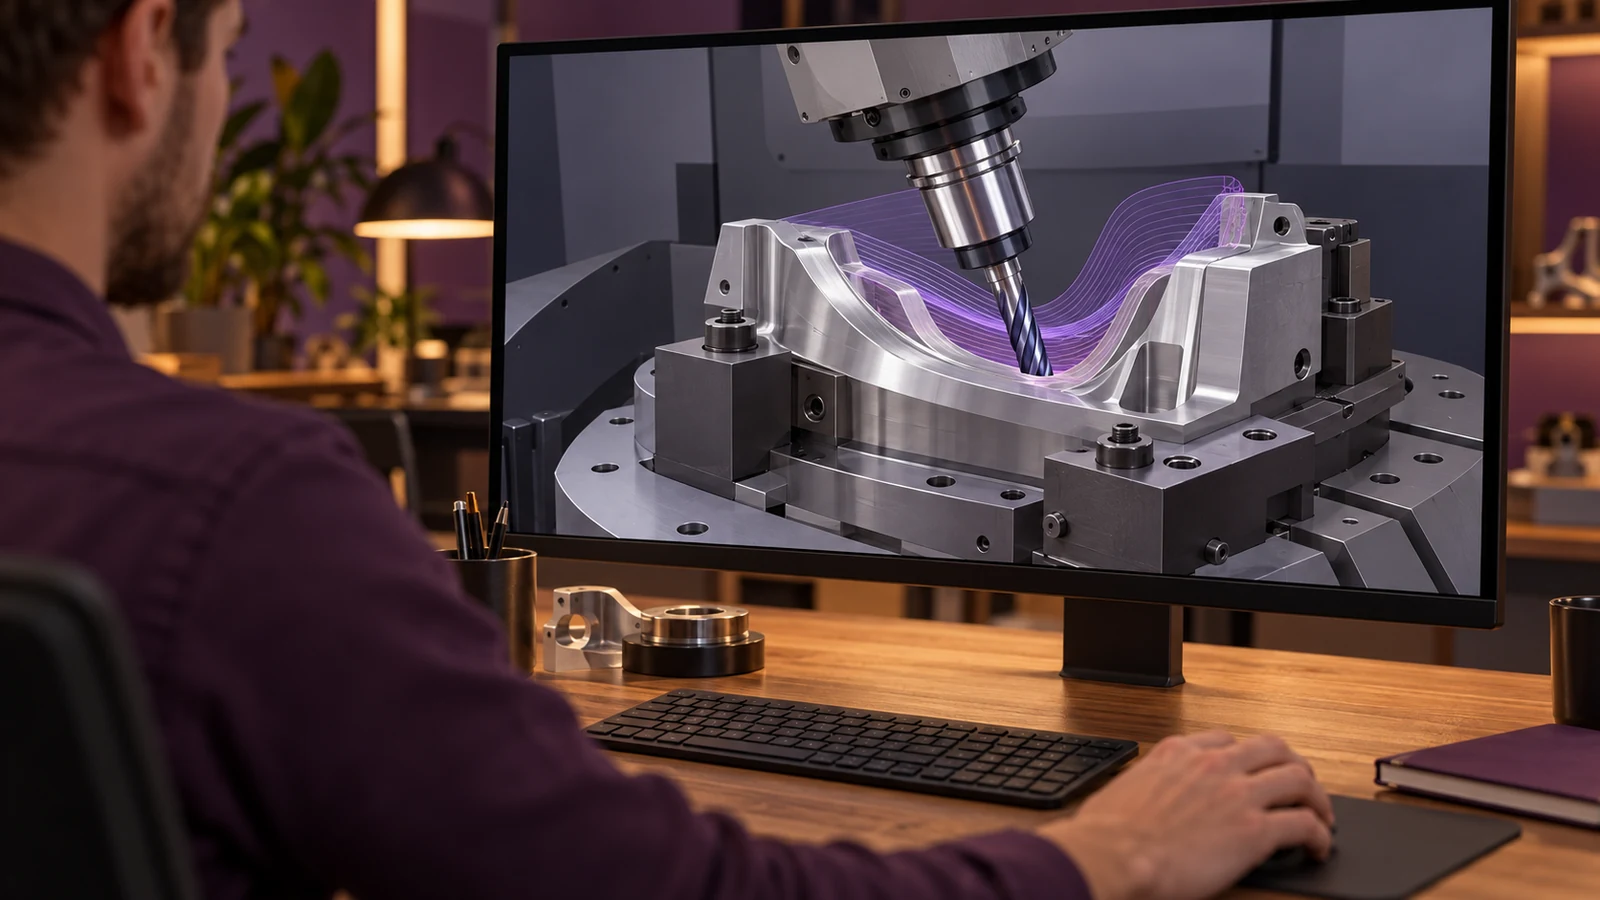
Legen Sie außerdem eine technische Reserve fest, anstatt einen Pfad zu akzeptieren, der im Modell nur eine exakte geometrische Überschneidung vermeidet. Modelltoleranz, Werkzeugrundlauf, Schwankungen der Werkstückaufnahme, Rohteilschwankungen und Einrichtfehler können den realen Freiraum verringern. Die Reserve sollte für die Maschine und den Arbeitsgang bestimmt werden; kein einziger universeller Freiraumabstand passt für alle Baugruppen.
Nutzen Sie die Simulation als Prüfung, nicht als Garantie
Eine Simulation ist nützlich, wenn das Modell die tatsächliche Maschine, die Vorrichtung, die Werkzeugbaugruppe, das Rohteil und die relevanten Bewegungen enthält. Ein generisches Maschinenmodell oder eine vereinfachte Aufnahme kann das entscheidende Hindernis übersehen. Bestätigen Sie, dass die Werkzeuggeometrie und die Aufnahmedaten mit den für den Auftrag vorgesehenen Werkzeugen übereinstimmen und dass die Ausgabe des Postprozessors dieselbe Kinematik darstellt, die in der Simulation verwendet wird.
Trennen Sie die Kollisionsprüfung auf Span (Gouge) von der Kollisionsprüfung. Eine Simulation kann zeigen, dass der Fräser das Werkstück nicht verletzt, während sich die Aufnahme dennoch einem Spannmittel nähert. Sie kann auch keine geometrische Kollision zeigen, obwohl das Werkzeug für den geplanten Schnitt zu nachgiebig ist. Dies sind unterschiedliche Fehlerarten und erfordern unterschiedliche Prüfungen.
Wo das Risiko es rechtfertigt, verifizieren Sie die erste Aufspannung über das kontrollierte Erprobungsverfahren des Betriebs und halten Sie Personen außerhalb des Gefahrenbereichs. Eine Simulation ist eine Planungshilfe und keine Erlaubnis, Maschinenschutzeinrichtungen zu umgehen oder einen ungeprüften Pfad unter Produktionsbedingungen zu fahren. Jedes Erprobungsverfahren muss den Anweisungen des Maschinenherstellers und den Sicherheitsregeln des Betriebs folgen.
Gestalten Sie die Eingaben so, dass der Zugang verbessert wird
Wenn ein Merkmal schwer erreichbar ist, überdenken Sie das Design, bevor Sie annehmen, dass das längstmögliche Werkzeug die Antwort ist. Könnte ein Eckradius vergrößert werden, ohne die Montage zu beeinträchtigen? Kann eine Wand abgesenkt, eine Tasche von einer anderen Seite geöffnet oder eine nicht funktionale Fläche für einen Standardfräser zugänglich gemacht werden? Selbst eine kleine Geometrieänderung kann die Aufnahmebehinderung verringern und die Prüfung erleichtern.
Stellen Sie dem Zerspaner ein vollständiges Modell, Zeichnungsbezüge, kritische Flächen sowie alle Anforderungen an berührungsfreie Bereiche oder Oberflächengüte bereit. Geben Sie an, welche Fläche unberührt bleiben muss und welche Bereiche eine Übergangsfläche oder einen Werkzeugradius aufnehmen können. Wenn die Funktion des Teils einen tiefen schmalen Kanal oder eine verdeckte Fläche erfordert, sagen Sie dies ausdrücklich, damit die Fertigungsprüfung Ausrichtung und Werkzeuge bewerten kann, bevor das Design eingefroren wird.
Verknüpfen Sie schließlich die Zugänglichkeitsplanung mit der Prüfung. Eine Fläche, die mit einem geneigten Fräser erreichbar ist, kann dennoch schwer zu messen sein. Berücksichtigen Sie den Zugang für Taster, die visuelle Sichtlinie und die Bezugsübertragung in derselben Prüfung. Fertigungszugang und Verifikationszugang hängen zusammen, sind aber nicht identisch.
Häufig gestellte Fragen
Beseitigt die fünfachsige Bearbeitung Aufnahmekollisionen?
Nein. Zusätzliche Bewegung kann mehr Anfahrtsoptionen schaffen, aber Aufnahme, Spindel, Werkstück und Vorrichtung beanspruchen weiterhin physischen Raum. Die vollständige Baugruppe und der Pfad müssen geprüft werden.
Ist 3+2 dasselbe wie kontinuierliches fünfachsiges Fräsen?
Nein. Bei 3+2 wird das Werkstück für den Schnitt in eine feste Orientierung indexiert. Bei kontinuierlicher Fünf-Achsen-Bewegung ändert sich die Achsorientierung während des Schneidens. Die Geometrie bestimmt, welche Bewegung sinnvoll ist.
Kann ein längeres Werkzeug eine tiefe Aussparung immer erreichen?
Es kann die Reichweite erhöhen, aber zusätzlicher Überstand kann die Durchbiegung und die Schwingungsempfindlichkeit erhöhen. Auch Werkzeugdurchmesser, Eingriffsverhältnisse, Werkstoff und Oberflächenanforderungen müssen berücksichtigt werden.