
Una trayectoria de herramienta de cinco ejes puede alcanzar una cara que una configuración de tres ejes no puede, pero la accesibilidad por sí sola no hace que el corte sea seguro. La punta de la herramienta puede librar la pieza mientras el vástago, el portaherramientas, la nariz del husillo o el utillaje se aproximan a una pared en un ángulo inseguro. Por eso la orientación de la herramienta debe revisarse como un conjunto completo en la configuración real, no como una flecha de eje de herramienta coloreada de forma aislada.
Para un programador de piezas, la decisión clave es si una orientación inclinada fija puede hacer el trabajo o si la herramienta debe cambiar de dirección continuamente. Para un comprador o ingeniero de diseño, la pregunta relacionada es si la característica puede abrirse, aliviarse o acotarse de manera que reduzca el riesgo de colisión sin comprometer la función. Esta guía se centra en ese problema de holgura frente a colisiones; no es una comparación general de compra entre 3 ejes y 5 ejes.
Modelar la envolvente completa de la herramienta
Comenzar por el cortador, no solo por el punto de corte. El modelo debe representar el diámetro de la herramienta, la longitud de las filos, el vástago, el cuello, el portaherramientas y cualquier geometría relevante del husillo o del adaptador. El conjunto de la herramienta puede ser mucho más ancho que la porción cortante. Un cortador puede librar la pieza en la punta mientras su portaherramientas intersecta una pared alta varios milímetros por encima del punto de contacto.
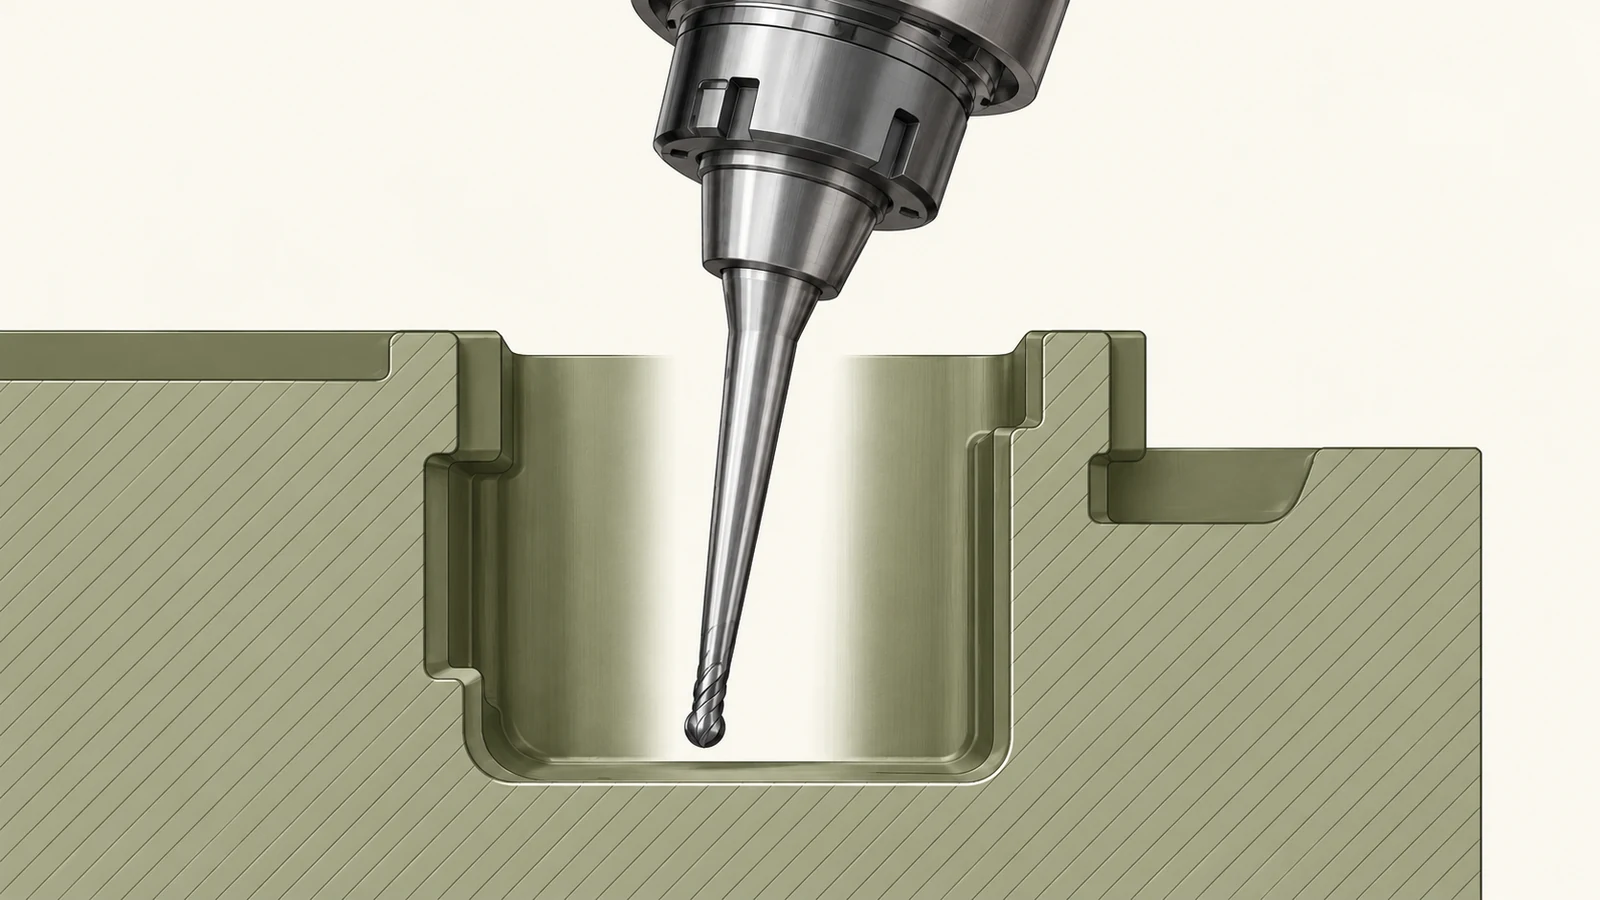
Incluir la sujeción de la pieza y el contexto de la máquina en la misma revisión. Una mordaza de tornillo, un clamp, un tombstone, un palpador o una pieza adyacente pueden restringir la dirección de aproximación disponible. También hay que tener en cuenta el material en bruto antes del corte; una trayectoria de herramienta que está libre después del desbaste todavía puede colisionar durante una operación anterior cuando queda más material. El sistema de coordenadas de la configuración y la orientación de la pieza deben coincidir con el utillaje real, o la revisión de colisiones trabajará con la geometría equivocada.
La longitud de la herramienta es un compromiso. Un mayor alcance puede mejorar el acceso, pero aumenta el efecto de palanca y puede hacer que el corte sea más sensible a la deflexión o a la vibración. Un conjunto más corto puede ser más rígido pero quedar bloqueado por la pieza. La elección depende del diámetro de la herramienta, el voladizo, el material, el compromiso de corte y la condición superficial requerida. No hay que tratar el “gran alcance” como una solución gratuita para una característica inaccesible.
Elegir una orientación para la característica
Para el mecanizado indexado 3+2, la pieza se inclina a una posición fija y la herramienta corta entonces con una orientación estable para esa operación. Esto puede simplificar el acceso a caras inclinadas y reducir las configuraciones repetidas cuando la geometría lo permite. El movimiento continuo de cinco ejes cambia el eje de la herramienta durante el corte; eso puede ayudar a seguir una superficie compleja o a evitar interferencias locales, pero añade exigencias de programación, posprocesamiento y verificación.
La distinción importante es el movimiento requerido, no la etiqueta de la máquina. Si el cortador puede alcanzar la superficie con una inclinación fija y una holgura adecuada, el movimiento continuo puede no ser necesario. Si la normal de la superficie cambia sustancialmente o una obstrucción local bloquea toda aproximación fija, puede ser necesaria una orientación cambiante. La sección del sitio capacidad de fresado de 5 ejes describe el contexto de proceso relevante; la geometría de la pieza y la configuración determinan la estrategia adecuada.
Evaluar la orientación en la parte más estrecha de la trayectoria. Los movimientos de entrada, salida, aproximación, enlace y retracción pueden ser más propensos a colisiones que el segmento de corte estable. Una orientación segura en la cara principal no demuestra que la herramienta pueda aproximarse a la característica o salir de ella de forma segura.
Comprobar los puntos de colisión en orden
| Elemento de ensamblaje | Riesgo típico | Qué verificar |
|---|---|---|
| Filo de corte | No alcanza la superficie requerida o deja una región sin mecanizar | Punto de contacto, eje de la herramienta y ángulo local de la superficie |
| Vástago o cuello | Contacta con una pared mientras la punta está despejada | Longitud del cuello, diámetro y holgura a lo largo de toda la trayectoria |
| Portaherramientas o adaptador | Interfiere con un elemento alto o un dispositivo de fijación | Envolvente del portaherramientas en la orientación más inclinada |
| Nariz del husillo | Se aproxima demasiado a la pieza durante una inclinación pronunciada | Geometría del cabezal específica de la máquina y comportamiento del pivote |
| Dispositivo de sujeción o abrazadera | Bloquea el acercamiento o la dirección de retroceso | Disposición real de sujeción y movimiento de la herramienta durante el enlace |
Verifique estos elementos a lo largo de todo el movimiento, incluidos los desplazamientos rápidos y las transiciones entre superficies. Revise si los ejes rotativos de la máquina mueven la herramienta, la pieza o ambos; el ángulo aparente de la herramienta en pantalla no muestra por sí solo el volumen real barrido. La cinemática de la máquina y las ubicaciones de los pivotes afectan cómo cambia la holgura a medida que giran los ejes.
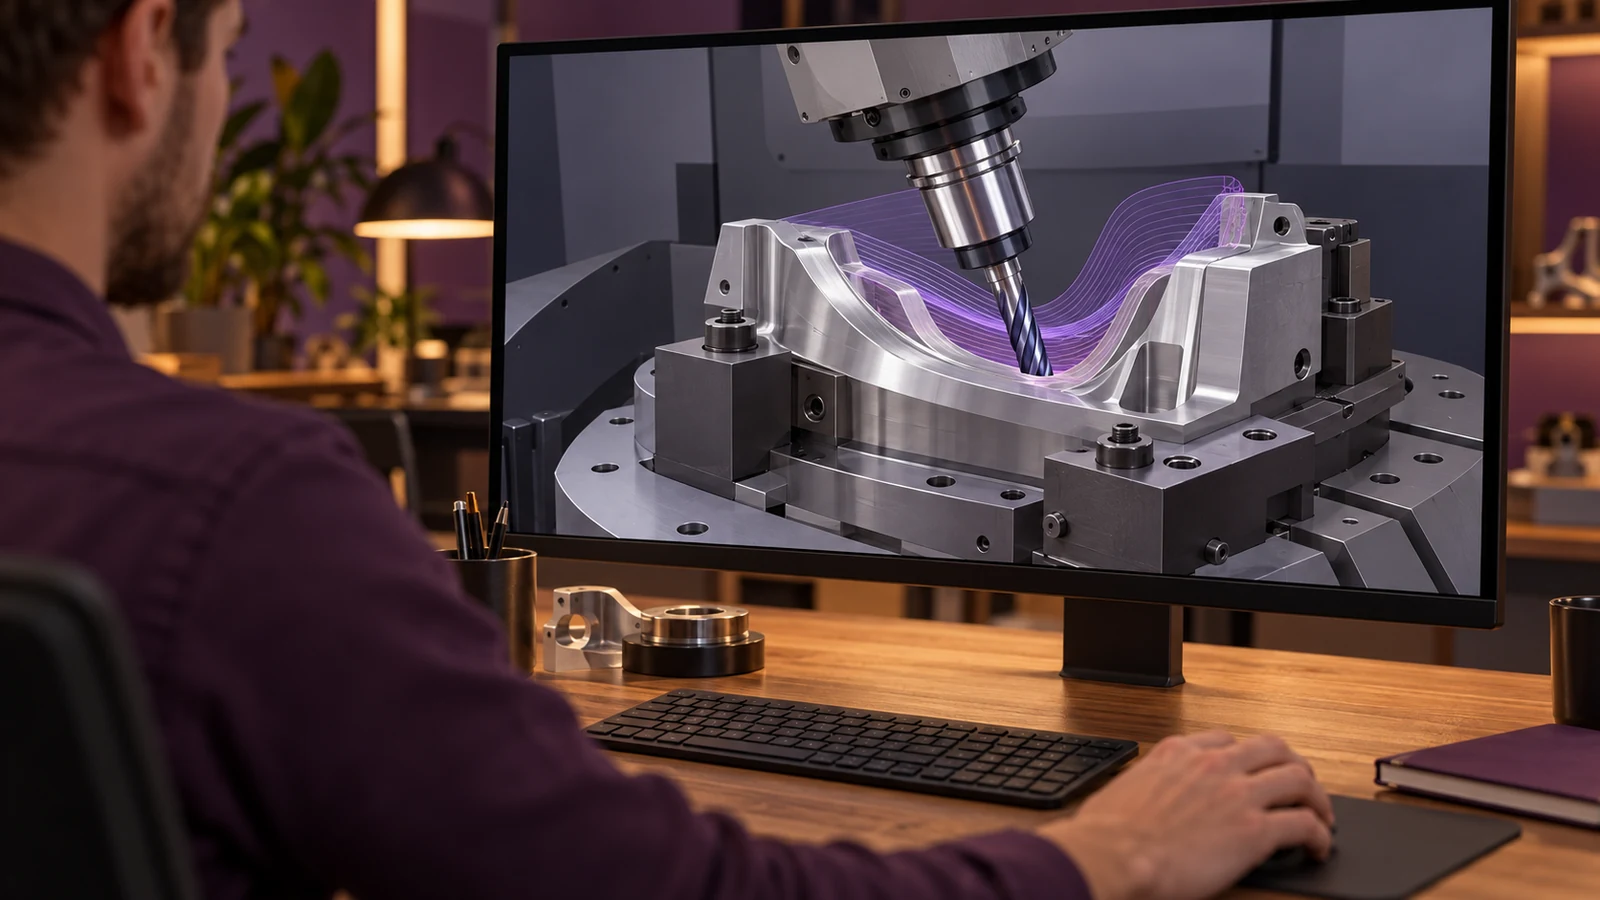
Establezca también un margen de ingeniería en lugar de aceptar una trayectoria que solo evita la intersección geométrica exacta en el modelo. La tolerancia del modelo, el descentrado de la herramienta, la variación del sistema de sujeción, la variación del material en bruto y el error de configuración pueden reducir la holgura real. El margen debe determinarse para la máquina y la operación; ninguna distancia de holgura universal se ajusta a todos los conjuntos.
Usar la simulación como comprobación, no como garantía
La simulación es útil cuando el modelo incluye la máquina real, el dispositivo de sujeción, el conjunto de herramienta, el material en bruto y los movimientos relevantes. Un modelo de máquina genérico o un portaherramientas simplificado puede pasar por alto la obstrucción que importa. Confirme que la geometría de la herramienta y los datos del portaherramientas coincidan con las herramientas previstas para el trabajo, y que la salida del postprocesador represente la misma cinemática utilizada en la simulación.
Separe la verificación de marcas o mordeduras de la verificación de colisiones. Una simulación puede mostrar que el cortador no muerde la pieza mientras el portaherramientas aún se acerca a una abrazadera. También puede mostrar que no hay colisión geométrica mientras la herramienta es demasiado flexible para el corte planificado. Estos son modos de falla diferentes y requieren verificaciones diferentes.
Cuando el riesgo lo justifique, verifique la primera configuración mediante el procedimiento de prueba controlado del taller y mantenga a las personas fuera del área de peligro. Una simulación es una ayuda de planificación, no un permiso para omitir las protecciones de la máquina ni para ejecutar una trayectoria no verificada en condiciones de producción. Cualquier procedimiento de prueba debe seguir las instrucciones del fabricante de la máquina y las normas de seguridad del taller.
Diseñar entradas que mejoren el acceso
Cuando una característica es difícil de alcanzar, revise el diseño antes de suponer que la herramienta más larga posible es la respuesta. ¿Se podría aumentar un radio de esquina sin afectar el ensamblaje? ¿Se puede bajar una pared, abrir un bolsillo desde otra cara o hacer accesible una superficie no funcional a un cortador estándar? Incluso un pequeño cambio de geometría puede reducir la interferencia del portaherramientas y facilitar la inspección.
Proporcione al maquinista un modelo completo, los datos de referencia del plano, las superficies críticas y cualquier requisito de no contacto o de acabado. Identifique qué cara debe permanecer intacta y qué áreas pueden aceptar una transición o un radio de herramienta. Si la función de la pieza requiere un canal profundo y estrecho o una superficie oculta, indíquelo explícitamente para que la revisión de fabricación pueda evaluar la orientación y el utillaje antes de que se congele el diseño.
Por último, vincule la planificación del acceso con la inspección. Una superficie a la que se puede llegar con un cortador inclinado aún puede ser difícil de medir. Considere el acceso de la sonda, la línea de visión visual y la transferencia de datos de referencia en la misma revisión. El acceso de fabricación y el acceso de verificación están relacionados, pero no son idénticos.
Preguntas frecuentes
¿El mecanizado de cinco ejes elimina las colisiones del portaherramientas?
No. El movimiento adicional puede crear más opciones de acercamiento, pero el portaherramientas, el husillo, la pieza de trabajo y el dispositivo de sujeción siguen ocupando espacio físico. Es necesario verificar el conjunto completo y la trayectoria.
¿Es 3+2 lo mismo que el corte continuo de cinco ejes?
No. En 3+2, la pieza se indexa a una orientación fija para el corte. El movimiento continuo de cinco ejes cambia la orientación de los ejes durante el corte. La geometría determina qué movimiento es útil.
¿Puede una herramienta más larga alcanzar siempre una característica profunda?
Puede ampliar el alcance, pero un mayor voladizo puede aumentar la deflexión y la sensibilidad a la vibración. También deben considerarse el diámetro de la herramienta, el compromiso de corte, el material y los requisitos de acabado.