
Пятиосевая траектория инструмента может достичь поверхности, недоступной для трёхосевой установки, но одна лишь достижимость не делает обработку безопасной. Кромка инструмента может не задевать деталь, в то время как хвостовик, держатель, торец шпинделя или приспособление приближаются к стенке под опасным углом. Именно поэтому ориентацию инструмента следует проверять как полную сборку в реальной установке, а не как отдельную цветную стрелку оси инструмента.
Для технолога-программиста ключевое решение состоит в том, может ли фиксированная наклонная ориентация выполнить задачу или инструмент должен непрерывно менять направление. Для заказчика или инженера-конструктора связанный вопрос — можно ли раскрыть элемент, сделать подводку или задать размеры так, чтобы снизить риск столкновения без ущерба для функциональности. Это руководство посвящено именно проблеме зазора при столкновениях; это не общее сравнение покупки 3-осевого и 5-осевого оборудования.
Моделируйте весь габарит инструмента
Начинайте с фрезы, а не только с точки резания. Модель должна отражать диаметр инструмента, длину режущей части, хвостовик, шейку, держатель и любую значимую геометрию шпинделя или переходника. Сборка инструмента может быть значительно шире режущей части. Фреза может не задевать заготовку кромкой, в то время как её держатель пересекает высокую стенку на несколько миллиметров выше точки контакта.
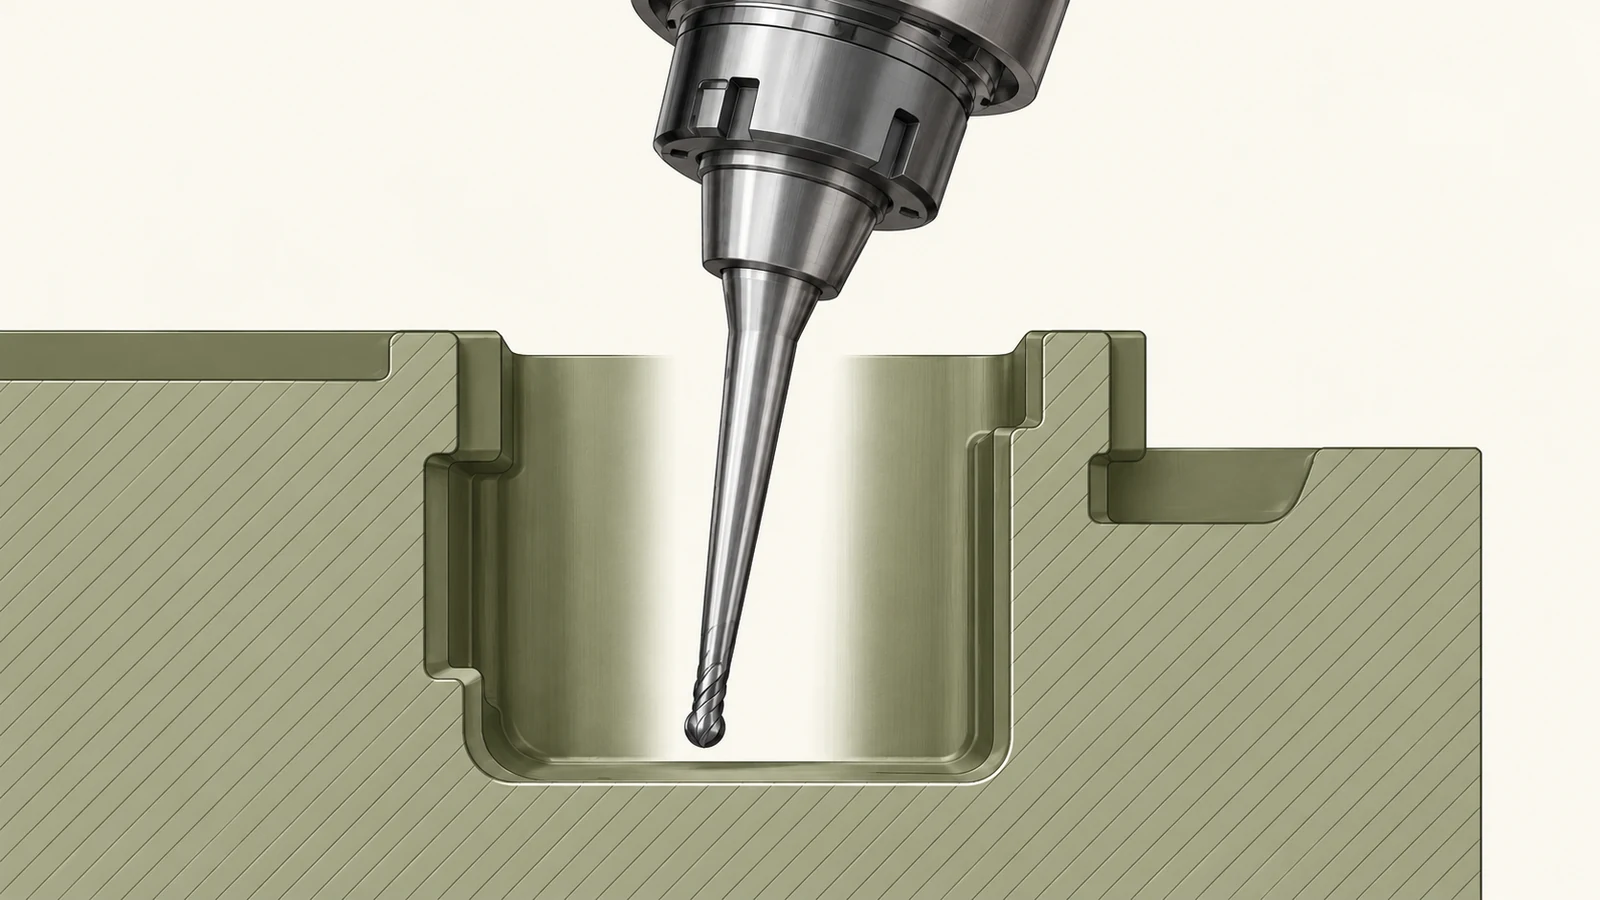
Включайте зажимное приспособление и контекст станка в ту же проверку. Губки тисков, прихват, спутник, щуп или соседняя деталь могут ограничивать доступное направление подхода. Также учитывайте припуск до обработки; траектория, свободная после черновой обработки, всё ещё может привести к столкновению на более ранней операции, когда остаётся больше материала. Система координат установки и ориентация детали должны соответствовать реальному приспособлению, иначе проверка столкновений работает с неверной геометрией.
Длина инструмента — это компромисс. Больший вылет может улучшить доступ, но он увеличивает рычаг и может сделать обработку более чувствительной к прогибу или вибрации. Более короткая сборка может быть жёстче, но блокироваться деталью. Выбор зависит от диаметра инструмента, вылета, материала, зоны контакта и требуемого состояния поверхности. Не считайте “большой вылет” бесплатным решением для труднодоступного элемента.
Выберите ориентацию для элемента
Для позиционной обработки 3+2 заготовка наклоняется в фиксированное положение, и затем инструмент режет со стабильной ориентацией для этой операции. Это может упростить доступ к наклонным поверхностям и сократить повторные установки, когда это позволяет геометрия. Непрерывное пятиосевое движение изменяет ось инструмента во время резания; это может помочь следовать сложной поверхности или избегать локальных помех, но повышает требования к программированию, постпроцессированию и верификации.
Важное различие — это требуемое движение, а не обозначение станка. Если фреза может достичь поверхности при одном фиксированном наклоне с достаточным зазором, непрерывное движение может быть не нужно. Если нормаль к поверхности существенно меняется или локальное препятствие блокирует любой фиксированный подход, может потребоваться изменяющаяся ориентация. Раздел сайта Возможности 5-осевой фрезерной обработки описывает соответствующий контекст процесса; геометрия детали и установка определяют подходящую стратегию.
Оценивайте ориентацию в самом узком месте траектории. Движения входа, выхода, подвода, связки и отвода могут быть более склонны к столкновениям, чем установившийся участок резания. Безопасная ориентация на основной поверхности не доказывает, что инструмент может безопасно подойти к элементу или выйти из него.
Проверяйте точки столкновения по порядку
| Элемент сборки | Типичный риск | Что проверить |
|---|---|---|
| Режущая кромка | Не достигает требуемой поверхности или оставляет необработанную зону | Точка контакта, ось инструмента и локальный угол поверхности |
| Хвостовик или шейка | Соприкасается со стенкой, когда вершина свободна | Длина шейки, диаметр и зазор по всей траектории |
| Держатель или адаптер | Задевает высокий элемент или приспособление | Габарит держателя при наиболее наклонной ориентации |
| Передний торец шпинделя | Слишком близко подходит к заготовке при крутом наклоне | Геометрия головы и поведение поворота, зависящие от станка |
| Приспособление или зажим | Блокирует направление подхода или отвода | Фактическая схема зажима и движение инструмента при связывании |
Проверьте эти элементы на всём протяжении движения, включая быстрые перемещения и переходы между поверхностями. Проверьте, перемещают ли поворотные оси станка инструмент, деталь или и то, и другое; видимый на экране угол инструмента сам по себе не показывает реальный заметаемый объём. Кинематика станка и расположение осей поворота влияют на то, как изменяется зазор при повороте осей.
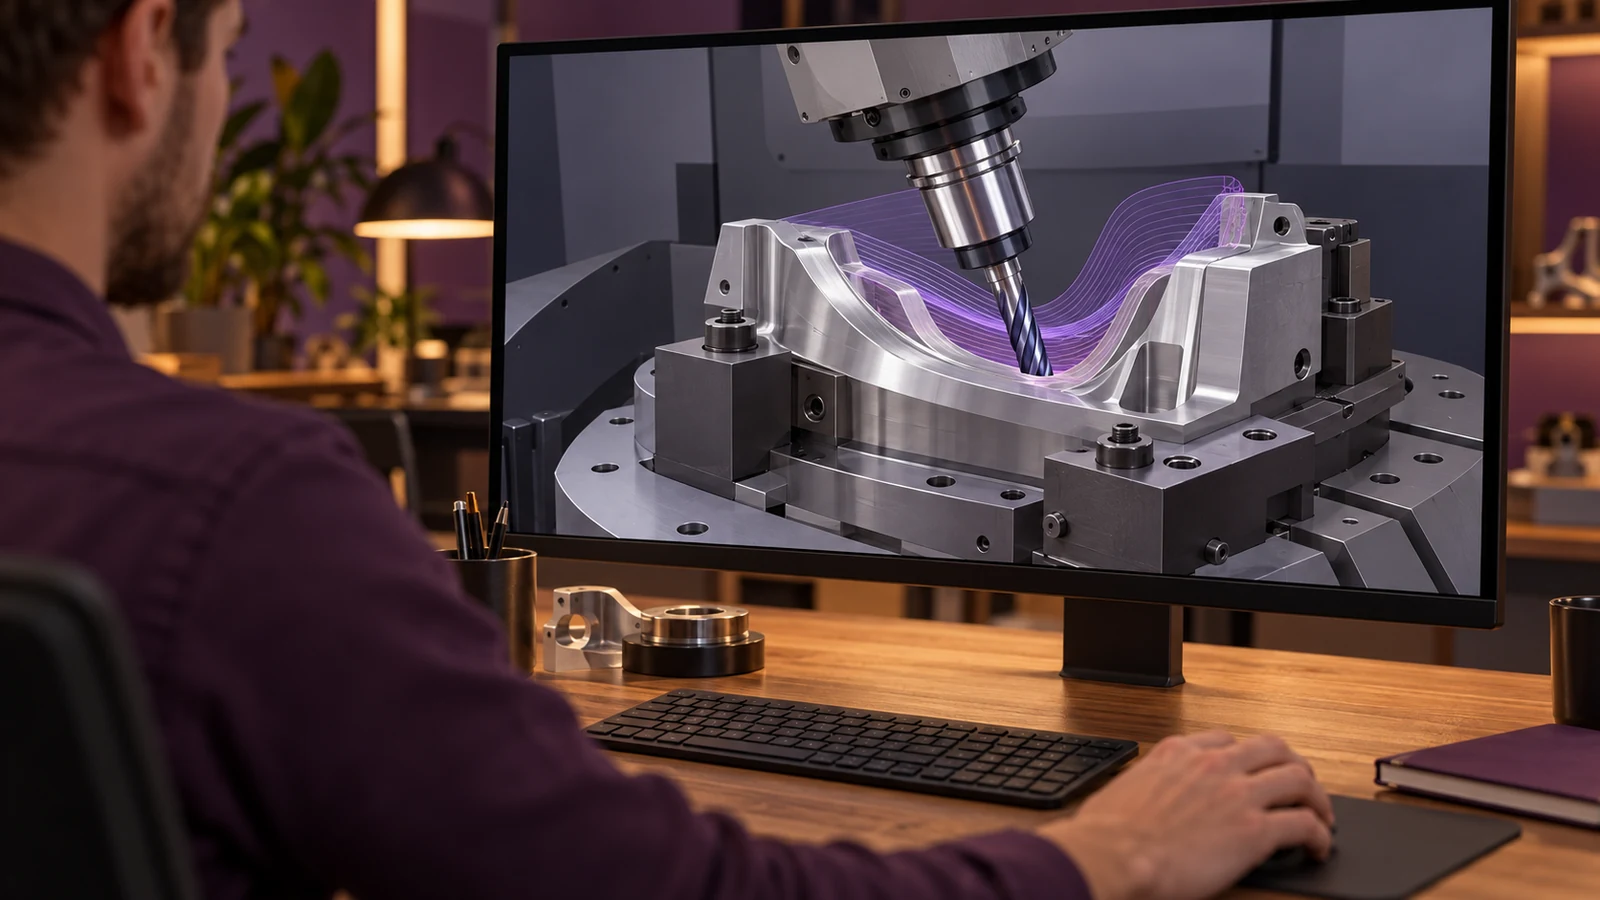
Также установите инженерный запас, а не принимайте траекторию, которая лишь избегает точного геометрического пересечения в модели. Допуск модели, биение инструмента, вариация зажимных приспособлений, вариация заготовки и погрешность наладки могут уменьшить реальный зазор. Запас должен определяться для конкретного станка и операции; не существует единого универсального значения зазора, подходящего для всех сборок.
Используйте симуляцию как проверку, а не как гарантию
Симуляция полезна, когда модель включает фактический станок, приспособление, сборку инструмента, заготовку и соответствующие движения. Обобщённая модель станка или упрощённый держатель могут не выявить препятствие, которое имеет значение. Убедитесь, что геометрия инструмента и данные держателя соответствуют инструментам, предназначенным для данной работы, и что выход постпроцессора отражает ту же кинематику, что используется в симуляции.
Отделяйте проверку зарезания от проверки столкновений. Симуляция может показать, что фреза не зарезает деталь, в то время как держатель всё ещё приближается к зажиму. Она также может показать отсутствие геометрического столкновения, когда инструмент слишком податлив для планируемого резания. Это разные виды отказов, и они требуют разных проверок.
Там, где риск это оправдывает, проверяйте первую наладку с помощью контролируемой процедуры пробной обработки, принятой на предприятии, и держите людей вне опасной зоны. Симуляция — это вспомогательное средство планирования, а не разрешение обходить защитные устройства станка или выполнять непроверенную траекторию в производственных условиях. Любая процедура пробной обработки должна соответствовать инструкциям изготовителя станка и правилам безопасности предприятия.
Проектируйте исходные данные, улучшающие доступ
Когда элемент труднодоступен, пересмотрите конструкцию, прежде чем предполагать, что ответом является максимально длинный инструмент. Можно ли увеличить радиус угла без влияния на сборку? Можно ли понизить стенку, открыть карман с другой стороны или сделать нефункциональную поверхность доступной для стандартной фрезы? Даже небольшое изменение геометрии может уменьшить помехи от держателя и упростить контроль.
Предоставьте станочнику полную модель, базы чертежа, критические поверхности и любые требования к зонам без контакта или к чистоте обработки. Укажите, какая поверхность должна оставаться нетронутой и какие области допускают плавный переход или радиус инструмента. Если функция детали требует глубокого узкого канала или скрытой поверхности, укажите это явно, чтобы производственная экспертиза могла оценить ориентацию и оснастку до фиксации конструкции.
Наконец, свяжите планирование доступа с контролем. Поверхность, доступная наклонённой фрезой, всё ещё может быть трудной для измерения. Рассмотрите доступ щупа, прямую видимость и перенос баз в рамках той же проверки. Производственный доступ и доступ для верификации связаны, но не идентичны.
Часто задаваемые вопросы
Устраняет ли пятиосевая обработка столкновения с держателем?
Нет. Дополнительные движения могут создать больше вариантов подхода, но держатель, шпиндель, заготовка и приспособление по-прежнему занимают физическое пространство. Необходимо проверять полную сборку и траекторию.
Является ли 3+2 тем же, что и непрерывное пятиосевое фрезерование?
Нет. В 3+2 заготовка позиционируется в фиксированной ориентации для резания. Непрерывное пятиосевое движение изменяет ориентацию осей во время резания. Геометрия определяет, какое движение полезно.
Может ли более длинный инструмент всегда достигать глубокого элемента?
Это может увеличить вылет, но дополнительный вылет может повысить прогиб и чувствительность к вибрации. Также необходимо учитывать диаметр инструмента, величину контакта при резании, материал и требования к чистоте обработки.