
Compare o percurso completo, não apenas um ciclo
Uma comparação de orçamentos deve separar o preço do material do custo de conversão. Um preço mais alto da matéria-prima pode ser compensado por menos interrupções na máquina, mas o inverso também pode ser verdadeiro se a peça precisar de soldagem, manuseio especial ou aprovação adicional. Pergunte qual operação gera a economia esperada, quanto do lote passa por essa operação e se a estimativa inclui rebarbação, inspeção e qualquer fabricação secundária. Para um protótipo, o tempo de engenharia pode superar uma pequena diferença de ciclo; para um lote repetido, a produção estável e sem supervisão pode importar mais.
Inclua também os custos de troca e de qualidade. Uma mudança de grau pode afetar os offsets das ferramentas, o gerenciamento de cavacos, a condição da superfície e as verificações de material recebido do fornecedor. Se o processo exigir uma nova configuração ou qualificação, conte esse esforço em vez de comparar apenas o segmento de corte. A estimativa mais útil distingue o tempo de produção recorrente da validação única do processo.
Considere acabamento e aceitação em conjunto
O grau de usinagem por si só não determina a aparência final nem o resultado dimensional. A condição das arestas, o desgaste da ferramenta, as marcas de avanço, o manuseio e qualquer etapa de revestimento ou galvanoplastia podem influenciar o que o inspetor vê. Defina as superfícies e dimensões críticas no desenho e certifique-se de que o fornecedor saiba se a peça será unida ou acabada após a usinagem. Uma substituição de material não deve ser justificada por uma amostra de boa aparência se a amostra pulou uma etapa posterior que faz parte da produção normal.
Para recursos de ajuste preciso, considere se o calor da união ou do acabamento pode alterar a sequência de usinagem. Um percurso pode desbastar, fabricar, aliviar tensões quando especificado e fazer a usinagem final; outro pode usinar a superfície final antes da montagem. A sequência correta depende do projeto e do processo qualificado. Torne a sequência visível no plano de fabricação para que a escolha do material seja avaliada em relação a uma peça realista, e não a um teste isolado de barra de aço.
Um registro de decisão prático
Mantenha a seleção rastreável com uma nota curta que indique a revisão do desenho, o grau solicitado, a alternativa proposta, se houver, o percurso de união posterior e a pessoa que aprovou a mudança. Registre as evidências utilizadas: geometria representativa da peça, escopo do teste, resultados de inspeção e qualquer limitação do processo. Isso é especialmente útil quando um comprador, um fornecedor de usinagem e uma oficina de montagem são responsáveis por segmentos diferentes do percurso.
Não use uma declaração genérica como “mesma resistência” ou “usinabilidade equivalente” para encerrar a análise. Essas afirmações não respondem se o grau suporta a solda, o acabamento, a rastreabilidade ou a qualificação do cliente especificados. Se uma propriedade ou requisito for desconhecido, mantenha-o como uma questão de engenharia em aberto em vez de tratá-lo como permissão para substituir.
Escolher entre o aço 12L14 e o 1018 não é simplesmente uma disputa entre um grau de corte rápido e um substituto mais barato. A pergunta útil é o que a peça deve fazer após a usinagem. O 12L14 pode ser atraente quando o tempo de ciclo, o detalhe fino e a quebra de cavacos repetível dominam; o 1018 costuma ser o ponto de partida mais prático quando soldagem, conformação ou maior flexibilidade de fabricação importam. A decisão deve ser tomada a partir do percurso completo — usinagem, acabamento, união e inspeção — e não de uma única métrica do chão de fábrica.
Conteúdo
- Comece pela próxima operação da peça
- O que a vantagem da usinagem livre muda
- Por que a soldagem muda a decisão do grau
- Combine o material com o conjunto de recursos
- Questões a resolver antes do lançamento
- Perguntas Frequentes
Comece pela próxima operação da peça
Um espaçador torneado que é cortado, rebarbado e instalado tem um briefing de material diferente de um suporte que será soldado a uma estrutura. Liste as operações reais em sequência: desbaste, perfuração, roscagem, rebarbação, galvanoplastia ou revestimento, união e inspeção final. Em seguida, marque quais são requisitos fixos e quais são apenas escolhas familiares. Se a soldagem for um requisito do desenho, um processo do fornecedor ou uma possibilidade de montagem posterior, não a trate como um detalhe menor futuro. Uma classe selecionada para fácil controle de cavaco pode tornar-se uma má escolha se forçar uma reformulação do método de união.
Da mesma forma, a palavra “usinável” é incompleta sem a geometria real. Um componente de alto volume com muitos pequenos recursos perfurados pode beneficiar mais de uma evacuação de cavaco consistente do que um bloco simples de baixo volume. Um pino longo e esbelto pode ser limitado pela deflexão e pelo suporte, não pela velocidade de corte nominal. O tamanho da peça, a forma do material bruto, a tolerância, o acabamento, o tamanho do lote e a configuração da máquina moldam se o comportamento de corte da liga produz uma vantagem significativa de custo total.
| Condição de decisão | O 12L14 merece uma análise mais atenta quando… | O 1018 merece uma análise mais atenta quando… |
|---|---|---|
| Objetivo principal | A produtividade de usinagem e a quebra de cavaco dominam | A flexibilidade de fabricação ou a união é importante |
| Rota a jusante | A peça é principalmente usinada e acabada | A soldagem ou conformação é especificada ou provável |
| Geometria | Recursos pequenos repetidos criam carga de controle de cavaco | A usinagem simples não justifica uma classe especial |
| Qualificação | O grau e o processo já estão aprovados | O design existente ou os controles do fornecedor indicam o nome 1018 |
Esta tabela é um auxílio de triagem, não uma certificação de material. Confirme a especificação de compra, a condição e a documentação exigidas para o pedido real. As informações do site sobre informações sobre o material 12L14 quanto a informações sobre o aço 1018 são pontos de partida úteis para verificar qual grau está sendo discutido; elas não substituem o desenho normativo ou o certificado de material.
O que a vantagem da usinagem livre muda
O 12L14 é comumente selecionado pelo comportamento de usinagem livre associado à sua composição química com chumbo. Em uma operação adequada, a fratura mais fácil do cavaco pode reduzir cavacos longos e fibrosos e ajudar a manter um ritmo de produção constante. Isso pode ser importante em trabalhos de torneamento automático, onde o emaranhamento repetido de cavacos causa pausas, limpeza da área da ferramenta ou operação desassistida inconsistente. O ganho potencial não é apenas “maior velocidade”; pode ser menos interrupções e um manuseio mais previsível de uma sequência de features.
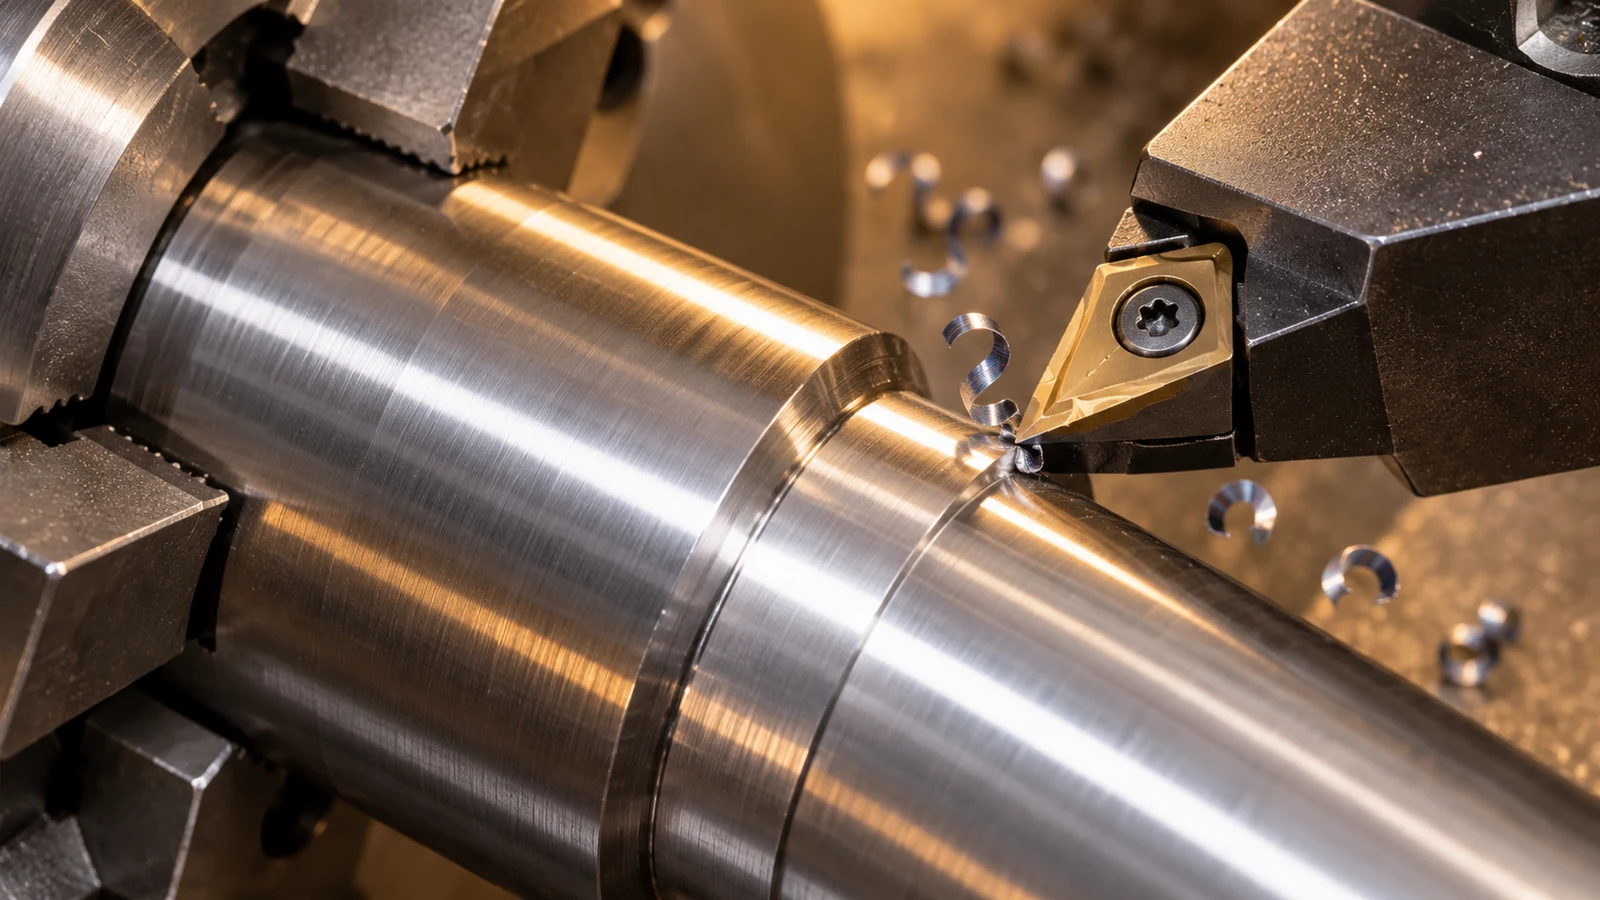
Mas o benefício é específico do processo. A geometria da ferramenta, a condição da aresta, o avanço, a profundidade de corte, o fornecimento de refrigerante, a qualidade da barra e a rigidez da máquina ainda influenciam o resultado. Se a peça for principalmente algumas faces largas e um furo perfurado, o gerenciamento de cavacos pode não ser o gargalo. Se um furo minúsculo, um canal estreito ou um furo cruzado gerar cavacos difíceis, o grau pode influenciar a operação mais fortemente. Valide a rota de produção com features representativas em vez de aplicar uma classificação geral de usinabilidade a cada peça.
O 1018 ainda pode ser usinado com sucesso em um processo bem escolhido. A comparação relevante é o ciclo estável para a geometria e a qualidade exigidas, incluindo setup, vida da ferramenta e acabamento — não um número de catálogo considerado isoladamente. Para componentes torneados, revise as informações do site sobre capacidade de torneamento CNC no contexto da feature e da forma de estoque que está sendo cotada.
Por que a soldagem muda a decisão do grau
A distinção mais consequente pode aparecer após a usinagem. A química de usinagem livre do 12L14 geralmente não é a escolha direta quando uma peça precisa ser soldada; as mesmas adições de liga que promovem a quebra de cavaco podem complicar o comportamento de soldagem. Os requisitos de soldagem devem, portanto, ser confirmados com a autoridade de design responsável e com um procedimento de soldagem qualificado, em vez de inferidos pelo fato de a peça ser de aço. O 1018 é frequentemente considerado quando a fabricação convencional e a soldagem fazem parte da rota, mas a especificação exata, a espessura, o design da junta, a condição e o procedimento ainda prevalecem.
Pergunte onde a junta é feita e o que ela deve suportar. A peça é soldada a um membro estrutural, posicionada com pontos de solda antes da usinagem final, ou unida apenas para uma tampa não crítica? O aporte térmico distorcerá um furo de precisão ou deslocará um datum? É necessária usinagem pós-soldagem? Essas perguntas podem tornar cara uma escolha nominalmente fácil de usinar quando se incluem dispositivos, mudanças de sequência e inspeção. Nunca substitua um grau soldável especificado pelo 12L14 com base apenas em um teste de oficina que verificou o tempo de corte.
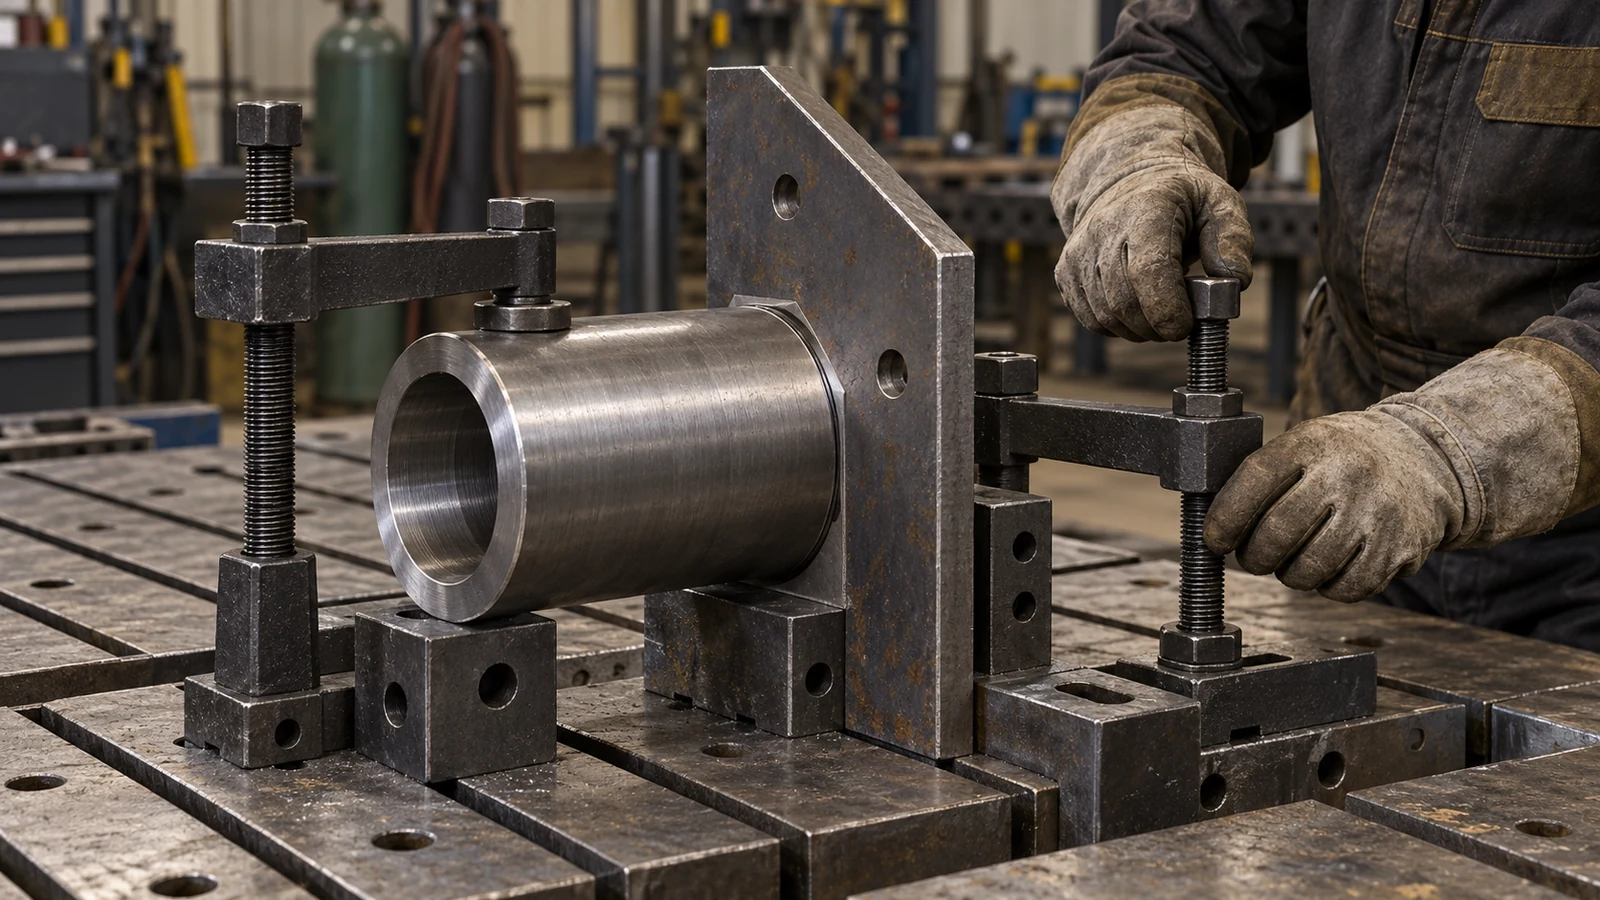
Quando a união não estiver claramente especificada, resolva a ambiguidade antes da compra. A suposição de um comprador de que um componente será “apenas usinado” pode diferir da rota real do montador. A nota de material, o desenho e o pedido de compra do fornecedor devem concordar quanto ao grau e a qualquer condição ou certificação exigida.
Combine o material com o conjunto de recursos
A seleção de material também interage com a forma como a peça é fixada e cortada. Para um eixo esbelto, as forças de torneamento podem causar deflexão, conicidade ou vibração; um grau de usinagem livre não eliminará uma estratégia de suporte inadequada. Para um bloco com furos que se cruzam, o acesso da ferramenta e a remoção de rebarbas podem dominar. Para uma feature roscada, a forma da rosca, o engajamento e o método de inspeção importam mais do que um rótulo amplo como “fácil de usinar”. Separe as features que controlam a função daquelas que apenas consomem tempo de ciclo.
Monte uma pequena lista de riscos por feature antes de escolher o grau:
- Identifique as operações que produzem cavacos longos ou difíceis.
- Sinalize furos cruzados, furos profundos, ranhuras estreitas e cortes interrompidos.
- Marque as superfícies que serão soldadas, conformadas, revestidas ou usadas como datums.
- Especifique quais dimensões e acabamentos são críticos para a aceitação.
- Confirme se o lote é protótipo, produção repetitiva ou trabalho em volume sem operador.
Isso possibilita comparar opções de material usando os reais fatores de custo. Se o 12L14 economiza tempo em uma operação de alta frequência, mas cria um problema de união a jusante, não é um ganho líquido. Se o 1018 exige uma abordagem de corte um pouco diferente, mas mantém a rota de montagem simples e aprovada, seu risco total de fabricação pode ser menor.
Questões a resolver antes do lançamento
Antes de liberar o desenho ou a ordem de compra, declare explicitamente o grau do material e identifique a origem do requisito. Confirme o certificado de material exigido, a condição, as dimensões e quaisquer expectativas de rastreabilidade. Se uma substituição for proposta, compare toda a rota de produção e obtenha aprovação do responsável de projeto ou qualidade. “Aço equivalente” não é um registro de controle de mudanças suficiente quando a soldabilidade, o comportamento mecânico ou a qualificação do cliente podem ser afetados.
Para uma análise de fabricar versus substituir, peça ao fornecedor que identifique a operação que se espera beneficiar, como o benefício será medido e qual processo a jusante pode ser afetado. Um teste controlado pode comparar a estabilidade do ciclo, as trocas de ferramenta, o manuseio de cavacos e a inspeção da peça acabada. Ele não deve alterar silenciosamente um requisito de material em produção liberada.
Perguntas Frequentes
O 12L14 é sempre mais rápido de usinar que o 1018?
Ele é selecionado pelo comportamento de corte livre, mas o desempenho real do ciclo depende da operação, do ferramental, da preparação e dos requisitos de aceitação. Um teste de processo representativo é mais útil do que presumir uma vantagem de velocidade universal.
O 12L14 pode ser usado para um componente soldado?
Não presuma que ele seja adequado para uma solda especificada. Sua química de corte livre pode tornar a soldagem menos direta. Confirme o grau com a autoridade de projeto e um procedimento de soldagem qualificado antes do uso.
Quando o 1018 é a escolha mais prática?
Ele pode ser preferível quando a peça deve se adequar a uma rota de fabricação especificada, quando a soldagem ou a conformação importam, ou quando a vantagem de usinagem de outro grau não compensa seus riscos a jusante.
Uma oficina pode substituir um grau sem alterar o desenho?
Somente se o processo aplicável de aprovação e controle de alterações permitir. Substituições de material podem afetar a fabricação, a qualificação e a inspeção mesmo quando a geometria final parece inalterada.