
Compare la ruta completa, no un solo ciclo
Una comparación de cotizaciones debe separar el precio del material del costo de conversión. Un precio más alto del material en bruto puede compensarse con menos interrupciones de la máquina, pero lo contrario también puede ser cierto si la pieza requiere soldadura, manejo especial o aprobación adicional. Pregunte qué operación genera el ahorro esperado, qué parte del lote pasa por esa operación y si el presupuesto incluye desbarbado, inspección y cualquier fabricación secundaria. Para un prototipo, el tiempo de ingeniería puede superar una pequeña diferencia de ciclo; para un lote repetido, puede importar más una producción desatendida estable.
Incluya también los costos de cambio y de calidad. Un cambio de grado puede afectar los compensadores de herramienta, la gestión de virutas, la condición superficial y las verificaciones de material entrante del proveedor. Si el proceso requiere un nuevo montaje o cualificación, cuente ese esfuerzo en lugar de comparar solo el segmento de corte. El presupuesto más útil distingue el tiempo de producción recurrente de la validación del proceso única.
Considere el acabado y la aceptación en conjunto
El grado de mecanizado por sí solo no establece la apariencia final ni el resultado dimensional. La condición de los bordes, el desgaste de la herramienta, las marcas de avance, el manejo y cualquier paso de recubrimiento o galvanizado pueden influir en lo que ve el inspector. Defina las superficies y dimensiones críticas en el plano y asegúrese de que el proveedor sepa si la pieza se unirá o se acabará después del mecanizado. Una sustitución de material no debe justificarse por una muestra de buen aspecto si la muestra omitió un paso posterior que forma parte de la producción normal.
Para características de ajuste estrecho, considere si el calor de la unión o del acabado podría alterar la secuencia de mecanizado. Una ruta puede desbastar, fabricar, aliviar tensiones donde se especifique y mecanizar el acabado; otra puede mecanizar la superficie final antes del ensamblaje. La secuencia correcta depende del diseño y del proceso cualificado. Haga visible la secuencia en el plan de fabricación para que la elección del material se evalúe frente a una pieza realista, no frente a una prueba aislada de barra.
Un registro de decisión práctico
Mantenga la selección trazable con una nota breve que indique la revisión del plano, el grado solicitado, la alternativa propuesta si la hay, la ruta de unión posterior y la persona que aprobó el cambio. Registre la evidencia utilizada: geometría representativa de la pieza, alcance de las pruebas, resultados de inspección y cualquier limitación del proceso. Esto es especialmente útil cuando un comprador, un proveedor de mecanizado y un taller de ensamblaje poseen cada uno un segmento diferente de la ruta.
No utilice una declaración genérica como “misma resistencia” o “maquinabilidad equivalente” para cerrar la revisión. Esas afirmaciones no responden si el grado admite la soldadura, el acabado, la trazabilidad o la cualificación del cliente especificados. Si una propiedad o un requisito es desconocido, manténgalo como una cuestión de ingeniería abierta en lugar de tratarlo como permiso para sustituir.
Elegir entre acero 12L14 y 1018 no es simplemente una contienda entre un grado de corte rápido y un sustituto más económico. La pregunta útil es qué debe hacer la pieza después del mecanizado. El 12L14 puede resultar atractivo cuando dominan el tiempo de ciclo, el detalle fino y la rotura de viruta repetible; el 1018 suele ser el punto de partida más práctico cuando importan la soldadura, la conformación o una mayor flexibilidad de fabricación. La decisión debe tomarse a partir de la ruta completa —mecanizado, acabado, unión e inspección—, no de una sola métrica del taller.
Contenido
- Comience por la siguiente operación de la pieza
- Qué cambia la ventaja de la fácil maquinabilidad
- Por qué la soldadura cambia la decisión del grado
- Ajuste el material en stock al conjunto de características
- Preguntas que resolver antes de la liberación
- Preguntas frecuentes
Comience por la siguiente operación de la pieza
Un separador torneado que se corta, se desbarba y se instala tiene un brief de material diferente al de un soporte que se soldará en un marco. Enumere las operaciones reales en secuencia: desbaste, taladrado, roscado, desbarbado, galvanoplastia o recubrimiento, unión e inspección final. Luego marque cuáles son requisitos fijos y cuáles son meramente elecciones habituales. Si la soldadura es un requisito del plano, un proceso del proveedor o una posibilidad de ensamblaje posterior, no la trate como un detalle menor futuro. Un grado seleccionado por un fácil control de viruta puede convertirse en una mala elección si obliga a rediseñar el método de unión.
Del mismo modo, la palabra “mecanizable” está incompleta sin la geometría real. Un componente de gran volumen con muchas características taladradas pequeñas puede beneficiarse más de una evacuación de viruta consistente que un bloque simple de bajo volumen. Un pasador largo y esbelto puede estar limitado por la deflexión y el soporte, no por la velocidad de corte nominal. El tamaño de la pieza, la forma del material en stock, la tolerancia, el acabado, el tamaño del lote y la configuración de la máquina determinan si el comportamiento de corte de la aleación produce una ventaja significativa en el costo total.
| Condición de decisión | El 12L14 merece una mirada más cercana cuando… | El 1018 merece una mirada más cercana cuando… |
|---|---|---|
| Objetivo principal | La productividad del mecanizado y la rotura de viruta dominan | La flexibilidad de fabricación o la unión son importantes |
| Ruta posterior | La pieza se mecaniza y se acaba principalmente | La soldadura o la conformación están especificadas o son probables |
| Geometría | Las características pequeñas repetidas crean una carga de control de viruta | El mecanizado simple no justifica un grado especial |
| Calificación | El grado y el proceso ya están aprobados | El diseño existente o los controles del proveedor nombran 1018 |
Esta tabla es una ayuda de selección, no una certificación de material. Confirme la especificación de compra, la condición y la documentación requerida para el pedido real. La información del sitio sobre el material 12L14 y el acero 1018 son puntos de partida útiles para verificar qué grado se está discutiendo; no reemplazan el plano rector ni el certificado de material.
Qué cambia la ventaja de la fácil maquinabilidad
El 12L14 se selecciona comúnmente por su comportamiento de libre mecanizado asociado a su química con plomo. En una operación adecuada, la fractura más fácil de la viruta puede reducir las virutas largas y fibrosas y ayudar a mantener un ritmo de producción constante. Eso puede importar en trabajos de torneado automático donde el enredo repetido de virutas provoca pausas, limpieza del área de herramientas o funcionamiento desatendido inconsistente. La ganancia potencial no es solo “mayor velocidad”; puede ser menos interrupciones y un manejo más predecible de una secuencia de características.
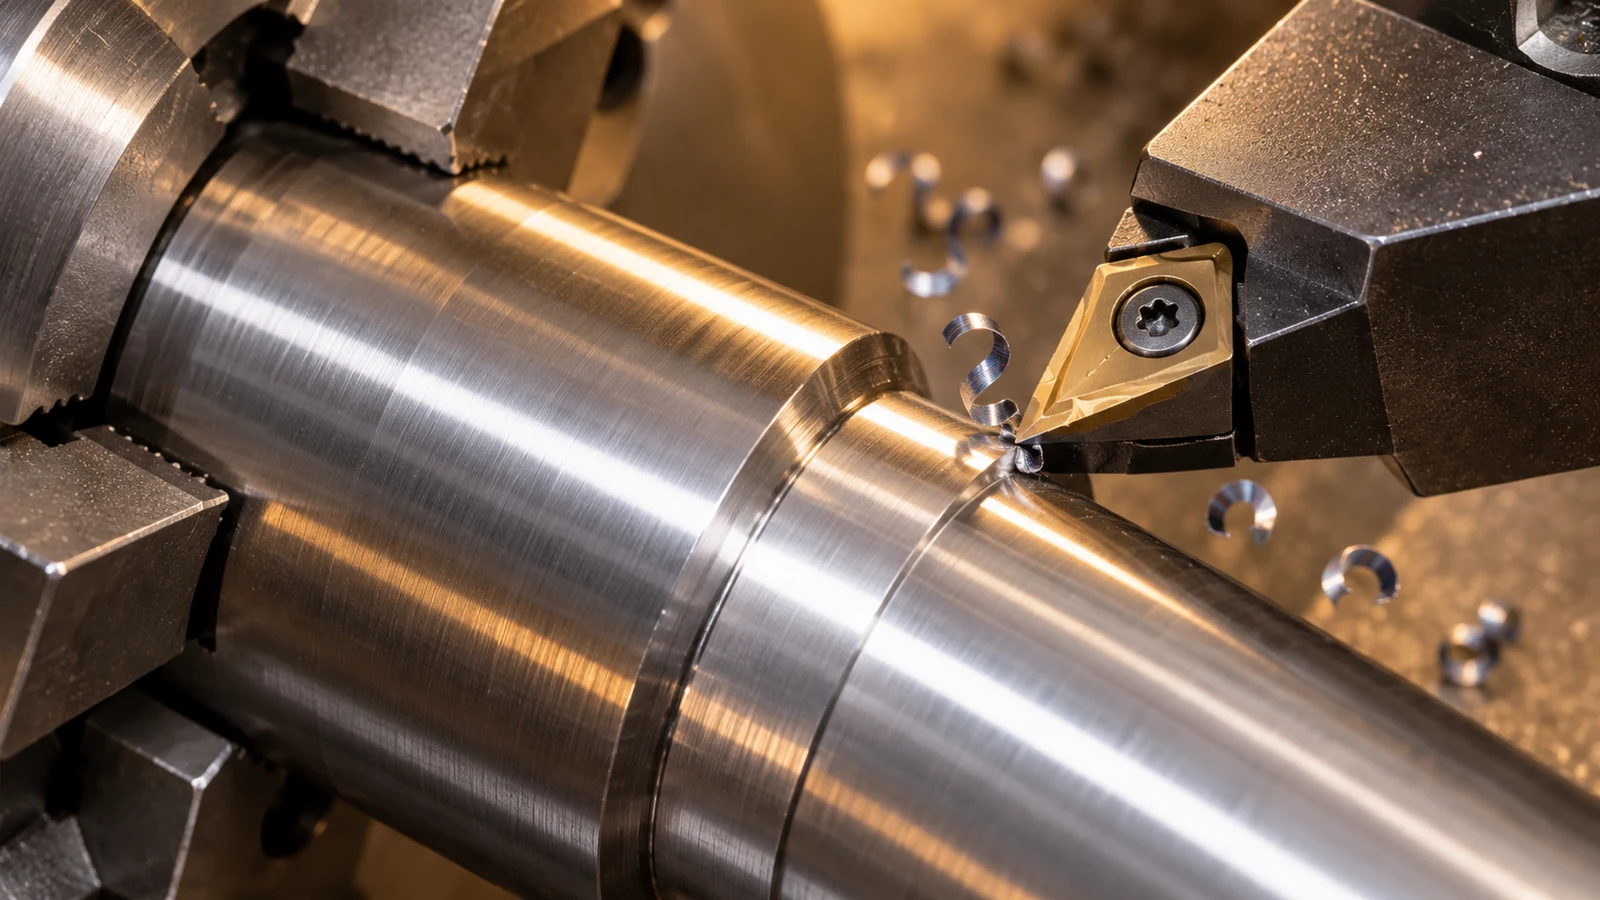
Pero el beneficio depende del proceso. La geometría de la herramienta, la condición del filo, el avance, la profundidad de corte, el suministro de refrigerante, la calidad de la barra y la rigidez de la máquina siguen influyendo en el resultado. Si la pieza es principalmente unas pocas caras amplias y un taladro, la gestión de virutas puede no ser el cuello de botella. Si un orificio pequeño, una ranura estrecha o un taladro transversal generan virutas difíciles, el grado puede influir más fuertemente en la operación. Valide la ruta de producción con características representativas en lugar de aplicar una clasificación general de maquinabilidad a cada pieza.
El 1018 todavía puede mecanizarse con éxito en un proceso bien elegido. La comparación relevante es el ciclo estable para la geometría y calidad requeridas, incluidos el montaje, la vida de la herramienta y el acabado, no un número de catálogo considerado de forma aislada. Para componentes torneados, revise la información del sitio sobre Capacidad de torneado CNC en el contexto de la característica y la forma del material que se cotiza.
Por qué la soldadura cambia la decisión del grado
La distinción más importante puede aparecer después del mecanizado. La química de libre mecanizado del 12L14 generalmente no es la opción directa cuando una pieza debe soldarse; las mismas adiciones de aleación que promueven la fractura de viruta pueden complicar el comportamiento en soldadura. Por lo tanto, los requisitos de soldadura deben confirmarse con la autoridad de diseño responsable y un procedimiento de soldadura calificado, en lugar de inferirse del hecho de que la pieza es de acero. El 1018 se considera a menudo cuando la fabricación convencional y la soldadura forman parte de la ruta, pero la especificación exacta, el espesor, el diseño de la junta, la condición y el procedimiento siguen rigiendo.
Pregunte dónde se hace la junta y qué debe soportar. ¿La pieza se suelda a un miembro estructural, se fija con puntos antes del mecanizado final o se une solo para una cubierta no crítica? ¿El aporte de calor distorsionará un orificio de precisión o desplazará un dato? ¿Se requiere mecanizado posterior a la soldadura? Estas preguntas pueden hacer que una opción nominalmente fácil de mecanizar resulte costosa una vez que se incluyen los utillajes, los cambios de secuencia y la inspección. Nunca reemplace un grado soldable especificado por 12L14 basándose solo en una prueba de taller que verificó el tiempo de corte.
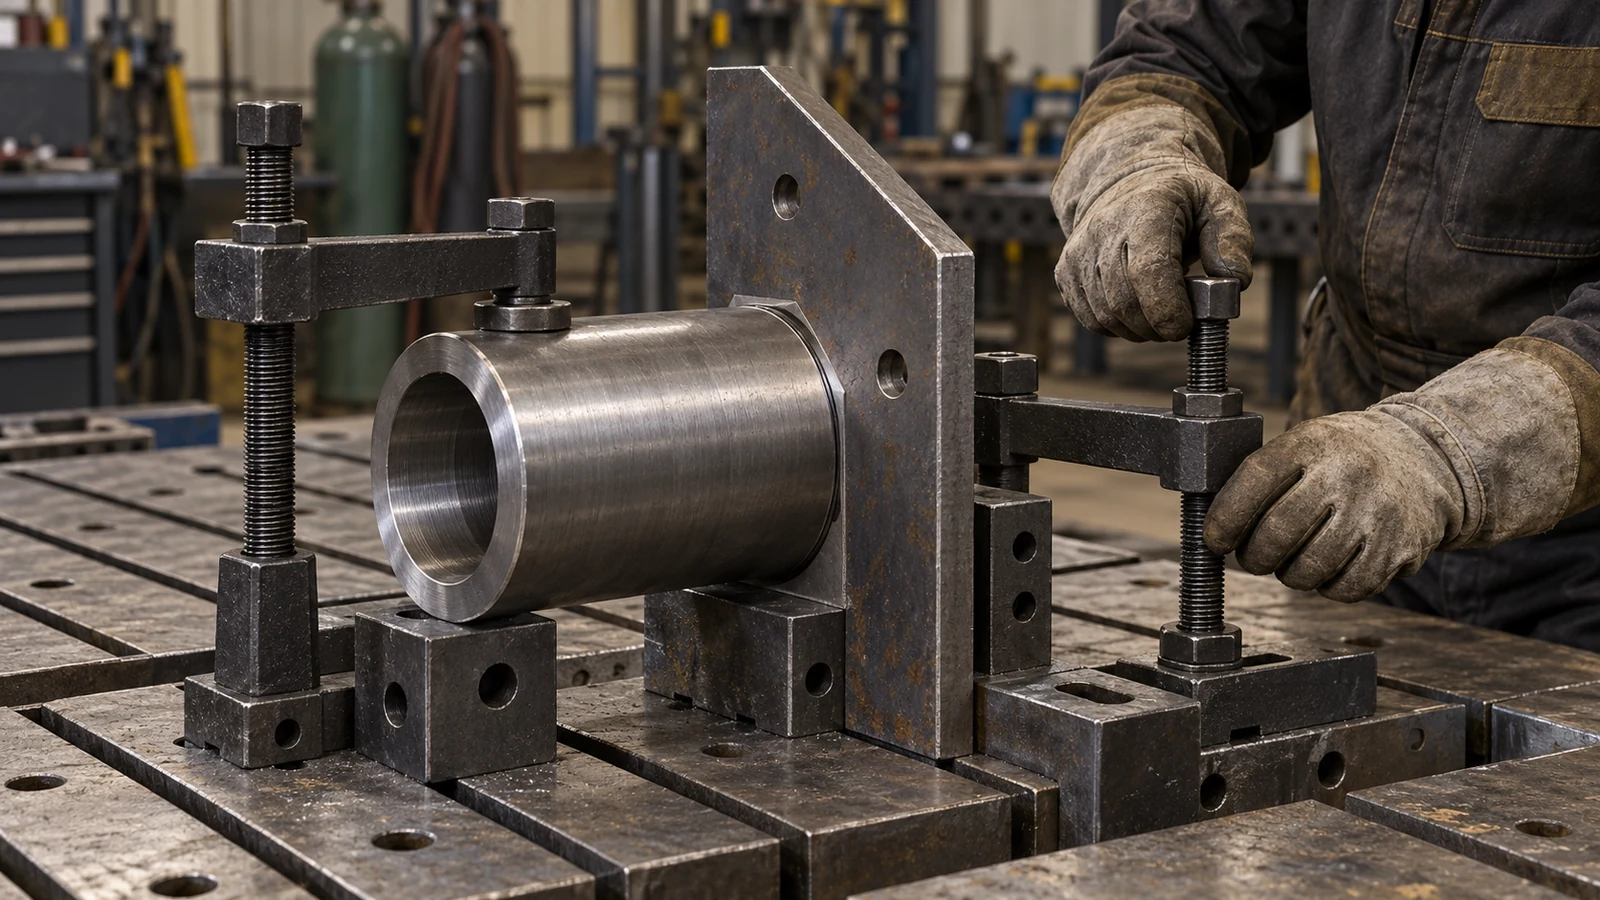
Cuando la unión no está claramente especificada, resuelva la ambigüedad antes de la compra. La suposición de un comprador de que un componente será “solo mecanizado” puede diferir de la ruta real del ensamblador. La nota de material, el plano y la orden de compra del proveedor deben coincidir en el grado y en cualquier condición o certificación requerida.
Ajuste el material en stock al conjunto de características
La selección del material también interactúa con la forma en que se sujeta y se corta la pieza. En un eje esbelto, las fuerzas de torneado pueden provocar deflexión, conicidad o chatter; un grado de fácil mecanizado no eliminará una estrategia de soporte inadecuada. En un bloque con agujeros que se cruzan, el acceso de la herramienta y la eliminación de rebabas pueden ser determinantes. En un elemento roscado, la forma de la rosca, el engrane y el método de inspección importan más que una etiqueta general como “fácil de mecanizar”. Separe las características que controlan la función de las que solo consumen tiempo de ciclo.
Elabore una breve lista de riesgos de características antes de elegir el grado:
- Identifique las operaciones que producen virutas largas o difíciles.
- Señale los agujeros transversales, los taladros profundos, las ranuras estrechas y los cortes interrumpidos.
- Marque las superficies que se van a soldar, conformar, recubrir o utilizar como datums.
- Especifique qué dimensiones y acabados son críticos para la aceptación.
- Confirme si el lote es un prototipo, producción repetitiva o trabajo de volumen desatendido.
Esto permite comparar las opciones de material utilizando los factores reales de costo. Si el 12L14 ahorra tiempo en una operación de alta frecuencia pero crea un problema de unión posterior, no es una ganancia neta. Si el 1018 requiere un enfoque de corte ligeramente distinto pero mantiene la ruta de ensamblaje simple y aprobada, su riesgo total de fabricación puede ser menor.
Preguntas que resolver antes de la liberación
Antes de liberar el plano o la orden de compra, indique explícitamente el grado del material e identifique el origen del requisito. Confirme el certificado de material requerido, la condición, las dimensiones y cualquier expectativa de trazabilidad. Si se propone una sustitución, compare toda la ruta de producción y obtenga la aprobación del responsable de diseño o de calidad. “Acero equivalente” no es un registro suficiente de control de cambios cuando pueden verse afectadas la soldabilidad, el comportamiento mecánico o la calificación del cliente.
Para una revisión de fabricar frente a sustituir, pida al proveedor que identifique la operación que se espera beneficiar, cómo se medirá el beneficio y qué proceso posterior podría verse afectado. Una prueba controlada puede comparar la estabilidad del ciclo, los cambios de herramienta, el manejo de virutas y la inspección de la pieza terminada. No debe cambiar silenciosamente un requisito de material en producción liberada.
Preguntas frecuentes
¿El 12L14 siempre se mecaniza más rápido que el 1018?
Se selecciona por su comportamiento de fácil mecanizado, pero el rendimiento real del ciclo depende de la operación, el herramental, la preparación y los requisitos de aceptación. Una prueba de proceso representativa es más útil que suponer una ventaja de velocidad universal.
¿Se puede utilizar 12L14 para un componente soldado?
No suponga que es adecuado para una soldadura especificada. Su química de fácil mecanizado puede hacer que la soldadura sea menos sencilla. Confirme el grado con la autoridad de diseño y un procedimiento de soldadura calificado antes de su uso.
¿Cuándo es el 1018 la opción más práctica?
Puede ser preferible cuando la pieza debe ajustarse a una ruta de fabricación especificada, cuando la soldadura o la conformación son importantes, o cuando la ventaja de mecanizado de otro grado no compensa sus riesgos posteriores.
¿Puede un taller sustituir un grado sin cambiar el plano?
Solo si el proceso aplicable de aprobación y control de cambios lo permite. Las sustituciones de material pueden afectar la fabricación, la calificación y la inspección incluso cuando la geometría terminada parece no haber cambiado.