
Vergleichen Sie den gesamten Ablauf, nicht nur einen Zyklus
Ein Angebotsvergleich sollte den Materialpreis von den Umrüstkosten trennen. Ein höherer Rohmaterialpreis kann durch weniger Maschinenunterbrechungen ausgeglichen werden, aber das Gegenteil kann ebenso zutreffen, wenn das Teil geschweißt, besonders behandelt oder zusätzlich freigegeben werden muss. Fragen Sie, welcher Arbeitsgang die erwartete Einsparung erzeugt, welcher Anteil der Losgröße diesen Arbeitsgang durchläuft und ob die Kalkulation Entgraten, Prüfung und etwaige sekundäre Fertigung einschließt. Bei einem Prototyp kann der Konstruktionsaufwand einen kleinen Zyklusunterschied überwiegen; bei einer wiederkehrenden Losgröße kann eine stabile unbeaufsichtigte Produktion wichtiger sein.
Beziehen Sie auch Rüst- und Qualitätskosten ein. Ein Werkstoffwechsel kann Werkzeugkorrekturen, Spänehandling, Oberflächenbeschaffenheit und die Wareneingangsprüfungen des Lieferanten beeinflussen. Wenn der Prozess eine neue Einrichtung oder Qualifizierung erfordert, rechnen Sie diesen Aufwand mit ein, statt nur den Zerspanungsabschnitt zu vergleichen. Die nützlichste Kalkulation unterscheidet wiederkehrende Produktionszeit von einmaliger Prozessvalidierung.
Betrachten Sie Oberfläche und Abnahme gemeinsam
Allein die Zerspanungssorte bestimmt nicht das fertige Erscheinungsbild oder das Maßergebnis. Kantenzustand, Werkzeugverschleiß, Vorschubmarken, Handhabung sowie etwaige Beschichtungs- oder Galvanisierungsschritte können beeinflussen, was der Prüfer sieht. Definieren Sie die kritischen Flächen und Maße in der Zeichnung und stellen Sie sicher, dass der Lieferant weiß, ob das Teil nach der Bearbeitung gefügt oder weiterbehandelt wird. Ein Werkstoffaustausch sollte nicht mit einem gut aussehenden Muster begründet werden, wenn das Muster einen nachgelagerten Schritt ausgelassen hat, der zur normalen Produktion gehört.
Bei eng tolerierten Passflächen sollten Sie prüfen, ob Wärme aus dem Fügen oder der Oberflächenbehandlung die Bearbeitungsreihenfolge verändern könnte. Ein Ablauf kann vorzerspanen, fügen, bei Bedarf spannungsarmglühen und fertigbearbeiten; ein anderer kann die endgültige Oberfläche vor der Montage bearbeiten. Die richtige Reihenfolge hängt von der Konstruktion und dem qualifizierten Prozess ab. Machen Sie die Reihenfolge im Fertigungsplan sichtbar, damit die Werkstoffwahl anhand eines realistischen Teils bewertet wird und nicht anhand eines isolierten Stangenmaterialtests.
Eine praktische Entscheidungsdokumentation
Halten Sie die Auswahl nachvollziehbar mit einer kurzen Notiz fest, die die Zeichnungsrevision, die angeforderte Sorte, eine etwaige vorgeschlagene Alternative, den nachgelagerten Fügeablauf und die Person nennt, die die Änderung genehmigt hat. Dokumentieren Sie die verwendeten Nachweise: repräsentative Teilegeometrie, Umfang der Versuche, Prüfergebnisse und etwaige Prozessbeschränkungen. Dies ist besonders hilfreich, wenn Einkäufer, Zerspanungslieferant und Montagebetrieb jeweils einen anderen Abschnitt des Ablaufs verantworten.
Verwenden Sie keine pauschalen Aussagen wie “gleiche Festigkeit” oder “gleichwertige Zerspanbarkeit”, um die Prüfung abzuschließen. Diese Behauptungen beantworten nicht, ob die Sorte die spezifizierte Schweißnaht, Oberfläche, Rückverfolgbarkeit oder Kundenqualifizierung unterstützt. Wenn eine Eigenschaft oder Anforderung unbekannt ist, behandeln Sie sie als offene technische Frage und nicht als Erlaubnis zur Substitution.
Die Wahl zwischen 12L14 und 1018 ist nicht einfach ein Wettstreit zwischen einer schnell zerspanbaren Sorte und einem günstigeren Ersatz. Die entscheidende Frage ist, was das Teil nach der Bearbeitung leisten muss. 12L14 kann attraktiv sein, wenn Zykluszeit, feine Details und zuverlässiger Spanbruch dominieren; 1018 ist oft der praktischere Ausgangspunkt, wenn Schweißen, Umformen oder eine breitere Fertigungsflexibilität wichtig sind. Die Entscheidung sollte anhand des gesamten Ablaufs getroffen werden – Zerspanen, Oberflächenbehandlung, Fügen und Prüfen – und nicht anhand einer einzelnen Kennzahl aus der Werkstatt.
Inhalt
- Beginnen Sie mit dem nächsten Arbeitsgang des Teils
- Was der Vorteil der Automatenstahl-Bearbeitung verändert
- Warum das Schweißen die Werkstoffauswahl beeinflusst
- Werkstoff und Funktionsumfang aufeinander abstimmen
- Fragen, die vor der Freigabe geklärt werden müssen
- FAQ
Beginnen Sie mit dem nächsten Arbeitsgang des Teils
Ein gedrehtes Distanzstück, das geschnitten, entgratet und montiert wird, hat eine andere Materialvorgabe als ein Halter, der in einen Rahmen geschweißt wird. Listen Sie die tatsächlichen Arbeitsgänge in ihrer Reihenfolge auf: Schruppen, Bohren, Gewindeschneiden, Entgraten, Galvanisieren oder Beschichten, Fügen und Endkontrolle. Kennzeichnen Sie dann, welche feste Anforderungen sind und welche lediglich vertraute Entscheidungen. Wenn das Schweißen eine Zeichnungsanforderung, ein Lieferantenprozess oder eine spätere Montagemöglichkeit ist, behandeln Sie es nicht als unbedeutendes zukünftiges Detail. Eine Werkstoffsorte, die für einfache Spanbruchkontrolle gewählt wurde, kann eine schlechte Wahl werden, wenn sie eine Neugestaltung des Fügeverfahrens erzwingt.
Ebenso ist das Wort “zerspanbar” ohne die tatsächliche Geometrie unvollständig. Ein Serienbauteil mit vielen kleinen Bohrmerkmalen kann von einer gleichmäßigen Spanabfuhr stärker profitieren als ein einfacher Block in kleiner Stückzahl. Ein langer, schlanker Stift kann durch Durchbiegung und Auflage begrenzt sein, nicht durch die nominelle Schnittgeschwindigkeit. Bauteilgröße, Werkstoffform, Toleranz, Oberfläche, Losgröße und Maschineneinrichtung bestimmen alle mit, ob das Zerspanverhalten der Legierung einen aussagekräftigen Gesamtkostenvorteil erbringt.
| Entscheidungsbedingung | 12L14 verdient eine genauere Betrachtung, wenn… | 1018 verdient eine genauere Betrachtung, wenn… |
|---|---|---|
| Hauptziel | Zerspanungsproduktivität und Spanbruch dominieren | Fertigungsflexibilität oder Fügen ist wichtig |
| Nachgelagerter Ablauf | Das Teil wird überwiegend zerspant und fertigbearbeitet | Schweißen oder Umformen ist spezifiziert oder wahrscheinlich |
| Geometrie | Wiederkehrende kleine Merkmale erzeugen Aufwand bei der Spankontrolle | Einfache Bearbeitung rechtfertigt keine Sondergüte |
| Qualifizierung | Güte und Verfahren sind bereits freigegeben | Bestehende Konstruktions- oder Lieferantensteuerung nennt 1018 |
Diese Tabelle ist eine Vorauswahlhilfe, keine Materialzertifizierung. Bestätigen Sie die Einkaufsspezifikation, den Zustand und die für die tatsächliche Bestellung erforderliche Dokumentation. Die Informationen zum Werkstoff 12L14 und Informationen zum Stahl 1018 sind nützliche Ausgangspunkte, um zu prüfen, welche Güte besprochen wird; sie ersetzen weder die maßgebliche Zeichnung noch das Materialzeugnis.
Was der Vorteil der Automatenstahl-Bearbeitung verändert
12L14 wird üblicherweise wegen seines auf die bleihaltige Chemie zurückzuführenden Zerspanungsverhaltens gewählt. Bei einer geeigneten Bearbeitung kann ein leichteres Spanbrechen lange, fadenförmige Späne reduzieren und dazu beitragen, einen gleichmäßigen Produktionsrhythmus aufrechtzuerhalten. Das kann bei automatischer Dreharbeit von Bedeutung sein, wo wiederkehrende Spanverwicklungen zu Unterbrechungen, Reinigung des Werkzeugbereichs oder unregelmäßigem unbeaufsichtigtem Lauf führen. Der potenzielle Gewinn ist nicht nur “höhere Geschwindigkeit”; es können weniger Unterbrechungen und eine besser vorhersehbare Handhabung einer Merkmalsfolge sein.
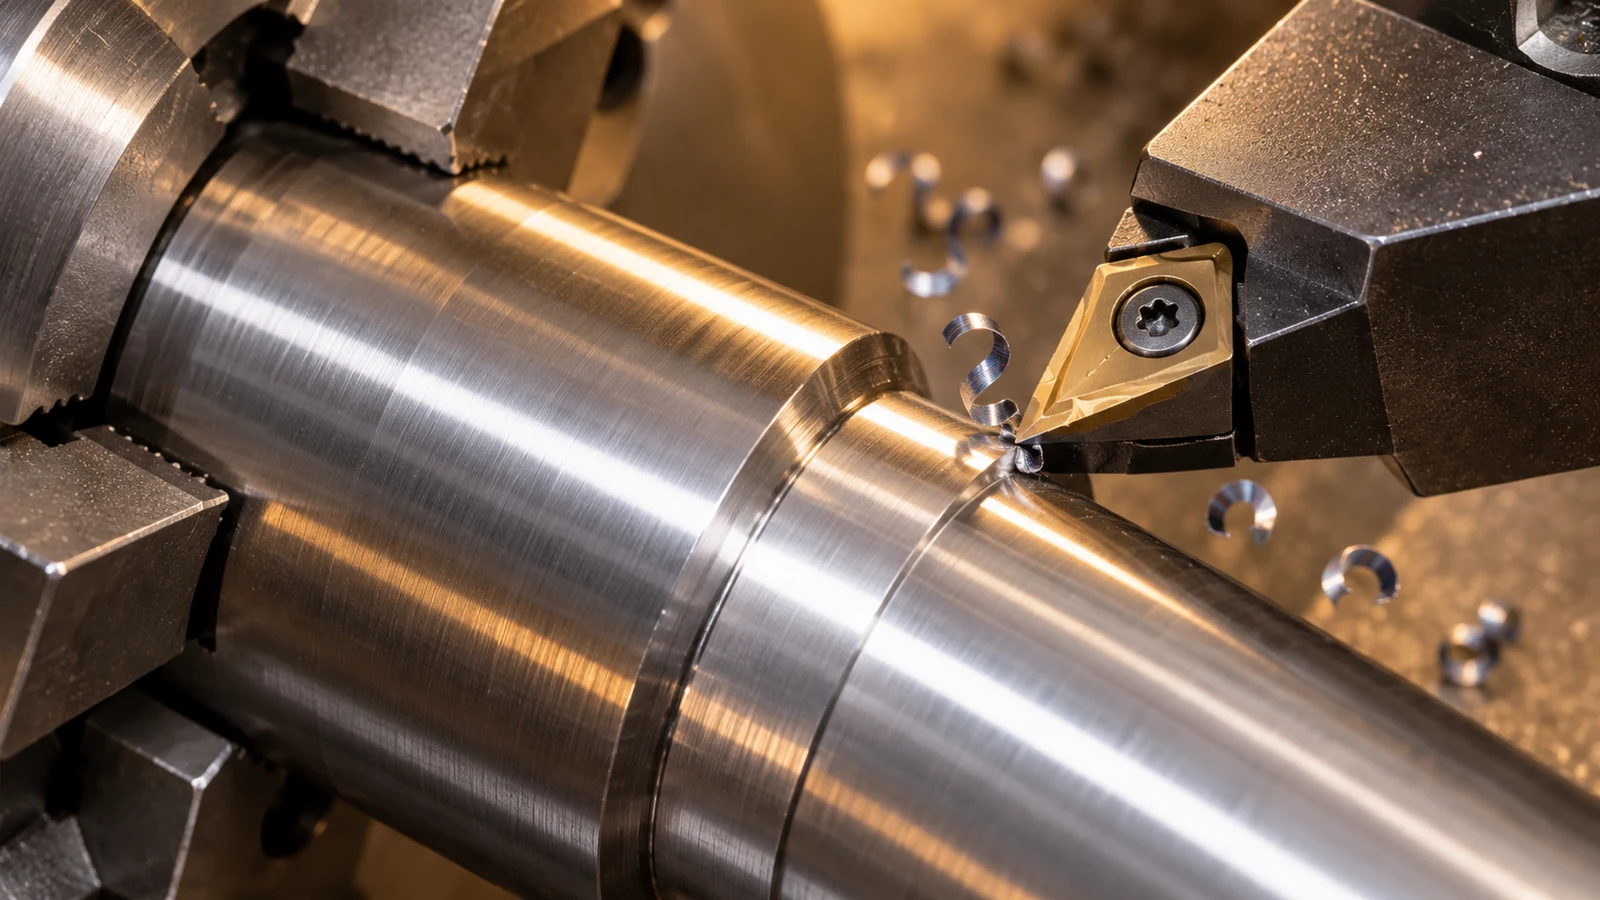
Doch der Nutzen ist prozessspezifisch. Werkzeuggeometrie, Schneidkantenzustand, Vorschub, Schnitttiefe, Kühlmittelzufuhr, Stangenqualität und Maschinensteifigkeit beeinflussen das Ergebnis weiterhin. Wenn das Teil überwiegend aus einigen breiten Flächen und einer Bohrung besteht, ist die Spanbewältigung möglicherweise nicht der Engpass. Wenn eine kleine Bohrung, eine schmale Nut oder eine Querbohrung schwierige Späne erzeugt, kann die Güte den Vorgang stärker beeinflussen. Validieren Sie den Fertigungsweg mit repräsentativen Merkmalen, statt eine allgemeine Zerspanbarkeitsrangfolge auf jedes Teil anzuwenden.
1018 lässt sich in einem gut gewählten Verfahren ebenfalls erfolgreich zerspanen. Der relevante Vergleich ist der stabile Zyklus für die geforderte Geometrie und Qualität, einschließlich Rüsten, Standzeit und Endbearbeitung – nicht eine Katalognummer, die isoliert betrachtet wird. Für Drehteile prüfen Sie die CNC-Drehkapazität der Website im Kontext des Merkmals und der angebotenen Halbzeugform.
Warum das Schweißen die Werkstoffauswahl beeinflusst
Der folgenreichste Unterschied kann nach der Bearbeitung auftreten. Die zerspanungsfreundliche Chemie von 12L14 ist im Allgemeinen nicht die naheliegende Wahl, wenn ein Teil geschweißt werden muss; dieselben Legierungszusätze, die das Spanbrechen fördern, können das Schweißverhalten erschweren. Schweißanforderungen sollten daher mit der zuständigen Konstruktionsinstanz und einem qualifizierten Schweißverfahren bestätigt werden, statt aus der Tatsache abgeleitet zu werden, dass das Teil aus Stahl ist. 1018 wird oft dort in Betracht gezogen, wo konventionelle Fertigung und Schweißen Teil des Weges sind, doch die genaue Spezifikation, Dicke, Nahtausführung, der Zustand und das Verfahren bleiben maßgeblich.
Fragen Sie, wo die Naht hergestellt wird und welchen Belastungen sie standhalten muss. Wird das Teil an ein Strukturelement geschweißt, vor der Endbearbeitung geheftet oder nur für eine unkritische Abdeckung gefügt? Verzieht der Wärmeeintrag eine Präzisionsbohrung oder verschiebt ein Bezug? Ist eine Bearbeitung nach dem Schweißen erforderlich? Diese Fragen können eine nominell leicht zerspanbare Wahl teuer machen, sobald Vorrichtungen, Ablaufänderungen und Prüfung einbezogen werden. Ersetzen Sie niemals eine benannte schweißbare Güte allein aufgrund eines Werkstattversuchs durch 12L14, bei dem nur die Schnittzeit geprüft wurde.
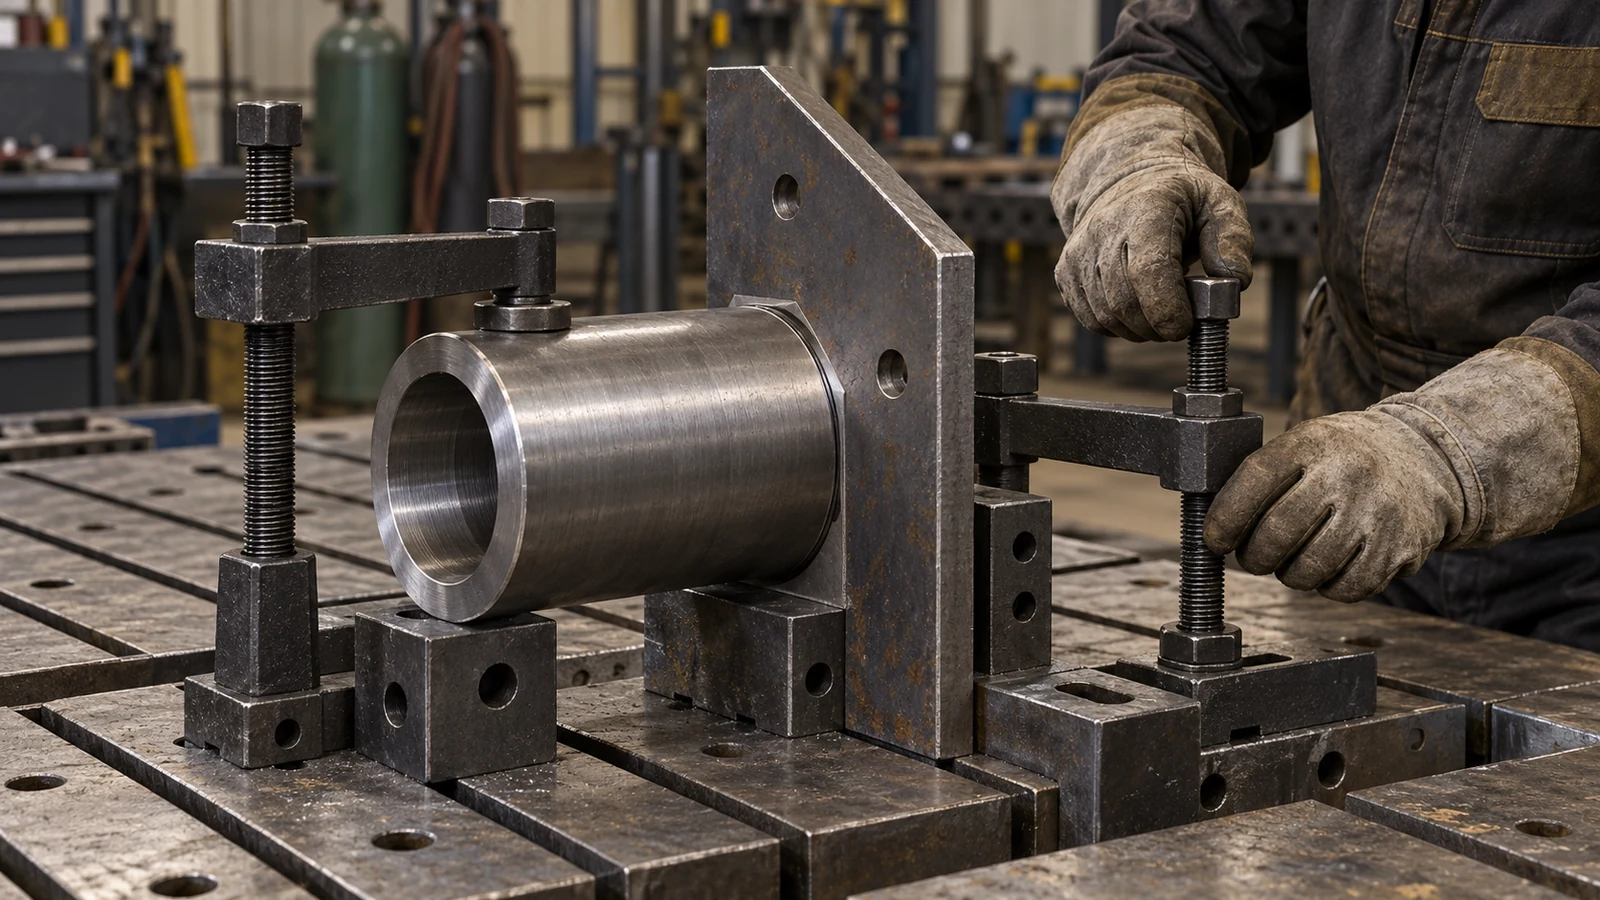
Wenn die Fügetechnik nicht eindeutig spezifiziert ist, klären Sie die Unklarheit vor der Beschaffung. Die Annahme eines Einkäufers, dass eine Komponente “nur bearbeitet” wird, kann vom tatsächlichen Weg des Montierers abweichen. Die Werkstoffangabe, die Zeichnung und die Bestellung des Lieferanten sollten in Bezug auf Güte und jeden erforderlichen Zustand oder jede erforderliche Zertifizierung übereinstimmen.
Werkstoff und Funktionsumfang aufeinander abstimmen
Die Materialauswahl steht auch in Wechselwirkung damit, wie das Teil gehalten und geschnitten wird. Bei einer schlanken Welle können Drehkräfte zu Durchbiegung, Verjüngung oder Rattern führen; eine Sorte mit guter Zerspanbarkeit beseitigt keine ungeeignete Abstützstrategie. Bei einem Block mit sich kreuzenden Bohrungen können der Werkzeugzugang und die Entgratung dominieren. Bei einem Gewindemerkmal sind das Gewindeprofil, die Einschraubtiefe und die Prüfmethode wichtiger als ein pauschales Etikett wie “leicht zerspanbar”. Trennen Sie die Merkmale, die die Funktion bestimmen, von denen, die lediglich Zykluszeit verbrauchen.
Erstellen Sie vor der Wahl der Sorte eine kurze Liste der Merkmalsrisiken:
- Identifizieren Sie Arbeitsgänge, die lange oder schwierige Späne erzeugen.
- Kennzeichnen Sie Querbohrungen, tiefe Bohrungen, enge Nuten und unterbrochene Schnitte.
- Markieren Sie Flächen, die geschweißt, umgeformt, beschichtet oder als Bezugselemente verwendet werden.
- Legen Sie fest, welche Maße und Oberflächen abnahmekritisch sind.
- Bestätigen Sie, ob die Charge ein Prototyp, eine Wiederholfertigung oder eine unbeaufsichtigte Serienfertigung ist.
So lassen sich Materialoptionen anhand der tatsächlichen Kostentreiber vergleichen. Wenn 12L14 bei einem häufig ausgeführten Arbeitsgang Zeit spart, aber ein nachgelagertes Fügeproblem erzeugt, ist das kein Netto-Gewinn. Wenn 1018 eine etwas andere Schnittstrategie erfordert, aber den Montageweg einfach und freigegeben hält, kann das gesamte Fertigungsrisiko geringer sein.
Fragen, die vor der Freigabe geklärt werden müssen
Geben Sie vor der Freigabe der Zeichnung oder der Bestellung die Materialsorte ausdrücklich an und benennen Sie die Quelle der Anforderung. Bestätigen Sie das erforderliche Materialzeugnis, den Zustand, die Abmessungen und etwaige Rückverfolgbarkeitsanforderungen. Wird ein Austausch vorgeschlagen, vergleichen Sie den gesamten Fertigungsweg und holen Sie die Genehmigung des Design- oder Qualitätsverantwortlichen ein. “Gleichwertiger Stahl” ist kein ausreichender Nachweis für die Änderungskontrolle, wenn Schweißbarkeit, mechanisches Verhalten oder Kundenqualifizierung betroffen sein können.
Für eine Prüfung „Herstellen oder Ersetzen“ bitten Sie den Lieferanten anzugeben, welcher Arbeitsgang voraussichtlich profitieren soll, wie der Nutzen gemessen wird und welcher nachgelagerte Prozess betroffen sein könnte. Ein kontrollierter Versuch kann Zyklusstabilität, Werkzeugwechsel, Spanhandhabung und Endteilprüfung vergleichen. Er darf nicht stillschweigend eine Materialanforderung in der freigegebenen Produktion ändern.
FAQ
Ist 12L14 immer schneller zu zerspanen als 1018?
Es wird wegen seiner Zerspanbarkeit gewählt, aber die tatsächliche Zyklusleistung hängt vom Arbeitsgang, der Werkzeugausstattung, der Einrichtung und den Abnahmeanforderungen ab. Ein repräsentativer Prozessversuch ist nützlicher als die Annahme eines allgemeinen Geschwindigkeitsvorteils.
Kann 12L14 für ein geschweißtes Bauteil verwendet werden?
Gehen Sie nicht davon aus, dass es für eine spezifizierte Schweißung geeignet ist. Seine zerspanungsfreundliche chemische Zusammensetzung kann das Schweißen erschweren. Bestätigen Sie die Sorte mit der Designverantwortung und einem qualifizierten Schweißverfahren vor der Verwendung.
Wann ist 1018 die praktischere Wahl?
Es kann vorzuziehen sein, wenn das Teil zu einem festgelegten Fertigungsweg passen muss, wenn Schweißen oder Umformen von Bedeutung sind oder wenn der Zerspanungsvorteil einer anderen Sorte deren nachgelagerte Risiken nicht aufwiegt.
Kann eine Werkstatt eine Sorte ohne Änderung der Zeichnung austauschen?
Nur wenn der zutreffende Genehmigungs- und Änderungskontrollprozess dies zulässt. Materialsubstitutionen können Fertigung, Qualifizierung und Prüfung beeinflussen, selbst wenn die fertige Geometrie unverändert erscheint.