
Respuesta breve: para un eje torneado, el acero 1144 Stressproof puede ser una condición inicial útil cuando el plano requiere una barra resistente y mecanizable y el certificado del material confirma el producto especificado. No trate toda barra 1144 como Stressproof: el grado, la condición de acabado en frío, el alivio de tensiones, el diámetro y la certificación del proveedor afectan lo que llega y cómo se comporta después de eliminar material. Un mecanizado de acero 1144 stressproof plan sólido, por lo tanto, comienza con la especificación de compra y el esquema de referencias (datums) de la pieza, y luego controla cómo las características asimétricas liberan tensiones.
El riesgo práctico a menudo no es solo la fuerza de corte. Un eje que está recto tal como se suministra puede moverse después de que un chavetero, un taladro transversal, un plano o un bolsillo profundo eliminen material de un lado. Planifique la secuencia en torno al eje acabado e inspeccione la pieza en estado libre después del corte final.
Confirme la condición de la barra antes de programar
“1144” identifica un grado de acero de medio carbono resulfurado; “Stressproof” es una marca comercial asociada con un producto de barra particular acabado en frío y aliviado de tensiones. Los términos no deben usarse indistintamente en una orden de compra. Especifique el grado requerido, la forma del producto, la especificación de barra aplicable, la condición suministrada y la documentación. Si el plano depende de la resistencia o la rectitud, obtenga el informe de ensayo de la acería y confirme que el producto pedido realmente coincide con la suposición de diseño.
Esta distinción cambia cómo un maquinista interpreta el movimiento. Un producto aliviado de tensiones puede reducir las sorpresas por tensiones residuales en comparación con una barra no especificada, pero no puede garantizar que toda geometría acabada permanezca recta. El corte sigue cambiando el equilibrio de material alrededor del eje. Para contexto general de selección, la descripción general de materiales de acero del sitio es la referencia principal; la condición exacta del producto debe provenir del plano y de la documentación del material.
Deje que la geometría del eje establezca la secuencia de corte
Comience separando las características que establecen el eje funcional del eje de las características que eliminan material de forma asimétrica. Tornee los diámetros principales y los hombros desde un datum controlado, luego evalúe cuánto material queda alrededor de la línea central antes de agregar planos, chaveteros o taladros radiales. Para una pieza larga o esbelta, el soporte y el voladizo importan: un soporte fijo, el apoyo del contrapunto o un montaje por etapas pueden ser apropiados, pero el montaje no debe forzar la pieza en bruto a una forma que no mantendrá al liberarse.
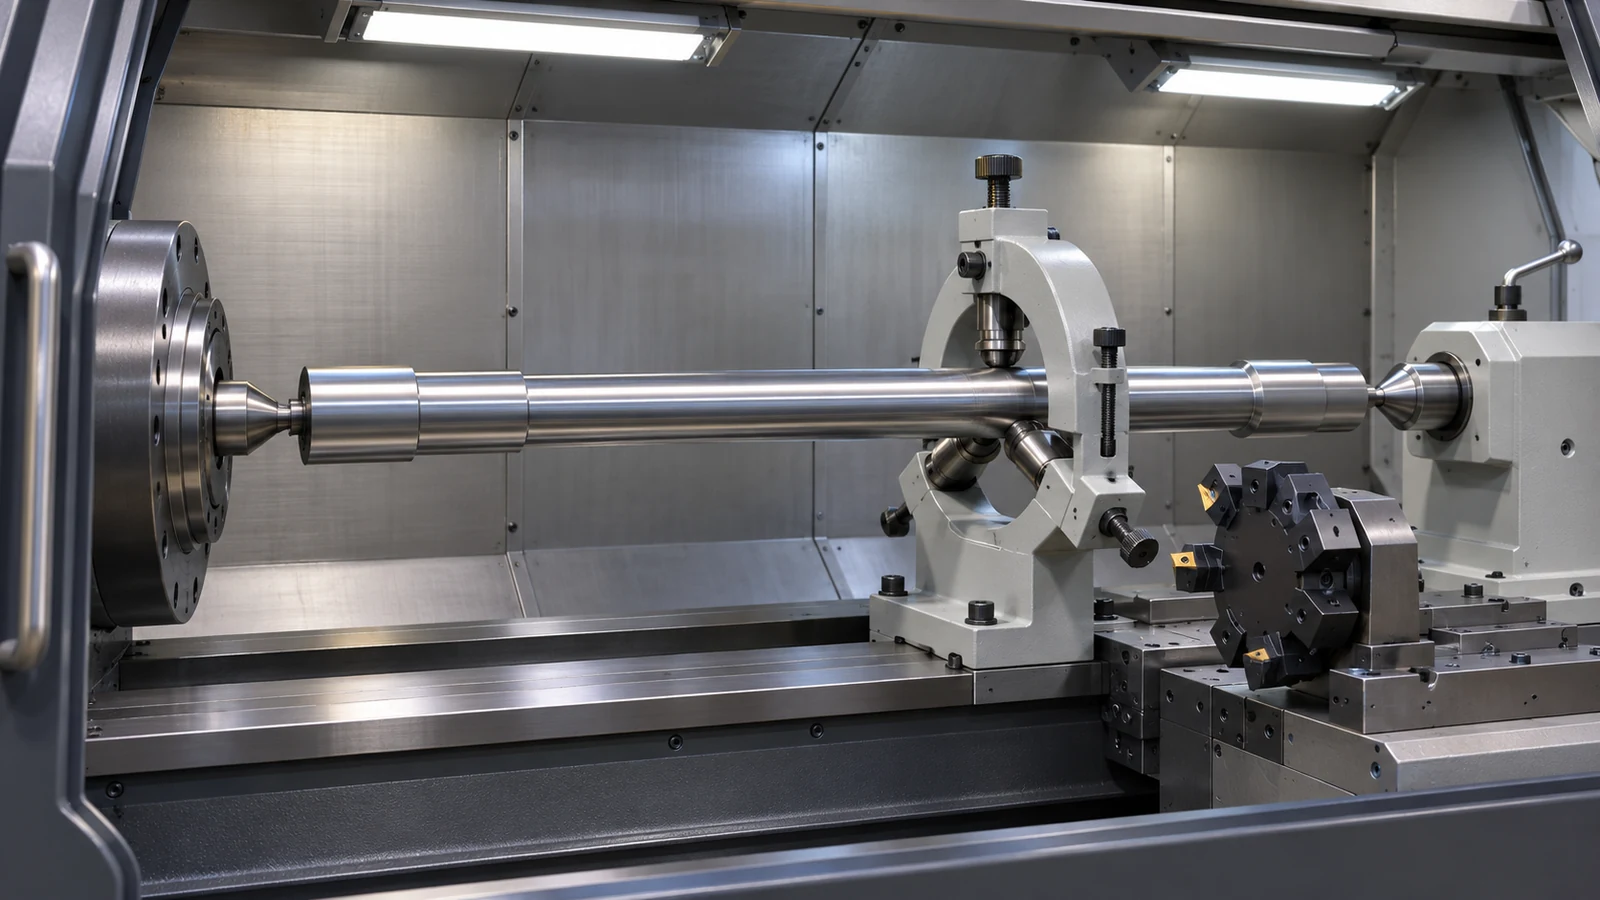
Una secuencia práctica suele emplear torneado en desbaste, una liberación y verificación de inspección, y luego torneado de acabado después de que la pieza en bruto se haya estabilizado. Esa no es una receta universal: las piezas cortas y equilibradas pueden no necesitar una liberación intermedia, mientras que un eje largo con una característica descentrada puede necesitar varios pasos controlados. La pregunta útil en mecanizado de acero 1144 stressproof no es “¿Qué ciclo fijo es mejor?”, sino “¿Qué corte cambia más el equilibrio del material y cuándo se puede medir la pieza sin la carga del dispositivo de sujeción?”
Trate los chaveteros y las características transversales como liberaciones de tensión
Una ranura de chavetero o un plano fresado elimina una franja de un lado de una sección redonda. Un taladro transversal elimina material a través de la sección y también puede crear rebabas en ambas salidas. Coloque estas operaciones donde la pieza pueda apoyarse de forma repetible y evite el amarre a través de una pared delgada o de un asiento de rodamiento acabado. Si el fresado sigue al torneado, conserve el datum torneado en el dispositivo de sujeción en lugar de recentrar a partir de una superficie no relacionada.
Para una característica que controla el ensamblaje, defina explícitamente su relación con el eje: la posición, la orientación angular, el ancho y cualquier requisito de ajuste deben ser inequívocos. Si la pieza debe acoplarse con un cubo, utilice el plano para identificar si el chavetero o el plano es la característica de localización o meramente una característica de transmisión de par. Esto evita que un taller infiera la función a partir de un croquis. La norma torneado CNC es relevante para el eje y el trabajo de diámetros; los detalles de fresado deben especificarse donde las características transversales los requieran.
Inspeccione el estado libre, no solo el montaje en el plato
Mida la rectitud, la excentricidad y los diámetros críticos después de liberar la pieza del dispositivo de sujeción. Una pieza puede parecer recta mientras está amarrada y desplazarse al soltarla. Para ejes con muñones separados, registre el eje de datum e indique las superficies funcionales desde ese eje. Cuando el plano exige una tolerancia de rectitud o excentricidad, inspeccione en una condición de apoyo definida para que la medición no introduzca su propia flecha o distorsión.
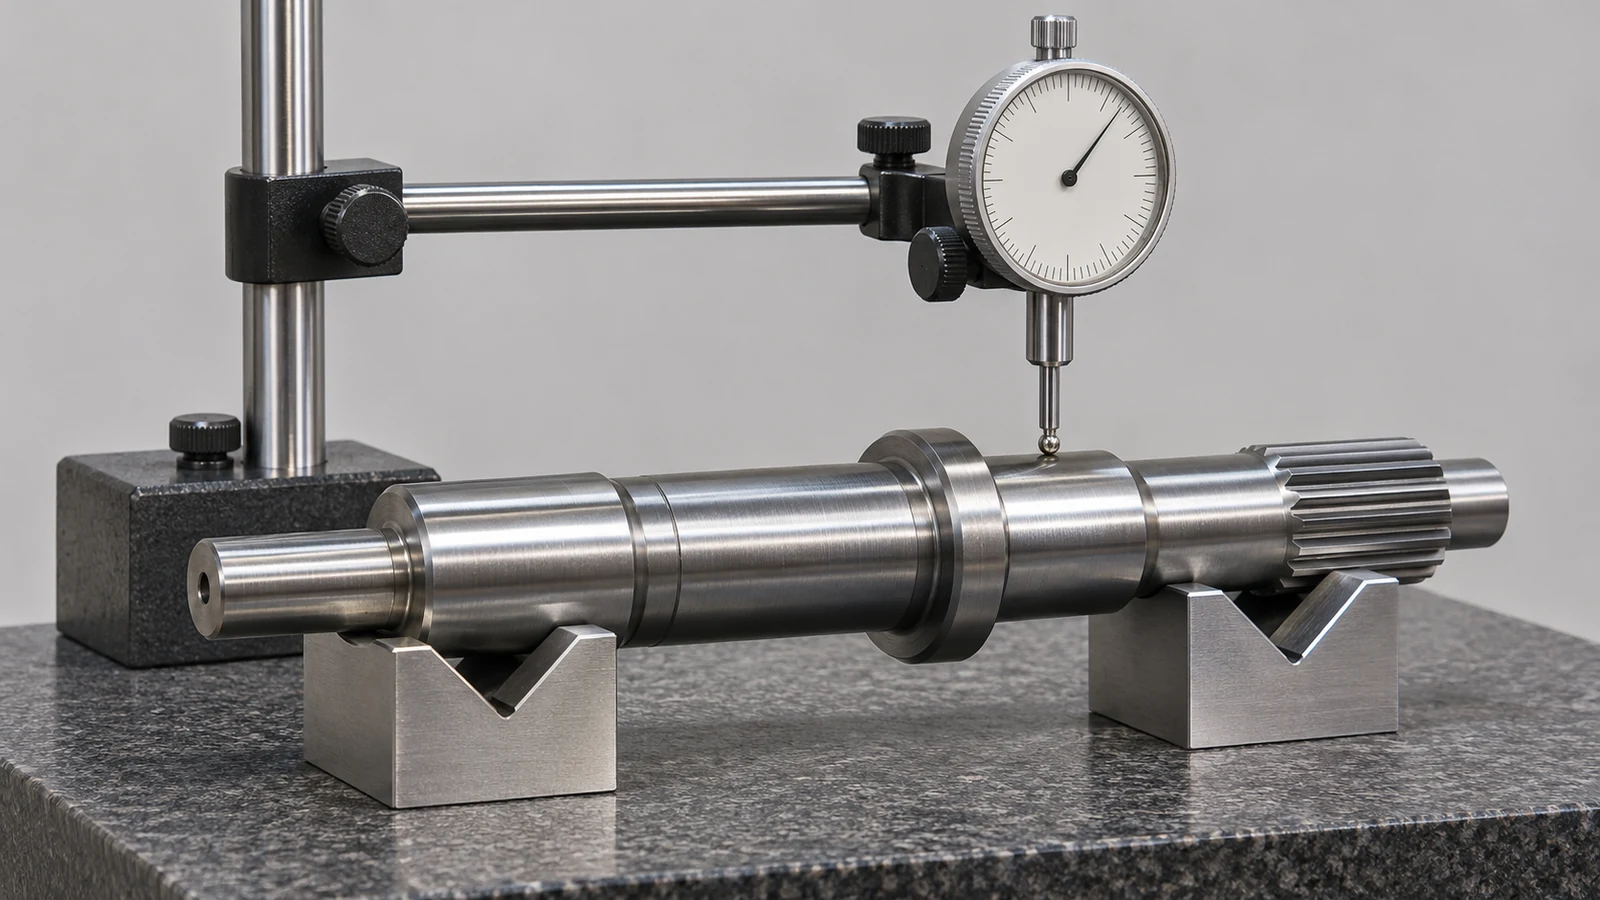
No infiera la aceptación a partir del nombre de un material o de la tabla de propiedades típicas de un proveedor. El plano es el que controla. Registre la condición de entrada, la secuencia de operaciones, las verificaciones intermedias y el resultado final en estado libre cuando el movimiento afectaría el ajuste. Si una pieza se desplaza después de cortar una característica unilateral, revise el material restante, la presión del dispositivo de sujeción, la deflexión de la herramienta y la transferencia de datum antes de cambiar las dimensiones nominales.
Qué incluir en el plano y en la solicitud de cotización (RFQ)
Identifique la condición y la documentación requeridas del producto 1144; muestre el eje acabado, los diámetros de los muñones, los hombros, los chaveteros, los planos, los taladros transversales y sus relaciones de datum; e indique qué superficies controlan el ensamblaje. Incluya el método de inspección requerido para la excentricidad o la rectitud y si la pieza se mide en estado libre o bajo un apoyo definido. Si se requiere un producto específico de la marca Stressproof, indíquelo explícitamente en lugar de usar el nombre comercial como abreviatura para todo el 1144.
Para un maquinista, esa información determina si el proceso puede preservar el eje funcional de la pieza a través del torneado y el fresado secundario. Un plano que hace explícitos la condición y los datums es más útil que una nota genérica de que la pieza debe estar “mecanizada con precisión”. Ese es el límite práctico de mecanizado de acero 1144 stressproof: verifique el material en bruto, planifique los cortes asimétricos y luego acepte la pieza liberada contra su datum funcional.