
Réponse courte : pour un arbre tourné, l'acier 1144 Stressproof peut constituer un point de départ utile lorsque le plan exige une barre résistante et usinable et que le certificat matière confirme le produit spécifié. Ne considérez pas chaque barre 1144 comme du Stressproof : la nuance, l'état étiré à froid, le soulagement des contraintes, le diamètre et la certification du fournisseur influent tous sur ce qui arrive et sur son comportement après enlèvement de matière. Un plan Usinage de l'acier 1144 stressproof judicieux commence donc par la spécification d'achat et le schéma de référence de la pièce, puis maîtrise la façon dont les formes asymétriques libèrent les contraintes.
Le risque pratique n'est souvent pas uniquement l'effort de coupe. Un arbre droit tel que livré peut se déformer après qu'une rainure de clavette, un perçage transversal, un méplat ou une poche profonde aient enlevé de la matière d'un côté. Planifiez la séquence autour de l'axe fini et inspectez la pièce à l'état libre après la coupe finale.
Confirmer l'état de la barre avant la programmation
“ 1144 ” désigne une nuance d'acier à moyen carbone resulfuré ; “ Stressproof ” est une marque commerciale associée à un produit de barre étiré à froid et soulagé de ses contraintes particulier. Ces termes ne doivent pas être utilisés de façon interchangeable sur un bon de commande. Spécifiez la nuance requise, la forme du produit, la spécification de barre applicable, l'état livré et la documentation. Si le plan repose sur la résistance ou la rectitude, obtenez le rapport d'essai de l'aciérie et confirmez que le produit commandé correspond réellement à l'hypothèse de conception.
Cette distinction change la façon dont un machiniste interprète les déformations. Un produit soulagé de ses contraintes peut réduire les surprises liées aux contraintes résiduelles par rapport à une barre non spécifiée, mais il ne peut pas garantir que chaque géométrie finie reste droite. La coupe modifie toujours l'équilibre de la matière autour de l'axe. Pour un contexte de sélection général, l' aperçu des matériaux acier du site est la référence parente ; l'état exact du produit doit provenir du plan et des documents matière.
Laisser la géométrie de l'arbre définir la séquence de coupe
Commencez par séparer les formes qui établissent l'axe fonctionnel de l'arbre de celles qui enlèvent de la matière de façon asymétrique. Tournez les diamètres principaux et les épaulements à partir d'une référence contrôlée, puis évaluez la quantité de matière restante autour de la ligne médiane avant d'ajouter des méplats, des rainures de clavette ou des trous radiaux. Pour une pièce longue ou élancée, le support et le porte-à-faux comptent : une lunette, un support de contre-pointe ou un bridage par étapes peuvent être appropriés, mais le montage ne doit pas forcer l'ébauche dans une forme qu'elle ne conservera pas une fois libérée.
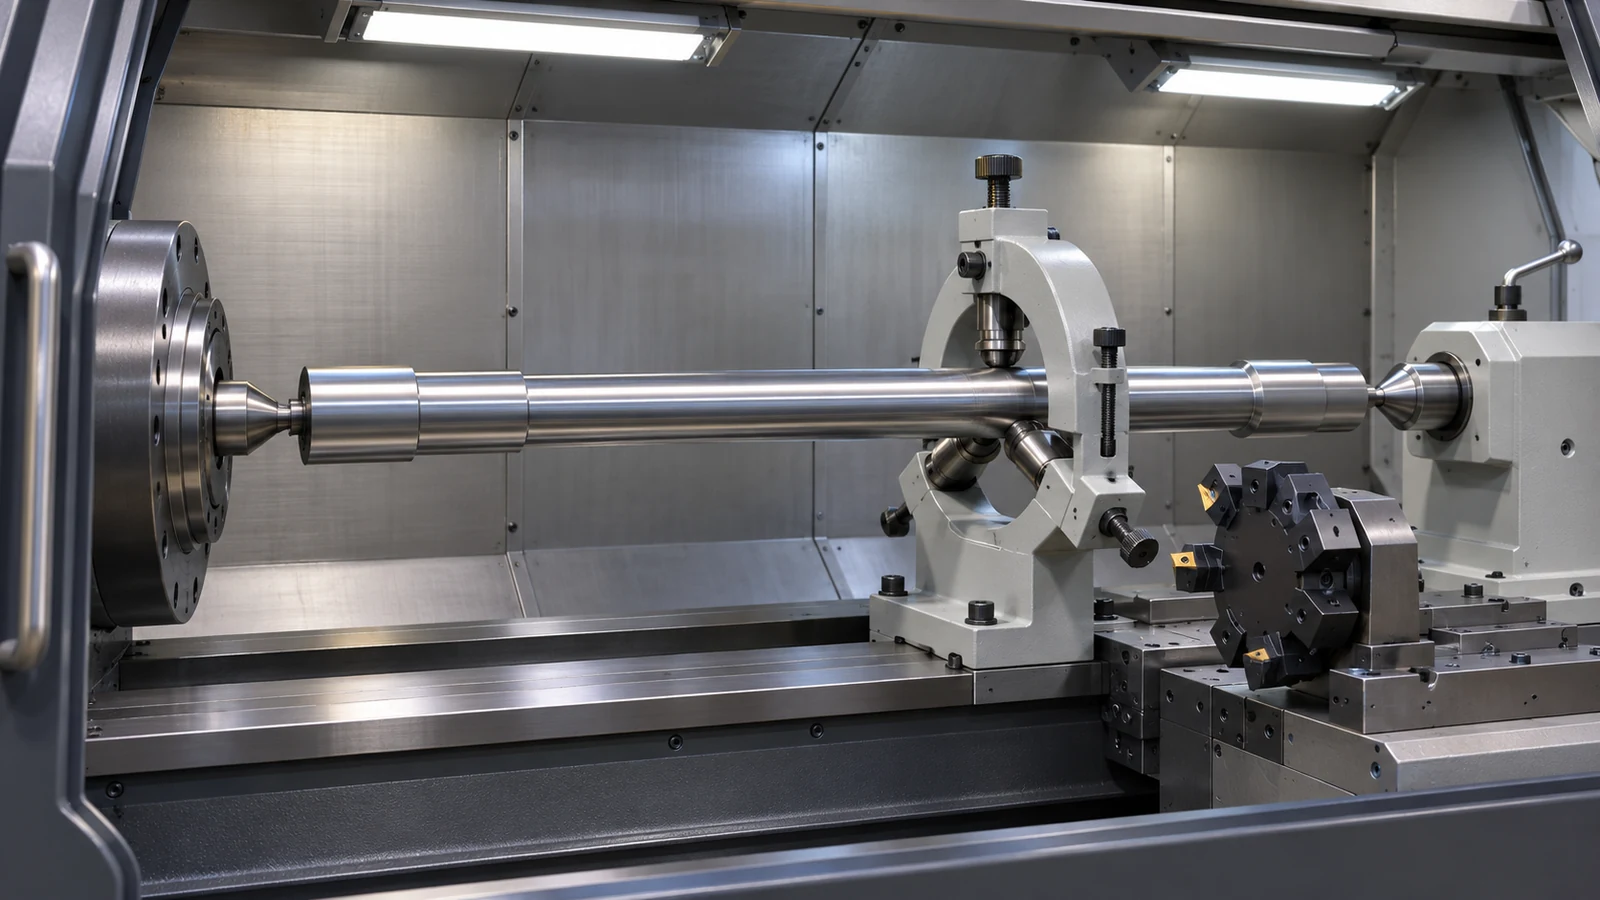
Une séquence pratique utilise souvent un tournage d'ébauche, un contrôle de libération et d'inspection, puis un tournage de finition après que l'ébauche s'est stabilisée. Ce n'est pas une recette universelle : les pièces courtes et équilibrées peuvent ne pas nécessiter de libération intermédiaire, tandis qu'un arbre long comportant une forme excentrée peut nécessiter plusieurs étapes contrôlées. La question utile dans Usinage de l'acier 1144 stressproof n'est pas “ Quel cycle fixe est le meilleur ? ” mais “ Quelle coupe modifie le plus l'équilibre de la matière, et quand la pièce peut-elle être mesurée sans charge de montage ? ”
Traiter les rainures de clavette et les formes transversales comme des libérations de contraintes
Une rainure de clavette ou un méplat fraisé retire une bande sur un côté d'une section ronde. Un perçage transversal retire de la matière à travers la section et peut également créer des bavures aux deux sorties. Placez ces opérations là où la pièce peut être soutenue de manière répétable, et évitez de brider sur une paroi mince ou sur une portée de palier finie. Si le fraisage suit le tournage, préservez la référence tournée dans le montage plutôt que de recentrer à partir d'une surface sans rapport.
Pour une caractéristique qui contrôle l'assemblage, définissez explicitement sa relation à l'axe : la position, l'orientation angulaire, la largeur et toute exigence d'ajustement doivent être sans ambiguïté. Si la pièce doit s'accoupler avec un moyeu, utilisez le plan pour identifier si la rainure de clavette ou le méplat est la caractéristique de localisation ou simplement une caractéristique de transmission de couple. Cela évite qu'un atelier déduise la fonction d'un croquis. Standard un tournage CNC est pertinent pour l'axe et le travail sur diamètre ; les détails de fraisage doivent être spécifiés là où les caractéristiques transversales l'exigent.
Inspecter l'état libre, pas seulement le montage dans le mandrin
Mesurez la rectitude, le faux-rond et les diamètres critiques après avoir libéré la pièce du montage. Une pièce peut sembler juste lorsqu'elle est bridée et se déplacer lorsqu'elle est libérée. Pour les arbres à tourillons séparés, enregistrez l'axe de référence et indiquez les surfaces fonctionnelles par rapport à cet axe. Lorsque le plan exige une tolérance de rectitude ou de faux-rond, inspectez dans une condition de support définie afin que la mesure n'introduise pas son propre affaissement ou sa propre déformation.
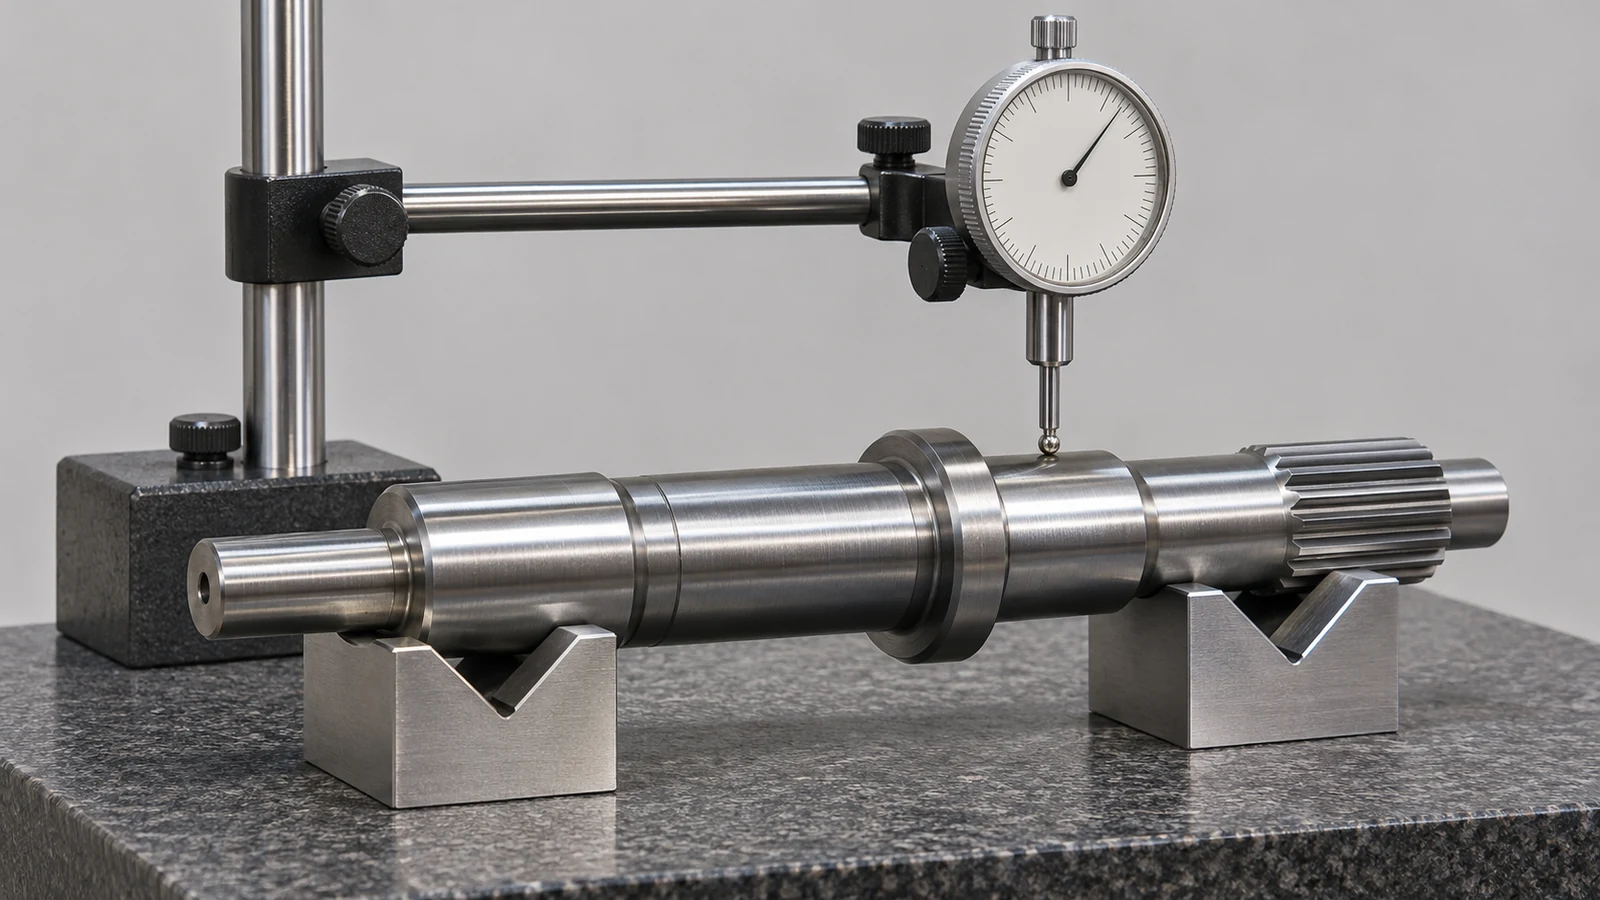
Ne déduisez pas l'acceptation d'un nom de matériau ou du tableau de propriétés typiques d'un fournisseur. Le plan fait foi. Enregistrez l'état à réception, la séquence d'opérations, les contrôles intermédiaires et le résultat final à l'état libre lorsque le mouvement affecterait l'ajustement. Si une pièce dérive après la coupe d'une caractéristique unilatérale, examinez le stock restant, la pression de bridage, la déflexion de l'outil et le transfert de référence avant de modifier les dimensions nominales.
Ce qu'il faut indiquer sur le plan et la demande de prix
Identifiez la condition et la documentation du produit 1144 requises ; indiquez l'axe fini, les diamètres des tourillons, les épaulements, les rainures de clavette, les méplats, les perçages transversaux et leurs relations de référence ; et précisez quelles surfaces contrôlent l'assemblage. Incluez la méthode d'inspection requise pour le faux-rond ou la rectitude et si la pièce est mesurée libre ou sous un support défini. Si un produit spécifique de marque Stressproof est requis, dites-le explicitement plutôt que d'utiliser le nom commercial comme raccourci pour tous les 1144.
Pour un machiniste, ces informations déterminent si le procédé peut préserver l'axe fonctionnel de la pièce à travers le tournage et le fraisage secondaire. Un plan qui rend explicites la condition et les références est plus utile qu'une note générique indiquant que la pièce doit être “ usinée de précision ”. C'est la limite pratique de Usinage de l'acier 1144 stressproof: vérifiez le stock, planifiez les coupes asymétriques, puis acceptez la pièce libérée par rapport à sa référence fonctionnelle.