
Kurze Antwort: für eine gedrehte Welle kann 1144 Stressproof-Stahl ein nützlicher Ausgangszustand sein, wenn die Zeichnung einen festen, zerspanbaren Stab erfordert und das Werkszeugnis das spezifizierte Produkt bestätigt. Behandeln Sie nicht jeden 1144-Stab als Stressproof: Güte, kaltgefertigter Zustand, Spannungsarmglühen, Durchmesser und Lieferantenzertifizierung beeinflussen alle, was ankommt und wie es sich nach der Materialabtragung verhält. Eine solide Zerspanung von 1144 Stressproof-Stahl Planung beginnt daher mit der Einkaufsspezifikation und dem Bezugssystem des Teils und steuert dann, wie asymmetrische Merkmale Spannungen freisetzen.
Das praktische Risiko ist oft nicht allein die Schnittkraft. Eine Welle, die im Anlieferungszustand gerade ist, kann sich verziehen, nachdem eine Passfeder-Nut, eine Querbohrung, eine Abflachung oder eine tiefe Tasche Material von einer Seite entfernt. Planen Sie die Reihenfolge um die fertige Achse herum und prüfen Sie das Teil im spannungsfreien Zustand nach dem letzten Schnitt.
Bestätigen Sie den Stabzustand vor der Programmierung
“1144” bezeichnet eine aufgeschwefelte Stahlsorte mit mittlerem Kohlenstoffgehalt; “Stressproof” ist ein Handelsname für ein bestimmtes kaltgefertigtes, spannungsarmgeglühtes Stabprodukt. Die Begriffe sollten auf einer Bestellung nicht austauschbar verwendet werden. Geben Sie die erforderliche Güte, Produktform, geltende Stabspezifikation, Lieferzustand und Dokumentation an. Wenn die Zeichnung auf Festigkeit oder Geradheit angewiesen ist, fordern Sie das Walzwerkszeugnis an und bestätigen Sie, dass das bestellte Produkt tatsächlich der Designannahme entspricht.
Diese Unterscheidung verändert, wie ein Zerspaner Bewegungen interpretiert. Ein spannungsarmgeglühtes Produkt kann Überraschungen durch Eigenspannungen im Vergleich zu einem nicht spezifizierten Stab verringern, kann aber nicht garantieren, dass jede fertige Geometrie gerade bleibt. Das Schneiden verändert weiterhin das Gleichgewicht des Materials um die Achse. Für allgemeinen Auswahlkontext ist die Übersicht der Stahlwerkstoffe der übergeordnete Verweis; der genaue Produktzustand muss aus der Zeichnung und den Materialpapieren hervorgehen.
Lassen Sie die Wellengeometrie die Schnittreihenfolge bestimmen
Beginnen Sie damit, Merkmale zu trennen, die die funktionale Achse der Welle festlegen, von Merkmalen, die Material asymmetrisch abtragen. Drehen Sie die Hauptdurchmesser und Schultern von einem kontrollierten Bezug aus und bewerten Sie dann, wie viel Aufmaß um die Mittellinie verbleibt, bevor Sie Abflachungen, Passfeder-Nuten oder Radialbohrungen hinzufügen. Bei einem langen oder schlanken Teil sind Auflage und Überhang wichtig: Eine Lünette, Reitstockunterstützung oder stufenweise Werkstückaufnahme kann geeignet sein, aber die Aufspannung darf den Rohling nicht in eine Form zwingen, die er nach dem Lösen nicht halten wird.
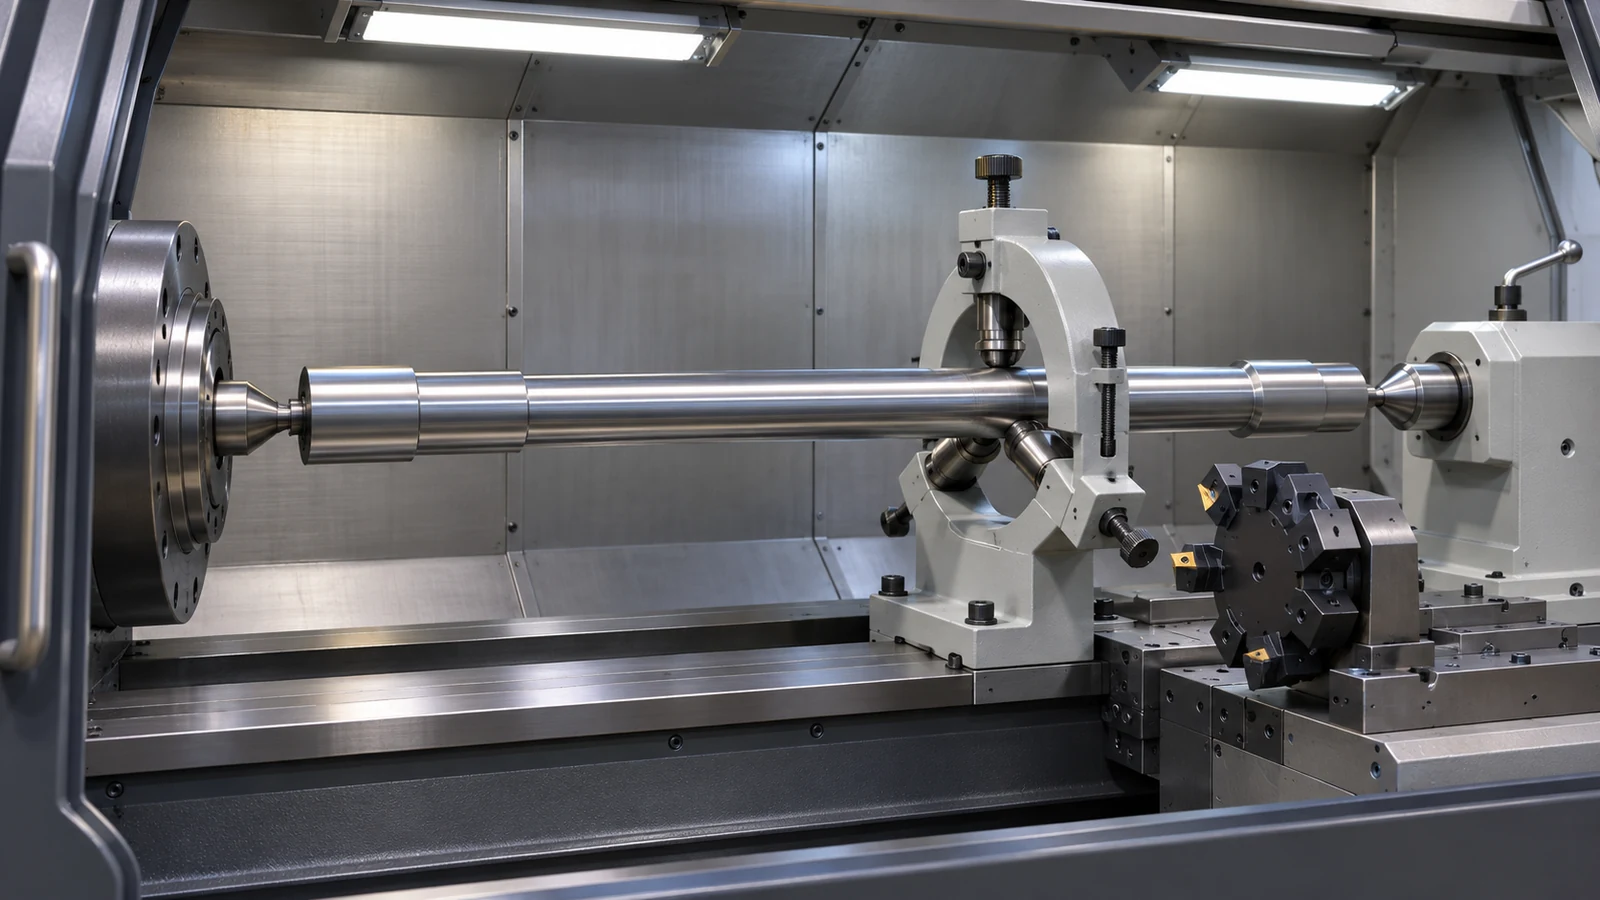
Eine praktische Reihenfolge verwendet oft Schruppdrehen, eine Freisetzungs- und Prüfkontrolle und dann Schlichtdrehen, nachdem sich der Rohling gesetzt hat. Das ist kein universelles Rezept: Kurze, ausgewogene Teile benötigen möglicherweise keine Zwischenfreisetzung, während eine lange Welle mit einem außermittigen Merkmal mehrere kontrollierte Schritte erfordern kann. Die nützliche Frage in Zerspanung von 1144 Stressproof-Stahl lautet nicht “Welcher fester Zyklus ist der beste?”, sondern “Welcher Schnitt verändert das Materialgleichgewicht am stärksten, und wann kann das Teil ohne Spannlast gemessen werden?”
Behandeln Sie Passfeder-Nuten und Quermerkmale als Spannungsfreisetzungen
Eine Passfeder-Nut oder eine gefräste Fläche entfernt einen Streifen von einer Seite eines runden Querschnitts. Ein Querloch entfernt Material durch den Querschnitt und kann an beiden Austritten Grate erzeugen. Legen Sie diese Bearbeitungen dorthin, wo das Teil wiederholbar abgestützt werden kann, und vermeiden Sie das Spannen über eine dünne Wand oder einen fertigen Lagersitz. Wenn nach dem Drehen gefräst wird, erhalten Sie das gedrehte Bezugselement in der Vorrichtung, anstatt von einer unabhängigen Fläche neu zu zentrieren.
Definieren Sie für ein montagebestimmendes Merkmal seine Beziehung zur Achse eindeutig: Position, Winkelausrichtung, Breite und jede Passungsanforderung sollten eindeutig sein. Wenn das Teil mit einer Nabe gepaart werden muss, entnehmen Sie der Zeichnung, ob die Passfeder-Nut oder die Fläche das positionierende Merkmal oder lediglich ein Drehmomentübertragungsmerkmal ist. Dies verhindert, dass eine Werkstatt die Funktion aus einer Skizze ableitet. Standard CNC-Drehen ist für die Achse und die Durchmesserarbeiten relevant; Fräsdetails sollten dort angegeben werden, wo die Quermerkmale sie erfordern.
Prüfen Sie den spannungsfreien Zustand, nicht nur die Spannvorrichtung
Messen Sie Geradheit, Rundlauf und kritische Durchmesser nach dem Lösen des Teils aus der Vorrichtung. Ein Teil kann im gespannten Zustand maßhaltig erscheinen und sich beim Entspannen verschieben. Zeichnen Sie bei Wellen mit getrennten Zapfen die Bezugsachse auf und geben Sie die Funktionsflächen von dieser Achse aus an. Wo die Zeichnung eine Geradheits- oder Rundlauftoleranz verlangt, prüfen Sie unter einer definierten Auflagebedingung, damit die Messung nicht eigenen Durchhang oder eigene Verformung einbringt.
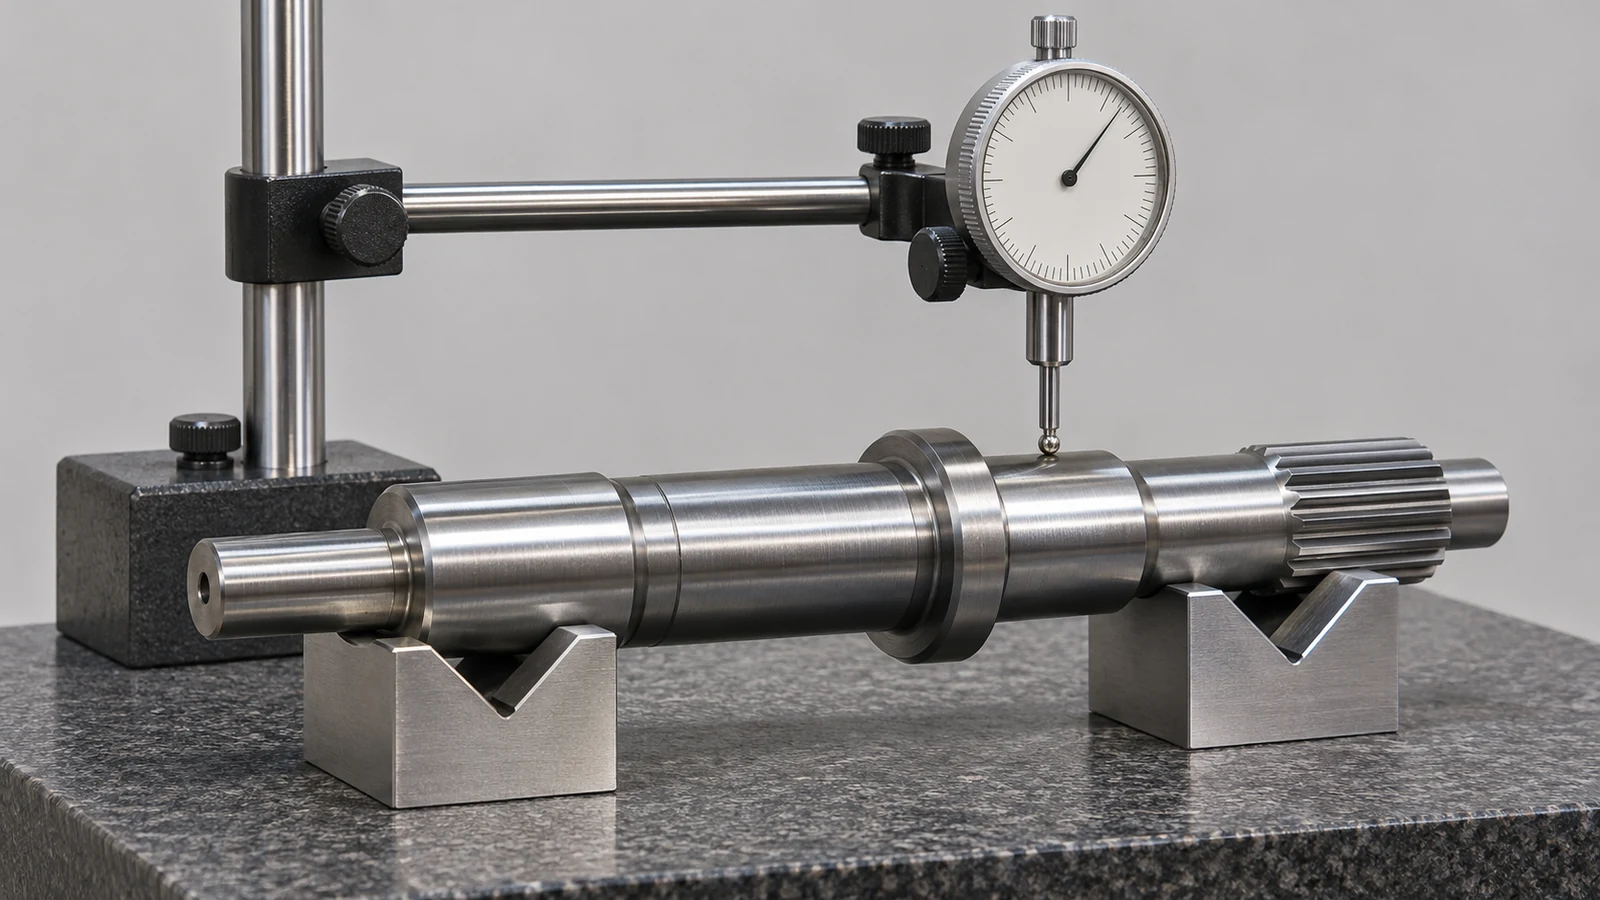
Leiten Sie die Abnahme nicht aus einer Werkstoffbezeichnung oder einer typischen Eigenschaftstabelle eines Lieferanten ab. Die Zeichnung ist maßgebend. Erfassen Sie den Anlieferungszustand, die Arbeitsfolge, Zwischenprüfungen und das abschließende Ergebnis im freien Zustand, wenn eine Bewegung die Passung beeinflussen würde. Wenn ein Teil nach dem Schneiden eines einseitigen Merkmals wandert, prüfen Sie Restmaterial, Spanndruck, Werkzeugdurchbiegung und Bezugsübertragung, bevor Sie Nennmaße ändern.
Was in die Zeichnung und die Anfrage gehört
Identifizieren Sie den geforderten 1144-Produktzustand und die Dokumentation; zeigen Sie die fertige Achse, Zapfendurchmesser, Schultern, Passfeder-Nuten, Flächen, Querlöcher und deren Bezugsbeziehungen; und geben Sie an, welche Flächen die Montage bestimmen. Geben Sie die geforderte Prüfmethode für Rundlauf oder Geradheit an und ob das Teil frei oder unter einer definierten Auflage gemessen wird. Wenn ein spezielles Produkt der Marke Stressproof gefordert ist, sagen Sie dies ausdrücklich, anstatt den Handelsnamen als Kurzbezeichnung für alle 1144 zu verwenden.
Für einen Zerspaner bestimmt diese Information, ob der Prozess die Funktionsachse des Teils durch Drehen und sekundäres Fräsen erhalten kann. Eine Zeichnung, die Zustand und Bezüge eindeutig macht, ist nützlicher als eine allgemeine Anmerkung, dass das Teil “präzisionsbearbeitet” sein muss. Das ist die praktische Grenze von Zerspanung von 1144 Stressproof-Stahl: Prüfen Sie das Ausgangsmaterial, planen Sie die asymmetrischen Schnitte und nehmen Sie dann das freigegebene Teil gegen sein Funktionsbezugselement ab.