
現代の製造業の状況は、エンジニアに難しいパラドックスをしばしば突きつけます。製品設計がますます複雑になるにつれて、それを実現するために必要な材料はより硬く、より粘り強くなっています。従来のCNCフライス加工や旋盤加工センターは、これらの先端合金を加工しようとすると、深刻な工具のたわみ、過度な発熱、または壊滅的な工具破損を経験することがよくあります。硬化工具鋼に複雑な輪郭をフライス加工しようと何時間も費やし、切削工具が折れてしまった経験のある機械工なら、あなただけではありません。RedditやFacebookの専門製造グループなど、さまざまなオンラインコミュニティでの議論では、硬い金属で厳しい公差を加工することに伴う大きなフラストレーションが頻繁に取り上げられています。幸いなことに、これらの特定の製造ボトルネックに対処する非常に効果的なソリューションが存在します。精密に設計された ワイヤ放電加工インサート の活用は、複雑な形状や硬化材料へのアプローチ方法に革命をもたらしました。.
この包括的な探求では、高度な放電加工戦略を採用することで、最も差し迫った製造上のジレンマをどのように解決できるかを検討します。工具の急速な摩耗と闘っている場合でも、高性能機械への初期設備投資を正当化しようとしている場合でも、このガイドは生産能力を高めるための実践的な洞察を提供します。.
核心的な問題:高精度シナリオで従来の機械加工が失敗する理由
特殊な電極部品の計り知れない価値を理解するには、まず機械的切断プロセスの根本的な限界を分析する必要があります。従来の機械加工は、切削工具とワークピースの物理的接触に依存しています。この物理的相互作用は本質的に摩擦、熱、機械的応力を発生させます。.
工具のたわみと破損という悪夢
D2工具鋼、超硬合金、航空宇宙グレードのチタンなどの硬化材料を扱う場合、従来の超硬エンドミルは過酷な環境に直面します。これらの材料が示す抵抗により、切削工具は所望の経路から押し出されます。工具のたわみとして知られるこの現象は、寸法精度を損ないます。補正するためにオペレーターは送り速度を下げるかもしれませんが、これはサイクルタイムと生産コストを大幅に増加させます。Redditのようなフォーラムでは、多くのCNCオペレーターが、硬化金型に小さく複雑なスロットを切削しようとして数十本のマイクロエンドミルを折った経験を語っており、大きな遅延を引き起こしています。.
幾何学的複雑性の限界
回転する丸い工具で完全に直角な内側コーナーを加工しようとしたことはありますか?カッターの半径に等しい半径を残さずに加工することは幾何学的に不可能です。多くの航空宇宙や医療用途では、鋭い内側コーナーや複雑な薄肉構造が必須です。機械的切削力は、製造プロセス中にこれらの繊細な特徴を容易に変形させたり破壊したりする可能性があります。.
ソリューション:ワイヤーEDMの世界へ
これらの物理的限界を回避するために、先見性のある製造業者は非従来型の加工方法へ移行しています。放電加工(EDM)は材料を除去するために機械的な力を使用しません。代わりに、制御された電気火花を利用して金属を侵食します。ここで核心的なソリューションが登場します。それは、高精度な電極システムと ワイヤ放電加工インサート を活用して、これまで不可能と考えられていた形状を実現することです。.
精密なCNC制御によって案内される細い帯電ワイヤーを利用することで、導電性材料の硬さに関係なくそれを切断できます。このプロセスは切削力を排除し、熱変形を防ぎ、信じられないほど鋭い内側半径の形成を可能にします。.
モジュール1:製品定義とEDMの核心原理
このソリューションを効果的に実装するには、技術の根底にある科学を理解する必要があります。これらの特殊な部品とは一体何なのか、そしてシステムはどのように動作するのでしょうか?
ワイヤ放電加工(ワイヤEDM)とは?
ワイヤ放電加工は電気熱的加工プロセスであり、通常は真鍮や積層銅で作られた細い単線の金属ワイヤをワークピースに通して送ります。ワークピースは誘電性流体(通常は脱イオン水)の槽に浸されます。このシステムは材料を切削するのではなく、毎秒数千回の放電によって材料を溶融または気化させます。.
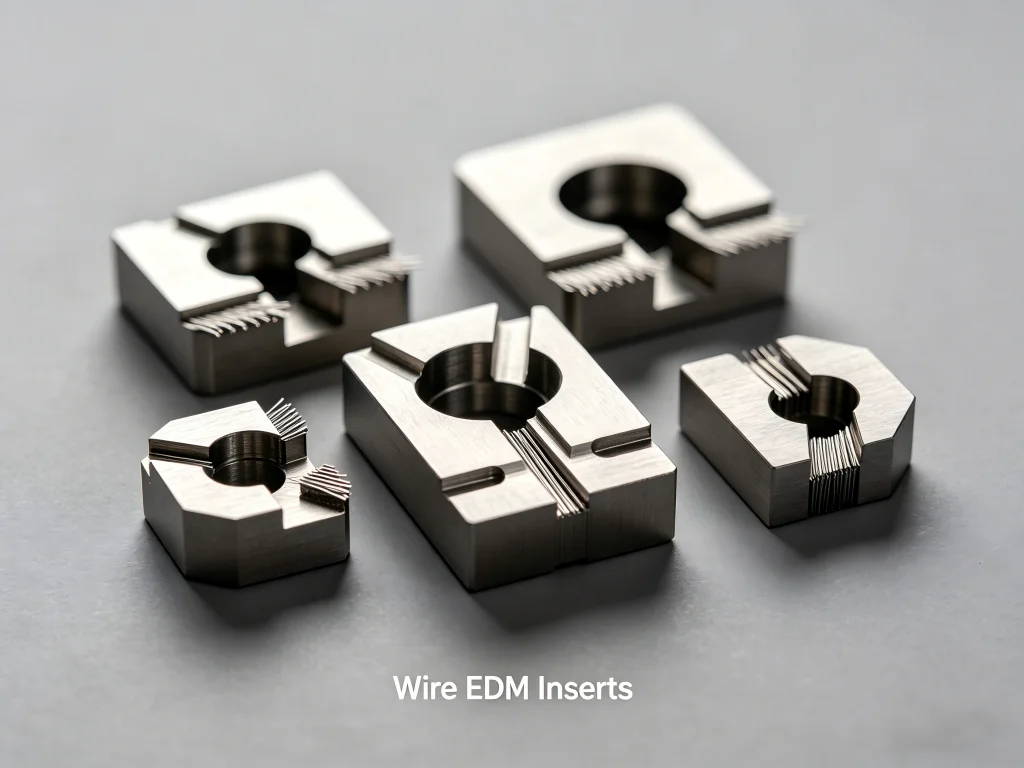
議論する際に ワイヤ放電加工インサート, 通常、機械のガイドシステム内で使用される高精度の交換可能な部品、または他の高負荷クランプ工具で使用するためにEDMプロセスで製造されたカスタム加工超硬合金およびセラミックインサートを指します。工具の文脈では、これらのインサートは完全な寸法再現性が求められる高摩耗接触点として機能します。.
動作原理:放電はどのように発生するか
このプロセスは、マイクロ秒単位で発生する一連の高度に制御されたステップに分解できます:
- 電圧印加: The ワイヤ放電加工機 は、ワイヤ電極と導電性ワークピースの間に電位差を印加します。.
- 誘電破壊: ワイヤがワークピースに近づくと、電界が脱イオン水の絶縁特性を打ち破ります。電極と金属の間にプラズマのチャネルが形成されます。.
- 放電と侵食: 放電がギャップを飛び越え、8,000~12,000℃の局所的な温度を発生させます。この強烈な熱は瞬時に微小量の材料を溶融・気化させます。.
- フラッシング: 誘電性流体は冷却剤として機能し、微小な侵食粒子(スワーフ)をギャップから洗い流して短絡を防ぎます。.
- 連続送給: ワイヤが放電によって断線するのを防ぐため、新しいワイヤが供給スプールから巻取りスプールへと連続的に送り出されます。.
ワイヤ放電加工と形彫り放電加工の比較
このプロセスを別の一般的な変種と混同しないことが重要です。ワイヤプロセスでは連続したワイヤが帯鋸のように機能しますが、 形彫り放電加工 では、所望のキャビティ形状に成形された加工済みのグラファイトまたは銅電極を使用します。電極はゆっくりと下降、つまりワークピースに「沈められ」て、止まり穴のキャビティを形成します。.
どちらの方法も非常に高精度ですが、ワイヤ加工は貫通形状、複雑な押出形状、狭いスリットに優れている一方、形彫り法は止まり穴の金型や複雑な3Dキャビティには欠かせません。.
モジュール2:多様な業界における主要な応用シナリオ
この技術は材料硬度の障壁を取り除くため、いくつかのハイテク業界で定番となっています。これらの部品や機械が最も重要な生産課題をどこで解決しているかを見てみましょう。.
1. 高精度金型・ダイ製造
金型・ダイ業界はこの技術を最も早く採用した業界であり、現在も最大のユーザーです。プレス金型や射出成形金型は、数百万回の生産サイクルに耐えるため、焼入れ工具鋼から作製する必要があります。熱処理後にこれらのブロックを加工することは、従来のCNCフライス盤にとって大きな課題です。.
高度なワイヤ加工を活用することで、製造業者は±0.002 mmという厳しい公差で複雑なダイプロファイルを焼入れブロックに直接切り込むことができました。これにより、部品の歪みをしばしば引き起こす加工後の熱処理が不要になります。. ワイヤEDMインサート は、生産稼働率を維持するために同一の高耐摩耗部品を素早く交換する必要がある多キャビティ金型で多用されています。.
2. 航空宇宙産業:超合金の克服
航空宇宙部品は過酷な環境にさらされるため、インコネル、ハステロイ、チタンなどの材料が必要です。これらの材料は加工性が悪いことで知られ、従来の切削工具を急速に鈍らせます。.
ジェットエンジン製造では、この技術はタービンブレードを保持するタービンディスクのモミの木形状スロットの切削に使用されます。放電加工プロセスの無応力特性により、これらの重要な部品にマイクロクラックが導入されないことが保証され、疲労寿命が大幅に向上します。.
3. 医療機器の製造
医療分野では、極限の微細化と絶対的な生体適合性が求められます。手術器具や埋め込み型デバイスは、手術用グレードのステンレス鋼やチタンから作られた微小で複雑な形状を特徴とすることがよくあります。.
従来の機械加工では、マイクロスケールの部品において除去が困難なバリが残る可能性があります。放電加工は非接触プロセスであるため、バリのない仕上げが得られます。マイクロマシニングされた ワイヤ放電加工インサート は、内視鏡手術器具の把持ジョーや骨成長マトリックスの複雑なチャネルの作成に使用されます。.
4. カスタム自動車およびレーシング部品
高性能自動車用途では、軽量化と強度が最重要です。カスタムギア、スプライン、ドライブシャフトは、超硬質合金から作られることがよくあります。ワイヤ放電加工により、カスタムレースチームは、従来のホブ切りでは製造コストが法外となる、完璧な歯形を持つ低ボリューム・高強度のトランスミッション部品を試作・生産することができます。.
モジュール3: ワイヤ放電加工消耗品および機械の主要な購買要因
このプロセスがお客様の用途に適した正しいソリューションであると判断された場合、正しい購買決定を行うことが重要です。新品の ワイヤ放電加工機 を調達する場合でも、信頼できる ワイヤ放電加工インサート, をお探しの場合でも、調達プロセスを導くいくつかの主要な要因があります。.
1. 真のコストを理解する: ワイヤ放電加工機の価格
この技術の導入を検討している工場にとって最大のハードルの一つは、初期設備投資です。市場を調査すると、新品の ワイヤ放電加工機の価格 は、基本的なエントリーモデルで$50,000から、自動糸通し機能を備えたハイエンドのサブマージブル・リニアモータ駆動機で$300,000以上に及ぶ場合があります。.
しかし、賢明な購入者は表示価格だけで判断せず、総所有コスト(TCO)と投資収益率(ROI)を計算する必要があります。以下のコスト要因を考慮すべきです:
- 消費電力: 放電加工機は数時間、時には数日にわたって無人で稼働します。エネルギー効率の高い発電機は年間で数千ドルを節約できます。.
- 消耗品コスト: 高品質の真鍮ワイヤ、樹脂フィルター、誘電体液は積み重なります。ランニングコストを下げたい場合は汎用消耗品を使用できる機械を確保するか、最大限の精度を求めるならプレミアムOEM消耗品を使い続けてください。.
- メンテナンスとダウンタイム: 頻繁に故障する安価な機械は、99%の稼働率を誇るプレミアム機械よりも長期的にはコストがかかります。.
2. 材料の互換性と厚さ
購入を決定する前に、自社で加工する典型的な ワイヤ放電加工材料 を監査してください。あらゆる導電性材料を加工できますが、金属によって放電侵食への反応は異なります。.
- 超硬合金: コバルトの溶出を防ぐための専用の耐電解電源が必要です。溶出は超硬合金の構造を弱めます。.
- チタン: 美しく切断できますが、再鋳造層の蓄積を防ぐために特定のフラッシング圧力が必要です。.
- アルミニウム: 導電性が高く高速で切断できますが、誘電体液をすぐに汚染する可能性があります。.
選択するマシンジェネレーターには、切断予定の特定の材料に対応した技術ファイルが事前にプログラムされていることを確認してください。.
3. 位置精度と表面仕上げの要件
すべてのマシンが同じように作られているわけではありません。あなたの工場が航空宇宙産業や半導体産業向けの部品を生産している場合、サブミクロンの精度が必要になることがあります。従来のボールねじではなくリニアシャフトモーターを採用したマシンを探してください。これらは摩擦のない動きを提供し、経年劣化しないからです。さらに、鏡面のような表面仕上げ(Ra < 0.2 µm)を実現する必要がある場合は、多パススキムカット機能が求められます。.
4. マシンガイドとインサートの品質
ワイヤガイドシステムはマシン精度の心臓部です。高品質のダイヤモンドまたはセラミックを ワイヤ放電加工インサート ガイドシステムに採用することで、ワイヤが作業テーブルに対して完全に垂直に保たれます。粗悪なガイドではワイヤが振動し、波状の表面仕上げや寸法制御の不良を引き起こします。.
意思決定プロセスを視覚化できるよう、従来の方法とEDMの各方式を比較評価する表を作成しました:
| 機能/能力 | 従来のCNCフライス加工 | 形彫り放電加工プロセス | ワイヤ放電加工プロセス |
|---|---|---|---|
| 材料硬度の限界 | 工具硬度による制限(50 HRC超は困難) | 導電性があれば制限なし | 導電性があれば制限なし |
| 切削力 | 高い(工具のたわみやワークの変形を引き起こす) | なし(非接触プロセス) | なし(非接触プロセス) |
| 幾何学的強み | 軟質金属の大量除去や3D曲面加工に優れる | 盲キャビティや複雑な金型ポケットに比類なし | 貫通カット、狭いスリット、円錐テーパーに最適 |
| 最小内半径 | 最小エンドミルの半径によって決まる | 加工電極のコーナー半径によって決まる | ワイヤ半径によって決まる(最小0.02 mm) |
| 表面仕上げ品質 | 良好だが、手作業の研磨や研削が必要な場合がある | 優れており、テクスチャー仕上げや研磨仕上げが可能 | 優れており、スキムパスによる鏡面仕上げが可能 |
| 段取りとサイクルタイム | 段取りが速く、軟質金属ではサイクルタイムも速い | 段取りに時間がかかり(電極製作が必要)、サイクルタイムも遅い | 中程度の段取り(カスタムツール不要)、低速だが自動切断 |
モジュール4:設置、操作、保守の実践ガイド
工作機械が設置され、高品質な消耗品が準備できたら、最高の稼働効率を維持するにはベストプラクティスを厳守する必要があります。SNS上で見られる製造業の悲惨な事例の多くは、基本的な保守手順の怠慢に起因しています。.
機械の水平調整と環境管理の重要性
精密加工には安定した環境が不可欠です。機械を設置する際には:
- 基礎: コンクリート床が機械を支えるのに十分な厚さがあり、たわまないことを確認してください。近くのパンチプレスからの振動は、放電加工の表面仕上げを台無しにする可能性があります。.
- 温度管理: 超高精度の場合、室内の周囲温度は±1℃以内に管理する必要があります。室温の変化により、機械の鋳物やワークピースが膨張または収縮し、ミクロンレベルの公差が損なわれます。.
日常保守のステップバイステップガイド
機械と ワイヤ放電加工インサート, の寿命を最大化するために、オペレーターは次の日常チェックリストに従うべきです:
- 作業エリアの清掃: 作業テーブルとタンクのシールから金属スラッジや異物をすべて除去してください。.
- 脱イオン水の導電率の確認: 水の導電率が高すぎると、放電が制御不能になり、表面粗さの悪化や断線の頻発を招きます。脱イオン樹脂ボトルを監視し、導電率が急上昇したら交換してください。.
- ワイヤガイドの点検: 上下のダイヤモンドガイドの摩耗を点検してください。ガイドに溝が摩耗して形成されると、ワイヤがしっかり保持されず、精度が低下します。.
- 給電板(パワーフィード)の点検: これらの板はワイヤに電流を供給します。時間の経過とともに、ワイヤがこれらの超硬または銀の板に溝を形成します。常に新しい平坦な接触面を確保するため、板を定期的にインデックスまたは回転させてください。.
- フィルタ圧力の監視: 加工液は完全に清浄でなければなりません。フィルタの圧力計がレッドゾーンにある場合は、適切なフラッシングを確保するため、紙カートリッジフィルタを直ちに交換してください。.
よくある問題のトラブルシューティング:断線の防止
Facebookの machining グループで新人オペレータから最も多く寄せられる不満の一つが、頻繁な断線です。ワイヤが頻繁に切れる場合は、以下のパラメータを確認してください:
- フラッシング圧力: 上下のフラッシングノズルが破損しているか、ワークから離れすぎていると、加工屑がギャップから排出されず、短絡を引き起こしてワイヤが切断されます。.
- ワイヤ張力: 張力が高すぎると、機械的応力によってワイヤが切断されます。低すぎると、ワイヤがたわみ、精度が損なわれます。.
- ジェネレータ設定: 速く切りすぎようとすると、ピーク電流が使用中のワイヤ径に対して高すぎる可能性があります。ジェネレータ設定の「オンタイム」を減らすか、「オフタイム」を増やしてください。.
モジュール6:juchengから調達することが決定的な違いを生み出す理由
CNC調達の複雑な世界を進む中で、適切なパートナーを選ぶことは、適切な技術を選ぶことと同じくらい重要です。. jucheng は精密製造業界の最前線に立ち、比類のない専門知識とリソースを提供しています。.
世界中の製造業者がここにある能力に頼る理由は次のとおりです jccncmachining.com:
1. 難加工材料に対する絶対的な熟練
当社 jucheng, 難加工金属の加工は特別なことではなく、日常的な標準です。エンジニアは航空宇宙用超合金や先進セラミックスの最適化された放電加工のための独自の技術ファイルを開発しました。材料科学に対するこの深い理解により、お客様の部品は熱応力を最小限に抑え、最高の構造的完全性をもって製造されることが保証されます。.
2. 最先端の機械設備群
製造施設はその設備の良し悪しで決まります。当施設はリニアドライブ技術を採用した最新世代のサブマージブルCNCユニットを備えています。この大規模な投資により、生産されるすべての部品が最も厳しい航空宇宙および医療の公差に確実に適合することが保証されます。.
3. 垂直統合型製造ソリューション
このチームと提携する最大の利点の一つは、その包括的なサービス提供です。彼らはワイヤ放電加工だけを専門としているわけではありません。当施設は5軸CNCマシニングセンタ、高速ターニングセンタ、および従来型の 形彫り放電加工 ステーションを完備しています。これにより、金属の素材ブロックから高速ミリングによるバルク材料除去を行い、その後ワイヤ放電加工による最終的な超精密形状カットを実行することが可能です。この一元管理による責任体制は、お客様の膨大な時間と物流上の頭痛の種を節約します。.
4. 厳格な品質保証とトレーサビリティ
リスクの高い業界では、精度は検証されなければなりません。品質管理部門は高性能な三次元測定機(CMM)および光学比較測定器を活用し、ミクロン単位まで寸法を検証します。完全な材料トレーサビリティと検査報告書をすべての注文に添付でき、国際的な航空宇宙および医療基準への準拠を保証します。.
5. 比類のない試作スピードと拡張性
研究プロジェクト用の単一のカスタムツールインサートが必要でも、1万個の精密部品の量産が必要でも、チームは両極端に対応できる機敏性を備えています。標準品の豊富な在庫により ワイヤ放電加工材料 図面承認後ほぼ即座に生産を開始できるため、市場投入までの時間を大幅に短縮します。.
モジュール5:ワイヤ放電加工技術に関するよくある質問
お客様に包括的なご理解を提供するため、購入者やエンジニアから寄せられる最も一般的な質問をまとめて回答しました。.
Q1:ワイヤ放電加工機はガラスやセラミックスなどの非導電性材料を加工できますか?
一般的にはできません。その原理全体が電極とワークピースの間に電流を流すことに依存しているため、材料は導電性でなければなりません。ただし、一部の高度なエンジニアリングセラミックスは導電性元素をドープすることで、放電加工による加工が可能になります。純粋な非導電性材料には、超音波加工やレーザー切断の方が適した代替手段です。.
Q2:ワイヤ放電加工機の価格は高速5軸マシニングセンタと比べてどうですか?
価格はかなり匹敵します。最高級の日本製またはスイス製5軸マシニングセンタは、容易に$200,000から$450,000の範囲になることがあります。高級ワイヤ放電加工機も同様の価格帯に含まれます。高速ミリングは軟らかい金属の迅速な大量材料除去に優れていますが、ワイヤ放電加工機は比類のない精度と、ミリングカッターを破壊してしまうような焼入れ合金を切断する能力を提供します。.
Q3:このプロセスで達成できる典型的な表面仕上げはどのくらいですか?
達成可能な表面仕上げは、行うスキムパスの回数に大きく依存します。1回の粗加工パスでは、約2.5~3.0 µm Raの粗いマット仕上げになる可能性があります。しかし、高性能機で複数回の低出力スキムパスを行うことで、0.2 µm Ra未満の高度に研磨された仕上げを実現でき、その後の手作業による研削や研磨の必要性をしばしば排除できます。.
Q4:ワイヤ放電加工に関連する危険な副生成物はありますか?
このプロセスは、有害な浮遊粉塵を発生させる従来の研削と比較して、一般に非常にクリーンで安全です。ただし、侵食された金属粒子(スワーフ)は誘電体液中に懸濁します。コバルト結合超硬合金やニッケル合金などの材料を切断する場合、使用済みペーパーフィルターと濃縮スラッジの適切な廃棄が地域の環境規制に従って義務付けられています。機械周辺の良好な換気を確保することは、常に推奨されるベストプラクティスです。.
Q5:ワイヤはどこまで細くできますか、またそれは部品の形状にどのように影響しますか?
ほとんどの産業用途で使用される標準的なワイヤ径は0.25 mm(0.010インチ)です。ただし、極めて微細なディテールのマイクロ加工では、0.02 mm(0.0008インチ)もの細いワイヤを使用する機械もあります。細いワイヤを使用すると、信じられないほど小さな内側コーナー半径が可能になりますが、切断速度が大幅に低下し、断線のリスクが高まります。エンジニアは、超微細半径の必要性と生産経済性を慎重にバランスさせる必要があります。.
Q6:放電の熱的性質は熱影響部(HAZ)を生じさせますか?
はい、材料が強烈な熱で気化するため、切断面に微視的な再凝固層または「白色層」が形成されます。この層は高い応力を有し、脆性を示すことがあります。重要な航空宇宙部品でこの問題を軽減するため、最新の機械では専用のAC電源とマルチパススキム切断戦略を利用して、この再凝固層の厚さを無視できるサブミクロンレベルまで最小化しています。.
結論:今日、生産ラインを強化する
現代の製造業が抱える課題は、革新的なソリューションを求めています。硬化合金を扱う際に、工具の急速な摩耗、不可能な形状、納期の遅延に悩む必要はありません。応力のかからないサブミクロン精度の放電加工を採用することで、競争の激しい市場であなたの製品を際立たせる設計の可能性を切り開くことができます。.
大量生産が必要でも、非常に特殊なカスタム部品が必要でも、平凡な工具で妥協することは選択肢になりません。難しい材料に設計上の限界を決めさせないでください。高度な製造能力がどのように最も複雑なエンジニアリング課題を解決できるかを知るには、専門家の公式ウェブサイトをご覧ください。 Jucheng CNCマシニング 本日、専任のエンジニアリングチームに連絡してCADファイルをアップロードし、24時間以内に詳細かつ包括的な見積もりを受け取ってください。最も複雑な構想を、完璧で形ある現実へと変えるお手伝いをいたします。.