
Le paysage manufacturier moderne confronte fréquemment les ingénieurs à un paradoxe difficile. À mesure que les conceptions de produits deviennent de plus en plus complexes, les matériaux nécessaires pour les concrétiser deviennent plus durs et plus résilients. Les centres d'usinage et de tournage CNC traditionnels peinent souvent à usiner ces alliages avancés sans subir de graves déviations d'outil, une génération de chaleur excessive ou une défaillance catastrophique de l'outil. Si vous êtes un machiniste qui a passé des heures à essayer de fraiser un profil complexe dans de l'acier à outils trempé pour finalement voir l'outil de coupe se briser, vous n'êtes certainement pas seul. Les discussions au sein de diverses communautés en ligne, telles que les groupes spécialisés en fabrication sur Reddit et Facebook, mettent fréquemment en évidence l'immense frustration associée à l'usinage de tolérances serrées dans les métaux durs. Heureusement, une solution très efficace existe pour remédier à ces goulets d'étranglement spécifiques de la fabrication. L'utilisation de inserts d'usinage par électroérosion à fil a révolutionné notre façon d'aborder les géométries complexes et les matériaux trempés.
Dans cette exploration complète, nous examinerons comment l'adoption de stratégies avancées d'usinage par électroérosion peut résoudre vos dilemmes de fabrication les plus pressants. Que vous soyez confronté à une usure rapide des outils ou que vous cherchiez à justifier l'investissement initial en capital dans des machines haut de gamme, ce guide fournira des informations exploitables pour élever vos capacités de production.
Le problème central : pourquoi l'usinage traditionnel échoue dans les scénarios de haute précision
Pour comprendre l'immense valeur des composants d'électrodes spécialisés, nous devons d'abord analyser les limites fondamentales des procédés de coupe mécanique. L'usinage traditionnel repose sur le contact physique entre un outil de coupe et la pièce. Cette interaction physique génère intrinsèquement de la friction, de la chaleur et des contraintes mécaniques.
Le cauchemar de la déviation et de la rupture d'outil
Lorsqu'il s'agit de matériaux trempés tels que l'acier à outils D2, le carbure de tungstène ou le titane de qualité aérospatiale, les fraises en bout au carbure traditionnelles font face à un environnement éprouvant. La résistance offerte par ces matériaux pousse l'outil de coupe à s'écarter de la trajectoire souhaitée. Ce phénomène, appelé déviation d'outil, détruit la précision dimensionnelle. Pour compenser, les opérateurs peuvent réduire les vitesses d'avance, mais cela augmente considérablement les temps de cycle et les coûts de production. Sur des forums comme Reddit, de nombreux opérateurs CNC racontent avoir brisé des dizaines de micro-fraises en bout en essayant de couper de petites rainures complexes dans des moules trempés, entraînant des retards massifs.
La limite de la complexité géométrique
Avez-vous déjà essayé d'usiner un angle interne parfaitement carré avec un outil rotatif rond ? C'est géométriquement impossible sans laisser un rayon équivalent au rayon de la fraise. Pour de nombreuses applications aérospatiales et médicales, des angles internes vifs et des structures complexes à parois minces sont indispensables. Les forces de coupe mécaniques peuvent facilement déformer ou détruire ces caractéristiques délicates pendant le processus de fabrication.
La solution : entrer dans le monde de l'usinage par fil EDM
Pour contourner ces limitations physiques, les fabricants avant-gardistes passent à des méthodes d'usinage non traditionnelles. L'usinage par électroérosion (EDM) n'utilise pas de force mécanique pour enlever la matière. Il utilise plutôt des étincelles électriques contrôlées pour éroder le métal. Cela nous amène à notre solution centrale : l'utilisation de systèmes d'électrodes de haute précision et de inserts d'usinage par électroérosion à fil pour atteindre des géométries auparavant jugées impossibles.
En utilisant un fil fin chargé électriquement guidé par des commandes CNC de précision, nous pouvons découper des matériaux conducteurs quelle que soit leur dureté. Ce procédé élimine les forces de coupe, empêche la distorsion thermique et permet la création de rayons internes incroyablement vifs.
Module 1 : Définition du produit et principes fondamentaux de l'EDM
Pour mettre en œuvre efficacement cette solution, nous devons comprendre la science sous-jacente à cette technologie. Que sont exactement ces composants spécialisés, et comment le système fonctionne-t-il ?
Qu'est-ce que l'usinage par électroérosion à fil ?
L'usinage par électroérosion à fil est un procédé de production électrothermique dans lequel un fil métallique fin à brin unique, généralement en laiton ou en cuivre stratifié, est déroulé à travers la pièce. La pièce est immergée dans un réservoir de fluide diélectrique, généralement de l'eau déionisée. Le système ne coupe pas le matériau ; il le fait fondre ou le vaporise à l'aide de milliers d'étincelles par seconde.
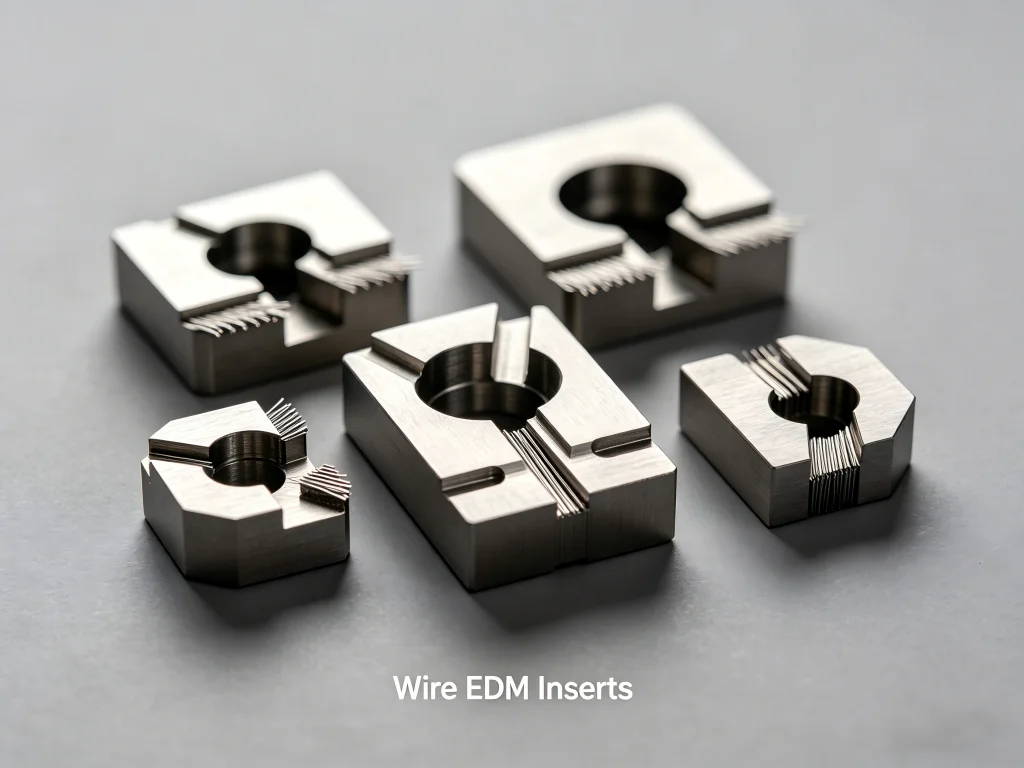
Lorsqu'on discute de inserts d'usinage par électroérosion à fil, nous faisons généralement référence à des composants remplaçables de haute précision utilisés dans le système de guidage de la machine, ou à des inserts en carbure et en céramique usinés sur mesure produits par le procédé EDM pour être utilisés dans d'autres outils de serrage à usage intensif. Dans le contexte de l'outillage, ces inserts servent de points de contact à forte usure qui exigent une répétabilité dimensionnelle parfaite.
Le principe de fonctionnement : comment jaillissent les étincelles
Le processus peut être décomposé en une série d'étapes hautement contrôlées qui se produisent en microsecondes :
- Application de la tension : La machine d'électroérosion à fil applique une différence de potentiel entre l'électrode-fil et la pièce conductrice.
- Claquage du diélectrique : À mesure que le fil s'approche de la pièce, le champ électrique surmonte les propriétés isolantes de l'eau déionisée. Un canal de plasma se forme entre l'électrode et le métal.
- L'étincelle et l'érosion : Une étincelle jaillit à travers l'intervalle, générant des températures localisées allant de 8 000 à 12 000 degrés Celsius. Cette chaleur intense fait instantanément fondre et vaporise une quantité microscopique de matière.
- Rinçage : Le fluide diélectrique agit comme réfrigérant et évacue les particules microscopiques érodées (copeaux) hors de l'intervalle, empêchant les courts-circuits.
- Alimentation continue : Pour éviter que le fil ne casse sous l'effet de l'érosion, du fil neuf est continuellement alimenté depuis une bobine d'alimentation vers la bobine de réception.
Comparaison entre l'usinage par électroérosion à fil et l'électroérosion par enfonçage
Il est important de ne pas confondre ce procédé avec une autre variante courante. Alors qu'un fil continu agit comme une scie à ruban dans le procédé à fil, une électroérosion par enfonçage utilise une électrode usinée en graphite ou en cuivre, façonnée selon la cavité souhaitée. L'électrode est lentement abaissée ou “ enfoncée ” dans la pièce pour créer des cavités borgnes.
Les deux méthodes sont extrêmement précises, mais l'usinage à fil est supérieur pour les formes traversantes, les extrusions complexes et les fentes étroites, tandis que la méthode par enfonçage est indispensable pour les moules borgnes et les cavités 3D complexes.
Module 2 : Principaux scénarios d'application dans divers secteurs industriels
Comme cette technologie élimine l'obstacle de la dureté des matériaux, elle est devenue incontournable dans plusieurs industries de haute technologie. Examinons les cas où ces composants et ces machines résolvent les défis de production les plus critiques.
1. Fabrication de moules et de matrices de haute précision
L'industrie de l'outillage et du moulage a été la première à adopter cette technologie et en reste le plus grand utilisateur. Les matrices d'estampage et les moules d'injection doivent être fabriqués à partir d'aciers à outils trempés pour résister à des millions de cycles de production. L'usinage de ces blocs après traitement thermique constitue un défi considérable pour les fraiseuses CNC traditionnelles.
En utilisant l'usinage à fil avancé, les fabricants pouvaient découper des profils de matrices complexes directement dans des blocs trempés avec des tolérances aussi serrées que ±0,002 mm. Cela élimine le besoin d'un traitement thermique post-usinage, qui provoque souvent une déformation des pièces. Les inserts d'électroérosion à fil sont largement utilisés dans les moules multicavités où des composants identiques et hautement résistants à l'usure doivent être remplacés rapidement pour maintenir la disponibilité de la production.
2. L'industrie aérospatiale : maîtriser les superalliages
Les composants aérospatiaux sont soumis à des environnements extrêmes, nécessitant des matériaux tels que l'Inconel, le Hastelloy et le titane. Ces matériaux sont réputés pour leur mauvaise usinabilité, émoussant rapidement les outils de coupe traditionnels.
Dans la fabrication de moteurs à réaction, cette technologie est utilisée pour usiner les rainures en sapin des disques de turbine qui maintiennent les aubes de turbine. La nature sans contrainte du processus d'érosion par étincelage garantit qu'aucune micro-fissure n'est introduite dans ces composants critiques, améliorant considérablement la durée de vie en fatigue.
3. Fabrication de dispositifs médicaux
Le secteur médical exige une miniaturisation extrême et une biocompatibilité absolue. Les instruments chirurgicaux et les dispositifs implantables présentent souvent des géométries minuscules et complexes fabriquées en acier inoxydable de qualité chirurgicale ou en titane.
L'usinage traditionnel pourrait laisser des bavures difficiles à éliminer sur les pièces à l'échelle micro. Comme l'usinage par électro-érosion est un processus sans contact, il laisse un fini sans bavures. Le micro-usinage inserts d'usinage par électroérosion à fil sont utilisés pour créer les mâchoires de serrage des outils chirurgicaux endoscopiques et les canaux complexes des matrices de croissance osseuse.
4. Composants automobiles et de course personnalisés
Dans les applications automobiles hautes performances, la réduction de poids et la résistance sont primordiales. Les engrenages, cannelures et arbres de transmission personnalisés sont souvent fabriqués à partir d'alliages ultra-durs. L'érosion par fil permet aux équipes de course personnalisées de prototyper et de produire des composants de transmission à haute résistance en faible volume avec des profils de dents parfaits qui seraient prohibitifs à produire par taillage d'engrenages traditionnel.
Module 3 : Facteurs d'achat clés pour les consommables et les machines d'électro-érosion par fil
Si vous avez déterminé que ce processus est la solution correcte pour votre application, prendre la bonne décision d'achat est essentiel. Que vous vous approvisionniez en une machine machine d'électroérosion à fil ou que vous recherchiez des inserts d'usinage par électroérosion à fil, fiables, plusieurs facteurs clés doivent guider votre processus d'approvisionnement.
1. Comprendre le coût réel : le prix d'une machine d'électro-érosion par fil
L'un des plus grands obstacles pour les ateliers cherchant à adopter cette technologie est la dépense d'investissement initiale. En étudiant le marché, vous constaterez qu'une machine prix d'une machine d'électro-érosion par fil neuve peut varier de $50 000 pour un modèle d'entrée de gamme de base à plus de $300 000 pour une machine haut de gamme, submersible, à moteur linéaire et dotée de capacités d'enfilage automatique.
Cependant, les acheteurs avisés doivent regarder au-delà du prix affiché et calculer le coût total de possession (TCO) et le retour sur investissement (ROI). Vous devez prendre en compte les facteurs de coût suivants :
- Consommation d'énergie : Les machines d'électroérosion fonctionnent pendant des heures, parfois des jours, sans surveillance. Les générateurs économes en énergie peuvent permettre d'économiser des milliers par an.
- Coûts des consommables : Le fil de laiton de haute qualité, les filtres à résine et le fluide diélectrique peuvent s'additionner. Assurez-vous que votre machine peut utiliser des consommables génériques si vous souhaitez réduire les coûts d'exploitation, ou restez fidèle aux consommables OEM premium pour une précision maximale.
- Maintenance et temps d'arrêt : Une machine moins chère qui tombe fréquemment en panne coûtera plus cher à long terme qu'une machine premium avec 99% de disponibilité.
2. Compatibilité des matériaux et épaisseur
Avant de finaliser un achat, auditez les matériaux d'électroérosion à fil typiques que votre atelier usine. Bien que tout matériau conducteur puisse être usiné, différents métaux réagissent différemment à l'érosion par étincelage.
- Carbure : Nécessite des alimentations spécialisées anti-électrolyse pour empêcher la lixiviation du cobalt, qui affaiblit la structure du carbure.
- Titane : Se coupe parfaitement mais nécessite des pressions de rinçage spécifiques pour empêcher l'accumulation de couches refondues.
- Aluminium : Très conducteur et se coupe rapidement, mais peut rapidement encrasser le fluide diélectrique.
Assurez-vous que le générateur de machine que vous sélectionnez dispose de fichiers techniques préprogrammés pour les matériaux spécifiques que vous comptez découper.
3. Exigences de précision de positionnement et d'état de surface
Toutes les machines ne sont pas construites de la même manière. Si votre atelier produit des pièces pour les industries aérospatiale ou des semi-conducteurs, vous pourriez avoir besoin d'une précision submicronique. Recherchez des machines utilisant des moteurs à arbre linéaire plutôt que des vis à billes traditionnelles, car ils offrent un mouvement sans frottement et ne s'usent pas avec le temps. De plus, des capacités de coupe de finition multi-passes sont requises si vous devez obtenir des états de surface de type miroir (Ra < 0,2 µm).
4. Qualité des guides et des inserts de la machine
Le système de guidage du fil est le cœur de la précision de la machine. S'approvisionner en diamant ou en céramique de haute qualité inserts d'usinage par électroérosion à fil pour votre système de guidage garantit que le fil reste parfaitement perpendiculaire à la table de travail. Des guides mal fabriqués permettront au fil de vibrer, entraînant des états de surface ondulés et un mauvais contrôle dimensionnel.
Pour vous aider à visualiser le processus de prise de décision, nous avons compilé un tableau comparatif évaluant les méthodes traditionnelles par rapport aux variantes de l'EDM :
| Caractéristique/Capacité | Fraisage CNC traditionnel | Procédé EDM par enfonçage | Procédé EDM à fil |
|---|---|---|---|
| Limite de dureté du matériau | Limitée par la dureté de l'outil (difficile au-delà de 50 HRC) | Aucune limite, tant que le matériau est électriquement conducteur | Aucune limite, tant que le matériau est électriquement conducteur |
| Forces de coupe | Élevées (provoquent une déflexion de l'outil et une déformation de la pièce) | Aucun (procédé sans contact) | Aucun (procédé sans contact) |
| Atouts géométriques | Excellent pour l'enlèvement de matière en volume et le surfaçage 3D | Inégalé pour les cavités borgnes et les empreintes de moules complexes | Parfait pour les découpes traversantes, les fentes étroites et les dépouilles coniques |
| Rayon interne minimal | Déterminé par le rayon de la fraise la plus petite | Déterminé par le rayon d'angle de l'électrode usinée | Déterminé par le rayon du fil (jusqu'à 0,02 mm) |
| Qualité de finition de surface | Bon, mais peut nécessiter un polissage ou une rectification manuels | Excellent, capable d'obtenir des finitions texturées ou polies | Excellent, capable d'obtenir des finitions miroir avec des passes de finition |
| Temps de préparation et de cycle | Préparation rapide, temps de cycle rapides pour les métaux tendres | Préparation longue (fabrication d'électrode requise), temps de cycle lents | Configuration modérée (aucun outillage personnalisé nécessaire), découpe lente mais automatisée |
Module 4 : Guide pratique d'installation, d'exploitation et de maintenance
Une fois votre machine installée au sol et vos consommables haut de gamme prêts, le maintien d'une efficacité opérationnelle optimale exige le strict respect des bonnes pratiques. De nombreux incidents de fabrication relayés sur les réseaux sociaux proviennent du non-respect des protocoles de maintenance de base.
L'importance du nivellement de la machine et du contrôle environnemental
L'usinage de précision exige un environnement stable. Lors de l'installation de votre machine :
- Fondation : Assurez-vous que le sol en béton est suffisamment épais pour supporter la machine sans fléchir. Les vibrations des presses à poinçonner voisines peuvent ruiner les états de surface obtenus par EDM.
- Contrôle de la température : Pour une ultra-haute précision, la température ambiante de la pièce doit être régulée à ±1 degré Celsius. Une variation de la température ambiante provoquera la dilatation ou la contraction du bâti de la machine et de la pièce, détruisant les tolérances de niveau micronique.
Guide étape par étape pour la maintenance quotidienne
Pour maximiser la durée de vie de votre machine et de vos inserts d'usinage par électroérosion à fil, vos opérateurs doivent suivre cette liste de contrôle quotidienne :
- Nettoyer la zone de travail : Éliminez toute boue métallique et tous les débris de la table de travail et des joints du réservoir.
- Vérifier la conductivité de l'eau déminéralisée : Si la conductivité de l'eau est trop élevée, les étincelles deviendront incontrôlées, entraînant un mauvais état de surface ou des ruptures de fil fréquentes. Surveillez la bouteille de résine déionisante et remplacez-la lorsque la conductivité présente des pics.
- Inspectez les guides-fil : Inspectez les guides diamant supérieur et inférieur pour vérifier leur usure. Si une gorge s'est usée dans le guide, le fil ne sera pas maintenu fermement, ce qui entraînera une mauvaise précision.
- Vérifiez les plaques d'alimentation (Power Feeds) : Ces plaques transfèrent le courant électrique au fil. Avec le temps, le fil use une gorge dans ces plaques en carbure ou en argent. Indexez ou faites pivoter régulièrement les plaques pour garantir une surface de contact fraîche et plane.
- Surveillez la pression du filtre : Le fluide diélectrique doit être parfaitement propre. Si les manomètres de pression du filtre sont dans la zone rouge, remplacez immédiatement les filtres à cartouche en papier pour assurer un rinçage adéquat.
Dépannage des problèmes courants : prévenir la rupture du fil
L'une des plaintes les plus fréquentes parmi les nouveaux opérateurs sur les groupes d'usinage Facebook est la rupture constante du fil. Si votre fil casse fréquemment, vérifiez les paramètres suivants :
- Pression de rinçage : Si les buses de rinçage supérieure ou inférieure sont endommagées ou placées trop loin de la pièce, les particules érodées ne seront pas évacuées de l'entrefer, provoquant un court-circuit et la rupture du fil.
- Tension du fil : Si la tension est trop élevée, la contrainte mécanique fera casser le fil. Si elle est trop faible, le fil fléchira, détruisant la précision.
- Réglages du générateur : Si vous essayez de couper trop vite, le courant de crête peut être trop élevé pour le diamètre de fil que vous utilisez. Réduisez le “ temps de marche ” ou augmentez le “ temps d'arrêt ” dans les réglages du générateur.
Module 6 : Pourquoi s'approvisionner chez jucheng fait toute la différence
Dans le monde complexe de l'approvisionnement en usinage CNC, choisir le bon partenaire est tout aussi important que de choisir la bonne technologie. jucheng se trouve à l'avant-garde de l'industrie de la fabrication de précision, offrant une expertise et des ressources inégalées.
Voici pourquoi les fabricants du monde entier s'appuient sur les capacités disponibles chez jccncmachining.com:
1. Une maîtrise absolue des matériaux difficiles
Chez jucheng, le traitement des métaux difficiles n'est pas une spécialité ; c'est un standard quotidien. Les ingénieurs ont développé des fichiers techniques propriétaires pour une électroérosion optimisée des superalliages aérospatiaux et des céramiques avancées. Cette connaissance approfondie de la science des matériaux garantit que vos pièces sont fabriquées avec le moins de contraintes thermiques possible et une intégrité structurelle maximale.
2. Un parc de machines à la pointe de la technologie
Une usine de fabrication ne vaut que par son équipement. Le site est équipé de la dernière génération d'unités CNC submersibles utilisant la technologie d'entraînement linéaire. Cet investissement massif garantit que chaque pièce produite respecte de manière fiable les tolérances aérospatiales et médicales les plus strictes.
3. Des solutions de fabrication verticalement intégrées
L'un des plus grands avantages d'un partenariat avec cette équipe réside dans son offre de services complète. Elle ne se spécialise pas uniquement dans l'électroérosion à fil. Le site dispose d'une gamme complète de centres d'usinage CNC 5 axes, de centres de tournage à grande vitesse et de électroérosion par enfonçage postes traditionnels. Cela leur permet de prendre un bloc de métal brut et d'effectuer l'enlèvement de matière en masse par fraisage à grande vitesse avant de réaliser les coupes finales ultra-précises des caractéristiques par électroérosion à fil. Cette responsabilité unique simplifie considérablement la logistique et fait gagner un temps considérable aux clients.
4. Une assurance qualité et une traçabilité rigoureuses
Dans les industries à hauts enjeux, la précision doit être vérifiée. Le service de contrôle qualité utilise des machines à mesurer tridimensionnelles (MMT) haut de gamme et des comparateurs optiques pour vérifier les dimensions au micron près. Une traçabilité complète des matériaux et des rapports d'inspection peuvent être fournis avec chaque commande, garantissant la conformité aux normes internationales aérospatiales et médicales.
5. Une vitesse de prototypage et une évolutivité inégalées
Que vous ayez besoin d'un seul insert d'outil sur mesure pour un projet de recherche ou d'une série de production de dix mille composants de précision, l'équipe possède l'agilité nécessaire pour gérer les deux extrêmes. Leur vaste inventaire de matériaux d'électroérosion à fil garantit que la production peut démarrer presque immédiatement après l'approbation des plans, réduisant considérablement votre délai de mise sur le marché.
Module 5 : Questions fréquentes sur la technologie d'usinage par électroérosion à fil
Pour vous offrir une compréhension complète, nous avons compilé et répondu aux questions les plus courantes des acheteurs et des ingénieurs.
Q1 : La machine d'électroérosion à fil peut-elle usiner des matériaux non conducteurs comme le verre ou la céramique ?
De manière générale, non. Le principe même repose sur le passage d'un courant électrique entre l'électrode et la pièce. Par conséquent, le matériau doit être électriquement conducteur. Cependant, certaines céramiques techniques avancées peuvent être dopées avec des éléments conducteurs pour les rendre usinables par électroérosion. Pour les matériaux purement non conducteurs, l'usinage par ultrasons ou la découpe laser sont de meilleures alternatives.
Q2 : Comment le prix d'une machine d'électroérosion à fil se compare-t-il à celui des centres d'usinage 5 axes à grande vitesse ?
Les prix sont tout à fait comparables. Un centre d'usinage 5 axes japonais ou suisse haut de gamme peut facilement coûter entre $200 000 et $450 000. Les machines d'électroérosion à fil haut de gamme se situent dans une fourchette de prix similaire. Alors que les fraiseuses à grande vitesse excellent dans l'enlèvement rapide de grandes quantités de matière dans les métaux tendres, les machines d'électroérosion à fil offrent une précision inégalée et la capacité de découper des alliages trempés qui détruiraient les fraises.
Q3 : Quel est l'état de surface typique obtenu avec ce procédé ?
L'état de surface obtenu dépend fortement du nombre de passes de finition effectuées. Une seule passe d'ébauche peut produire un fini rugueux et mat d'environ 2,5 à 3,0 µm Ra. Cependant, en effectuant plusieurs passes de finition à faible puissance avec une machine haut de gamme, les opérateurs peuvent atteindre des finis très polis inférieurs à 0,2 µm Ra, éliminant souvent le besoin de meulage ou de polissage manuel ultérieur.
Q4 : Y a-t-il des sous-produits dangereux associés à l'électroérosion à fil ?
Le procédé est généralement très propre et sûr par rapport au meulage traditionnel, qui génère des poussières dangereuses en suspension dans l'air. Cependant, les particules métalliques érodées (copeaux) sont en suspension dans le fluide diélectrique. Lors de la découpe de matériaux comme le carbure lié au cobalt ou les alliages de nickel, l'élimination appropriée des filtres en papier usagés et des boues concentrées est obligatoire selon les réglementations environnementales locales. Assurer une bonne ventilation autour de la machine est toujours une bonne pratique recommandée.
Q5 : Quelle est la finesse maximale du fil, et comment cela affecte-t-il la géométrie de la pièce ?
Le diamètre de fil standard utilisé dans la plupart des applications industrielles est de 0,25 mm (0,010 pouce). Cependant, pour le micro-usinage de détails extrêmes, les machines peuvent utiliser des fils aussi fins que 0,02 mm (0,0008 pouce). L'utilisation d'un fil plus fin permet d'obtenir des rayons de coins internes incroyablement petits, mais réduit considérablement la vitesse de coupe et augmente le risque de rupture du fil. Les ingénieurs doivent soigneusement équilibrer le besoin de rayons ultra-fins avec l'économie de production.
Q6 : La nature thermique de l'étincelle crée-t-elle une zone affectée thermiquement (ZAT) ?
Oui, parce que le matériau est vaporisé par une chaleur intense, une couche de refonte microscopique ou “ couche blanche ” se forme à la surface de la coupe. Cette couche est fortement contrainte et peut être fragile. Pour atténuer ce problème dans les composants aérospatiaux critiques, les machines modernes utilisent des alimentations CA spécialisées et des stratégies de découpe multi-passes de finition afin de réduire l'épaisseur de cette couche de refonte à des niveaux négligeables, inférieurs au micron.
Conclusion : Dynamisez votre ligne de production dès aujourd'hui
Les défis de la fabrication moderne exigent des solutions innovantes. Vous n'avez pas à subir l'usure rapide des outils, les géométries impossibles et les délais de livraison retardés lorsque vous travaillez avec des alliages trempés. En adoptant la précision submicronique et sans contrainte de l'usinage par électroérosion, vous pourriez débloquer des possibilités de conception qui distingueront vos produits sur un marché hautement concurrentiel.
Que vous ayez besoin de production en série ou de composants personnalisés très spécifiques, se contenter d'un outillage médiocre n'est pas une option. Ne laissez pas les matériaux difficiles dicter vos limites de conception. Visitez le site officiel des experts de Usinage CNC Jucheng pour découvrir comment leurs capacités de fabrication avancées peuvent résoudre vos défis d'ingénierie les plus complexes. Contactez dès aujourd'hui leur équipe d'ingénierie dédiée pour téléverser vos fichiers CAO et recevoir un devis détaillé et complet sous 24 heures. Laissez-nous vous aider à transformer vos concepts les plus complexes en réalités tangibles et impeccables.