
El panorama moderno de la fabricación presenta con frecuencia a los ingenieros una difícil paradoja. A medida que los diseños de productos se vuelven cada vez más intrincados, los materiales necesarios para hacerlos realidad se vuelven más duros y resistentes. Los centros tradicionales de fresado y torneado CNC a menudo tienen dificultades para procesar estas aleaciones avanzadas sin experimentar una severa deflexión de la herramienta, una generación excesiva de calor o una falla catastrófica de la herramienta. Si usted es un operador de máquinas que ha pasado horas intentando fresar un perfil complejo en acero para herramientas endurecido solo para que la herramienta de corte se rompa, ciertamente no está solo. Las discusiones en diversas comunidades en línea, como grupos especializados de fabricación en Reddit y Facebook, destacan con frecuencia la inmensa frustración asociada con el mecanizado de tolerancias ajustadas en metales duros. Afortunadamente, existe una solución altamente eficaz para abordar estos cuellos de botella específicos de la fabricación. La utilización de insertos de electroerosión por hilo diseñados con precisión ha revolucionado la forma en que abordamos las geometrías complejas y los materiales endurecidos.
En esta exploración integral, examinaremos cómo la adopción de estrategias avanzadas de electroerosión puede resolver sus dilemas de fabricación más apremiantes. Ya sea que esté lidiando con un rápido desgaste de la herramienta o tratando de justificar la inversión de capital inicial de maquinaria de alta gama, esta guía le proporcionará información práctica para elevar sus capacidades de producción.
El problema central: por qué el mecanizado tradicional falla en escenarios de alta precisión
Para comprender el inmenso valor de los componentes de electrodo especializados, primero debemos analizar las limitaciones fundamentales de los procesos de corte mecánico. El mecanizado tradicional se basa en el contacto físico entre una herramienta de corte y la pieza de trabajo. Esta interacción física genera inherentemente fricción, calor y tensión mecánica.
La pesadilla de la deflexión y rotura de la herramienta
Cuando se trata de materiales endurecidos como el acero para herramientas D2, el carburo de tungsteno o el titanio de grado aeroespacial, las fresas de carburo tradicionales enfrentan un entorno agotador. La resistencia que ofrecen estos materiales hace que la herramienta de corte se desvíe de la trayectoria deseada. Este fenómeno, conocido como deflexión de la herramienta, destruye la precisión dimensional. Para compensar, los operadores podrían reducir las velocidades de avance, pero esto aumenta drásticamente los tiempos de ciclo y los costos de producción. En foros como Reddit, muchos operadores de CNC relatan historias de romper docenas de microfresas mientras intentan cortar ranuras pequeñas e intrincadas en moldes endurecidos, lo que provoca enormes retrasos.
La limitación de la complejidad geométrica
¿Alguna vez ha intentado mecanizar una esquina interna perfectamente cuadrada con una herramienta giratoria redonda? Es geométricamente imposible sin dejar un radio equivalente al radio de la fresa. Para muchas aplicaciones aeroespaciales y médicas, las esquinas internas afiladas y las estructuras complejas de paredes delgadas son obligatorias. Las fuerzas de corte mecánico pueden deformar o destruir fácilmente estas delicadas características durante el proceso de fabricación.
La solución: adentrarse en el mundo de la electroerosión por hilo
Para evitar estas limitaciones físicas, los fabricantes con visión de futuro optan por métodos de mecanizado no tradicionales. El mecanizado por electroerosión (EDM) no utiliza fuerza mecánica para eliminar material. En su lugar, utiliza chispas eléctricas controladas para erosionar el metal. Esto nos lleva a nuestra solución central: utilizar sistemas de electrodos de alta precisión y insertos de electroerosión por hilo para lograr geometrías que antes se consideraban imposibles.
Al utilizar un hilo delgado con carga eléctrica guiado por controles CNC de precisión, pudimos cortar materiales conductores independientemente de su dureza. Este proceso elimina las fuerzas de corte, previene la distorsión térmica y permite la creación de radios internos increíblemente afilados.
Módulo 1: Definición del producto y principios fundamentales de la electroerosión
Para implementar eficazmente esta solución, debemos comprender la ciencia subyacente a la tecnología. ¿Qué son exactamente estos componentes especializados y cómo funciona el sistema?
¿Qué es el Wire EDM?
El mecanizado por electroerosión de hilo es un proceso de producción electrotérmico en el que un hilo metálico delgado de un solo filamento, generalmente de latón o cobre estratificado, se hace pasar a través de la pieza de trabajo. La pieza de trabajo se sumerge en un tanque de fluido dieléctrico, típicamente agua desionizada. El sistema no corta el material; más bien lo funde o lo vaporiza utilizando miles de chispas por segundo.
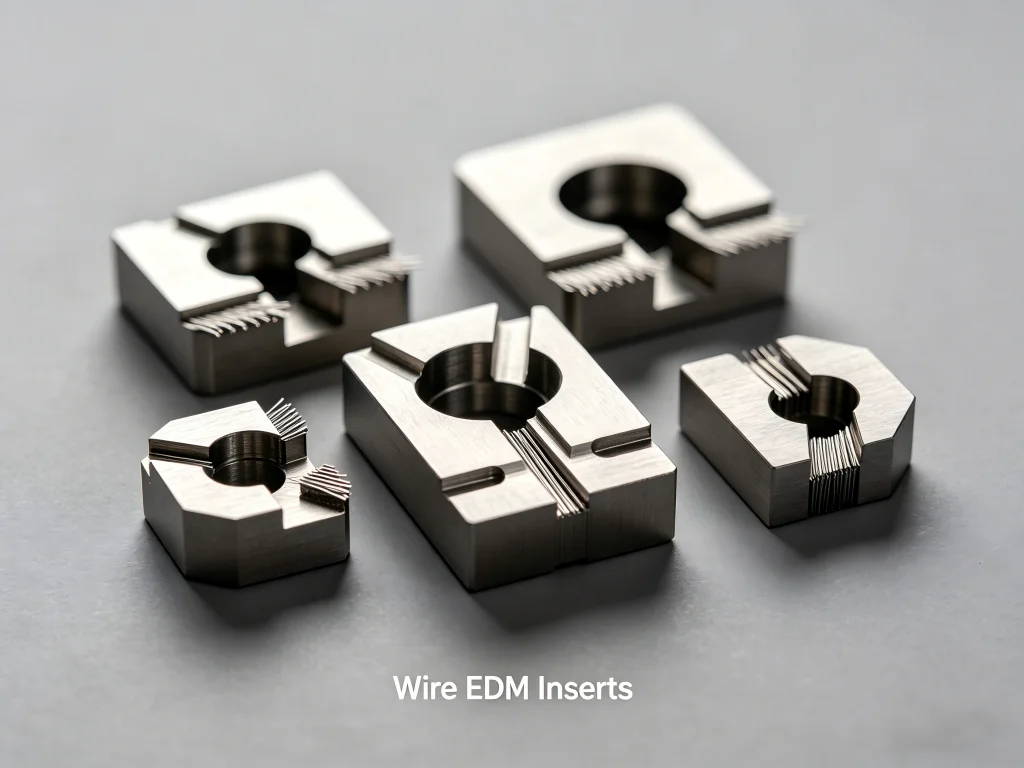
Al hablar de insertos de electroerosión por hilo, normalmente nos referimos a componentes altamente precisos y reemplazables utilizados dentro del sistema de guiado de la máquina, o a insertos de carburo y cerámica mecanizados a medida producidos mediante el proceso de electroerosión para ser utilizados en otras herramientas de sujeción de alta exigencia. En el contexto de la utillaje, estos insertos sirven como puntos de contacto de alto desgaste que requieren una repetibilidad dimensional perfecta.
El principio de funcionamiento: cómo saltan las chispas
El proceso puede descomponerse en una serie de pasos altamente controlados que ocurren en microsegundos:
- Aplicación de voltaje: El máquina de electroerosión de hilo aplica una diferencia de potencial entre el electrodo de hilo y la pieza de trabajo conductora.
- Ruptura dieléctrica: A medida que el hilo se aproxima a la pieza de trabajo, el campo eléctrico supera las propiedades aislantes del agua desionizada. Se forma un canal de plasma entre el electrodo y el metal.
- La chispa y la erosión: Una chispa salta a través del entrehierro, generando temperaturas localizadas que oscilan entre 8.000 y 12.000 grados Celsius. Este calor intenso funde y vaporiza instantáneamente una cantidad microscópica de material.
- Enjuague: El fluido dieléctrico actúa como refrigerante y arrastra las partículas microscópicas erosionadas (virutas) fuera del entrehierro, evitando cortocircuitos.
- Alimentación continua: Para evitar que el alambre se rompa debido a la erosión, se alimenta continuamente alambre nuevo desde una bobina de suministro hasta la bobina de recogida.
Comparación del electroerosionado por hilo con el electroerosionado por penetración
Es importante no confundir este proceso con otra variante común. Mientras que un alambre continuo actúa como una sierra de cinta en el proceso por hilo, un electroerosión por penetración utiliza un electrodo de grafito o cobre mecanizado con la forma de la cavidad deseada. El electrodo se baja o se “hunde” lentamente en la pieza de trabajo para crear cavidades ciegas.
Ambos métodos son increíblemente precisos, pero el mecanizado por hilo es superior para características pasantes, extrusiones complejas y ranuras estrechas, mientras que el método por penetración es indispensable para moldes ciegos y cavidades 3D complejas.
Módulo 2: Escenarios de aplicación principales en diversas industrias
Debido a que esta tecnología elimina la barrera de la dureza del material, se ha convertido en un elemento básico en varias industrias de alta tecnología. Examinemos dónde estos componentes y máquinas resuelven los desafíos de producción más críticos.
1. Fabricación de moldes y matrices de alta precisión
La industria de herramientas y matrices fue la primera en adoptar esta tecnología y sigue siendo su mayor usuario. Las matrices de estampado y los moldes de inyección deben fabricarse con aceros para herramientas endurecidos para soportar millones de ciclos de producción. Mecanizar estos bloques después del tratamiento térmico es un desafío enorme para las fresadoras CNC tradicionales.
Mediante el uso de mecanizado por hilo avanzado, los fabricantes podían cortar perfiles de matriz complejos directamente en bloques endurecidos con tolerancias tan ajustadas como ±0,002 mm. Esto elimina la necesidad de un tratamiento térmico posterior al mecanizado, que a menudo causa distorsión de la pieza. Inserciones de electroerosionado por hilo se utilizan ampliamente en moldes de múltiples cavidades donde se deben sustituir rápidamente componentes idénticos y altamente resistentes al desgaste para mantener el tiempo de actividad de la producción.
2. La industria aeroespacial: conquistar las superaleaciones
Los componentes aeroespaciales están sometidos a entornos extremos, lo que requiere materiales como Inconel, Hastelloy y titanio. Estos materiales son conocidos por su mala maquinabilidad, ya que desafilan rápidamente las herramientas de corte tradicionales.
En la fabricación de motores a reacción, esta tecnología se utiliza para cortar las ranuras en forma de abeto en los discos de turbina que sostienen los álabes de la turbina. La naturaleza libre de tensiones del proceso de electroerosión garantiza que no se introduzcan microfracturas en estos componentes críticos, mejorando enormemente la vida a la fatiga.
3. Fabricación de dispositivos médicos
El sector médico exige una miniaturización extrema y una biocompatibilidad absoluta. Los instrumentos quirúrgicos y los dispositivos implantables suelen presentar geometrías diminutas y complejas fabricadas con acero inoxidable de grado quirúrgico o titanio.
El mecanizado tradicional podría dejar rebabas difíciles de eliminar en piezas a microescala. Dado que el mecanizado por electroerosión es un proceso sin contacto, deja un acabado libre de rebabas. El micromecanizado insertos de electroerosión por hilo se utilizan para crear las mordazas de sujeción de las herramientas quirúrgicas endoscópicas y los canales intrincados en las matrices de crecimiento óseo.
4. Componentes personalizados para automoción y competición
En aplicaciones automotrices de alto rendimiento, la reducción de peso y la resistencia son primordiales. Los engranajes, estriados y ejes de transmisión personalizados suelen fabricarse con aleaciones ultraduras. La electroerosión por hilo permite a los equipos de competición personalizados prototipar y producir componentes de transmisión de baja producción y alta resistencia con perfiles de diente perfectos que resultarían prohibitivos de producir mediante el tallado de engranajes tradicional.
Módulo 3: Factores clave de compra para consumibles y maquinaria de electroerosión por hilo
Si ha determinado que este proceso es la solución correcta para su aplicación, tomar la decisión de compra correcta es fundamental. Ya sea que esté adquiriendo una máquina completamente nueva máquina de electroerosión de hilo o buscando insertos de electroerosión por hilo, fiables, varios factores clave deben guiar su proceso de adquisición.
1. Comprender el coste real: precio de la máquina de electroerosión por hilo
Uno de los mayores obstáculos para los talleres que buscan adoptar esta tecnología es el gasto de capital inicial. Al investigar el mercado, encontrará que una máquina completamente nueva precio de la máquina de electroerosión por hilo puede oscilar entre $50.000 para un modelo básico de nivel de entrada y más de $300.000 para una máquina de gama alta, sumergible y accionada por motor lineal con capacidades de enhebrado automático.
Sin embargo, los compradores inteligentes deben mirar más allá del precio de etiqueta y calcular el costo total de propiedad (TCO) y el retorno de la inversión (ROI). Debe considerar los siguientes factores de costo:
- Consumo de energía: Las máquinas de electroerosión funcionan durante horas, a veces días, sin supervisión. Los generadores de alta eficiencia energética pueden ahorrar miles al año.
- Costos de consumibles: El alambre de latón de alta calidad, los filtros de resina y el fluido dieléctrico pueden sumar. Asegúrese de que su máquina pueda usar consumibles genéricos si desea reducir los costos operativos, o apueste por consumibles premium del fabricante original (OEM) para obtener la máxima precisión.
- Mantenimiento y tiempo de inactividad: Una máquina más económica que se avería con frecuencia costará más a largo plazo que una máquina premium con un 99% de tiempo de actividad.
2. Compatibilidad de materiales y espesor
Antes de finalizar una compra, audite los materiales típicos para electroerosión de alambre que procesa su taller. Aunque se puede procesar cualquier material conductor, los distintos metales reaccionan de manera diferente a la erosión por chispa.
- Carburo: Requiere fuentes de alimentación especializadas anti-electrólisis para evitar la lixiviación de cobalto, que debilita la estructura del carburo.
- Titanio: Se corta de forma excelente, pero requiere presiones de lavado específicas para evitar la acumulación de capas refundidas.
- Aluminio: Altamente conductivo y se corta rápido, pero puede contaminar rápidamente el fluido dieléctrico.
Asegúrese de que el generador de máquina que seleccione tenga archivos técnicos preprogramados para los materiales específicos que pretende cortar.
3. Requisitos de precisión posicional y acabado superficial
No todas las máquinas se fabrican de la misma manera. Si su taller produce piezas para las industrias aeroespacial o de semiconductores, es posible que necesite una precisión submicrónica. Busque máquinas que utilicen motores de eje lineal en lugar de husillos de bolas tradicionales, ya que ofrecen un movimiento sin fricción y no se desgastan con el tiempo. Además, se requieren capacidades de corte de desbaste de múltiples pasadas si necesita lograr acabados superficiales tipo espejo (Ra < 0,2 µm).
4. Calidad de las guías y los insertos de la máquina
El sistema de guía de alambre es el corazón de la precisión de la máquina. Abastecerse de guías de diamante o cerámica de alta calidad insertos de electroerosión por hilo para su sistema de guía garantiza que el alambre se mantenga perfectamente perpendicular a la mesa de trabajo. Las guías mal fabricadas permitirán que el alambre vibre, lo que resultará en acabados superficiales ondulados y un control dimensional deficiente.
Para ayudarle a visualizar el proceso de toma de decisiones, hemos elaborado una tabla comparativa que evalúa los métodos tradicionales frente a las variantes de EDM:
| Característica/Capacidad | Fresado CNC Tradicional | Proceso de EDM por penetración | Proceso de EDM por alambre |
|---|---|---|---|
| Límite de dureza del material | Limitado por la dureza de la herramienta (difícil por encima de 50 HRC) | Sin límite, siempre que sea eléctricamente conductivo | Sin límite, siempre que sea eléctricamente conductivo |
| Fuerzas de corte | Altas (provocan deflexión de la herramienta y deformación de la pieza) | Ninguno (proceso sin contacto) | Ninguno (proceso sin contacto) |
| Ventajas geométricas | Excelente para la eliminación de material en grandes volúmenes y el mecanizado de superficies 3D | Insuperable para cavidades ciegas y bolsillos complejos de moldes | Perfecto para cortes pasantes, ranuras estrechas y conicidades |
| Radio interno mínimo | Determinado por el radio de la fresa más pequeña | Determinado por el radio de la esquina del electrodo mecanizado | Determinado por el radio del alambre (hasta 0,02 mm) |
| Calidad del acabado superficial | Bueno, pero puede requerir pulido o rectificado manual | Excelente, capaz de lograr acabados texturizados o pulidos | Excelente, capaz de lograr acabados tipo espejo con pasadas de acabado |
| Tiempos de preparación y de ciclo | Preparación rápida, tiempos de ciclo rápidos para metales más blandos | Preparación larga (requiere fabricación de electrodos), tiempos de ciclo lentos | Configuración moderada (no se necesitan herramientas personalizadas), corte lento pero automatizado |
Módulo 4: Guía práctica para la instalación, operación y mantenimiento
Una vez que su máquina está en el piso y tiene sus consumibles premium listos, mantener la máxima eficiencia operativa requiere un estricto cumplimiento de las mejores prácticas. Muchas historias de terror de fabricación en las redes sociales provienen de descuidar los protocolos básicos de mantenimiento.
La importancia del nivelado de la máquina y el control ambiental
El mecanizado de precisión requiere un entorno estable. Al instalar su máquina:
- Cimentación: Asegúrese de que el piso de concreto sea lo suficientemente grueso para soportar la máquina sin flexionarse. Las vibraciones de las prensas punzonadoras cercanas pueden arruinar los acabados superficiales del EDM.
- Control de temperatura: Para una precisión ultraalta, la temperatura ambiente de la sala debe controlarse dentro de ±1 grado Celsius. Un cambio en la temperatura de la sala hará que el bastidor de la máquina y la pieza de trabajo se expandan o contraigan, destruyendo las tolerancias a nivel de micras.
Guía paso a paso para el mantenimiento diario
Para maximizar la vida útil de su máquina y de su insertos de electroerosión por hilo, sus operadores deben seguir esta lista de verificación diaria:
- Limpie el área de trabajo: Retire todo el lodo metálico y los residuos de la mesa de trabajo y de los sellos del tanque.
- Verifique la conductividad del agua desionizada: Si la conductividad del agua es demasiado alta, las chispas se volverán incontroladas, lo que provocará un acabado superficial deficiente o roturas frecuentes del alambre. Monitoree la botella de resina desionizante y reemplácela cuando la conductividad aumente repentinamente.
- Inspeccione las guías de alambre: Inspeccione las guías de diamante superior e inferior para detectar desgaste. Si se ha formado una ranura por desgaste en la guía, el alambre no se sujetará de forma segura, lo que resultará en una precisión deficiente.
- Verifique las placas de energización (alimentación eléctrica): Estas placas transfieren la corriente eléctrica al alambre. Con el tiempo, el alambre desgasta una ranura en estas placas de carburo o de plata. Indexe o rote las placas con regularidad para garantizar una superficie de contacto nueva y plana.
- Monitoree la presión del filtro: El fluido dieléctrico debe estar perfectamente limpio. Si los manómetros de presión del filtro están en la zona roja, reemplace los filtros de cartucho de papel de inmediato para garantizar un enjuague adecuado.
Solución de problemas comunes: Prevención de la rotura del alambre
Una de las quejas más comunes entre los nuevos operadores en los grupos de mecanizado de Facebook es la rotura constante del alambre. Si su alambre se rompe con frecuencia, verifique los siguientes parámetros:
- Presión de enjuague: Si las boquillas de enjuague superior o inferior están dañadas o colocadas demasiado lejos de la pieza, las partículas erosionadas no se eliminarán de la holgura, lo que provocará un cortocircuito y la rotura del alambre.
- Tensión del alambre: Si la tensión es demasiado alta, el esfuerzo mecánico romperá el alambre. Si es demasiado baja, el alambre se combará, destruyendo la precisión.
- Configuración del generador: Si intenta cortar demasiado rápido, la corriente de pico podría ser demasiado alta para el diámetro de alambre que está utilizando. Reduzca el “tiempo de encendido” o aumente el “tiempo de apagado” en la configuración del generador.
Módulo 6: Por qué abastecerse de jucheng marca la diferencia definitiva
Al navegar por el complejo mundo de las compras de CNC, elegir el socio adecuado es tan importante como elegir la tecnología adecuada. jucheng se sitúa a la vanguardia de la industria de fabricación de precisión, ofreciendo experiencia y recursos inigualables.
He aquí por qué los fabricantes globales confían en las capacidades que se encuentran en jccncmachining.com:
1. Dominio absoluto sobre materiales difíciles
En jucheng, procesar metales difíciles no es una especialidad; es un estándar diario. Los ingenieros han desarrollado archivos técnicos patentados para la electroerosión optimizada en superaleaciones aeroespaciales y cerámicas avanzadas. Este profundo conocimiento de la ciencia de materiales garantiza que sus piezas se fabriquen con la menor cantidad de tensión térmica y la mayor integridad estructural.
2. Flota de maquinaria de última generación
Una instalación de fabricación es tan buena como su equipo. La instalación está equipada con la última generación de unidades CNC sumergibles que utilizan tecnología de accionamiento lineal. Esta enorme inversión garantiza que cada pieza producida cumpla de manera confiable con las tolerancias aeroespaciales y médicas más estrictas.
3. Soluciones de fabricación verticalmente integradas
Una de las mayores ventajas de asociarse con este equipo es su oferta integral de servicios. No se especializan únicamente en electroerosión por hilo. La instalación cuenta con una línea completa de centros de mecanizado CNC de 5 ejes, centros de torneado de alta velocidad y tradicionales electroerosión por penetración estaciones. Esto les permite tomar un bloque de metal en bruto y realizar la eliminación de material en masa mediante fresado de alta velocidad antes de realizar los cortes finales de características ultra precisas mediante electroerosión por hilo. Esta responsabilidad de fuente única ahorra a los clientes enormes cantidades de tiempo y dolores de cabeza logísticos.
4. Garantía de calidad y trazabilidad rigurosas
En industrias de alto riesgo, la precisión debe verificarse. El departamento de control de calidad utiliza máquinas de medición por coordenadas (CMM) de alta gama y comparadores ópticos para verificar dimensiones hasta la micra. Se pueden proporcionar informes de inspección y trazabilidad completa de materiales con cada pedido, garantizando el cumplimiento de las normas internacionales aeroespaciales y médicas.
5. Velocidad de creación de prototipos y escalabilidad inigualables
Ya sea que necesite un único inserto de herramienta personalizado para un proyecto de investigación o una tirada de producción de diez mil componentes de precisión, el equipo posee la agilidad para manejar ambos extremos. Su vasto inventario de estándar materiales típicos para electroerosión de alambre garantiza que la producción pueda comenzar casi inmediatamente tras la aprobación del plano, reduciendo drásticamente su tiempo de comercialización.
Módulo 5: Preguntas frecuentes sobre la tecnología de electroerosión por hilo
Para brindarle una comprensión integral, hemos recopilado y respondido las preguntas más comunes de compradores e ingenieros.
P1: ¿Puede la electroerosión por hilo mecanizar materiales no conductores como el vidrio o la cerámica?
En términos generales, no. Todo el principio se basa en el paso de corriente eléctrica entre el electrodo y la pieza de trabajo. Por lo tanto, el material debe ser eléctricamente conductor. Sin embargo, algunas cerámicas técnicas avanzadas pueden doparse con elementos conductores para hacerlas mecanizables mediante erosión por chispa. Para materiales puramente no conductores, el mecanizado ultrasónico o el corte por láser son mejores alternativas.
P2: ¿Cómo se compara el precio de la máquina de electroerosión por hilo con el de los centros de fresado de alta velocidad de 5 ejes?
El precio es bastante comparable. Un centro de mecanizado de 5 ejes japonés o suizo de primera categoría puede costar fácilmente entre $200.000 y $450.000. Las máquinas de electroerosión por hilo de gama alta se sitúan en un rango de precio similar. Si bien las fresadoras de alta velocidad destacan en la eliminación rápida de material en bruto en metales más blandos, las máquinas de electroerosión por hilo ofrecen una precisión inigualable y la capacidad de cortar aleaciones endurecidas que destruirían las fresas.
P3: ¿Cuál es el acabado superficial típico que se puede lograr con este proceso?
El acabado superficial alcanzable depende en gran medida del número de pasadas de acabado realizadas. Una sola pasada de desbaste podría producir un acabado rugoso y mate de alrededor de 2,5 a 3,0 µm Ra. Sin embargo, al realizar múltiples pasadas de acabado de baja potencia con una máquina de gama alta, los operadores podrían lograr acabados altamente pulidos de menos de 0,2 µm Ra, a menudo eliminando la necesidad de un rectificado o pulido manual posterior.
P4: ¿Existen subproductos peligrosos asociados con la electroerosión por chispa con hilo?
El proceso es generalmente muy limpio y seguro en comparación con el rectificado tradicional, que genera polvo peligroso en suspensión. Sin embargo, las partículas metálicas erosionadas (virutas) quedan suspendidas en el fluido dieléctrico. Al cortar materiales como carburo con aglomerante de cobalto o aleaciones de níquel, la eliminación adecuada de los filtros de papel usados y del lodo concentrado es obligatoria según las normativas ambientales locales. Garantizar una buena ventilación alrededor de la máquina es siempre una práctica recomendada.
P5: ¿Qué tan fino puede ser el hilo y cómo afecta a la geometría de la pieza?
El diámetro de hilo estándar utilizado en la mayoría de las aplicaciones industriales es de 0,25 mm (0,010 pulgadas). Sin embargo, para el micromecanizado de detalles extremos, las máquinas pueden utilizar hilos tan finos como 0,02 mm (0,0008 pulgadas). El uso de un hilo más fino permite radios de esquina internos increíblemente pequeños, pero reduce significativamente la velocidad de corte y aumenta el riesgo de rotura del hilo. Los ingenieros deben equilibrar cuidadosamente la necesidad de radios ultrafinos con la economía de producción.
P6: ¿La naturaleza térmica de la chispa crea una zona afectada térmicamente (ZAT)?
Sí, debido a que el material se vaporiza por el calor intenso, se forma una capa de refundición microscópica o “capa blanca” en la superficie del corte. Esta capa tiene altas tensiones y puede ser frágil. Para mitigar este problema en componentes aeroespaciales críticos, las máquinas modernas utilizan fuentes de alimentación de CA especializadas y estrategias de corte de acabado de múltiples pasadas para minimizar el espesor de esta capa de refundición a niveles despreciables, por debajo de la micra.
Conclusión: Impulse su línea de producción hoy mismo
The challenges of modern manufacturing demand innovative solutions. You do not have to struggle with rapid tool wear, impossible geometries, and delayed delivery times when working with hardened alloys. By embracing the stress-free, sub-micron precision of electrical discharge machining, you could unlock design possibilities that will set your products apart in a highly competitive market.
Whether you need bulk production or highly specific custom components, settling for mediocre tooling is not an option. Do not let difficult materials dictate your design limits. Visit the official website of the experts at Mecanizado CNC Jucheng to explore how their advanced manufacturing capabilities can solve your most complex engineering challenges. Reach out to their dedicated engineering team today to upload your CAD files and receive a detailed, comprehensive quote within 24 hours. Let us help you turn your most complex concepts into flawless, tangible realities.