
貨物列車は単一の機械加工用途ではありません。その支援機器には、センサーマウント、計器ハウジング、スペーサー、ブッシング、その他図面で定義された部品が含まれ、それぞれがインターフェースにおいて異なる役割を担います。安全上重要でない機器部品の場合、有用な出発点は鉄道車両というラベルではなく、その部品が組立品に適合するかどうかを決める取付基準、嵌合形状、環境、検査状態です。.
本ガイドはそうした機械加工インターフェースに焦点を当てています。ブレーキ、連結器、車軸、サスペンション、その他の安全関連システムへの適合性を確立するものではありません。これらには責任ある設計権限、適用される資格認定、サプライヤーの証拠が必要です。一般的なプロセス範囲が必要な場合は、次を参照してください CNCフライス加工能力 および CNC旋削加工能力.
車両のラベルではなく、機器のインターフェースから始める
“「貨物列車部品」は、センサーを載せる小さなブラケットから、制御モジュールを保護する機械加工された筐体まで、幅広い機器を表すことができます。この言葉だけでは、何を位置決めし、逃がし、密封し、またはアクセス可能に保つ必要があるかを機械加工者に伝えることはできません。有用な図面やモデルは、嵌合部品、位置を確立する面、締結具、ケーブルやコネクタへのアクセス、検査時に重要な特徴を特定します。.
機能寸法と一般寸法を区別してください。取付面は穴パターンとの定義された関係が必要な場合がありますが、嵌合しない外縁は近接するハードウェアを逃がすだけでよい場合があります。すべての寸法に同じ厳しい公差が与えられると、図面は組立を改善することなく検査工数を増やす可能性があります。機能的な関係が暗黙のままにされると、個々には許容できる2つの部品でも、取り付け時に位置合わせに失敗する可能性があります。.
各重要インターフェースについて、実際の組立品内で部品がどのように位置決めされるかを明示してください。治具面、ボア軸、または一対の位置決め穴に基づくデータム方式は、明確な検査セットアップを持たない公差指示よりも有用です。現在の図面リビジョンを含め、CADモデルが公称形状か管理定義かを特定してください。.
取付プレートには、実際のデータムに紐づいた穴パターンが必要
機器ブラケットや取付プレートでは、穴位置が取り付けられたセンサー、ジャンクションボックス、計器の位置を制御するため重要となることがよくあります。主要な取付面と穴座標の原点を定義し、次にクリアランス穴、タップ穴、スロット、位置決め特徴を区別してください。パターンは、組立品が使用するのと同じ基準から検査する必要があります。.
スロットは調整や取り付けのばらつきを許容する場合がありますが、位置決め特徴を暗黙のうちに置き換えるべきではありません。センサーがターゲットを指す必要がある場合は、その向きを確立する角度または位置の関係を指定してください。プレートが別の面に当接する場合は、平面度、平行度、または局所的な接触のみが重要かを明確にしてください。これらの選択が機械加工のセットアップを導き、不要な管理が実際に嵌合を左右する一つの関係を覆い隠すのを防ぎます。.
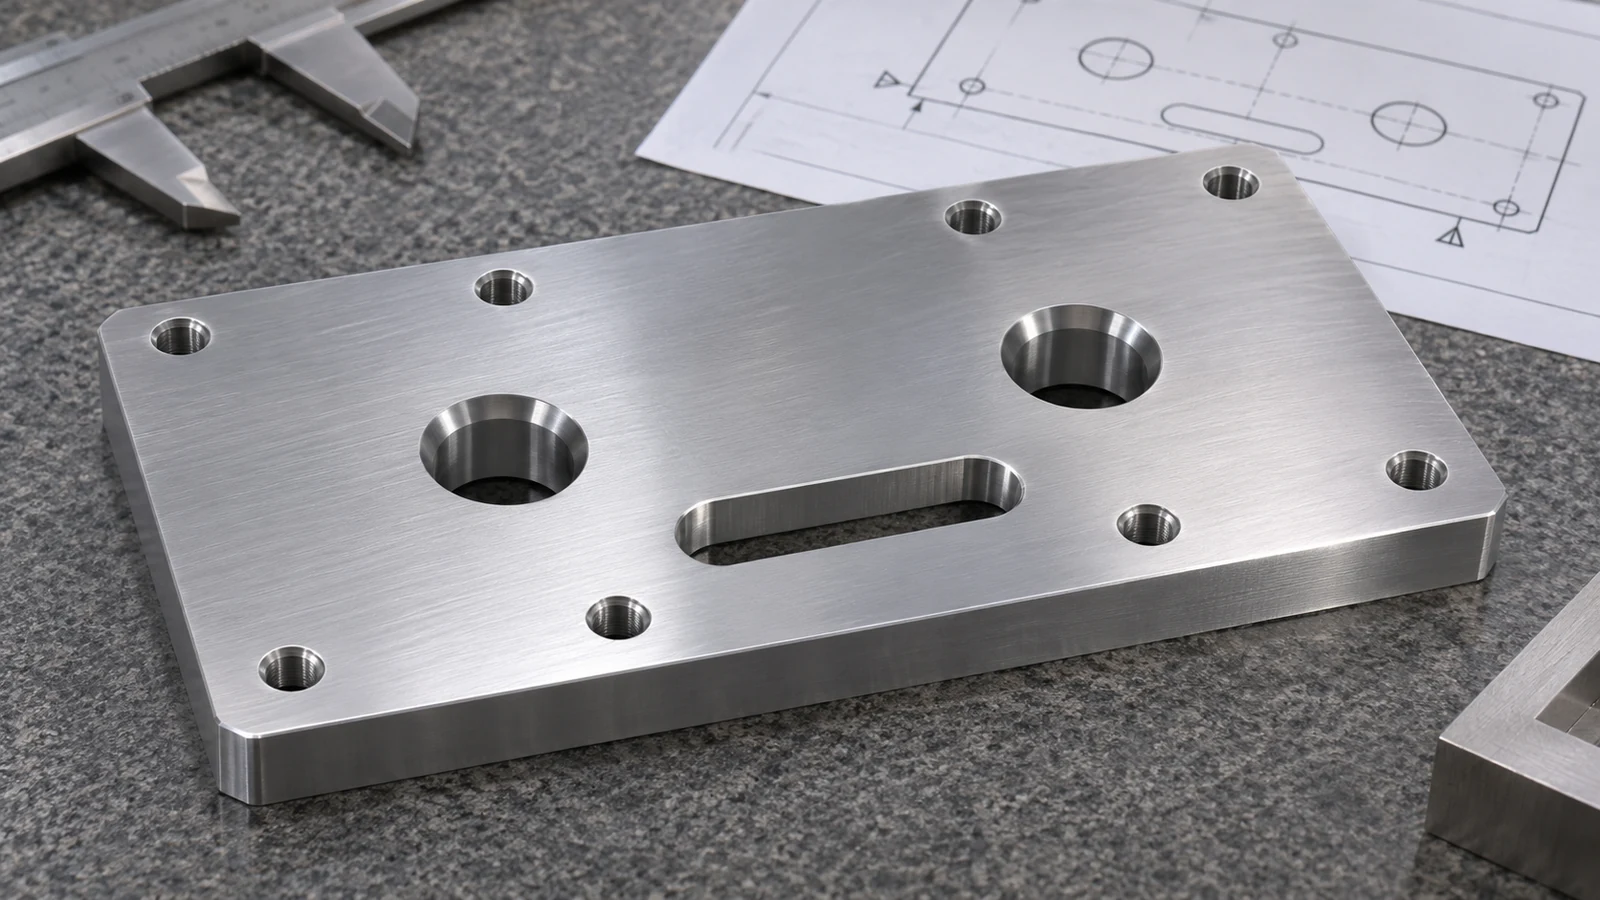
複数の面や、穴あけとフライス加工の特徴が混在する設計では、リリース前に工具アクセスとワークホールディングを確認してください。二次セットアップは、異なる方向から切削された特徴間に関係誤差を生じさせる可能性があります。関連する問いは、すべての特徴を1回の工程で機械加工できるかではなく、部品を一貫して基準付けできるかどうかです。次を参照してください CNCフライス加工ブラケット設計ガイド ブラケット固有の考慮事項については。.
開口部と取付面によって筐体を指定する
機器筐体は外形だけではありません。その実用的なインターフェースには、取付平面、カバーまたはパネルの接合部、コネクタ開口部、ねじ穴、ケーブル用クリアランス、およびシールに接するあらゆる表面が含まれます。CNC加工されたハウジングでは、どの面が機能面であるか、また加工および検査中に筐体がどのように支持されるかを示してください。モデルは形状を示すことができますが、図面は受け入れ要件を明確にする必要があります。.
深いポケットや薄肉部は、材料が除去されるにつれてハウジングの挙動を変化させる可能性があります。壁が可撓性である場合、ワークホールディング力と加工順序がその測定形状に影響を与える可能性があります。シールまたはカバーが連続した面に依存する場合、シーリングランドと、それを検査しなければならない条件を特定してください。加工された溝や平坦面だけでは完全な筐体が密封されていることを証明するものではないと想定しないでください。密封性能は、相手部品、ガスケット、締結具、および組立条件に依存します。.
実際の形状、数量、材料を考慮して、開始形態と加工経路を選択してください。いくつかの管理されたポートと取付面を必要とする筐体は、大きく深いポケットを持つ本体とは異なる作業になる場合があります。サービス範囲の例については、次をご覧ください。 CNCフライス加工筐体ページ; 各プロジェクトの具体的なエンベロープ、材料、仕上げ要件を確認してください。.
ブッシング、スペーサー、ピンをその嵌合部を中心に旋削する
多くの鉄道貨物列車用補助機器アセンブリは、単純な円筒形インターフェースを使用しています。ブッシングはシャフトを位置決めし、スペーサーは間隔を設定し、ピンは2つの部品を位置合わせします。これらの部品では、公称直径は要件の一部にすぎません。ボアまたは外径、ショルダー位置、全長、エッジブレーク、および嵌合が滑り嵌め、位置決め、または固定のいずれであるかを決定する嵌合条件を定義してください。.
旋削部品に平面、クロス穴、またはレンチ用フィーチャーもある場合、軸または位相基準に対するその向きを示してください。その関係は旋削後のフライス加工または穴あけを必要とする場合があるため、図面にはそのフィーチャーがどのように参照されるかを記載する必要があります。複数の直径がある場合は、どのショルダーが組立長さを制御するか、および寸法がコーティングまたは他の二次加工の前後どちらで測定されるかを特定してください。.
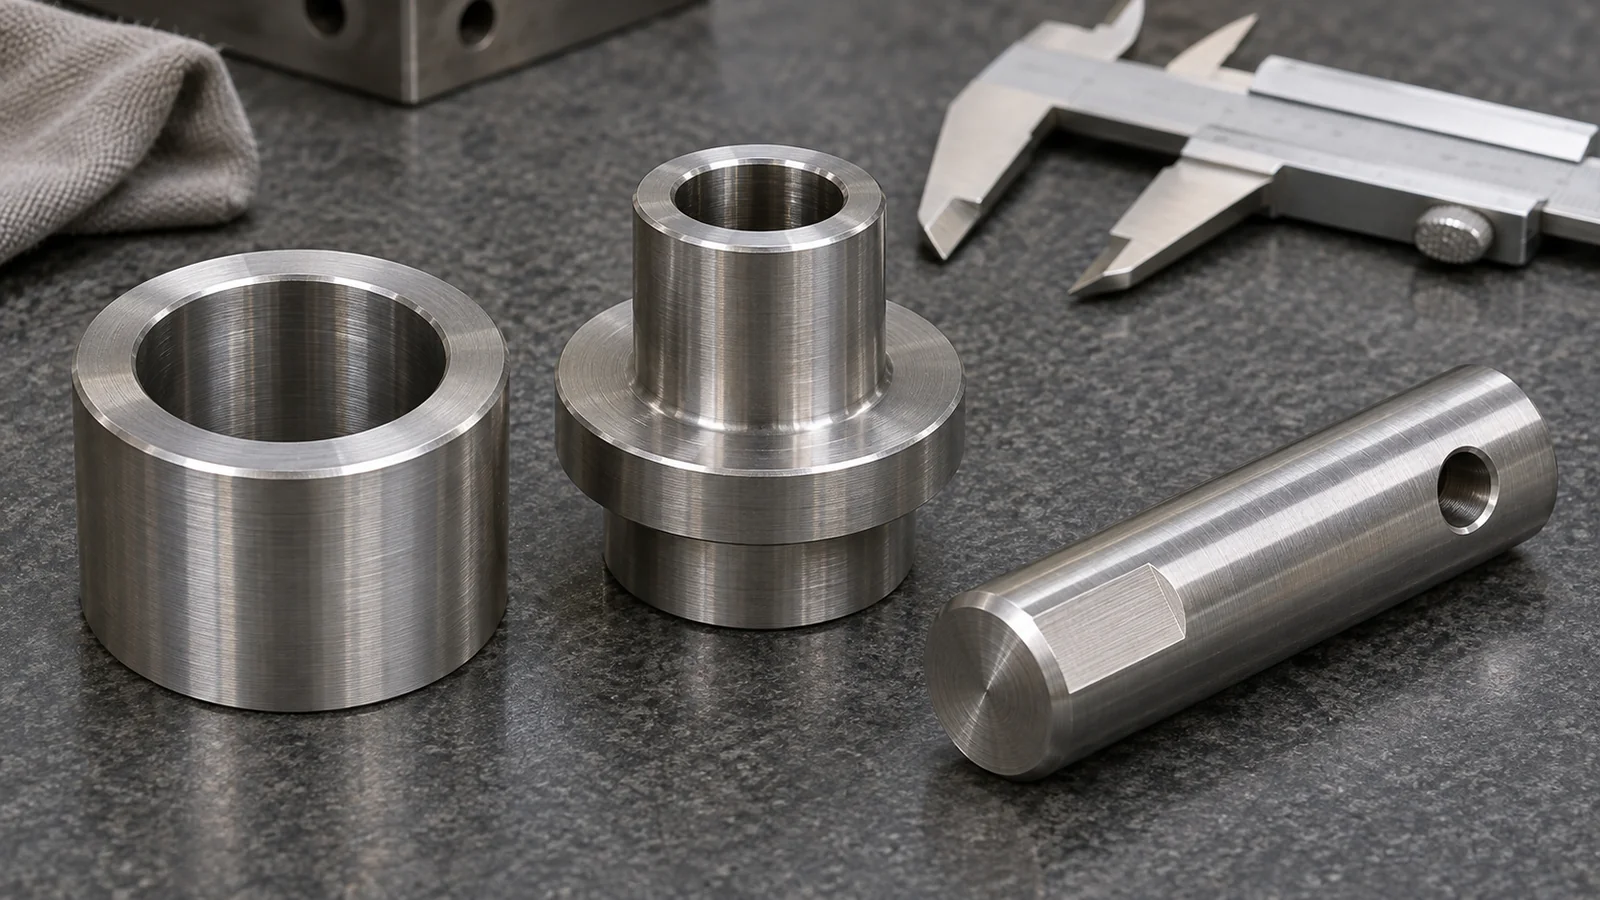
「近い嵌め」を受け入れ要件として使用しないでください。設計権限から実際の嵌め合いまたは寸法限界を明記し、材料と状態を特定してください。そうすれば、サプライヤーはクリアランスを勝手に想定することなく、加工および検査計画を評価できます。プロセス境界の詳細については、次をご覧ください。 CNC旋削ブッシング.
環境と図面から材料と仕上げを選択する
材料選択は、すべての鉄道部品が同じ合金を必要とするという想定ではなく、部品の荷重、温度、曝露、質量、および嵌合要件に従うべきです。責任ある設計者は、グレード、調質、またはその他の材料状態、および必要な文書を特定する必要があります。代替材を検討している場合は、仕様を変更する前に特性と部品の実際の使用条件を比較してください。.
仕上げもインターフェースに影響します。コーティング、めっき、陽極酸化、または塗装は、寸法、電気的接触、腐食挙動、およびボアや締結具の嵌合を変化させる可能性があります。どの表面を仕上げ可能か、どの表面をマスキングしたままにする必要があるか、および重要寸法が処理の前後どちらで受け入れられるかを明記してください。仕上げプロセスがまだ選択されていない場合は、根拠のない余裕を割り当てるのではなく、エンジニアリングレビューのためにインターフェースを未決定のままにしてください。.
屋外または振動にさらされる機器については、環境と機能上の懸念(腐食への暴露、緩みのリスク、ジョイント部の動きなど)を明示してください。これにより、設計および調達チームが適切な要件を選択できます。これは仕様に関する協議であり、特定の機械加工部品が鉄道用途で承認されていることを証明するものではありません。.
嵌合を決定する状態で部品を検査する
検査は機能データムと完成部品の状態に従うべきです。ブラケットの穴パターンは取付面から確認する必要がある場合があり、ハウジングのボアはベースまたはカバーのインターフェースに関連する場合があり、スペーサーの長さは隣接部品に実際に接触するショルダー間で確認する必要がある場合があります。二次処理が重要寸法を変化させる可能性がある場合は、検証をその処理の前に行うか後に行うかを定義してください。.
多機能部品については、記録された結果を必要とする寸法と、通常の工程内手法で確認できる寸法を合意してください。初品報告書、材料証明書、またはトレーサビリティ記録が必要な場合は、購買パッケージに記載し、生産前に範囲を合意してください。「全数検査」という一般的な要求では、受入に必要な特性や記録を特定できません。.
また、図面のリビジョンと変更管理も確定してください。穴パターン、コネクタ開口部、またはインターフェースは、部品全体の外観が類似したままで変更される可能性があります。注文を特定のリビジョンに紐付け、逸脱は書面による承認を条件としてください。これにより、交換部品が異なる組立定義に照らして判断されることを防げます。.
貨物列車機器部品のRFQに添付すべきもの
機械加工のレビューを有用なものにするため、最新の図面と3Dモデル、材料と状態、数量、仕上げ、重要インターフェース、検査要件、納品範囲を提供してください。どの寸法が嵌合を管理し、どれが参考情報かを明示してください。部品が既存の組立品と嵌合する場合は、写真だけに頼らず、関連するインターフェース図面または管理寸法を含めてください。.
- 部品の機能、および安全上重要なシステムの明示的な対象外であるかどうか。.
- 図面リビジョン、モデル形式、材料グレード、供給状態。.
- データム方式、穴パターン、ボア、ねじ、嵌合部品の要件。.
- 仕上げ、マスキング領域、最終受入のための寸法状態。.
- 検査記録、トレーサビリティ、初品要件がある場合はその内容。.
- 数量、梱包要件、納品先。.
明確な入力により、サプライヤーはブラケット、筐体、または旋削部品が利用可能なCNC工程と検査範囲に適合するかを評価できます。貨物列車機器プロジェクトでは、一般的な「列車部品」の見積依頼をするよりも、図面主導のこのレビューの方が信頼できる出発点となります。.