
Грузовой поезд — это не одна механическая обработка. Его вспомогательное оборудование может включать крепления датчиков, корпуса приборов, проставки, втулки и другие детали, заданные чертежом, каждая из которых выполняет свою функцию на стыке. Для компонента оборудования, не относящегося к критически важным для безопасности, полезной отправной точкой является не обозначение рельсового транспортного средства, а установочная база, сопрягаемая геометрия, условия эксплуатации и состояние контроля, которые определяют, подходит ли деталь для своей сборки.
Это руководство посвящено таким обработанным стыкам. Оно не устанавливает пригодность для тормозов, сцепок, осей, подвески или других систем, связанных с безопасностью; для них требуются ответственный орган проектирования, применимая квалификация и подтверждающие данные поставщика. Если требуется общий объем процесса, см. Возможности фрезерования с ЧПУ и Возможности токарной обработки с ЧПУ.
Начинайте со стыка оборудования, а не с обозначения транспортного средства
“Деталь грузового поезда” может описывать широкий спектр оборудования — от небольшого кронштейна с датчиком до обработанного корпуса, защищающего модуль управления. Сама по себе эта фраза не говорит станочнику, что должно позиционироваться, обеспечивать зазор, герметизацию или оставаться доступным. Полезный чертеж или модель определяют сопрягаемые детали, поверхности, задающие положение, крепеж, доступ к кабелям или разъемам, а также элементы, важные при контроле.
Отделяйте функциональные размеры от общих размеров. Установочная поверхность может требовать определенного соотношения с расположением отверстий, тогда как не сопрягаемая наружная кромка может нуждаться лишь в зазоре до соседней оснастки. Если каждый размер получает одинаково жесткий допуск, чертеж может увеличить объем контроля, не улучшая сборку. Если функциональное соотношение оставлено неявным, две по отдельности приемлемые детали все равно могут не совместиться при установке.
Для каждого критического стыка укажите, как деталь позиционируется в реальной сборке. Схема базирования, основанная на поверхности приспособления, оси отверстия или паре установочных отверстий, полезнее, чем указание допуска без четкой схемы контроля. Укажите текущую ревизию чертежа и определите, является ли CAD-модель номинальной геометрией или управляющим определением.
Монтажные плиты требуют расположения отверстий, привязанного к реальной базе
На кронштейне оборудования или монтажной плите расположение отверстий часто важно, поскольку оно определяет положение прикрепленного датчика, соединительной коробки или прибора. Определите основную установочную поверхность и начало координат для отверстий, затем разграничьте отверстия с зазором, резьбовые отверстия, пазы и установочные элементы. Расположение следует контролировать от тех же баз, которые использует сборка.
Паз может обеспечивать регулировку или компенсировать вариации при установке, но он не должен незаметно заменять установочный элемент. Если датчик должен быть направлен на цель, укажите угловое или позиционное соотношение, задающее его ориентацию. Если плита прилегает к другой поверхности, уточните, важны ли плоскостность, параллельность или только локальный контакт. Эти решения направляют настройку обработки и предотвращают затемнение ненужными контролями того единственного соотношения, которое действительно определяет посадку.
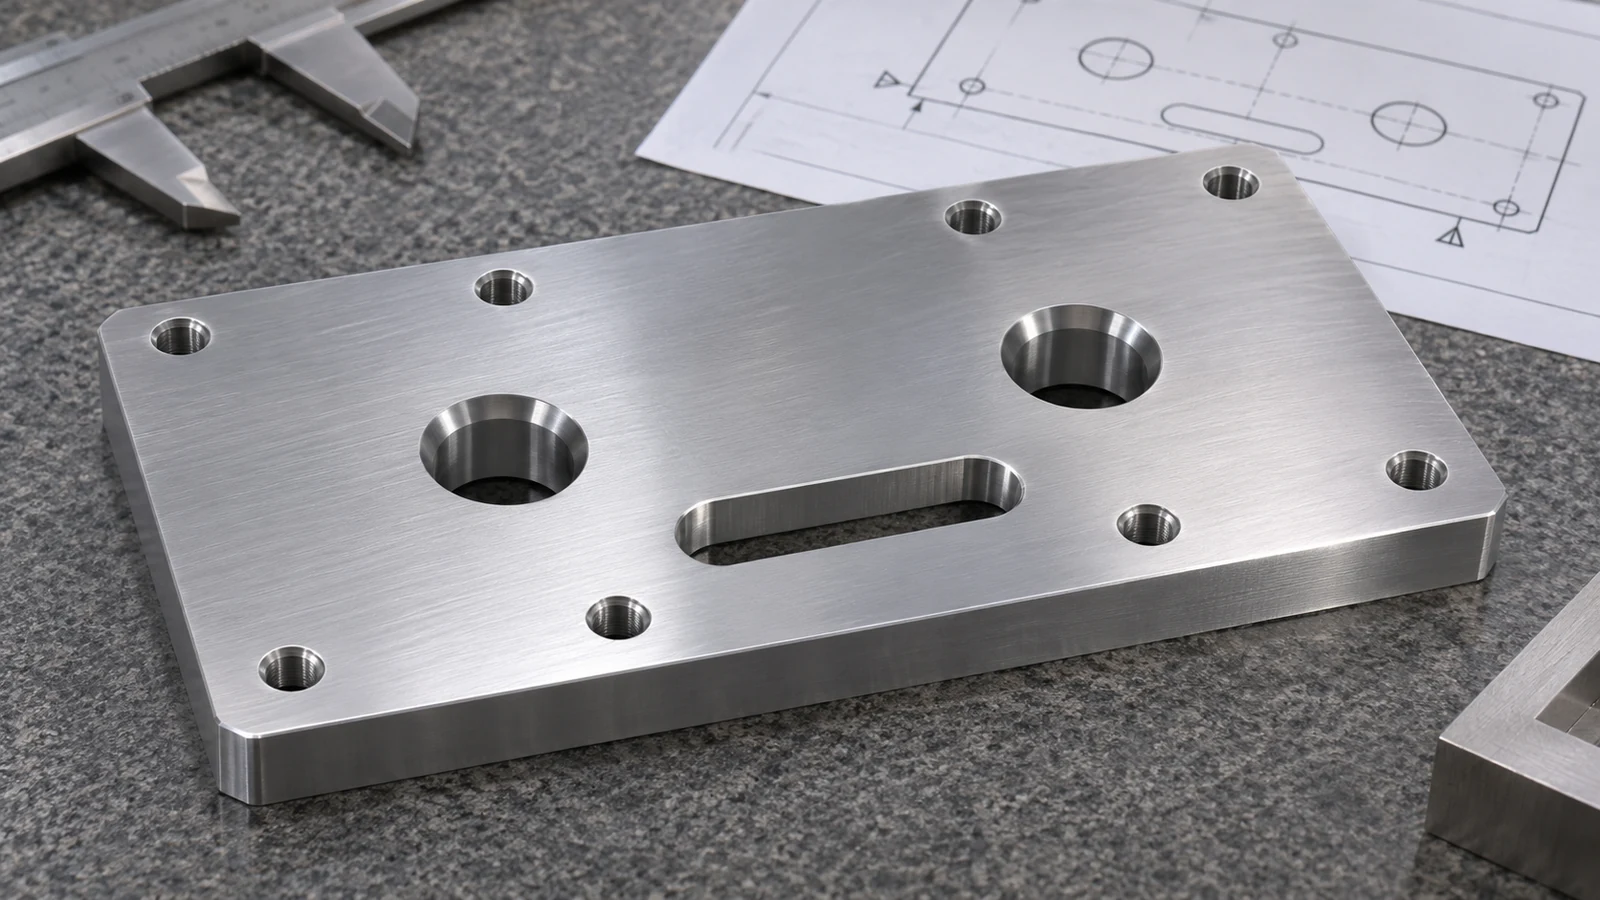
Для конструкций с несколькими поверхностями или сочетанием сверленых и фрезерованных элементов проверьте доступ инструмента и закрепление заготовки до выпуска. Вторичная установка может внести погрешность соотношения между элементами, обработанными с разных ориентаций. Важный вопрос — можно ли последовательно базировать деталь, а не можно ли обработать каждый элемент за одну операцию. См. руководство по проектированию кронштейнов, фрезеруемых на ЧПУ для учета особенностей кронштейнов.
Задавайте корпус по его отверстиям и монтажным поверхностям
Корпус оборудования — это больше, чем внешняя форма. Его практические стыки включают монтажную плоскость, соединение крышки или панели, отверстия для разъемов, резьбовые отверстия, зазор для кабелей и любые поверхности, контактирующие с уплотнением. Для корпуса, обработанного на ЧПУ, укажите, какие поверхности являются функциональными и как корпус поддерживается при обработке и контроле. Модель может показывать геометрию, но чертеж должен явно задавать требования приемки.
Глубокие карманы и тонкие стенки могут изменить поведение корпуса по мере удаления материала. Если стенка гибкая, сила закрепления и последовательность обработки могут повлиять на её измеряемую форму. Там, где уплотнение или крышка зависят от непрерывной поверхности, определите уплотнительную площадку и условие, при котором она должна быть проверена. Не предполагайте, что только обработанный паз или плоская поверхность доказывают герметичность полного корпуса; герметичность зависит от сопрягаемых деталей, прокладки, крепежа и условий сборки.
Выбирайте исходную форму и маршрут обработки с учётом фактической геометрии, количества и материала. Корпус, которому нужно несколько контролируемых портов и монтажных поверхностей, может быть другой задачей, чем крупный корпус с глубокими карманами. Для примеров объёма услуг ознакомьтесь со страницей страница корпусов, фрезерованных на ЧПУ; уточните конкретные требования к габаритам, материалу и отделке для каждого проекта.
Точите втулки, проставки и пальцы по их сопрягаемым посадкам
Многие вспомогательные узлы оборудования грузовых поездов используют простые цилиндрические интерфейсы: втулка定位ует вал, проставка задаёт разделение, или палец выравнивает два компонента. Для этих деталей номинальный диаметр — лишь часть требования. Определите отверстие или наружный диаметр, положение буртика, общую длину, скругление кромок и сопрягаемое условие, которое определяет, является ли посадка скользящей,定位ующей или неподвижной.
Когда точёная деталь также имеет лыску, поперечное отверстие или элемент под ключ, покажите её ориентацию относительно оси или базового углового положения. Это соотношение может потребовать фрезерования или сверления после точения, поэтому на чертеже должно быть указано, как привязан этот элемент. Для нескольких диаметров укажите, какой буртик определяет длину сборки и измеряется ли размер до или после покрытия или другой вторичной операции.
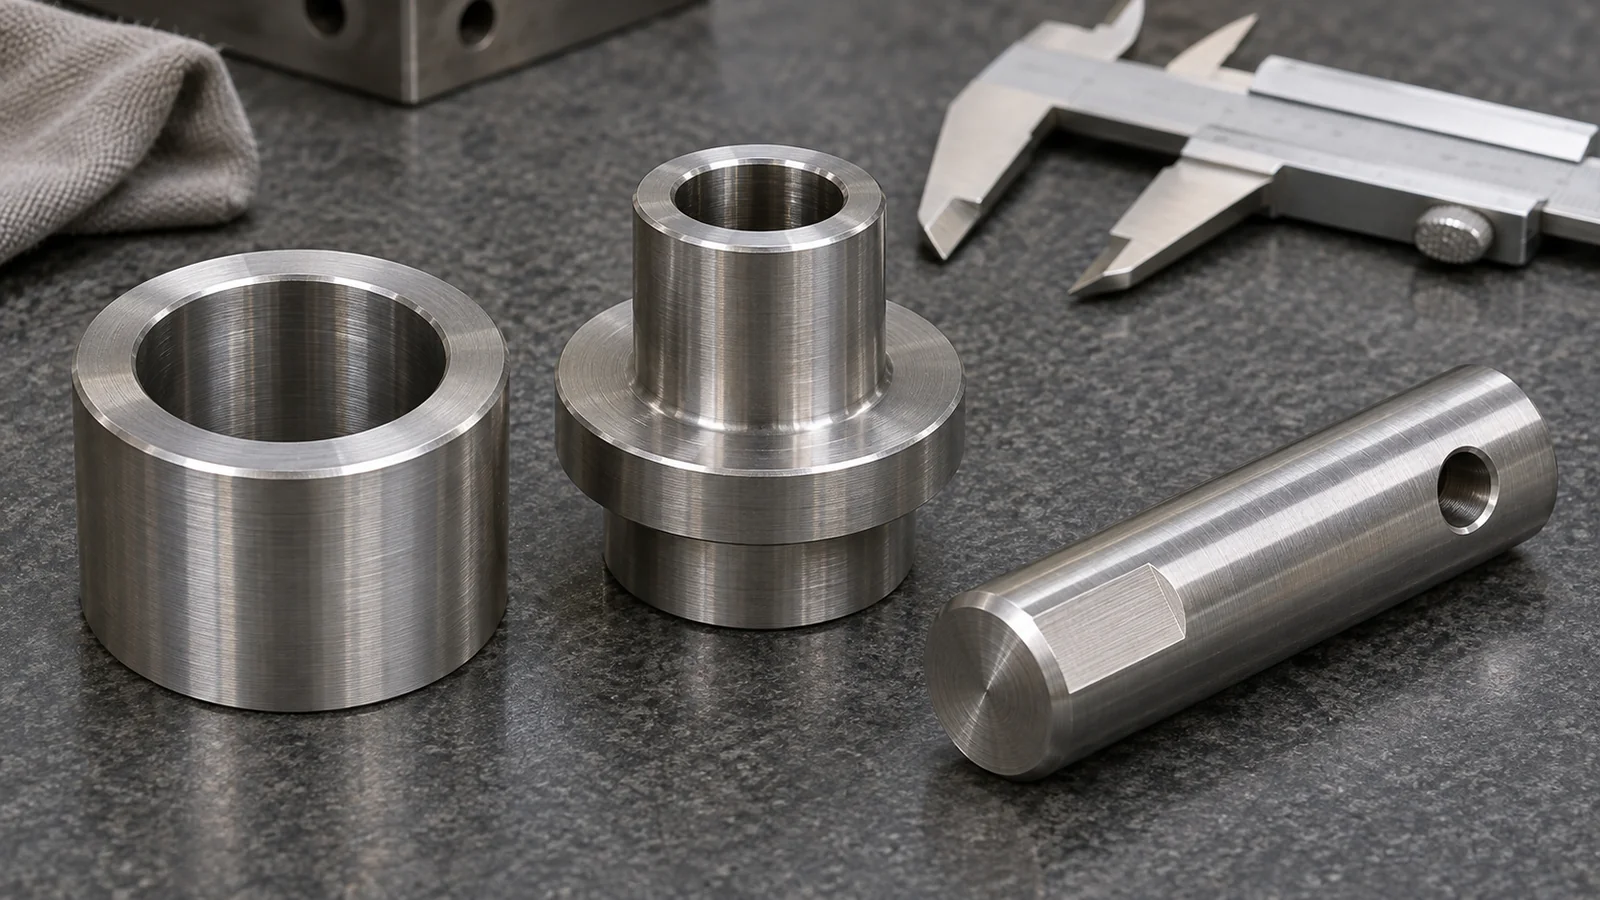
Не используйте “плотная посадка” в качестве требования приёмки. Укажите фактическую посадку или размерные пределы от проектной организации и определите материал и состояние. Тогда поставщик сможет оценить план обработки и контроля без изобретения зазора. Подробнее о границах процесса см. втулки, точеные на ЧПУ.
Выбирайте материал и отделку исходя из окружающей среды и чертежа
Выбор материала должен следовать нагрузке, температуре, воздействию среды, массе и требованиям сопряжения компонента — а не предположению, что каждой железнодорожной детали нужен один и тот же сплав. Ответственный проектировщик должен указать марку, состояние термообработки или другое состояние материала и любую требуемую документацию. Если рассматривается замена, сравните свойства и фактическую нагрузку детали, прежде чем менять спецификацию.
Отделка также влияет на интерфейсы. Покрытие, гальванизация, анодирование или окраска могут изменить размеры, электрический контакт, коррозионное поведение и посадку отверстия или крепежа. Отметьте, какие поверхности могут быть обработаны, какие должны оставаться защищёнными, и принимаются ли критические размеры до или после обработки. Если процесс отделки ещё не выбран, оставьте интерфейс открытым для инженерного рассмотрения, а не назначайте необоснованный допуск.
Для оборудования, эксплуатируемого на открытом воздухе или подверженного вибрации, укажите окружающую среду и функциональную проблему — например, воздействие коррозии, риск ослабления или перемещение в соединении — чтобы команды проектирования и закупок могли выбрать подходящие требования. Это обсуждение спецификации, а не доказательство того, что конкретная обработанная деталь одобрена для железнодорожной эксплуатации.
Проверяйте деталь в состоянии, которое определяет посадку
Контроль должен следовать функциональным базам и состоянию готовой детали. Отверстия кронштейна могут требовать проверки от его монтажной поверхности; отверстие корпуса может быть связано с базой или интерфейсом крышки; длина проставки может проверяться между буртиками, которые фактически контактируют со смежными деталями. Там, где вторичная обработка может изменить критический размер, определите, выполняется ли проверка до или после этой обработки.
Для многофункционального компонента согласуйте, какие размеры требуют регистрации результатов, а какие можно проверить обычными методами в процессе производства. Если требуется отчёт о первой статье, сертификат на материал или запись прослеживаемости, перечислите их в закупочном пакете и согласуйте объём до начала производства. Общий запрос на “полный контроль” не определяет характеристики или записи, необходимые для приёмки.
Также урегулируйте ревизии чертежа и управление изменениями. Схема отверстий, разъём или интерфейс могут измениться, хотя деталь в целом выглядит похоже. Привяжите заказ к конкретной ревизии, а любое отклонение сделайте предметом письменного утверждения. Это помогает не допустить, чтобы запасная деталь оценивалась по другому определению сборки.
Что приложить к запросу предложения на деталь оборудования грузового поезда
Чтобы технологический анализ был полезным, предоставьте актуальный чертёж и 3D-модель, материал и состояние, количество, отделку, критические интерфейсы, требования к контролю и объём поставки. Отметьте, какие размеры определяют посадку, а какие являются справочными. Если деталь сопрягается с существующей сборкой, приложите соответствующий чертёж интерфейса или контролируемые размеры, а не полагайтесь только на фотографию.
- Функция детали и явно ли она вне систем, критичных для безопасности.
- Ревизия чертежа, формат модели, марка материала и состояние поставки.
- Схема баз, схема отверстий, расточки, резьбы и требования к сопрягаемым деталям.
- Отделка, зоны маскирования и размерное состояние для окончательной приёмки.
- Записи контроля, прослеживаемость и любые требования к первой статье.
- Количество, потребности в упаковке и место доставки.
Чёткие исходные данные позволяют поставщику оценить, соответствует ли кронштейн, корпус или точеный компонент доступному процессу ЧПУ и объёму контроля. Для проекта оборудования грузового поезда такой анализ на основе чертежа — более надёжная отправная точка, чем запрос расценки на обобщённую “деталь поезда”.