
Ein Güterzug ist keine einzelne Zerspanungsanwendung. Seine unterstützende Ausrüstung kann Sensorhalterungen, Instrumentengehäuse, Abstandshalter, Buchsen und andere zeichnungsdefinierte Teile umfassen, die jeweils eine andere Aufgabe an der Schnittstelle erfüllen. Bei einer nicht sicherheitskritischen Ausrüstungskomponente ist der nützliche Ausgangspunkt nicht das Etikett des Schienenfahrzeugs: Es sind das Montagebezugssystem, die Paarungsgeometrie, die Umgebung und der Prüfzustand, die bestimmen, ob das Teil in seine Baugruppe passt.
Dieser Leitfaden konzentriert sich auf diese bearbeiteten Schnittstellen. Er begründet keine Eignung für Bremsen, Kupplungen, Achsen, Aufhängungen oder andere sicherheitsrelevante Systeme; diese erfordern die zuständige Konstruktionsbehörde, die geltende Qualifizierung und Lieferantennachweise. Wenn der Bedarf ein allgemeiner Prozessumfang ist, siehe CNC-Fräsfähigkeiten und CNC-Drehbearbeitungskapazitäten.
Beginnen Sie mit der Ausrüstungsschnittstelle, nicht mit dem Fahrzeug-Etikett
“Güterzugteil” kann eine breite Palette von Ausrüstung beschreiben, von einer kleinen Halterung, die einen Sensor trägt, bis zu einem bearbeiteten Gehäuse, das ein Steuermodul schützt. Der Ausdruck allein sagt einem Zerspaner nicht, was positionieren, freihalten, abdichten oder zugänglich bleiben muss. Eine brauchbare Zeichnung oder ein Modell identifiziert die Paarungsteile, die Flächen, die die Position festlegen, die Befestigungselemente, den Kabel- oder Steckverbinderzugang und die Merkmale, die bei der Prüfung wichtig sind.
Trennen Sie funktionale Maße von allgemeinen Maßen. Eine Montagefläche kann eine definierte Beziehung zu einem Lochbild benötigen, während eine nicht paarende Außenkante möglicherweise nur benachbarte Hardware freihalten muss. Wenn jedes Maß dieselbe enge Toleranz erhält, kann die Zeichnung den Prüfaufwand erhöhen, ohne die Montage zu verbessern. Wenn eine funktionale Beziehung implizit bleibt, können zwei einzeln akzeptable Teile bei der Installation dennoch nicht ausgerichtet werden.
Geben Sie für jede kritische Schnittstelle an, wie das Teil in der realen Baugruppe positioniert wird. Ein Bezugsschema, das auf einer Vorrichtungsfläche, einer Bohrungsachse oder einem Paar Positionierbohrungen basiert, ist nützlicher als eine Toleranzangabe ohne klaren Prüfaufbau. Geben Sie die aktuelle Zeichnungsrevision an und kennzeichnen Sie, ob das CAD-Modell Nenngeometrie oder die maßgebliche Definition ist.
Montageplatten benötigen ein Lochbild, das an ein reales Bezugssystem gebunden ist
Bei einer Ausrüstungshalterung oder Montageplatte ist die Lochposition oft wichtig, weil sie die Position des angebrachten Sensors, der Anschlussdose oder des Instruments steuert. Definieren Sie die primäre Montagefläche und den Ursprung für die Lochkoordinaten und unterscheiden Sie dann Durchgangslöcher, Gewindelöcher, Langlöcher und Positioniermerkmale. Das Lochbild sollte anhand derselben Referenzen geprüft werden, die die Baugruppe verwendet.
Ein Langloch kann eine Verstellung oder Installationsvariation ermöglichen, sollte aber nicht stillschweigend ein Positioniermerkmal ersetzen. Wenn ein Sensor auf ein Ziel zeigen muss, geben Sie die Winkel- oder Positionsbeziehung an, die seine Ausrichtung festlegt. Wenn eine Platte an einer anderen Fläche anliegt, klären Sie, ob Ebenheit, Parallelität oder nur lokaler Kontakt wichtig ist. Diese Entscheidungen leiten den Zerspanungsaufbau und verhindern, dass unnötige Kontrollen die eine Beziehung verdecken, die tatsächlich die Passung bestimmt.
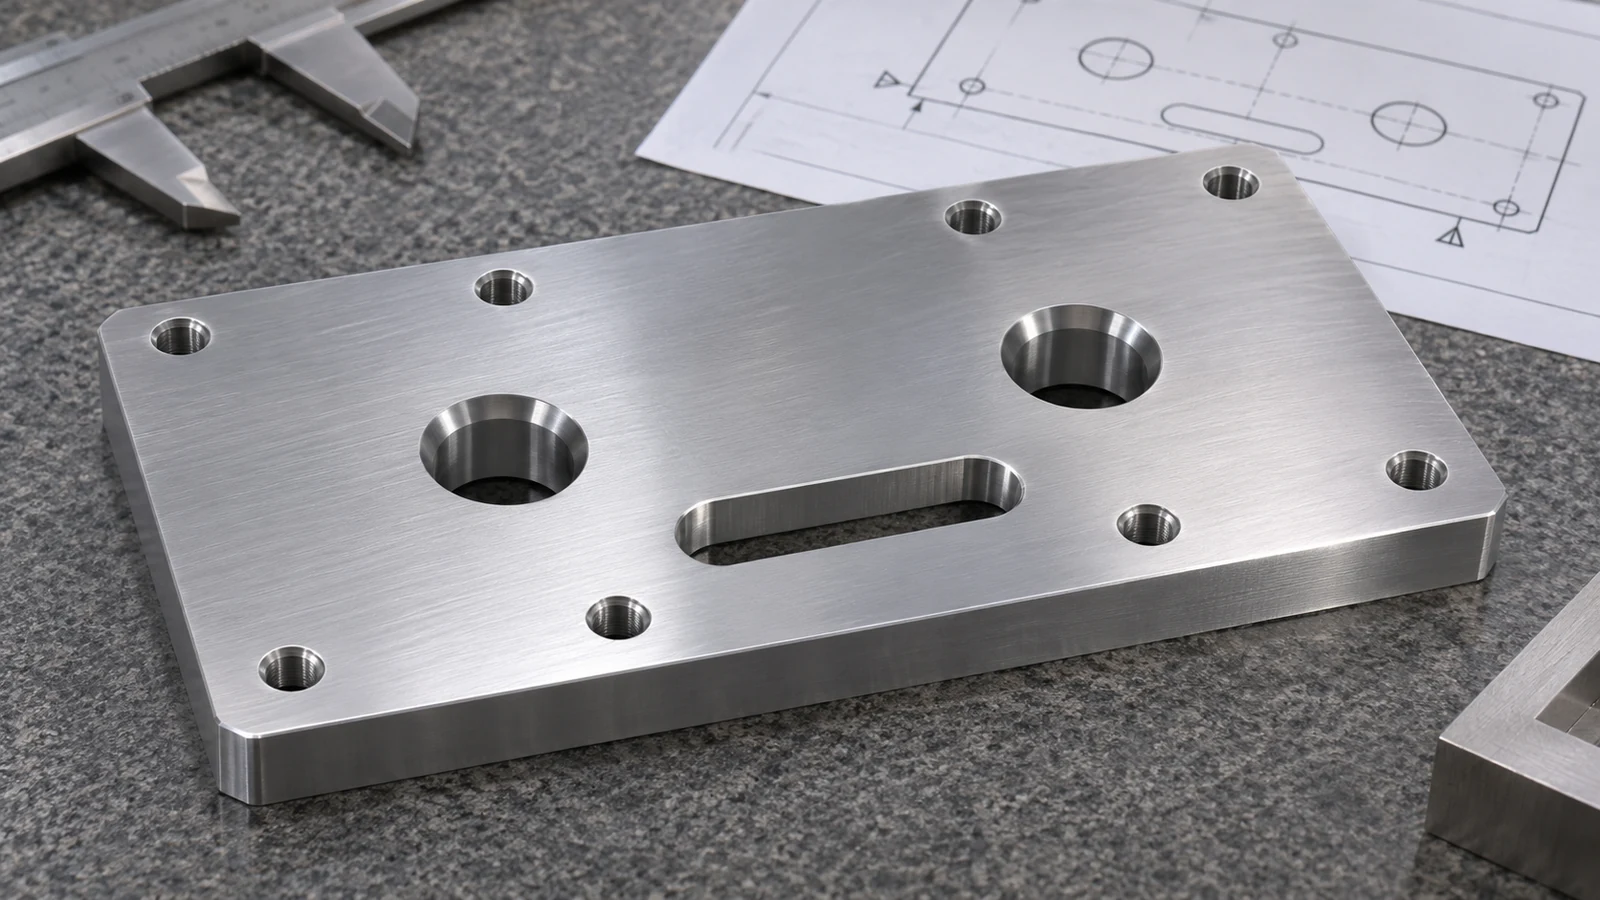
Bei Konstruktionen mit mehreren Flächen oder einer Mischung aus gebohrten und gefrästen Merkmalen prüfen Sie den Werkzeugzugang und die Werkstückaufnahme vor der Freigabe. Ein zweiter Aufbau kann einen Beziehungsfehler zwischen Merkmalen einführen, die aus unterschiedlichen Orientierungen geschnitten wurden. Die relevante Frage ist, ob das Teil konsistent referenziert werden kann – nicht, ob jedes Merkmal in einem Arbeitsgang bearbeitet werden kann. Siehe den Leitfaden zur Konstruktion von CNC-gefrästen Halterungen für halterspezifische Überlegungen.
Spezifizieren Sie ein Gehäuse anhand seiner Öffnungen und Montageflächen
Ein Ausrüstungsgehäuse ist mehr als eine Außenform. Seine praktischen Schnittstellen umfassen eine Montageebene, eine Deckel- oder Plattenfuge, Steckverbinderöffnungen, Gewindelöcher, Kabel Freiraum und alle Flächen, die auf eine Dichtung treffen. Zeigen Sie bei einem CNC-bearbeiteten Gehäuse, welche Flächen funktional sind und wie das Gehäuse während der Bearbeitung und Prüfung abgestützt wird. Ein Modell kann die Geometrie zeigen, aber die Zeichnung sollte die Abnahmeanforderungen explizit machen.
Tiefe Taschen und dünne Wände können das Verhalten eines Gehäuses verändern, wenn Material abgetragen wird. Wenn eine Wand flexibel ist, können die Spannkraft und die Bearbeitungsreihenfolge ihre gemessene Form beeinflussen. Wo eine Dichtung oder Abdeckung auf einer durchgehenden Fläche aufliegt, ist die Dichtfläche zu identifizieren und die Bedingung festzulegen, unter der sie geprüft werden muss. Gehen Sie nicht davon aus, dass eine bearbeitete Nut oder eine ebene Fläche allein belegt, dass ein vollständiges Gehäuse dicht ist; die Dichtleistung hängt von den Gegenstücken, der Dichtung, den Befestigungselementen und den Montagebedingungen ab.
Wählen Sie die Ausgangsform und den Bearbeitungsweg unter Berücksichtigung der tatsächlichen Geometrie, Stückzahl und des Materials. Ein Gehäuse, das einige kontrollierte Anschlüsse und Montageflächen benötigt, kann eine andere Aufgabe sein als ein großer, tief ausgehöhlter Körper. Beispiele zum Leistungsumfang finden Sie auf der Seite für CNC-gefräste Gehäuse; bestätigen Sie die spezifischen Abmessungen, Material- und Oberflächenanforderungen für jedes Projekt.
Buchsen, Distanzstücke und Stifte auf ihre Passsitze drehen
Viele Hilfsausrüstungsbaugruppen für Güterzüge verwenden einfache zylindrische Schnittstellen: Eine Buchse positioniert eine Welle, ein Distanzstück stellt den Abstand ein, oder ein Stift richtet zwei Komponenten aus. Bei diesen Teilen ist der Nenndurchmesser nur ein Teil der Anforderung. Definieren Sie die Bohrung oder den Außendurchmesser, die Bundposition, die Gesamtlänge, den Kantenbruch und die Passbedingung, die bestimmt, ob die Passung gleitend, positionierend oder fest ist.
Wenn ein Drehteil zusätzlich eine Fläche, eine Querbohrung oder ein Schraubenschlüsselmerkmal aufweist, zeigen Sie dessen Ausrichtung relativ zur Achse oder zu einem Bezugspunkt an. Diese Beziehung kann ein Fräsen oder Bohren nach dem Drehen erfordern, daher sollte die Zeichnung angeben, wie das Merkmal referenziert wird. Bei mehreren Durchmessern ist anzugeben, welcher Bund die Baugruppenlänge bestimmt und ob das Maß vor oder nach der Beschichtung oder einem anderen Sekundärvorgang gemessen wird.
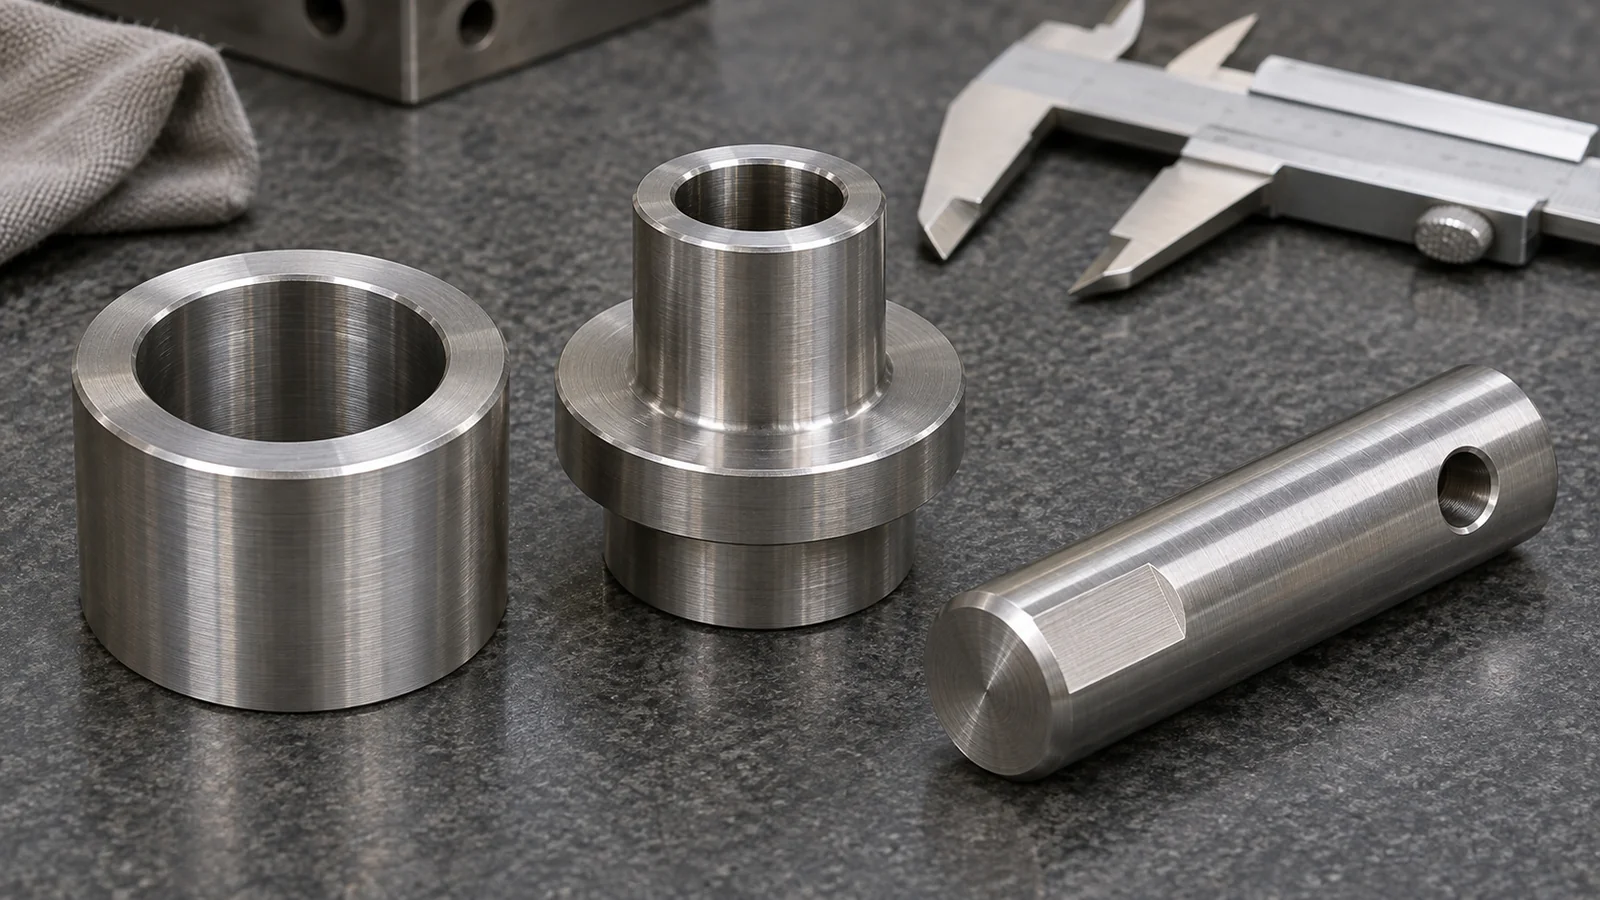
Verwenden Sie “enge Passung” nicht als Abnahmeanforderung. Geben Sie die tatsächliche Passung oder die Maßgrenzen gemäß der Konstruktionsvorgabe an und identifizieren Sie Material und Zustand. Ein Lieferant kann dann den Bearbeitungs- und Prüfplan bewerten, ohne ein Spiel zu erfinden. Weitere Informationen zur Prozessgrenze finden Sie unter CNC-gedrehte Buchsen.
Material und Oberfläche aus der Umgebung und der Zeichnung wählen
Die Materialauswahl sollte den Belastungs-, Temperatur-, Expositions-, Massen- und Passanforderungen der Komponente folgen – nicht der Annahme, dass jedes Bahnteil dieselbe Legierung benötigt. Der verantwortliche Konstrukteur sollte die Güte, die Wärmebehandlung oder einen anderen Materialzustand sowie erforderliche Dokumentation angeben. Wenn eine Substitution in Betracht gezogen wird, vergleichen Sie die Eigenschaften und die tatsächliche Beanspruchung des Teils, bevor Sie die Spezifikation ändern.
Oberflächen beeinflussen ebenfalls Schnittstellen. Beschichten, Galvanisieren, Eloxieren oder Lackieren kann Abmessungen, elektrischen Kontakt, Korrosionsverhalten und die Passung einer Bohrung oder eines Befestigungselements verändern. Kennzeichnen Sie, welche Flächen oberflächenbehandelt werden dürfen, welche maskiert bleiben müssen und ob kritische Maße vor oder nach der Behandlung abgenommen werden. Wenn das Oberflächenverfahren noch nicht ausgewählt ist, lassen Sie die Schnittstelle für die technische Prüfung offen, anstatt eine nicht belegte Toleranz zuzuweisen.
Für Geräte im Außenbereich oder mit Vibrationsbelastung geben Sie die Umgebung und das funktionale Anliegen an – wie Korrosionsexposition, Lockerungsrisiko oder Bewegung an einer Verbindungsstelle –, damit Konstruktions- und Beschaffungsteams geeignete Anforderungen auswählen können. Dies ist eine Spezifikationsdiskussion, kein Nachweis, dass ein bestimmtes bearbeitetes Teil für den Bahnbetrieb zugelassen ist.
Das Teil in dem Zustand prüfen, der die Passung bestimmt
Die Prüfung sollte den funktionalen Bezugselementen und dem Zustand des fertigen Teils folgen. Ein Lochbild eines Halters muss möglicherweise von seiner Montagefläche aus geprüft werden; eine Gehäusebohrung kann auf die Basis- oder Deckelschnittstelle bezogen sein; eine Distanzstücklänge kann zwischen den Bunden geprüft werden, die tatsächlich benachbarte Teile berühren. Wenn eine Sekundärbehandlung ein kritisches Maß verändern kann, ist festzulegen, ob die Verifikation vor oder nach dieser Behandlung erfolgt.
Für eine Komponente mit mehreren Merkmalen sollte vereinbart werden, welche Maße aufgezeichnete Ergebnisse erfordern und welche mit normalen In-Prozess-Methoden geprüft werden können. Wenn ein Erstmusterprüfbericht, ein Materialzertifikat oder ein Rückverfolgbarkeitsnachweis erforderlich ist, sind diese im Beschaffungspaket aufzuführen und der Umfang vor der Produktion zu vereinbaren. Eine pauschale Anfrage nach “vollständiger Prüfung” benennt nicht die für die Abnahme erforderlichen Merkmale oder Nachweise.
Ebenso sind Zeichnungsrevisionen und die Änderungskontrolle zu klären. Ein Lochbild, eine Steckeröffnung oder eine Schnittstelle kann sich ändern, während das Gesamtteil noch ähnlich aussieht. Binden Sie die Bestellung an eine bestimmte Revision und machen Sie jede Abweichung von einer schriftlichen Genehmigung abhängig. Das hilft zu verhindern, dass ein Ersatzteil gegen eine andere Baugruppendefinition beurteilt wird.
Was mit einer Anfrage für ein Bauteil einer Güterzugausrüstung zu übermitteln ist
Damit eine Zerspanungsprüfung nützlich ist, stellen Sie die aktuelle Zeichnung und das 3D-Modell, Werkstoff und Zustand, Menge, Oberflächenbehandlung, kritische Schnittstellen, Prüfanforderungen und Lieferumfang bereit. Kennzeichnen Sie, welche Maße die Passung bestimmen und welche informativ sind. Wenn das Teil an eine bestehende Baugruppe angebaut wird, fügen Sie die relevante Schnittstellenzeichnung oder die maßgeblichen Maße bei, statt sich allein auf ein Foto zu verlassen.
- Teilefunktion und ob das Teil ausdrücklich außerhalb sicherheitskritischer Systeme liegt.
- Zeichnungsrevision, Modellformat, Werkstoffgüte und Lieferzustand.
- Bezugssystem, Lochbild, Bohrungen, Gewinde und Anforderungen an das Gegenstück.
- Oberflächenbehandlung, Abdeckbereiche und der Maßzustand für die Endabnahme.
- Prüfnachweise, Rückverfolgbarkeit und etwaige Erstmusteranforderungen.
- Menge, Verpackungsanforderungen und Lieferziel.
Klare Angaben ermöglichen es dem Lieferanten zu beurteilen, ob der Halter, das Gehäuse oder das Drehteil zum verfügbaren CNC-Prozess und Prüfumfang passt. Bei einem Projekt für Güterzugausrüstung ist diese zeichnungsgestützte Prüfung ein verlässlicherer Ausgangspunkt als die Anfrage nach einem pauschalen Angebot für ein “Zugteil”.