
重要な部品——手術器具のハンドル、航空宇宙用センサーハウジング、半導体ウェハーキャリア——の設計に何週間も費やしてきたとします。材料仕様はバージンPEEKを要求しており、高価な素材を調達しました。そしてCNC加工が始まると、数時間のうちに部品は反り、表面仕上げは紙やすりのようになり、工具は許容限界を超えて摩耗してしまいます。このシナリオは世界中の機械工場で毎日のように繰り広げられています。良い知らせは? これは完全に防げるということです。このガイドでは、バージンPEEKを成功裏に加工する方法を具体的に解説します——この材料を特別なものにしている理由の理解から、一貫した精密な結果をもたらす速度、送り、技術の習得まで。.
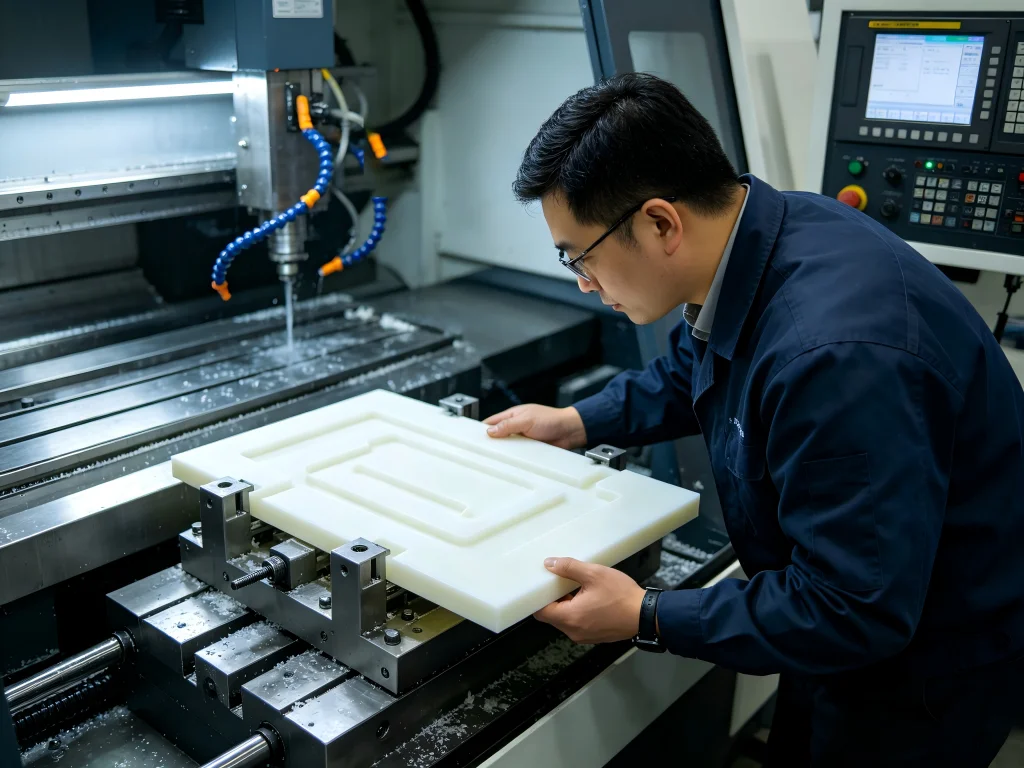
バージンPEEKがこれまで加工してきた他のあらゆるプラスチックと異なる理由
バージンPEEK——純粋で無充填の形態のポリエーテルエーテルケトン——は、エンジニアリング熱可塑性プラスチックのピラミッドの頂点に位置します。これは半結晶性ポリマーで、連続使用温度は260°C(500°F)、融点は約343°C(649°F)です。この材料は優れた耐薬品性、優れた耐摩耗特性、そして顕著な寸法安定性を提供します。加水分解、過熱蒸気、および幅広い腐食性薬品に耐性があります。バージンの状態では、あらゆるPEEKグレードの中で最高の靭性と伸びを提供し、医療用インプラント、電気絶縁体、食品加工部品に特に適しています。.
しかし、材料データシートが教えてくれないことがあります。バージンPEEKは、これまで加工してきたアセタール、ナイロン、その他のエンジニアリングプラスチックとは全く異なる挙動を示します。ガラス転移温度が143°C(289°F)であるため、他のポリマーが粘着質になる温度でも剛性を保ちます。これは完成部品にとっては優れていますが、現場では実際の課題を生み出します。この材料はアセタールが生成するような簡単に折れる切りくずを形成しません——切りくずは糸状になり、切削速度が低すぎると表面に再溶着する可能性があります。.
おそらく、バージンPEEK加工の成功と高くつく失敗を分ける最も重要な要因は内部応力です。押出成形されたPEEKの丸棒や板材は外側から内側へ冷却され、表面層に圧縮応力、中心部に引張応力を閉じ込めます。材料を削り取ると、この応力バランスが崩れます。焼なましされていない素材の直径100 mmの丸棒では、粗加工後の0.13〜0.38 mmの変形は十分にあり得ます。これは多くの標準的なCNC公差よりも大きい値です。まっすぐな切削が目の前でバナナ状になることがあります。.
さらにコストの考慮もあります。無充填バージンPEEKの直径50 mm×長さ300 mmの丸棒は、グレードに応じて$150〜$300の費用がかかります。部品を廃棄すると、サイクルタイムだけでなく、素材だけで$100以上のコストがかかります。これが、バージンPEEKの加工が他のどのエンジニアリングプラスチックよりも多くの計画、プロセス管理、材料固有の知識を必要とする理由です。.
バージンPEEK加工の5つの核心的課題
障害を理解することが、それを克服する第一歩です。豊富な現場経験と加工コミュニティからの意見に基づくと、工場がバージンPEEKの加工を試みる際に一貫して現れる5つの課題があります。.
1. 熱の蓄積と熱管理
バージンPEEKは熱伝導率が低いです。金属のように熱を放散しません。切削界面で発生した熱は集中したままとなり、ポリマーを軟化させ、スミア、溶融、または変形を引き起こします。これはPEEK加工における不良な表面仕上げと寸法ドリフトの最も一般的な原因です。.
フォーラムの経験豊富な機械工は、熱の管理が他のどのパラメータよりも重要であるとしばしば強調しています。あるRedditユーザーは、「PEEKは見間違えれば溶けようとしているかのように扱え——なぜなら、間違った速度と送りでは、実際にそうなるからだ」と述べています。専門家の間のコンセンサスは明確です:工具を動かし続け、ドウェル時間を避け、切りくず排出を優先することです。.
2. 残留応力と反り
前述のように、押出プロセスからの内部応力は精密PEEK加工の隠れた敵です。バージンPEEKを他のプラスチックと同様に扱う従来の工場は、部品が治具から取り外された後に初めて反りに気づくことがよくあります——その時点では手遅れです。薄肉部品は特に脆弱です。.
ある航空宇宙サプライヤーは、焼なまし工程を省略した結果、楕円度と歪みにより22%の不良率になったと報告しました。適切な応力除去手順を導入した後、その率は1%未満に低下しました。.
3. 工具摩耗と選定
未充填PEEKは無充填であるものの、標準的な超硬カッターを急速に鈍らせるのに十分な研磨性を備えています。鈍った工具は切削抵抗を増大させ、より多くの熱を発生させ、表面仕上げを悪化させます。加工業界では、未充填PEEKには研磨された溝を備えた微粒子超硬ソリッド工具が一貫して推奨されています。炭化ケイ素工具ももう一つの良い選択肢です。.
ある工場の監督者はこう表現しました。「工具がきしむ音が聞こえたり、切りくずに変色が見えたりしたら、すぐに止めなさい。工具はすでに駄目になっていて、ただお金を燃やしているだけだ」。“
4. 切りくずの制御と排出
未充填PEEKは糸状の連続した切りくずを生成し、それが工具に巻き付いたり、ワークピース表面に再溶着したりする可能性があります。切りくずの排出が不十分だと、再切削、熱の増加、表面欠陥につながります。切りくずを効果的に除去するには、圧縮空気または真空システムが不可欠です。.
5. 表面仕上げとバリの形成
PEEKは特に小さな形状、雌ねじ、エッジの周囲でほつれやバリが生じやすい傾向があります。異物が許容されない医療・航空宇宙部品では、これが重大な品質上の課題となります。高速マイクロデバリング工具、レーザーデバリング、シングルフルートリーマーが一般的な解決策です。.
未充填PEEKの加工:機能する速度、送り、パラメータ
数値を正しく設定することで、未充填PEEKの加工は賭け事から予測可能なプロセスへと変わります。以下のパラメータは、広範な試験と実際の生産経験に基づく業界のコンセンサスを表しています。.
未充填PEEKの推奨切削パラメータ
| 工程 | 切削速度(m/分) | 送り速度 | 切込み深さ | 推奨工具 |
|---|---|---|---|---|
| ミリング – 粗加工 | 150 – 300 | 0.05 – 0.15 mm/歯 | 0.5 – 1.0 mm 軸方向 | 微粒子超硬合金、2-3枚刃 |
| フライス加工 – 仕上げ | 200 – 400 | 0.05 – 0.10 mm/歯 | 0.1 – 0.3 mm | シャープ超硬、研磨済み溝 |
| 旋削 | 200 – 400 | 0.10 – 0.30 mm/回転 | 0.5 – 2.0 mm | 正のすくい角付き超硬 |
| ドリル加工 | 50 – 100 | 0.05 – 0.15 mm/回転 | 該当なし | シャープなHSSまたは超硬、頻繁な引き戻し |
出典:業界の機械加工ガイドおよびパラメータデータベース
未充填バージンピーク(PEEK)のミリングにおける最適条件は、一般に300~600 SFM(91~183 m/分)です。これはアセタールで使用される速度の約2倍です。6 mmの2枚刃超硬カッターを180 m/分で使用する場合、これは約9,550 RPMに相当し、送りは0.04 mm/刃で約764 mm/分となります。.
クライムミリング(ダウンカット)はコンベンショナルミリング(アップカット)よりも強く推奨されます。切削抵抗が低く、表面仕上げが良好で、入熱も少なくなります。ねじ切りについては、旋盤での単刃ねじ切りが最も精度の高いPEEKねじを生成します。.
工具とワークの両方を保護する冷却戦略
冷却方法は用途によって異なります。工業グレードのバージンピーク(PEEK)には、水溶性または軽質油性クーラントによるフラッドクーラントが適しています。高圧ノズルは工具とワークの界面に直接向けるべきです。.
しかし、医療グレードのバージンピーク(PEEK)では、生体適合性を維持するために油性クーラントを避ける必要があります。5~7 barの圧縮空気または脱イオン水が標準的な方法です。局所的な冷却を避けるため、エアノズルは動かし続けてください。局所的な冷却は脆性を引き起こす可能性があります。.
一部の工場では、より穏やかな加工において最小量潤滑(MQL)で成功したとの報告があります。フラッドクーラントは一般にPEEKには推奨されません。温かいワークに冷たいクーラントがかかることによる熱衝撃が、マイクロクラックを引き起こす可能性があるためです。.
アニーリングプロトコル:反りに対する保険
バージンピーク(PEEK)の機械加工において、プロフェッショナルとアマチュアを分ける工程が一つあるとすれば、それはアニーリングです。この熱処理は内部応力を緩和し、結晶化度を35~40%に高め、材料構造を安定化させます。これを省略すると、最終検査時に寸法のドリフトや部品の不合格というリスクがあります。.
機械加工前にバージンピーク(PEEK)の素材をアニーリングすることは標準的な慣行です。このプロセスには以下が含まれます:
- 昇温: 制御されたオーブン内で材料を徐々に200~220°Cまで加熱する
- 保持: 材料厚さ10 mmあたり約30分を目安に、1~2時間温度を維持する
- 徐冷: オーブンをオフにし、材料が数時間かけて室温まで冷めるのを待ちます—熱いうちに部品を取り出さないでください
大量の材料除去を伴う複雑な部品では、粗加工後かつ仕上げ加工前に中間焼鈍を行うことを強くお勧めします。これにより、粗加工中に解放された応力が最終精密切削の前に安定します。.
Jucheng Precisionのエンジニアの一人は、焼鈍プロセスを「バージンPEEKの潜在能力を最大限に引き出す秘訣」と表現しています。材料は目に見えないものの非常に現実的な内部応力を抱えて届きます。まずその応力を除去せずに応力のかかった外層を削り取ると、加工中に材料が動いたり、反ったり、曲がったりします。.
バージンPEEK部品が違いを生む場面
バージンPEEKの生体適合性、耐薬品性、熱安定性、機械的強度という独自の特性の組み合わせにより、複数の厳しい産業分野で選ばれる材料となっています。.
医療・ヘルスケア用途
バージンPEEKの生体適合性と放射線透過性(X線に対する透明性)は、医療機器製造に革命をもたらしました。脊椎固定ケージ、頭蓋インプラント、手術器具、内視鏡部品に使用されています。この材料は、蒸気オートクレーブ、ガンマ線、またはエチレンオキシドによる繰り返し滅菌が可能で、劣化しません。.
医療グレードのバージンPEEKはISO 10993およびUSP Class VI規格を満たす必要があります。これらの部品の加工には、材料の純度を維持する極めて清浄な環境とプロセスが求められます。.
航空宇宙および防衛
航空宇宙用途では、バージンPEEKはミッションクリティカルながら非構造部品の金属を代替します:クリップ、スペーサー、絶縁体、流体コネクタなどです。この材料はアルミニウムに匹敵する強度対重量比を半分の重量で提供します。その難燃性(UL 94 V-0定格)と低煙放出性により、航空機内装用途に適しています。.
半導体・エレクトロニクス
バージンPEEKの電気絶縁特性、耐薬品性、熱安定性により、半導体ウェーハキャリア、電気絶縁体、コネクタハウジングに最適です。この材料はクリーンルーム環境でその特性を維持し、半導体製造で使用される腐食性の強い薬品に耐えます。.
石油およびガス
ダウンホール掘削環境では、極端な温度、圧力、化学物質曝露に耐える材料が求められます。バージンPEEK部品—シール、バックアップリング、電気コネクタ—は、他のプラスチックが失敗する場面でも信頼性高く性能を発揮します。.
達成可能な公差と品質基準
適切な技術とプロセス管理により、バージンPEEKは驚くほど厳しい公差を維持できます。ほとんどの用途では、標準的な加工で±0.05 mm(±0.002インチ)の公差を達成します。管理された条件下での高精度部品では、±0.012 mm(±0.0005インチ)という厳しい公差も達成可能です。.
表面仕上げの要件は用途によって異なります。医療および航空宇宙部品では、しばしばRa値0.8μm未満が指定されます。これを達成するには、鋭利な工具、精密仕上げパス、適切な切りくず排出が必要です。.
品質検証には通常、三次元測定機(CMM)による検査が含まれます。Jucheng Precisionのような先進的な工場では、Zeiss CMM測定機器を使用してすべての重要寸法を検証しています。.
バージンピーク(未充填PEEK)加工のスペシャリストに依頼する理由
バージンピークの加工は、一夜にして習得できるプロセスではありません。この材料は、特定の知識、規律あるプロセス、専門設備を要求します。ここで経験豊富なCNC加工プロバイダーと提携することが、成功と高くつく失敗の分かれ目となります。.
Jucheng Precision は、標準的なバージン材から特殊なインプラントグレードまで、プレミアムPEEKグレードを加工するバージンピークCNC加工サービスにおいて豊富な専門知識を有しています。同社は、以下に認定された高精度製造フロアを運営しています: AS9100 (航空宇宙)、, ISO 13485 (医療機器)、, IATF 16949 (自動車)、および ISO 9001 品質規格。.
バージンピーク加工においてJuchengが際立つのは、熱管理への体系的なアプローチです。同社はアニーリングを科学の域にまで高め、すべての部品が寸法的に安定し、構造的に「デッド」な状態—つまり将来の反りを引き起こす残留応力が残らない状態—であることを保証しています。同社の施設には、認定技術者が管理する専用クリーンルーム5軸CNCワークステーションが含まれています。.
同社の知識ベースには、PEEKのアニーリング、高温安定化、工具選定、医療および航空宇宙プロトタイプ向けの小ロット精密加工の実現に関する詳細なガイドが含まれています。150台以上のCNC工作機械と高度な測定機器を備え、Juchengは最も厳しい仕様を満たす部品を提供します。.
設計エンジニアや調達担当者にとって、その価値提案は明らかです。バージンピークは高価すぎ、要求が厳しすぎるため、汎用加工工場に任せることはできません。材料の「個性」を理解し、それに適合するプロセス管理を備えたスペシャリストと協働することで、リスクが低減し、品質が向上し、最終的に総コストが削減されます。.
バージンピーク加工に関するよくある質問
1. バージンピークと充填PEEKグレードの違いは何ですか?
バージンピークは純粋な未充填ポリマーです。すべてのPEEKグレードの中で最高の靭性、伸び、耐薬品性を提供します。ガラス充填PEEK(GF30)は剛性と耐クリープ性を高めるためにガラス繊維を添加しますが、工具への摩耗性が高くなります。カーボン充填PEEK(CF30)は最高の強度、剛性、耐摩耗性を提供します。バージンピークは一般に強化グレードよりも加工が容易で、医療、食品接触、電気絶縁用途に好まれています。.
2. バージンPEEKは標準的なCNC設備で加工できますか?
はい、バージンPEEKは標準的な金属加工用CNC設備を使用して加工できます。ただし、成功するかどうかは適切な工具、パラメータ、プロセスの使用にかかっています。標準的な金属切削パラメータでは機能しません—PEEKには専用の速度、送り、冷却戦略が必要です。PEEK特有の経験がない工場では、反り、表面粗さの悪化、過度な工具摩耗に悩まされることがよくあります。.
3. バージンPEEKはなぜ加工中に反るのですか?
反りは、押出成形されたPEEK素材が冷却プロセスに由来する内部応力を含んでいるために発生します。材料を削り取ると、これらの応力が不均一に解放され、部品が変形します。解決策はアニーリングです—加工前に材料を200~220°Cに加熱して内部応力を緩和します。複雑な部品では、粗加工後の途中アニーリングも推奨されます。.
4. バージンPEEKの加工に最適な工具は何ですか?
研磨された溝を備えた微粒子超硬ソリッド工具が、バージンPEEKに対して鋭さ、刃持ち、コストの最良の組み合わせを提供します。炭化ケイ素工具ももう一つの良い選択肢です。工具は正のすくい角と鋭い切れ刃を備えている必要があります。充填PEEKグレードには、多結晶ダイヤモンド(PCD)またはダイヤモンドコーティング工具が必要になる場合があります。.
5. バージンPEEKのフライス加工に推奨される速度と送りは何ですか?
バージンPEEKのフライス加工では、推奨切削速度は粗加工で150~300 m/min、仕上げ加工で200~400 m/minの範囲です。送り速度は通常0.05~0.15 mm/歯の範囲です。未充填PEEKの最適値は300~600 SFM(91~183 m/min)で、これはアセタールで使用される速度の約2倍です。従来のフライス加工よりもダウンカット(クライムミリング)が好まれます。.
6. バージンPEEKにはどの冷却方法を使用すべきですか?
工業グレードのバージンPEEKには、水溶性または軽油ベースのクーラントによるフラッドクーラントが適しています。医療グレードのPEEKには、生体適合性を維持するために5~7 barの圧縮空気または脱イオン水を使用してください。熱衝撃がマイクロクラックを誘発する可能性があるため、フラッドクーラントは一般に推奨されません。主な目的は効率的な切りくず排出です。.
7. バージンPEEKはどのような公差を達成できますか?
標準的な加工では、ほとんどの用途で±0.05 mm(±0.002″)の公差を達成します。適切な技術を用いた管理された条件下では、±0.012 mm(±0.0005″)という厳しい公差も可能です。これらの公差を達成するには、アニーリング、鋭い工具、適切な冷却、安定した環境条件が必要です。.
8. バージンPEEKは医療用インプラントに適していますか?
はい、特定のバージンPEEKグレードは生体適合性に関するISO 10993およびUSP Class VI規格を満たしています。医療グレードのバージンPEEKは、脊椎固定ケージ、頭蓋インプラント、手術器具に使用されています。放射線透過性(X線に対して透明)であり、画像診断で骨を可視化できます。医療グレードPEEKの加工には、清浄な環境と材料の純度を維持するプロセスが必要です。.
9. バージンPEEKはなぜそんなに高価なのですか?
バージンPEEKは、複雑な重合プロセスによって製造される高性能エンジニアリング熱可塑性樹脂です。直径50 mm、長さ300 mmのロッドは$150~300のコストがかかります。この材料の卓越した特性—260°Cまでの熱安定性、耐薬品性、生体適合性、機械的強度—は、ミッションクリティカルな用途におけるコストを正当化します。加工中に部品をスクラップにすると大きなコスト増となるため、適切なプロセス管理が不可欠です。.
10. 部品製造においてバージンPEEKは金属とどう比較されますか?
バージンPEEKは、一部のアルミニウム合金に匹敵する強度対重量比を50%軽い重量で提供します。金属には及ばない耐薬品性を備え、腐食に強く、医療画像診断用に放射線透過性があります。PEEK部品は、高価な金型工具を必要とせずに厳しい公差で加工できます。軽量化、耐薬品性、生体適合性が求められる用途では、バージンPEEKは金属代替品をしばしば上回る性能を発揮します。.
まとめ:バージンPEEK加工のアクションプラン
バージンPEEK加工の成功は、規律あるプロセスを守ることに尽きます。業界のベストプラクティスと現場の経験に基づく実践的なチェックリストは以下のとおりです:
- 焼鈍済み素材から始める—管理された焼鈍によって内部応力を除去せずに、生のPEEKを決して加工しないこと
- 適切な工具を選ぶ—未充填PEEKには研磨済みフルート付き微粒子超硬合金を使用
- 速度と送りを最適化する—フライス加工で300~600 SFM、適切な送り速度を併用
- クラムミリングを使用する—切削力と発熱を低減
- 熱を積極的に管理する—適切な冷却と切りくず排出は必須
- 軽切削を行う—粗加工は0.5~1.0 mm、仕上げ加工は0.1~0.3 mm
- 工具の滞留を避ける—工具を動かし続けて局所的な加熱を防ぐ
- 中間焼鈍を検討する—大量の材料除去を伴う複雑な部品の場合
- 定期的に検査する—加工中は常に工具の刃先と部品寸法を確認する
- 専門家と連携する—PEEKの独自の要件を理解している加工業者と提携する
バージンPEEKの加工は困難ですが、謎めいたものではありません。材料の特性を理解し、その限界を尊重すれば、予測可能な挙動を示します。適切な知識、工具、プロセスがあれば、最も厳しい用途要件を満たす高品質なバージンPEEK部品を安定して生産できます。.
医療用インプラント、航空宇宙部品、半導体製造装置のいずれを設計する場合でも、成功の鍵はバージンPEEKを然るべき敬意をもって扱うこと、そしてこの卓越した材料の扱いにおける技術と科学を極めた加工の専門家と提携することにあります。.
バージンPEEKの加工プロジェクトについてご相談の準備はできていますか? Jucheng PrecisionのPEEK加工スペシャリストチームが、お客様の設計を検討し、最適なグレードとプロセスを提案し、お客様の正確な仕様を満たす精密部品をお届けします。. 今すぐJucheng Precisionにお問い合わせください バージンPEEKを初回から正しく加工するために何が必要かを理解しているパートナーと、プロジェクトを始めましょう。.