
لقد أمضيت أسابيع في تصميم مكوّن حاسم—مقبض أداة جراحية، أو غلاف مستشعر فضائي، أو حامل رقاقة أشباه الموصلات. وتستدعي مواصفات المادة استخدام بEEK العذراء، وقد حصلت على المادة الخام المكلفة. ثم يبدأ التصنيع باستخدام الحاسب الآلي (CNC)، وفي غضون ساعات، يلتوي الجزء، ويبدو سطحه النهائي كورق الصنفرة، وتكون الأداة قد تآكلت بما يتجاوز الحدود المقبولة. يتكرر هذا السيناريو في ورش التصنيع حول العالم كل يوم. والخبر السار؟ أنه قابل للوقاية تمامًا. يشرح هذا الدليل بالتفصيل كيفية تصنيع بEEK العذراء بنجاح—بدءًا من فهم ما يجعل هذه المادة استثنائية وصولًا إلى إتقان السرعات والتغذيات والتقنيات التي تحقق نتائج دقيقة ومتسقة.
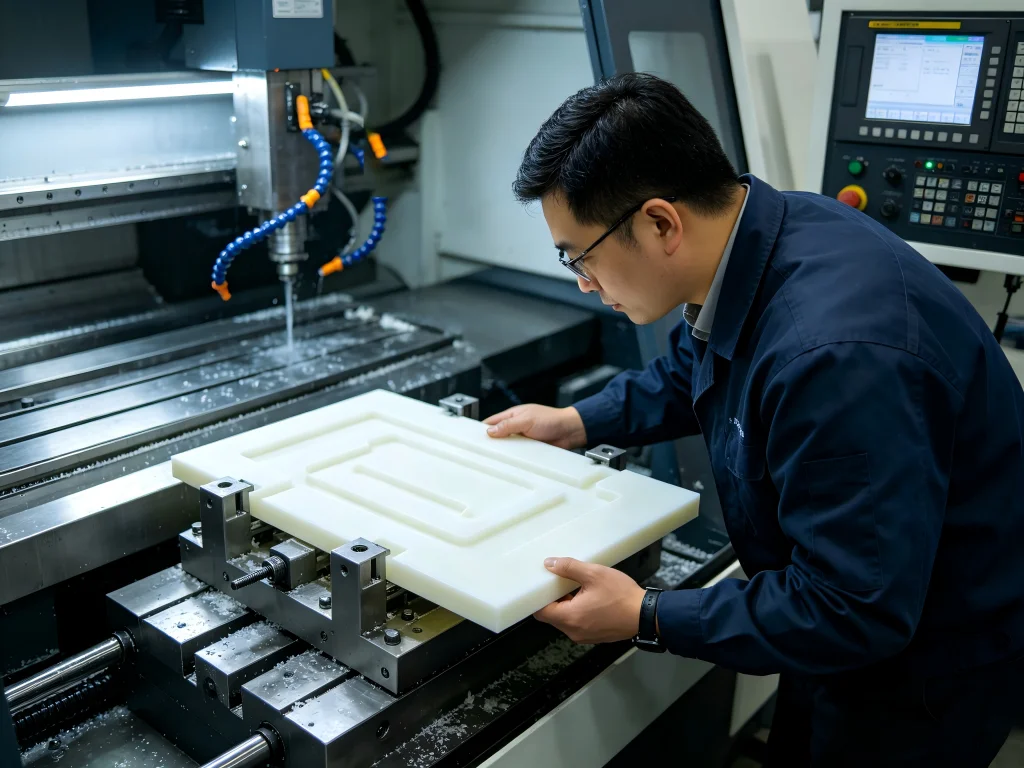
ما الذي يميز بEEK العذراء عن كل بلاستيك آخر قمت بتصنيعه
يقع بEEK العذراء—بولي إيثر إيثر كيتون في شكله النقي غير المحشو—على قمة هرم اللدائن الحرارية الهندسية. وهو بوليمر شبه بلوري بدرجة حرارة خدمة مستمرة تبلغ 260°م (500°ف) ونقطة انصهار تبلغ نحو 343°م (649°ف). وتوفر المادة مقاومة كيميائية استثنائية، وخصائص تآكل ممتازة، واستقرارًا أبعاديًا ملحوظًا. وهي تقاوم التحلل المائي والبخار المحموم ومجموعة واسعة من المواد الكيميائية العدوانية. وفي حالتها العذراء، توفر أعلى متانة واستطالة بين جميع درجات بEEK، مما يجعلها مناسبة بشكل خاص للزرعات الطبية والعوازل الكهربائية ومكونات معالجة الأغذية.
لكن إليك ما لا تخبرك به ورقة بيانات المادة. لا يتصرف بEEK العذراء على الإطلاق مثل الأسيتال أو النايلون أو غيرها من اللدائن الهندسية التي ربما قمت بتصنيعها. تعني درجة حرارة التحول الزجاجي البالغة 143°م (289°ف) أنه يبقى صلبًا عند درجات حرارة تتحول فيها البوليمرات الأخرى إلى مادة لزجة. وهذا ممتاز للجزء النهائي لكنه يخلق تحديات حقيقية في ورشة التصنيع. لا تشكل المادة رقائق سهلة الكسر كما ينتج الأسيتال—فقد تكون الرقائق خيطية وقد تلتحم مجددًا بالسطح إذا كانت سرعات القطع منخفضة جدًا.
ربما يكون العامل الأكثر حسمًا الذي يفصل تصنيع بEEK العذراء الناجح عن الإخفاقات المكلفة هو الإجهاد الداخلي. تبرد قضبان وألواح بEEK المبثوقة من الخارج إلى الداخل، مما يحبس إجهادًا انضغاطيًا في الطبقة السطحية وإجهادًا شدّيًا في القلب. وعندما تزيل المادة بالتصنيع، فإنك تعطل هذا التوازن الإجهادي. في قضيب بقطر 100 مم من مادة غير مُلدّنة، يكون تحرك بمقدار 0.13 إلى 0.38 مم بعد التصنيع الأولي ممكنًا تمامًا. وهذا أكبر من العديد من تفاوتات CNC القياسية. وقد يتحول القطع المستقيم إلى شكل الموزة أمام عينيك.
ثم هناك اعتبار التكلفة. يكلف قضيب بEEK العذراء غير المحشو بقطر 50 مم وطول 300 مم من $150 إلى $300 حسب الدرجة. ولا يعني إتلاف جزء ما خسارة وقت الدورة فحسب—بل يكلف أكثر من $100 في المادة الخام وحدها. ولهذا يتطلب تصنيع بEEK العذراء تخطيطًا أكبر وتحكمًا أكبر في العملية ومعرفة أكثر تخصصًا بالمادة من أي لدائن هندسية أخرى.
التحديات الخمسة الأساسية لتصنيع بEEK العذراء
فهم العقبات هو الخطوة الأولى نحو التغلب عليها. استنادًا إلى خبرة واسعة في ورش التصنيع ومدخلات من مجتمعات التصنيع، هذه هي التحديات الخمسة التي تظهر باستمرار عندما تحاول الورش تصنيع بEEK العذراء.
1. تراكم الحرارة والإدارة الحرارية
يتمتع بEEK العذراء بموصلية حرارية منخفضة. فهو لا يبدد الحرارة كما تفعل المعادن. تبقى الحرارة المتولدة عند واجهة القطع مركّزة، مما يلين البوليمر ويسبب التلطخ أو الانصهار أو التشوه. وهذا هو السبب الأكثر شيوعًا لسوء السطح النهائي والانحراف الأبعادي في تصنيع بEEK.
يؤكد الميكانيكيون ذوو الخبرة في المنتديات غالبًا أن إدارة الحرارة أهم من أي معامل آخر. أشار أحد مستخدمي Reddit إلى أن: “تعامل مع بEEK كما لو أنه يريد الانصهار إذا نظرت إليه نظرة خاطئة—لأنه عند السرعات والتغذيات الخاطئة، يفعل ذلك فعليًا.” والإجماع بين المحترفين واضح: أبقِ الأداة متحركة، وتجنب وقت التوقف، وأعطِ الأولوية لإخلاء الرقائق.
2. الإجهاد المتبقي والالتواء
كما ذُكر سابقًا، فإن الإجهاد الداخلي الناتج عن عملية البثق هو العدو الخفي لتصنيع بEEK الدقيق. غالبًا ما تكتشف الورش التقليدية التي تتعامل مع بEEK العذراء كأي بلاستيك آخر الالتواء فقط بعد إزالة الجزء من التثبيت—وعندها يكون الأوان قد فات. والمكونات ذات الجدران الرقيقة معرضة للخطر بشكل خاص.
أفاد أحد موردي الطيران أن تخطي خطوة التلدين أدى إلى معدل رفض 22% بسبب البيضاوية والتشوه. وبعد تنفيذ إجراءات تخفيف الإجهاد المناسبة، انخفض هذا المعدل إلى أقل من 1%.
3. تآكل الأداة واختيارها
قد يكون بولي إيثر إيثر كيتون (PEEK) البكر غير معزز، لكنه لا يزال كاشطًا بما يكفي لإضعاف قواطع الكربيد القياسية بسرعة. الأدوات الباهتة تزيد من قوى القطع، وتولّد مزيدًا من الحرارة، وتنتج تشطيبات سطحية رديئة. ويوصي مجتمع التصنيع باستمرار بأدوات الكربيد الصلب الدقيقة الحبيبات ذات الأخاديد المصقولة لـ PEEK غير المعزز. كما تُعد أدوات كربيد السيليكون خيارًا جيدًا آخر.
صرّح أحد مشرفي الورشة قائلًا: “إذا سمعت أداة القطع تصدر صريرًا أو رأيت أي تغيّر في لون الرقائق، فتوقف فورًا. فأداتك قد تلفت بالفعل، وأنت تهدر المال فقط.”
4. التحكم في الرقائق وإخلاؤها
ينتج PEEK البكر رقائق خيطية متصلة يمكن أن تلتف حول الأداة أو تلتحم مجددًا بسطح قطعة العمل. يؤدي الإخلاء السيئ للرقائق إلى إعادة القطع وزيادة الحرارة وعيوب سطحية. وتُعد أنظمة الهواء المضغوط أو التفريغ ضرورية لإزالة الرقائق بفعالية.
5. تشطيب السطح وتكوّن النتوءات
يميل PEEK إلى التفتّل وتكوين النتوءات، خاصة حول الميزات الصغيرة أو الخيوط الداخلية أو الحواف. وبالنسبة للمكونات الطبية والفضائية التي لا يُقبل فيها وجود الحطام، فإن هذا يخلق تحديات جودة كبيرة. وتُعد أدوات إزالة النتوءات الدقيقة عالية السرعة، وإزالة النتوءات بالليزر، والمثاقب الموسّعة أحادية الأخدود حلولًا شائعة.
تصنيع PEEK البكر: السرعات والتغذيات والمعلمات الفعّالة
إن ضبط الأرقام بدقة يحوّل تصنيع PEEK البكر من مجازفة إلى عملية يمكن التنبؤ بها. وتمثل المعلمات التالية توافقًا صناعيًا مبنيًا على اختبارات مكثفة وخبرة إنتاجية واقعية.
معلمات القطع الموصى بها لـ PEEK البكر
| العملية | سرعة القطع (م/دقيقة) | معدل التغذية | عمق القطع | توصية الأداة |
|---|---|---|---|---|
| التفريز – التخشين | 150 – 300 | 0.05 – 0.15 مم/سن | 0.5 – 1.0 مم محوري | كربيد دقيق الحبيبات، 2-3 أسنان قطع |
| تفريز – تشطيب | 200 – 400 | 0.05 – 0.10 مم/سن | 0.1 – 0.3 مم | كربيد حاد، أخاديد مصقولة |
| خراطة | 200 – 400 | 0.10 – 0.30 مم/لفة | 0.5 – 2.0 مم | كربيد بزاوية ميل موجبة |
| الثقب | 50 – 100 | 0.05 – 0.15 مم/لفة | لا ينطبق | HSS أو كربيد حاد، مع تراجع متكرر |
المصدر: أدلة التشغيل الآلي الصناعية وقواعد بيانات المعاملات
النطاق الأمثل لتفريز Virgin PEEK غير المحشو يتراوح عمومًا بين 300–600 SFM (91–183 م/دقيقة)—أي ضعف السرعة المستخدمة مع الأسيتال تقريبًا. بالنسبة لقاطع كربيد ثنائي الأسنان بقطر 6 مم عند 180 م/دقيقة، يُترجم ذلك إلى حوالي 9,550 دورة في الدقيقة مع تغذية تبلغ حوالي 764 مم/دقيقة عند 0.04 مم/سن.
يُفضَّل بشدة التفريز الصاعد (Climb milling) على التفريز التقليدي. فهو ينتج قوى قطع أقل، وتشطيبًا سطحيًا أفضل، وحرارة مُدخلة أقل. بالنسبة للسنترة، تُنتج السنترة أحادية النقطة على المخرطة أدق خيوط PEEK.
استراتيجيات التبريد التي تحمي كلاً من الأداة والقطعة
يعتمد نهج التبريد على التطبيق. بالنسبة لـ Virgin PEEK الصناعي، يعمل التبريد الغزير بسائل تبريد قابل للذوبان في الماء أو زيتي خفيف بشكل جيد. يجب توجيه الفوهات عالية الضغط مباشرة نحو واجهة الأداة والقطعة.
أما بالنسبة لـ Virgin PEEK الطبي، فيجب تجنب سوائل التبريد الزيتية للحفاظ على التوافق الحيوي. الهواء المضغوط عند 5–7 بار أو الماء منزوع الأيونات هو النهج المعياري. حافظ على حركة فوهة الهواء لتجنب التبريد الموضعي الذي قد يُحدث هشاشة.
تُفيد بعض الورش بالنجاح مع التزييت بالحد الأدنى (MQL) للعمليات الأقل عدوانية. لا يُنصح عمومًا بالتبريد الغزير لـ PEEK، لأن الصدمة الحرارية الناتجة عن سائل التبريد البارد على قطعة دافئة قد تُحدث شقوقًا دقيقة.
بروتوكول التلدين: بوليصة تأمينك ضد الالتواء
إذا كانت هناك خطوة واحدة تفصل المحترفين عن الهواة في تشغيل Virgin PEEK، فهي التلدين. تعالج هذه المعالجة الحرارية الإجهادات الداخلية، وترفع التبلور إلى 35–40%، وتُثبّت بنية المادة. وتخطيها يعرّضك لخطر الانحراف الأبعادي ورفض القطعة أثناء الفحص النهائي.
يُعد تلدين مخزون Virgin PEEK الخام قبل التشغيل ممارسة معيارية. وتتضمن العملية:
- التدرج: تسخين المادة تدريجيًا إلى 200–220°م في فرن مُتحكَّم فيه
- النقع: الحفاظ على درجة الحرارة لمدة 1–2 ساعة، بمعدل يقارب 30 دقيقة لكل 10 مم من سماكة المادة
- تبريد بطيء: أطفئ الفرن واترك المادة تبرد إلى درجة حرارة الغرفة على مدى عدة ساعات—لا تُخرج الأجزاء أبدًا وهي ساخنة
بالنسبة للأجزاء المعقدة التي تتطلب إزالة كبيرة للمواد، يُوصى بشدة بإجراء تلدين وسيط بعد التخشين الخشن وقبل التشطيب. يتيح ذلك للضغوط المحررة أثناء التخشين الخشن أن تستقر قبل عمليات القطع الدقيقة النهائية.
يصف أحد مهندسي Jucheng Precision عملية التلدين بأنها “السر الذي يفتح الإمكانات الكاملة لـ Virgin PEEK”. تصل المادة وهي تحمل ضغوطًا داخلية غير مرئية لكنها حقيقية جدًا. قطع الطبقات الخارجية المجهدة دون تخفيف تلك الضغوط أولاً يؤدي إلى تحرك المادة أو التواءها أو انحنائها أثناء التشغيل.
حيث تُحدث مكونات Virgin PEEK الفرق
المزيج الفريد من خصائص Virgin PEEK—التوافق الحيوي، ومقاومة المواد الكيميائية، والاستقرار الحراري، والقوة الميكانيكية—يجعله المادة المفضلة عبر صناعات متعددة عالية المتطلبات.
التطبيقات الطبية والرعاية الصحية
أحدث التوافق الحيوي لـ Virgin PEEK وشفافيته الإشعاعية (الشفافية تجاه الأشعة السينية) ثورة في تصنيع الأجهزة الطبية. يُستخدم في أقفاص الاندماج الفقري، وزرعات الجمجمة، والأدوات الجراحية، ومكونات المناظير. يمكن تعقيم المادة مرارًا وتكرارًا عبر الأوتوكلاف البخاري، أو إشعاع جاما، أو أكسيد الإيثيلين دون تدهور.
يجب أن يستوفي Virgin PEEK الطبي معايير ISO 10993 وUSP Class VI. يتطلب تشغيل هذه الأجزاء بيئات نظيفة استثنائيًا وعمليات تحافظ على نقاء المادة.
الطيران والدفاع
في تطبيقات الطيران، يحل Virgin PEEK محل المعدن في مكونات حيوية لكن غير إنشائية: المشابك، والحشوات، والعوازل، وموصلات السوائل. توفر المادة نسبة قوة إلى وزن مماثلة للألمنيوم بنصف الوزن. تجعل مقاومتها للهب (تصنيف UL 94 V-0) وانخفاض انبعاث الدخان منها مناسبة لتطبيقات المقصورة الداخلية للطائرات.
أشباه الموصلات والإلكترونيات
تجعل خصائص العزل الكهربائي لـ Virgin PEEK، ومقاومته للمواد الكيميائية، واستقراره الحراري مثاليًا لحاملات رقائق أشباه الموصلات، والعوازل الكهربائية، وأغلفة الموصلات. تحافظ المادة على خصائصها في بيئات الغرف النظيفة وتقاوم المواد الكيميائية العدوانية المستخدمة في تصنيع أشباه الموصلات.
النفط والغاز
تتطلب بيئات الحفر في الآبار العميقة مواد تتحمل درجات الحرارة والضغوط والتعرض الكيميائي القصوى. تؤدي مكونات Virgin PEEK—الأختام، وحلقات الدعم، والموصلات الكهربائية—بشكل موثوق حيث تفشل البلاستيكات الأخرى.
التفاوتات القابلة للتحقيق ومعايير الجودة
مع التقنية المناسبة والتحكم في العملية، يمكن لـ Virgin PEEK تحقيق تفاوتات ضيقة بشكل مفاجئ. بالنسبة لمعظم التطبيقات، يحقق التشغيل القياسي تفاوتات تبلغ ±0.05 مم (±0.002 بوصة). بالنسبة للمكونات عالية الدقة في ظروف خاضعة للتحكم، يمكن تحقيق تفاوتات ضيقة تصل إلى ±0.012 مم (±0.0005 بوصة).
تختلف متطلبات تشطيب السطح حسب التطبيق. غالبًا ما تحدد المكونات الطبية ومكونات الطيران قيم Ra أقل من 0.8 ميكرومتر. يتطلب تحقيق ذلك أدوات حادة، وتمريرات تشطيب دقيقة، وإخلاءًا مناسبًا للرقائق.
يتضمن التحقق من الجودة عادةً فحصًا باستخدام آلة القياس الإحداثي (CMM). تستخدم الورش المتقدمة مثل Jucheng Precision قياسات Zeiss CMM للتحقق من كل بُعد حرج.
لماذا تتشارك مع متخصص في تصنيع PEEK البكر
تصنيع PEEK البكر ليس عملية يمكن تعلمها بين عشية وضحاها. تتطلب المادة معرفة محددة، وعمليات منضبطة، ومعدات متخصصة. وهنا يصنع التعاون مع مزود تصنيع CNC ذي خبرة الفرق بين النجاح والفشل المكلف.
Jucheng Precision لديها خبرة واسعة في خدمات التصنيع CNC لـ PEEK البكر، وتعالج درجات PEEK الممتازة من المادة البكر القياسية إلى الدرجات المتخصصة القابلة للزرع. تشغّل الشركة أرضية تصنيع عالية الدقة معتمدة وفقًا لـ AS9100 (الطيران)،, ISO 13485 (الأجهزة الطبية)،, IATF 16949 (السيارات)، و ISO 9001 معايير الجودة.
ما يميز Jucheng في تصنيع PEEK البكر هو النهج المنهجي لإدارة الحرارة. لقد ارتقت الشركة بعملية التلدين إلى علم، مما يضمن أن كل مكون مستقر أبعاديًا و“ميت” بنيويًا — أي لا تبقى أي إجهادات متبقية تسبب التواءً مستقبليًا. تشمل منشأتها محطات عمل CNC خمسة المحاور مخصصة للغرف النظيفة يديرها فنيون معتمدون.
تشمل قاعدة معارف الشركة أدلة مفصلة حول تلدين PEEK، والتثبيت عالي الحرارة، واختيار الأدوات، وتحقيق دقة الكميات المنخفضة للنماذج الأولية الطبية ومكونات الطيران. مع أكثر من 150 آلة CNC ومعدات قياس متقدمة، تقدم Jucheng مكونات تلبي أكثر المواصفات تطلبًا.
بالنسبة لمهندسي التصميم ومتخصصي المشتريات، فإن القيمة المطروحة واضحة: PEEK البكر مكلف للغاية ومتطلب للغاية بحيث لا يمكن الوثوق به لورشة عامة. إن العمل مع متخصص يفهم “شخصية” المادة ويمتلك ضوابط العمليات المطابقة يقلل المخاطر، ويحسن الجودة، ويخفض في النهاية التكلفة الإجمالية.
الأسئلة الشائعة حول تصنيع PEEK البكر
1. ما الفرق بين PEEK البكر ودرجات PEEK المحشوة؟
PEEK البكر هو البوليمر النقي غير المحشو. يوفر أعلى متانة واستطالة ومقاومة كيميائية بين جميع درجات PEEK. يضيف PEEK المحشو بالزجاج (GF30) أليافًا زجاجية لزيادة الصلابة ومقاومة الزحف لكنه أكثر كشطًا للأدوات. يوفر PEEK المحشو بالكربون (CF30) أعلى قوة وصلابة ومقاومة للتآكل. يكون PEEK البكر عمومًا أسهل في التصنيع من المتغيرات المعززة ويُفضّل لتطبيقات العزل الطبي والكهربائي والتلامس مع الغذاء.
2. هل يمكن تصنيع بولي إيثر إيثر كيتون (PEEK) البكر على معدات CNC القياسية؟
نعم، يمكن تصنيع PEEK البكر باستخدام معدات CNC القياسية لتشغيل المعادن. ومع ذلك، يعتمد النجاح على استخدام الأدوات والمعايير والعمليات الصحيحة. لن تنجح معايير قطع المعادن القياسية—إذ يتطلب PEEK سرعات وتغذيات واستراتيجيات تبريد محددة. غالبًا ما تواجه الورش التي تفتقر إلى الخبرة المتخصصة في PEEK مشكلات مثل الالتواء وسوء جودة السطح والتآكل المفرط للأدوات.
3. لماذا يتعرض PEEK البكر للالتواء أثناء التصنيع؟
يحدث الالتواء لأن مادة PEEK المبثوقة تحتوي على إجهادات داخلية ناتجة عن عملية التبريد. عند إزالة المادة بالتصنيع، تُحرَّر هذه الإجهادات بشكل غير متساوٍ، مما يؤدي إلى تشوه الجزء. الحل هو التلدين—تسخين المادة إلى 200–220°C قبل التصنيع لتخفيف الإجهادات الداخلية. يُوصى أيضًا بالتلدين الوسيط بعد التشغيل الخشن للأجزاء المعقدة.
4. ما الأدوات الأفضل لتصنيع PEEK البكر؟
توفر أدوات الكربيد الصلب الدقيق الحبيبات ذات الأخاديد المصقولة أفضل مزيج من الحدّة والاحتفاظ بالحد والقيمة مقابل التكلفة لـ PEEK البكر. تُعد أدوات كربيد السيليكون خيارًا جيدًا آخر. يجب أن تحتوي الأدوات على زوايا ميل موجبة وحواف قطع حادة. بالنسبة لدرجات PEEK المعززة، قد تكون أدوات الماس متعدد البلورات (PCD) أو الأدوات المطلية بالماس ضرورية.
5. ما السرعات والتغذيات الموصى بها لتفريز PEEK البكر؟
لتفريز PEEK البكر، تتراوح سرعات القطع الموصى بها من 150–300 م/دقيقة للتشغيل الخشن و200–400 م/دقيقة للتشطيب. تتراوح معدلات التغذية عادةً من 0.05–0.15 مم/سن. النطاق الأمثل لـ PEEK غير المعزز هو 300–600 قدم سطحية/دقيقة (91–183 م/دقيقة)—أي ضعف السرعة المستخدمة في الأسيتال تقريبًا. يُفضَّل التفريز المتوافق (climb milling) على التفريز التقليدي.
6. ما طريقة التبريد التي يجب استخدامها لـ PEEK البكر؟
بالنسبة لـ PEEK البكر الصناعي، يعمل التبريد الغزير بسائل تبريد قابل للذوبان في الماء أو قائم على زيت خفيف بشكل جيد. بالنسبة لـ PEEK الطبي، استخدم هواءً مضغوطًا عند 5–7 بار أو ماءً منزوع الأيونات للحفاظ على التوافق الحيوي. لا يُوصى عمومًا بالتبريد الغزير لأن الصدمة الحرارية قد تُحدث شقوقًا دقيقة. الهدف الأساسي هو الإزالة الفعالة للرقائق.
7. ما التفاوتات التي يمكن أن يحققها PEEK البكر؟
يحقق التصنيع القياسي تفاوتات تبلغ ±0.05 مم (±0.002″) لمعظم التطبيقات. في ظل ظروف مُتحكَّم فيها وتقنيات مناسبة، يمكن تحقيق تفاوتات تصل إلى ±0.012 مم (±0.0005″). يتطلب تحقيق هذه التفاوتات التلدين والأدوات الحادة والتبريد المناسب والظروف البيئية المستقرة.
8. هل PEEK البكر مناسب للزرعات الطبية؟
نعم، تلبي درجات محددة من PEEK البكر معايير ISO 10993 وUSP Class VI للتوافق الحيوي. يُستخدم PEEK البكر الطبي في أقفاص الاندماج الفقري والزرعات القحفية والأدوات الجراحية. وهو شفاف إشعاعيًا (شفاف للأشعة السينية)، مما يسمح برؤية العظام في التصوير. يتطلب تصنيع PEEK الطبي بيئات نظيفة وعمليات تحافظ على نقاء المادة.
9. لماذا يُعد PEEK البكر مكلفًا للغاية؟
بولي إيثر إيثر كيتون (PEEK) البكر هو مادة حرارية هندسية عالية الأداء تُصنَّع عبر عمليات بلمرة معقدة. يبلغ سعر قضيب بقطر 50 مم وطول 300 مم 150–300 دولار أمريكي. تُبرِّر الخصائص الاستثنائية للمادة—الاستقرار الحراري حتى 260°C، ومقاومة المواد الكيميائية، والتوافق الحيوي، والقوة الميكانيكية—التكلفة للتطبيقات الحرجة. إن إتلاف قطعة أثناء التصنيع يضيف نفقات كبيرة، ولهذا فإن التحكم السليم في العملية أمر ضروري.
10. كيف يقارن PEEK البكر بالمعادن في تصنيع المكونات؟
يوفر PEEK البكر نسبة قوة إلى وزن مماثلة لبعض سبائك الألومنيوم بوزن أقل بنسبة 50%. وهو يوفر مقاومة كيميائية لا تضاهيها المعادن، ويقاوم التآكل، وهو شفاف إشعاعياً للتصوير الطبي. يمكن تصنيع مكونات PEEK بدقة عالية دون الحاجة إلى قوالب تكلفتها مرتفعة. بالنسبة للتطبيقات التي تتطلب تقليل الوزن أو مقاومة كيميائية أو توافقاً حيوياً، غالباً ما يتفوق PEEK البكر على البدائل المعدنية.
جمع كل شيء معاً: خطة عملك لتصنيع PEEK البكر
يعود نجاح تصنيع PEEK البكر إلى اتباع عملية منضبطة. إليك قائمة تحقق عملية مستندة إلى أفضل الممارسات الصناعية وخبرة أرضية المصنع:
- ابدأ بمواد مُلدَّنة—لا تُشغِّل أبداً PEEK الخام دون تخفيف الضغوط الداخلية أولاً عبر التلدين المُتحكَّم به
- اختر الأدوات المناسبة—كربيد دقيق الحبيبات بأخاديد مصقولة لـ PEEK غير المحشو
- حسِّن السرعات والتغذيات—300–600 قدم سطحية/دقيقة للتفريز، مع معدلات تغذية مناسبة
- استخدم التفريز التسلقي—يقلل قوى القطع وتوليد الحرارة
- أدِر الحرارة بقوة—التبريد السليم وإخلاء الرقائق أمران غير قابلين للتفاوض
- خذ قطعًا خفيفة—0.5–1.0 مم للتخشين، 0.1–0.3 مم للتشطيب
- تجنب بقاء الأداة في مكانها—حافظ على حركة الأداة لمنع التسخين الموضعي
- فكر في التلدين الوسيط—للأجزاء المعقدة ذات الإزالة الكبيرة للمواد
- افحص بانتظام—تحقق من حواف الأدوات وأبعاد الأجزاء طوال التشغيل
- اعمل مع متخصصين—تعاون مع ورشة تفهم المتطلبات الفريدة لـ PEEK
تشغيل PEEK البكر يمثل تحديًا، لكنه ليس غامضًا. يتصرف المادة بشكل متوقع عندما تفهم خصائصها وتحترم قيودها. بالمعرفة والأدوات والعمليات الصحيحة، يمكنك إنتاج مكونات PEEK البكر عالية الجودة باستمرار والتي تلبي أكثر متطلبات التطبيقات صرامة.
سواء كنت تصمم غرسات طبية أو مكونات فضائية أو معدات أشباه الموصلات، فإن مفتاح النجاح يكمن في التعامل مع PEEK البكر بالاحترام الذي يستحقه—والشراكة مع خبراء التشغيل الذين أتقنوا فن وعلم العمل مع هذه المادة الاستثنائية.
هل أنت مستعد لمناقشة مشروع تشغيل PEEK البكر الخاص بك؟ فريق متخصصي تشغيل PEEK في Jucheng Precision متاح لمراجعة تصميمك، والتوصية بالدرجات والعمليات المثلى، وتسليم مكونات دقيقة تلبي مواصفاتك الدقيقة. اتصل بـ Jucheng Precision اليوم لبدء مشروعك مع شريك يفهم ما يتطلبه تشغيل Virgin PEEK بشكل صحيح من المرة الأولى.