
Ha pasado semanas diseñando un componente crítico: un mango de instrumento quirúrgico, una carcasa de sensor aeroespacial o un portador de obleas semiconductoras. La especificación del material exige PEEK virgen y ha adquirido el costoso material en bruto. Luego comienza el mecanizado CNC y, en cuestión de horas, la pieza se alabea, el acabado superficial parece papel de lija y la herramienta se ha desgastado más allá de los límites aceptables. Este escenario se repite en talleres de mecanizado de todo el mundo cada día. ¿La buena noticia? Es totalmente prevenible. Esta guía explica exactamente cómo mecanizar PEEK virgen con éxito, desde comprender qué hace extraordinario a este material hasta dominar las velocidades, los avances y las técnicas que ofrecen resultados precisos y consistentes.
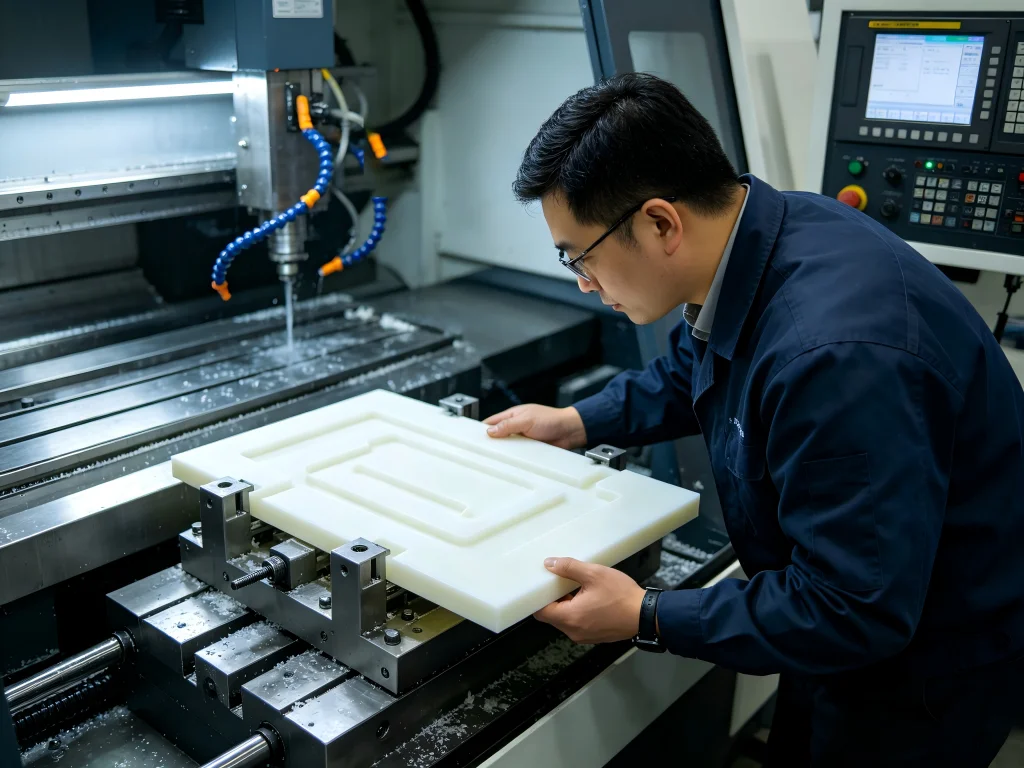
Qué hace que el PEEK virgen sea diferente de cualquier otro plástico que haya mecanizado
El PEEK virgen —polieteretercetona en su forma pura y sin relleno— se sitúa en la cúspide de la pirámide de los termoplásticos de ingeniería. Es un polímero semicristalino con una temperatura de servicio continua de 260 °C (500 °F) y un punto de fusión de alrededor de 343 °C (649 °F). El material ofrece una resistencia química excepcional, excelentes propiedades de desgaste y una notable estabilidad dimensional. Resiste la hidrólisis, el vapor sobrecalentado y una amplia gama de productos químicos agresivos. En su estado virgen, proporciona la mayor tenacidad y alargamiento de cualquier grado de PEEK, lo que lo hace especialmente adecuado para implantes médicos, aislantes eléctricos y componentes de procesamiento de alimentos.
Pero esto es lo que la ficha técnica del material no le dice. El PEEK virgen no se comporta en absoluto como el acetal, el nailon u otros plásticos de ingeniería que haya podido mecanizar. Su temperatura de transición vítrea de 143 °C (289 °F) significa que permanece rígido a temperaturas en las que otros polímeros se vuelven pegajosos. Eso es excelente para la pieza terminada, pero crea verdaderos desafíos en el taller. El material no forma las virutas fáciles de romper que produce el acetal; las virutas pueden ser fibrosas y pueden volver a soldarse a la superficie si las velocidades de corte son demasiado bajas.
Quizás el factor más crítico que separa el mecanizado exitoso del PEEK virgen de los fracasos costosos es la tensión interna. Las barras y placas de PEEK extruido se enfrían de fuera hacia dentro, fijando tensión compresiva en la capa superficial y tensión de tracción en el núcleo. Cuando se mecaniza eliminando material, se altera este equilibrio de tensiones. En una barra de 100 mm de diámetro de material sin recocer, es totalmente posible un movimiento de 0,13 a 0,38 mm después del desbaste. Eso es mayor que muchas tolerancias CNC estándar. Un corte recto puede convertirse en forma de plátano ante sus ojos.
Y luego está la consideración del costo. Una barra de 50 mm de diámetro por 300 mm de longitud de PEEK virgen sin relleno cuesta de $150 a $300 según el grado. Desechar una pieza no solo cuesta tiempo de ciclo: cuesta más de $100 solo en materia prima. Por eso el mecanizado de PEEK virgen exige más planificación, más control del proceso y más conocimiento específico del material que cualquier otro plástico de ingeniería.
Los cinco desafíos principales del mecanizado de PEEK virgen
Comprender los obstáculos es el primer paso para superarlos. Basándonos en una amplia experiencia en el taller y en los aportes de comunidades de mecanizado, estos son los cinco desafíos que surgen de manera constante cuando los talleres intentan mecanizar PEEK virgen.
1. Acumulación de calor y gestión térmica
El PEEK virgen tiene baja conductividad térmica. No disipa el calor como los metales. El calor generado en la interfaz de corte permanece concentrado, ablandando el polímero y causando embadurnamiento, fusión o deformación. Esta es la causa más común de un mal acabado superficial y de deriva dimensional en el mecanizado de PEEK.
Los mecánicos experimentados en los foros suelen enfatizar que gestionar el calor es más importante que cualquier otro parámetro. Un usuario de Reddit señaló: “Trate el PEEK como si quisiera fundirse si lo mira mal, porque con velocidades y avances incorrectos, básicamente lo hace”. El consenso entre los profesionales es claro: mantenga la herramienta en movimiento, evite los tiempos de permanencia y priorice la evacuación de virutas.
2. Tensión residual y alabeo
Como se mencionó anteriormente, la tensión interna del proceso de extrusión es el enemigo oculto del mecanizado de precisión del PEEK. Los talleres convencionales que tratan el PEEK virgen como cualquier otro plástico a menudo descubren el alabeo solo después de retirar la pieza del dispositivo de fijación, momento en el que ya es demasiado tarde. Los componentes de paredes delgadas son especialmente vulnerables.
Un proveedor aeroespacial informó que omitir el paso de recocido dio como resultado una tasa de rechazo del 22% debido a la ovalización y la distorsión. Tras implementar procedimientos adecuados de alivio de tensiones, esa tasa cayó por debajo del 1%.
3. Desgaste y selección de herramientas
El PEEK virgen puede estar sin relleno, pero sigue siendo lo suficientemente abrasivo como para desafilar rápidamente las fresas de carburo estándar. Las herramientas desafiladas aumentan las fuerzas de corte, generan más calor y producen acabados superficiales deficientes. La comunidad de mecanizado recomienda de manera consistente herramientas de carburo sólido de micrograno con ranuras pulidas para el PEEK sin relleno. Las herramientas de carburo de silicio son otra buena opción.
Un supervisor de taller lo expresó así: “Si oyes que tu herramienta chirría o ves cualquier decoloración en las virutas, detente de inmediato. Tu herramienta ya está acabada y solo estás quemando dinero”.”
4. Control y evacuación de virutas
El PEEK virgen produce virutas fibrosas y continuas que pueden enrollarse alrededor de la herramienta o resoldarse a la superficie de la pieza de trabajo. Una mala evacuación de virutas provoca recortes, mayor calor y defectos superficiales. Los sistemas de aire comprimido o de vacío son esenciales para despejar las virutas de manera eficaz.
5. Acabado superficial y formación de rebabas
El PEEK tiende a deshilacharse y formar rebabas, especialmente alrededor de características pequeñas, roscas internas o bordes. Para componentes médicos y aeroespaciales donde los residuos son inaceptables, esto crea importantes desafíos de calidad. Las herramientas de microdesbarbado de alta velocidad, el desbarbado por láser y las escariadoras de una sola ranura son soluciones comunes.
Mecanizado de PEEK virgen: velocidades, avances y parámetros que funcionan
Acertar con los números transforma el mecanizado de PEEK virgen de una apuesta en un proceso predecible. Los siguientes parámetros representan el consenso de la industria basado en pruebas exhaustivas y experiencia de producción del mundo real.
Parámetros de corte recomendados para PEEK virgen
| Operación | Velocidad de corte (m/min) | Velocidad de avance | Profundidad de corte | Recomendación de herramienta |
|---|---|---|---|---|
| Fresado – Desbaste | 150 – 300 | 0,05 – 0,15 mm/diente | 0,5 – 1,0 mm axial | Carburo de micrograno, 2-3 filos |
| Fresado – Acabado | 200 – 400 | 0,05 – 0,10 mm/diente | 0,1 – 0,3 mm | Carburo afilado, ranuras pulidas |
| Torneado | 200 – 400 | 0,10 – 0,30 mm/rev | 0,5 – 2,0 mm | Carburo con ángulo de ataque positivo |
| Taladrado | 50 – 100 | 0,05 – 0,15 mm/rev | N/D | HSS o carburo afilado, retroceso frecuente |
Fuente: guías de mecanizado industrial y bases de datos de parámetros
El punto óptimo para el fresado de PEEK virgen sin carga es generalmente de 300–600 SFM (91–183 m/min), aproximadamente el doble de la velocidad utilizada para el acetal. Para una fresa de carburo de dos filos de 6 mm a 180 m/min, esto se convierte en aproximadamente 9.550 RPM con un avance de unos 764 mm/min a 0,04 mm/diente.
Se prefiere firmemente el fresado en concordancia frente al fresado en oposición. Produce menores fuerzas de corte, mejor acabado superficial y menor aporte de calor. Para el roscado, el roscado de punta única en un torno produce las roscas de PEEK más precisas.
Estrategias de refrigeración que protegen tanto la herramienta como la pieza
El enfoque de refrigeración depende de la aplicación. Para el PEEK virgen de grado industrial, el refrigerante por inundación con un refrigerante soluble en agua o a base de aceite ligero funciona bien. Las boquillas de alta presión deben apuntar directamente a la interfaz herramienta-pieza.
Para el PEEK virgen de grado médico, sin embargo, deben evitarse los refrigerantes a base de aceite para mantener la biocompatibilidad. El aire comprimido a 5–7 bar o el agua desionizada es el enfoque estándar. Mantenga la boquilla de aire en movimiento para evitar el enfriamiento local, que puede inducir fragilidad.
Algunos talleres reportan éxito con la lubricación de cantidad mínima (MQL) para operaciones menos agresivas. Generalmente no se recomienda el refrigerante por inundación para el PEEK, ya que el choque térmico del refrigerante frío sobre una pieza caliente puede inducir microfisuras.
El protocolo de recocido: su póliza de seguro contra la deformación
Si hay un paso que separa a los profesionales de los aficionados en el mecanizado de PEEK virgen, es el recocido. Este tratamiento térmico alivia las tensiones internas, aumenta la cristalinidad hasta 35–40 % y estabiliza la estructura del material. Omitirlo conlleva el riesgo de deriva dimensional y rechazo de piezas durante la inspección final.
El recocido del material de PEEK virgen en bruto antes del mecanizado es una práctica estándar. El proceso implica:
- Rampa: Calentar el material gradualmente a 200–220 °C en un horno controlado
- Remojo: Mantener la temperatura durante 1–2 horas, con aproximadamente 30 minutos por cada 10 mm de espesor del material
- Enfriamiento lento: Apague el horno y deje que el material se enfríe a temperatura ambiente durante varias horas; nunca retire las piezas mientras estén calientes
Para piezas complejas con una gran eliminación de material, se recomienda encarecidamente un recocido intermedio después del mecanizado en desbaste y antes del acabado. Esto permite que las tensiones liberadas durante el desbaste se estabilicen antes de los cortes de precisión finales.
Un ingeniero de Jucheng Precision describe el proceso de recocido como el “secreto que desbloquea todo el potencial del PEEK virgen”. El material llega con tensiones internas que son invisibles pero muy reales. Cortar las capas externas tensionadas sin aliviar primero esas tensiones hace que el material se mueva, se deforme o se doble durante el mecanizado.
Donde los componentes de PEEK virgen marcan la diferencia
La combinación única de propiedades del PEEK virgen —biocompatibilidad, resistencia química, estabilidad térmica y resistencia mecánica— lo convierte en el material de elección en múltiples industrias exigentes.
Aplicaciones médicas y sanitarias
La biocompatibilidad y la radiolucidez (transparencia a los rayos X) del PEEK virgen han revolucionado la fabricación de dispositivos médicos. Se utiliza para cajas de fusión espinal, implantes craneales, instrumentos quirúrgicos y componentes de endoscopios. El material puede esterilizarse repetidamente mediante autoclave de vapor, radiación gamma u óxido de etileno sin degradarse.
El PEEK virgen de grado médico debe cumplir con las normas ISO 10993 y USP Clase VI. El mecanizado de estas piezas requiere entornos excepcionalmente limpios y procesos que mantengan la pureza del material.
Aeroespacial y Defensa
En aplicaciones aeroespaciales, el PEEK virgen sustituye al metal en componentes críticos pero no estructurales: clips, separadores, aislantes y conectores de fluidos. El material ofrece una relación resistencia-peso comparable al aluminio con la mitad del peso. Su retardancia a la llama (clasificación UL 94 V-0) y su baja emisión de humo lo hacen adecuado para aplicaciones de interior de aeronaves.
Semiconductores y Electrónica
Las propiedades de aislamiento eléctrico, resistencia química y estabilidad térmica del PEEK virgen lo hacen ideal para portadores de obleas de semiconductores, aislantes eléctricos y carcasas de conectores. El material mantiene sus propiedades en entornos de sala limpia y resiste los productos químicos agresivos utilizados en la fabricación de semiconductores.
Petróleo y gas
Los entornos de perforación en fondo de pozo exigen materiales que soporten temperaturas, presiones y exposición química extremas. Los componentes de PEEK virgen —sellos, anillos de respaldo y conectores eléctricos— funcionan de forma fiable donde otros plásticos fallan.
Tolerancias alcanzables y estándares de calidad
Con la técnica y el control de proceso adecuados, el PEEK virgen puede mantener tolerancias sorprendentemente ajustadas. Para la mayoría de las aplicaciones, el mecanizado estándar alcanza tolerancias de ±0,05 mm (±0,002"). Para componentes de alta precisión en condiciones controladas, se pueden alcanzar tolerancias tan ajustadas como ±0,012 mm (±0,0005").
Los requisitos de acabado superficial varían según la aplicación. Los componentes médicos y aeroespaciales a menudo especifican valores de Ra inferiores a 0,8 μm. Lograr esto requiere herramientas afiladas, pasadas de acabado finas y una evacuación adecuada de virutas.
La verificación de la calidad suele implicar la inspección con máquina de medición por coordenadas (CMM). Talleres avanzados como Jucheng Precision utilizan metrología CMM Zeiss para verificar cada dimensión crítica.
Por qué asociarse con un especialista para el mecanizado de PEEK virgen
El mecanizado de PEEK virgen no es un proceso que se pueda aprender de la noche a la mañana. El material exige conocimientos específicos, procesos disciplinados y equipos especializados. Aquí es donde asociarse con un proveedor experimentado de mecanizado CNC marca la diferencia entre el éxito y un fracaso costoso.
Jucheng Precision tiene una amplia experiencia en servicios de mecanizado CNC de PEEK virgen, procesando grados premium de PEEK desde material virgen estándar hasta grados especializados implantables. La empresa opera una planta de fabricación de alta precisión certificada según AS9100 (aeroespacial), ISO 13485 (dispositivos médicos), IATF 16949 (automotriz) y ISO 9001 normas de calidad.
Lo que distingue a Jucheng en el mecanizado de PEEK virgen es el enfoque sistemático de la gestión térmica. La empresa ha elevado el recocido a una ciencia, garantizando que cada componente sea dimensionalmente estable y estructuralmente “muerto”, es decir, que no quede tensión residual que pueda causar deformaciones futuras. Sus instalaciones incluyen estaciones de trabajo CNC de 5 ejes en sala limpia dedicadas, gestionadas por técnicos certificados.
La base de conocimientos de la empresa incluye guías detalladas sobre el recocido del PEEK, la estabilización a alta temperatura, la selección de herramientas y la consecución de precisión en volúmenes bajos para prototipos médicos y aeroespaciales. Con más de 150 máquinas CNC y equipos de metrología avanzados, Jucheng entrega componentes que cumplen las especificaciones más exigentes.
Para los ingenieros de diseño y los profesionales de compras, la propuesta de valor es clara: el PEEK virgen es demasiado caro y demasiado exigente como para confiarlo a un taller generalista. Trabajar con un especialista que entiende la “personalidad” del material y cuenta con los controles de proceso adecuados reduce el riesgo, mejora la calidad y, en última instancia, disminuye el coste total.
Preguntas frecuentes sobre el mecanizado de PEEK virgen
1. ¿Cuál es la diferencia entre el PEEK virgen y los grados de PEEK con carga?
El PEEK virgen es el polímero puro, sin carga. Ofrece la mayor tenacidad, alargamiento y resistencia química de todos los grados de PEEK. El PEEK con fibra de vidrio (GF30) añade fibras de vidrio para aumentar la rigidez y la resistencia al fluencia, pero es más abrasivo para las herramientas. El PEEK con fibra de carbono (CF30) proporciona la mayor resistencia, rigidez y resistencia al desgaste. El PEEK virgen es generalmente más fácil de mecanizar que las variantes reforzadas y se prefiere para aplicaciones médicas, de contacto con alimentos y de aislamiento eléctrico.
2. ¿Se puede mecanizar PEEK virgen en equipos CNC estándar?
Sí, el PEEK virgen se puede mecanizar utilizando equipos CNC estándar para el trabajo del metal. Sin embargo, el éxito depende de utilizar las herramientas, los parámetros y los procesos adecuados. Los parámetros estándar de corte de metal no funcionarán: el PEEK requiere velocidades, avances y estrategias de refrigeración específicos. Los talleres sin experiencia específica en PEEK suelen tener problemas de deformación, acabado superficial deficiente y desgaste excesivo de las herramientas.
3. ¿Por qué se deforma el PEEK virgen durante el mecanizado?
La deformación se produce porque el material de PEEK extruido contiene tensiones internas del proceso de enfriamiento. Cuando se mecaniza y se elimina material, estas tensiones se liberan de forma desigual, lo que provoca la deformación de la pieza. La solución es el recocido: calentar el material a 200–220 °C antes del mecanizado para aliviar las tensiones internas. También se recomienda el recocido intermedio después del desbaste para piezas complejas.
4. ¿Qué herramientas funcionan mejor para mecanizar PEEK virgen?
Las herramientas de carburo sólido de micrograno con canales pulidos ofrecen la mejor combinación de filo, retención del filo y costo para el PEEK virgen. Las herramientas de carburo de silicio son otra buena opción. Las herramientas deben tener ángulos de desprendimiento positivos y filos de corte afilados. Para las calidades de PEEK con relleno, pueden ser necesarias herramientas de diamante policristalino (PCD) o recubiertas de diamante.
5. ¿Cuáles son las velocidades y avances recomendados para el fresado de PEEK virgen?
Para el fresado de PEEK virgen, las velocidades de corte recomendadas van de 150–300 m/min para el desbaste y de 200–400 m/min para el acabado. Las velocidades de avance suelen ir de 0,05–0,15 mm/diente. El punto óptimo para el PEEK sin relleno es de 300–600 SFM (91–183 m/min), aproximadamente el doble de la velocidad utilizada para el acetal. Se prefiere el fresado en concordancia frente al fresado convencional.
6. ¿Qué método de refrigeración debo usar para el PEEK virgen?
Para el PEEK virgen de grado industrial, funciona bien el refrigerante por inundación con refrigerante soluble en agua o de base aceite ligero. Para el PEEK de grado médico, use aire comprimido a 5–7 bar o agua desionizada para mantener la biocompatibilidad. Por lo general, no se recomienda el refrigerante por inundación, ya que el choque térmico puede inducir microgrietas. El objetivo principal es una eliminación eficiente de la viruta.
7. ¿Qué tolerancias puede alcanzar el PEEK virgen?
El mecanizado estándar alcanza tolerancias de ±0,05 mm (±0,002″) para la mayoría de las aplicaciones. En condiciones controladas y con técnicas adecuadas, son posibles tolerancias tan ajustadas como ±0,012 mm (±0,0005″). Alcanzar estas tolerancias requiere recocido, herramientas afiladas, refrigeración adecuada y condiciones ambientales estables.
8. ¿Es el PEEK virgen adecuado para implantes médicos?
Sí, determinadas calidades de PEEK virgen cumplen las normas ISO 10993 y USP Clase VI de biocompatibilidad. El PEEK virgen de grado médico se utiliza en cajas de fusión espinal, implantes craneales e instrumentos quirúrgicos. Es radiolúcido (transparente a los rayos X), lo que permite visualizar el hueso en las imágenes. El mecanizado de PEEK de grado médico requiere entornos limpios y procesos que mantengan la pureza del material.
9. ¿Por qué es tan caro el PEEK virgen?
El PEEK virgen es un termoplástico de ingeniería de alto rendimiento fabricado mediante procesos de polimerización complejos. Una barra de 50 mm de diámetro por 300 mm de longitud cuesta $150–300. Las propiedades excepcionales del material —estabilidad térmica hasta 260 °C, resistencia química, biocompatibilidad y resistencia mecánica— justifican el costo para aplicaciones críticas. Desechar una pieza durante el mecanizado añade un gasto significativo, por lo que es esencial un control adecuado del proceso.
10. ¿Cómo se compara el PEEK virgen con el metal para la fabricación de componentes?
El PEEK virgen ofrece una relación resistencia-peso comparable a la de algunas aleaciones de aluminio con un peso 50% menor. Proporciona una resistencia química que los metales no pueden igualar, resiste la corrosión y es radiolúcido para imágenes médicas. Los componentes de PEEK se pueden mecanizar con tolerancias ajustadas sin necesidad de costosos utillajes de molde. Para aplicaciones que requieren reducción de peso, resistencia química o biocompatibilidad, el PEEK virgen a menudo supera a las alternativas metálicas.
Integrando todo: su plan de acción para el mecanizado de PEEK virgen
El mecanizado exitoso del PEEK virgen se reduce a seguir un proceso disciplinado. Aquí tiene una lista de verificación práctica basada en las mejores prácticas del sector y en la experiencia en el taller:
- Comience con material recocido—Nunca mecanice PEEK en bruto sin antes aliviar las tensiones internas mediante un recocido controlado
- Seleccione las herramientas adecuadas—Carburo de micrograno con ranuras pulidas para PEEK sin carga
- Optimice las velocidades y avances—300–600 SFM para fresado, con velocidades de avance adecuadas
- Utilice fresado en concordancia—Reduce las fuerzas de corte y la generación de calor
- Gestione el calor de forma agresiva—La refrigeración adecuada y la evacuación de virutas no son negociables
- Realice cortes ligeros—0,5–1,0 mm para desbaste, 0,1–0,3 mm para acabado
- Evite el estancamiento de la herramienta—Mantenga la herramienta en movimiento para evitar el calentamiento localizado
- Considere el recocido intermedio—Para piezas complejas con gran eliminación de material
- Inspeccione con regularidad—Verifique los filos de la herramienta y las dimensiones de la pieza durante toda la producción
- Trabaje con especialistas—Asóciese con un taller que comprenda los requisitos únicos del PEEK
El mecanizado de PEEK virgen es un desafío, pero no es un misterio. El material se comporta de manera predecible cuando se comprenden sus propiedades y se respetan sus limitaciones. Con los conocimientos, las herramientas y los procesos adecuados, puede producir de manera consistente componentes de PEEK virgen de alta calidad que cumplan con los requisitos de aplicación más exigentes.
Ya sea que esté diseñando implantes médicos, componentes aeroespaciales o equipos para semiconductores, la clave del éxito radica en tratar el PEEK virgen con el respeto que merece, y en asociarse con expertos en mecanizado que hayan dominado el arte y la ciencia de trabajar con este material extraordinario.
¿Está listo para hablar sobre su proyecto de mecanizado de PEEK virgen? El equipo de especialistas en mecanizado de PEEK de Jucheng Precision está disponible para revisar su diseño, recomendar las calidades y los procesos óptimos, y entregar componentes de precisión que cumplan con sus especificaciones exactas. Contacte a Jucheng Precision hoy mismo para iniciar su proyecto con un socio que comprende lo que se necesita para mecanizar PEEK virgen correctamente desde la primera vez.