
Вы потратили недели на проектирование ответственного компонента — рукоятки хирургического инструмента, корпуса аэрокосмического датчика или держателя полупроводниковой пластины. Спецификация материала требует первичного PEEK, и вы закупили дорогую исходную заготовку. Затем начинается обработка на ЧПУ, и в течение нескольких часов деталь коробится, поверхность выглядит как наждачная бумага, а инструмент изношен сверх допустимых пределов. Этот сценарий разворачивается в механических цехах по всему миру каждый день. Хорошая новость? Этого вполне можно избежать. Это руководство подробно описывает, как успешно обрабатывать первичный PEEK — от понимания того, что делает этот материал исключительным, до освоения скоростей, подач и методов, обеспечивающих стабильные точные результаты.
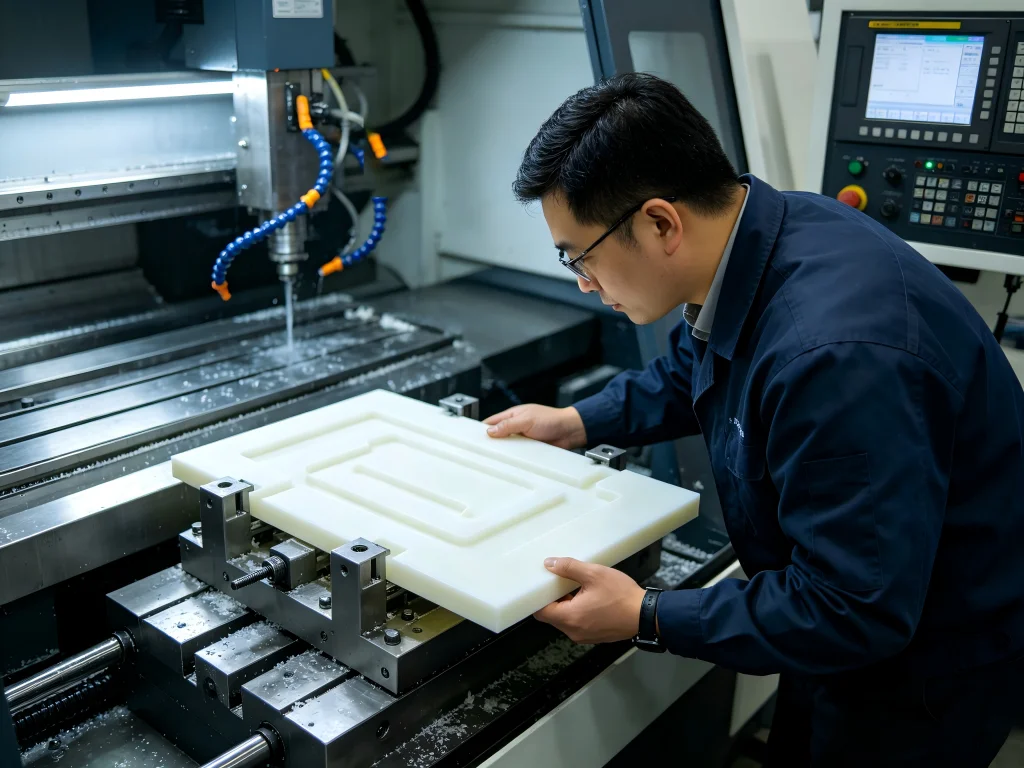
Что отличает первичный PEEK от любого другого пластика, который вы обрабатывали
Первичный PEEK — полиэфирэфиркетон в чистом, ненаполненном виде — находится на вершине пирамиды конструкционных термопластов. Это полукристаллический полимер с непрерывной рабочей температурой 260°C (500°F) и температурой плавления около 343°C (649°F). Материал обладает выдающейся химической стойкостью, превосходными износостойкими свойствами и замечательной размерной стабильностью. Он устойчив к гидролизу, перегретому пару и широкому спектру агрессивных химикатов. В первичном состоянии он обеспечивает наивысшую ударную вязкость и удлинение среди всех марок PEEK, что делает его особенно подходящим для медицинских имплантатов, электрических изоляторов и компонентов пищевой промышленности.
Но вот о чём не расскажет паспорт материала. Первичный PEEK ведёт себя совсем не так, как ацеталь, нейлон или другие конструкционные пластики, которые вы, возможно, обрабатывали. Его температура стеклования 143°C (289°F) означает, что он остаётся жёстким при температурах, при которых другие полимеры становятся липкими. Это превосходно для готовой детали, но создаёт реальные проблемы в цеху. Материал не образует легко ломающуюся стружку, как ацеталь — стружка может быть тягучей и при слишком низких скоростях резания может привариваться обратно к поверхности.
Пожалуй, наиболее критический фактор, отличающий успешную обработку первичного PEEK от дорогостоящих провалов, — это внутренние напряжения. Экструдированные стержни и плиты PEEK остывают снаружи внутрь, запирая сжимающие напряжения в поверхностном слое и растягивающие напряжения в сердцевине. Когда вы удаляете материал, вы нарушаете этот баланс напряжений. На стержне диаметром 100 мм из неотожжённой заготовки перемещение от 0,13 до 0,38 мм после черновой обработки вполне возможно. Это больше, чем многие стандартные допуски ЧПУ. Прямой рез может на ваших глазах превратиться в банан.
И ещё есть фактор стоимости. Стержень из ненаполненного первичного PEEK диаметром 50 мм и длиной 300 мм стоит от $150 до $300 в зависимости от марки. Брак детали стоит не только времени цикла — он стоит более $100 только на сырье. Вот почему обработка первичного PEEK требует большего планирования, большего контроля процесса и большего знания конкретного материала, чем любой другой конструкционный пластик.
Пять основных проблем обработки первичного PEEK
Понимание препятствий — первый шаг к их преодолению. Основываясь на обширном опыте работы в цехах и мнениях сообществ станочников, вот пять проблем, которые неизменно возникают, когда цеха пытаются обрабатывать первичный PEEK.
1. Накопление тепла и управление тепловым режимом
Первичный PEEK обладает низкой теплопроводностью. Он не рассеивает тепло так, как металлы. Тепло, генерируемое в зоне резания, остаётся сконцентрированным, размягчая полимер и вызывая намазывание, плавление или деформацию. Это самая распространённая причина плохого качества поверхности и размерного дрейфа при обработке PEEK.
Опытные станочники на форумах часто подчёркивают, что управление теплом важнее любого другого параметра. Один пользователь Reddit отметил: “Относитесь к PEEK так, будто он хочет расплавиться, если вы посмотрите на него неправильно — потому что при неправильных скоростях и подачах он практически так и делает”. Мнение профессионалов однозначно: держите инструмент в движении, избегайте задержек и уделяйте первостепенное внимание эвакуации стружки.
2. Остаточные напряжения и коробление
Как упоминалось ранее, внутренние напряжения от процесса экструзии — скрытый враг точной обработки PEEK. Обычные цеха, которые относятся к первичному PEEK как к любому другому пластику, часто обнаруживают коробление только после снятия детали с приспособления — когда уже слишком поздно. Тонкостенные компоненты особенно уязвимы.
Один аэрокосмический поставщик сообщил, что пропуск этапа отжига привёл к доле брака 22% из-за овальности и деформации. После внедрения надлежащих процедур снятия напряжений эта доля упала ниже 1%.
3. Износ и выбор инструмента
Незаполненный PEEK может быть ненаполненным, но он всё ещё достаточно абразивен, чтобы быстро затупить стандартные твердосплавные фрезы. Тупой инструмент увеличивает силы резания, генерирует больше тепла и даёт плохое качество поверхности. Машиностроительное сообщество неизменно рекомендует для ненаполненного PEEK монолитные твердосплавные фрезы с микрозернистой структурой и полированными канавками. Инструмент из карбида кремния — ещё один хороший вариант.
Один начальник цеха выразился так: “Если вы слышите, как инструмент скрипит, или видите изменение цвета стружки, немедленно остановитесь. Ваш инструмент уже вышел из строя, и вы просто сжигаете деньги”.”
4. Контроль и отвод стружки
Незаполненный PEEK образует волокнистую, непрерывную стружку, которая может наматываться на инструмент или привариваться обратно к поверхности заготовки. Плохой отвод стружки приводит к повторному резанию, повышенному нагреву и дефектам поверхности. Сжатый воздух или вакуумные системы необходимы для эффективного удаления стружки.
5. Качество поверхности и образование заусенцев
PEEK склонен к разлохмачиванию и образованию заусенцев, особенно вокруг мелких элементов, внутренних резьб или кромок. Для медицинских и аэрокосмических компонентов, где недопустимы загрязнения, это создаёт серьёзные проблемы с качеством. Распространённые решения — высокоскоростной микросъём заусенцев, лазерное удаление заусенцев и однозубые развёртки.
Обработка незаполненного PEEK: скорости, подачи и параметры, которые работают
Правильный подбор чисел превращает обработку незаполненного PEEK из азартной игры в предсказуемый процесс. Приведённые ниже параметры отражают отраслевой консенсус, основанный на обширных испытаниях и реальном производственном опыте.
Рекомендуемые параметры резания для незаполненного PEEK
| Операция | Скорость резания (м/мин) | Подача | Глубина резания | Рекомендация по инструменту |
|---|---|---|---|---|
| Фрезерование — черновая обработка | 150 – 300 | 0,05 – 0,15 мм/зуб | 0,5 – 1,0 мм осевое | Микрозернистый твердый сплав, 2-3 канавки |
| Фрезерование – Чистовая обработка | 200 – 400 | 0,05 – 0,10 мм/зуб | 0,1 – 0,3 мм | Острая твердосплавная кромка, полированные канавки |
| Точение | 200 – 400 | 0,10 – 0,30 мм/об | 0,5 – 2,0 мм | Твердый сплав с положительным передним углом |
| Сверление | 50 – 100 | 0,05 – 0,15 мм/об | Н/Д | Острая HSS или твердосплавная кромка, частый отвод |
Источник: отраслевые руководства по обработке и базы параметров
Оптимальный диапазон для фрезерования незаполненного первичного PEEK обычно составляет 300–600 SFM (91–183 м/мин) — примерно вдвое выше скорости, используемой для ацеталя. Для двухзаходной твердосплавной фрезы диаметром 6 мм при 180 м/мин это соответствует примерно 9 550 об/мин с подачей около 764 мм/мин при 0,04 мм/зуб.
Попутное фрезерование настоятельно предпочтительнее встречного. Оно обеспечивает меньшие силы резания, лучшую чистоту поверхности и меньший подвод тепла. Для нарезания резьбы наибольшую точность резьбы в PEEK обеспечивает одноточечное нарезание резьбы на токарном станке.
Стратегии охлаждения, защищающие и инструмент, и деталь
Подход к охлаждению зависит от применения. Для промышленного первичного PEEK хорошо подходит обильное охлаждение водорастворимой или легкой масляной СОЖ. Сопла высокого давления должны быть направлены непосредственно в зону контакта инструмента и заготовки.
Однако для медицинского первичного PEEK масляные СОЖ необходимо исключить для сохранения биосовместимости. Стандартный подход — сжатый воздух давлением 5–7 бар или деионизированная вода. Держите воздушное сопло в движении, чтобы избежать локального переохлаждения, которое может вызвать хрупкость.
Некоторые цеха сообщают об успешном применении смазки минимальным количеством (MQL) для менее агрессивных операций. Обильное охлаждение, как правило, не рекомендуется для PEEK, поскольку термический удар от холодной СОЖ на нагретой детали может вызвать микротрещины.
Протокол отжига: ваша страховка от коробления
Если есть один этап, который отличает профессионалов от любителей в обработке первичного PEEK, то это отжиг. Эта термическая обработка снимает внутренние напряжения, повышает кристалличность до 35–40% и стабилизирует структуру материала. Пропуск этого этапа грозит размерным дрейфом и отбраковкой деталей при финальном контроле.
Отжиг исходной заготовки первичного PEEK перед обработкой — стандартная практика. Процесс включает:
- Нагрев: Постепенно нагрейте материал до 200–220°C в контролируемой печи
- Выдержка: Поддерживайте температуру 1–2 часа, примерно 30 минут на каждые 10 мм толщины материала
- Медленное охлаждение: Выключите печь и дайте материалу остыть до комнатной температуры в течение нескольких часов — никогда не извлекайте детали горячими
Для сложных деталей со значительным съёмом материала настоятельно рекомендуется промежуточный отжиг после черновой обработки и перед чистовой. Это позволяет напряжениям, высвобождаемым при черновой обработке, стабилизироваться перед финальными прецизионными проходами.
Один из инженеров Jucheng Precision описывает процесс отжига как “секрет, раскрывающий весь потенциал Virgin PEEK”. Материал поступает с внутренними напряжениями, которые невидимы, но вполне реальны. Срезание напряжённых наружных слоёв без предварительного снятия этих напряжений приводит к тому, что материал смещается, коробится или изгибается во время обработки.
Где компоненты из Virgin PEEK имеют решающее значение
Уникальное сочетание свойств Virgin PEEK — биосовместимость, химическая стойкость, термостабильность и механическая прочность — делает его материалом выбора для множества требовательных отраслей.
Медицинские и здравоохранительные применения
Биосовместимость и рентгенопрозрачность (прозрачность для рентгеновских лучей) Virgin PEEK произвели революцию в производстве медицинских изделий. Он используется для кейджей спинального сращения, краниальных имплантатов, хирургических инструментов и компонентов эндоскопов. Материал можно многократно стерилизовать паровым автоклавом, гамма-излучением или этиленоксидом без деградации.
Virgin PEEK медицинского класса должен соответствовать стандартам ISO 10993 и USP Class VI. Обработка таких деталей требует исключительно чистых условий и процессов, сохраняющих чистоту материала.
Аэрокосмическая и оборонная промышленность
В аэрокосмических применениях Virgin PEEK заменяет металл в критически важных, но не силовых компонентах: зажимах, проставках, изоляторах и гидравлических соединителях. Материал обеспечивает отношение прочности к весу, сравнимое с алюминием, при вдвое меньшем весе. Его огнестойкость (рейтинг UL 94 V-0) и низкое дымовыделение делают его пригодным для применения в интерьерах воздушных судов.
Полупроводники и электроника
Электроизоляционные свойства, химическая стойкость и термостабильность Virgin PEEK делают его идеальным для носителей полупроводниковых пластин, электрических изоляторов и корпусов разъёмов. Материал сохраняет свои свойства в средах чистых помещений и противостоит агрессивным химикатам, используемым в производстве полупроводников.
Нефтегазовая отрасль
Условия бурения скважин требуют материалов, выдерживающих экстремальные температуры, давления и химическое воздействие. Компоненты из Virgin PEEK — уплотнения, опорные кольца и электрические соединители — работают надёжно там, где другие пластики отказывают.
Достижимые допуски и стандарты качества
При правильной технике и управлении процессом Virgin PEEK позволяет выдерживать удивительно жёсткие допуски. Для большинства применений стандартная обработка обеспечивает допуски ±0,05 мм (±0,002″). Для высокоточных компонентов в контролируемых условиях достижимы допуски вплоть до ±0,012 мм (±0,0005″).
Требования к шероховатости поверхности зависят от применения. Для медицинских и аэрокосмических компонентов часто указываются значения Ra ниже 0,8 мкм. Для достижения этого требуются острые инструменты, чистовые проходы и надлежащее удаление стружки.
Проверка качества обычно включает контроль на координатно-измерительной машине (КИМ). Передовые предприятия, такие как Jucheng Precision, используют метрологию КИМ Zeiss для проверки каждого критического размера.
Почему стоит сотрудничать со специалистом по обработке первичного PEEK
Обработка первичного PEEK — это не процесс, который можно освоить за одну ночь. Материал требует специфических знаний, отлаженных процессов и специализированного оборудования. Именно здесь сотрудничество с опытным поставщиком услуг ЧПУ-обработки становится разницей между успехом и дорогостоящей неудачей.
Jucheng Precision обладает обширным опытом в области услуг ЧПУ-обработки первичного PEEK, обрабатывая премиальные марки PEEK — от стандартного первичного материала до специализированных имплантируемых марок. Компания располагает высокоточным производственным участком, сертифицированным по стандартам AS9100 (аэрокосмическая отрасль), ISO 13485 (медицинские изделия), IATF 16949 (автомобилестроение) и ISO 9001 стандартам качества.
Что выделяет Jucheng в обработке первичного PEEK — это системный подход к управлению тепловыми режимами. Компания возвела отжиг в ранг науки, гарантируя, что каждый компонент будет размерно стабильным и структурно “мёртвым” — то есть без остаточных напряжений, способных вызвать будущее коробление. В её распоряжении имеются выделенные чистые помещения с 5-осевыми станками ЧПУ, обслуживаемые сертифицированными специалистами.
База знаний компании включает подробные руководства по отжигу PEEK, высокотемпературной стабилизации, выбору инструмента и достижению точности при малых объёмах производства для медицинских и аэрокосмических прототипов. Располагая более чем 150 станками ЧПУ и передовым метрологическим оборудованием, Jucheng поставляет компоненты, соответствующие самым строгим требованиям.
Для инженеров-конструкторов и специалистов по закупкам ценностное предложение очевидно: первичный PEEK слишком дорог и слишком требователен, чтобы доверять его универсальному цеху. Работа со специалистом, который понимает “характер” материала и располагает соответствующим контролем процессов, снижает риски, повышает качество и в конечном итоге снижает общую стоимость.
Часто задаваемые вопросы об обработке первичного PEEK
1. В чём разница между первичным PEEK и наполненными марками PEEK?
Первичный PEEK — это чистый, ненаполненный полимер. Он обладает самой высокой ударной вязкостью, удлинением и химической стойкостью среди всех марок PEEK. Стеклонаполненный PEEK (GF30) содержит стекловолокно для повышения жёсткости и стойкости к ползучести, но более абразивен по отношению к инструменту. Угленаполненный PEEK (CF30) обеспечивает наивысшую прочность, жёсткость и износостойкость. Первичный PEEK, как правило, проще в обработке, чем армированные варианты, и предпочтителен для медицинских применений, контакта с пищевыми продуктами и электроизоляции.
2. Можно ли обрабатывать первичный PEEK на стандартном оборудовании с ЧПУ?
Да, первичный PEEK можно обрабатывать на стандартном металлообрабатывающем оборудовании с ЧПУ. Однако успех зависит от правильного инструмента, режимов и процессов. Стандартные режимы резки металла не подойдут — PEEK требует специфических скоростей, подач и стратегий охлаждения. Цеха без специфического опыта работы с PEEK часто сталкиваются с короблением, плохим качеством поверхности и чрезмерным износом инструмента.
3. Почему необработанный PEEK (Virgin PEEK) коробится при механической обработке?
Коробление возникает из-за того, что экструдированная заготовка PEEK содержит внутренние напряжения от процесса охлаждения. Когда вы удаляете материал при обработке, вы неравномерно высвобождаете эти напряжения, что приводит к деформации детали. Решение — отжиг: нагрев материала до 200–220°C перед обработкой для снятия внутренних напряжений. Для сложных деталей также рекомендуется промежуточный отжиг после черновой обработки.
4. Какие инструменты лучше всего подходят для обработки необработанного PEEK?
Мелкозернистые монолитные твердосплавные инструменты с полированными канавками обеспечивают наилучшее сочетание остроты, стойкости кромки и стоимости для необработанного PEEK. Инструменты из карбида кремния — ещё один хороший вариант. Инструменты должны иметь положительные передние углы и острые режущие кромки. Для наполненных марок PEEK могут потребоваться инструменты из поликристаллического алмаза (PCD) или с алмазным покрытием.
5. Какие рекомендуются скорости и подачи для фрезерования необработанного PEEK?
Для фрезерования необработанного PEEK рекомендуемые скорости резания составляют 150–300 м/мин для черновой обработки и 200–400 м/мин для чистовой. Подача обычно составляет 0,05–0,15 мм/зуб. Оптимальный диапазон для ненаполненного PEEK — 300–600 SFM (91–183 м/мин), примерно вдвое выше скорости, используемой для ацеталя. Предпочтительно попутное фрезерование, а не встречное.
6. Какой способ охлаждения следует использовать для необработанного PEEK?
Для необработанного PEEK промышленного класса хорошо подходит обильное охлаждение водорастворимой или лёгкой масляной СОЖ. Для PEEK медицинского класса используйте сжатый воздух давлением 5–7 бар или деионизированную воду для сохранения биосовместимости. Обильное охлаждение, как правило, не рекомендуется, так как термический удар может вызвать микротрещины. Основная цель — эффективное удаление стружки.
7. Каких допусков можно достичь на необработанном PEEK?
Стандартная обработка обеспечивает допуски ±0,05 мм (±0,002″) для большинства применений. В контролируемых условиях при правильных методах возможны допуски вплоть до ±0,012 мм (±0,0005″). Достижение таких допусков требует отжига, острых инструментов, надлежащего охлаждения и стабильных условий окружающей среды.
8. Подходит ли необработанный PEEK для медицинских имплантатов?
Да, определённые марки необработанного PEEK соответствуют стандартам биосовместимости ISO 10993 и USP Class VI. PEEK медицинского класса используется для межтеловых спейсеров при спондилодезе, краниальных имплантатов и хирургических инструментов. Он рентгенопрозрачен (прозрачен для рентгеновских лучей), что позволяет визуализировать кость при съёмке. Обработка PEEK медицинского класса требует чистых условий и процессов, сохраняющих чистоту материала.
9. Почему необработанный PEEK так дорог?
Необработанный PEEK — это высокоэффективный конструкционный термопласт, производимый с помощью сложных процессов полимеризации. Стержень диаметром 50 мм и длиной 300 мм стоит $150–300. Исключительные свойства материала — термостойкость до 260°C, химическая стойкость, биосовместимость и механическая прочность — оправдывают затраты для критически важных применений. Брак детали при обработке добавляет значительные расходы, поэтому надлежащий контроль процесса имеет решающее значение.
10. Как необработанный PEEK соотносится с металлом при изготовлении компонентов?
Чистый PEEK обеспечивает соотношение прочности и веса, сравнимое с некоторыми алюминиевыми сплавами, при весе на 50% меньше. Он обеспечивает химическую стойкость, недостижимую для металлов, устойчив к коррозии и является рентгенопрозрачным для медицинской визуализации. Компоненты из PEEK можно обрабатывать с жесткими допусками без необходимости в дорогостоящей формообразующей оснастке. Для применений, требующих снижения веса, химической стойкости или биосовместимости, чистый PEEK часто превосходит металлические альтернативы.
Собираем все вместе: ваш план действий по обработке чистого PEEK
Успешная обработка чистого PEEK сводится к соблюдению дисциплинированного процесса. Вот практический контрольный список, основанный на лучших отраслевых практиках и опыте производства:
- Начните с отожженной заготовки—Никогда не обрабатывайте сырой PEEK без предварительного снятия внутренних напряжений путем контролируемого отжига
- Выберите правильные инструменты—Микрозернистый твердый сплав с полированными канавками для ненаполненного PEEK
- Оптимизируйте скорости и подачи—300–600 SFM для фрезерования, с соответствующими скоростями подачи
- Используйте попутное фрезерование—Снижает силы резания и тепловыделение
- Активно управляйте теплом—Надлежащее охлаждение и отвод стружки не подлежат обсуждению
- Выполняйте легкие проходы—0,5–1,0 мм для черновой обработки, 0,1–0,3 мм для чистовой обработки
- Избегайте задержки инструмента—Поддерживайте движение инструмента, чтобы предотвратить локальный нагрев
- Рассмотрите промежуточный отжиг—Для сложных деталей с большим объемом съема материала
- Регулярно проводите осмотр—Проверяйте кромки инструмента и размеры деталей на протяжении всего процесса
- Работайте со специалистами—Сотрудничайте с цехом, который понимает уникальные требования PEEK
Механическая обработка первичного PEEK — задача сложная, но не загадочная. Материал ведет себя предсказуемо, если вы понимаете его свойства и уважаете его ограничения. Обладая правильными знаниями, инструментами и процессами, вы можете стабильно производить высококачественные компоненты из первичного PEEK, отвечающие самым требовательным эксплуатационным требованиям.
Разрабатываете ли вы медицинские имплантаты, аэрокосмические компоненты или оборудование для полупроводниковой промышленности — ключ к успеху заключается в том, чтобы относиться к первичному PEEK с заслуженным уважением и сотрудничать с экспертами по механической обработке, которые освоили искусство и науку работы с этим необыкновенным материалом.
Готовы обсудить ваш проект по механической обработке первичного PEEK? Команда специалистов по механической обработке PEEK компании Jucheng Precision готова рассмотреть ваш проект, рекомендовать оптимальные марки и процессы, а также поставить прецизионные компоненты, соответствующие вашим точным спецификациям. Свяжитесь с Jucheng Precision сегодня чтобы начать свой проект с партнером, который понимает, что нужно для правильной механической обработки первичного PEEK с первого раза.