
Краткий ответ: Обработка Incoloy 825 начинается с состояния поставки и перечня операций, а не со скопированной таблицы режимов. Special Metals указывает, что стандартные операции механической обработки выполнимы и что сплав обычно имеет оптимальные характеристики обрабатываемости в отожжённом состоянии. Подтвердите поставленное состояние и спецификацию, затем подберите инструмент, схему врезания, СОЖ и план чистовой обработки для конкретного элемента.
Сплав INCOLOY 825 обычно обозначается как UNS N08825. Технический бюллетень производителя является первоисточником информации по конкретной марке; общие рекомендации для никелевых сплавов не должны превалировать над сертификатом материала, чертежом или актуальными данными изготовителя инструмента.
Начните с поставленного состояния
Перед выбором маршрута сопоставьте обозначение сплава, форму продукта, состояние термообработки и сертификат с заказом на покупку. Одна и та же марка может поступать в разных формах и состояниях, и это влияет на поведение конкретной работы. Бюллетень Special Metals указывает, что отожжённое состояние обычно обеспечивает оптимальные характеристики обрабатываемости, но это утверждение не даёт права подменять состояние или предполагать, что каждая деталь отожжена. При противоречиях в документации устраните их до начала обработки.
Сохраняйте чёткие границы решения. Категория коррозионностойких материалов или обзор жаропрочных материалов могут дать контекст, но ни то, ни другое не заменяет эксплуатационную спецификацию заказчика. Раздел сайта страница жаропрочных материалов представляет собой обзор семейства; данное руководство рассматривает последовательность обработки компонентов из Incoloy 825.
Предотвращайте трение, не форсируя непроверенный режим резания
Обработка никелевых сплавов чувствительна к тому, как режущая кромка взаимодействует с заготовкой. Инструмент, который задерживается, трется или многократно пересекает наклепанную поверхность, может потерять стойкость кромки и сместить размер прежде, чем оператор увидит заметное изменение качества обработки. Поддерживайте стабильное врезание и избегайте ненужных пауз в зоне резания. Выбирайте геометрию пластины, подготовку кромки и подачу СОЖ, руководствуясь рекомендациями изготовителя инструмента для данной операции и станка.
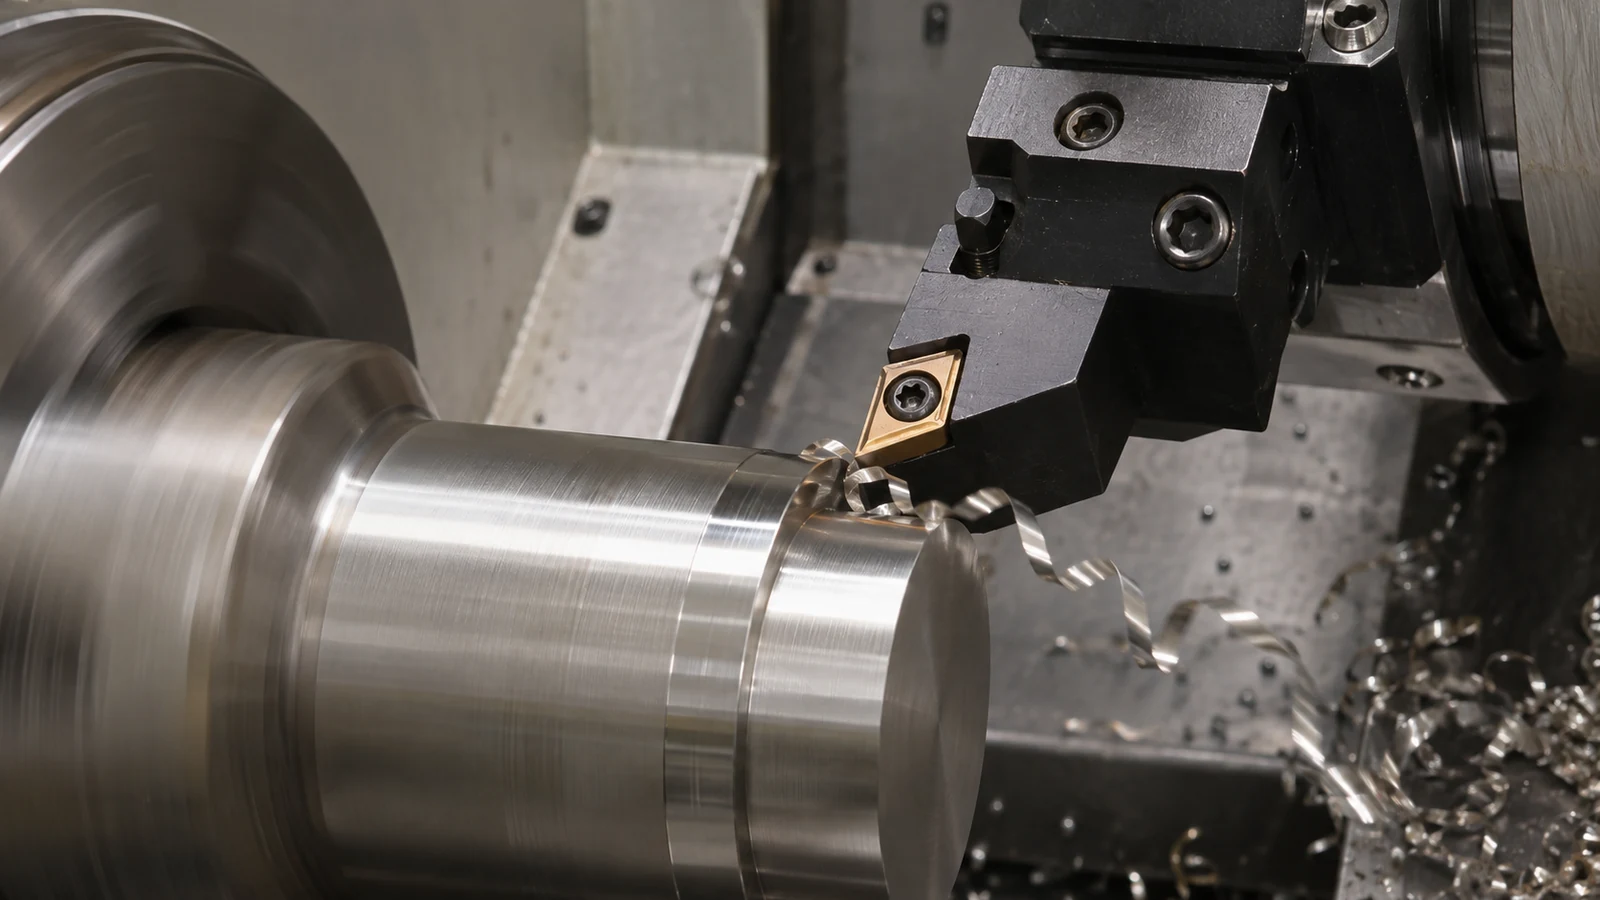 “Держите инструмент в резании” не означает максимизировать подачу или глубину. Тонкая стенка, малое отверстие или прерывистая поверхность могут потребовать иного врезания, чем жесткая токарная операция. Установите исходную точку для конкретной операции на представительной заготовке, контролируйте форму стружки и износ кромки и изменяйте по одной переменной за раз. Опубликованные данные служат лишь ориентиром, если состояние заготовки, марка инструмента, жесткость, СОЖ и врезание соответствуют данной работе.
При фрезерной операции страница возможностей ЧПУ-фрезерования дает контекст процесса. Для точеной шейки или соосного отверстия выбирайте наладку, сохраняющую осевой базис при черновой и чистовой обработке, а не обрабатывайте каждую поверхность независимо.
Планируйте длинные элементы, отверстия и отвод стружки отдельно
Длинный тонкий вал, глубокое отверстие и корпус с карманами создают разные ограничения. Длинные детали требуют поддержки вблизи зоны резания и проверки прогиба после закрепления. Отверстие требует инструмента и пути стружки, способных достичь дна без набивания стружки о чистовую стенку. Карманы требуют способа удаления стружки, а не повторного ее перерезания. Закрепление заготовки, вылет инструмента и доступность следует определять по чертежу до финализации программы.
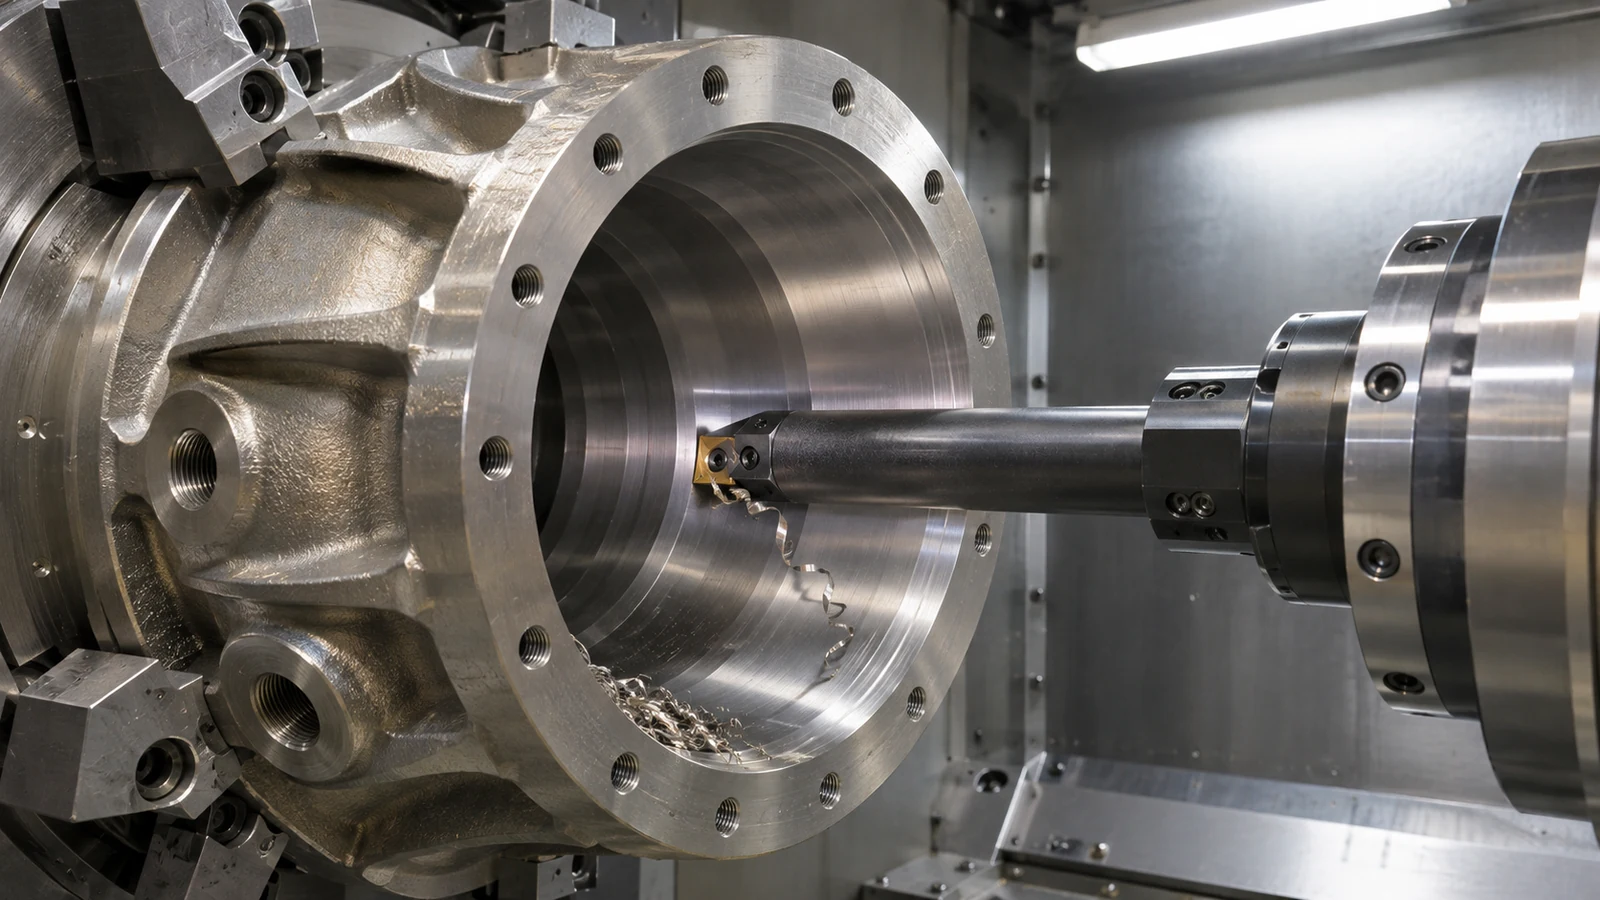 Разделяйте черновую и чистовую обработку, когда тепло, силы резания или снятие напряжений могут сместить критическую поверхность. Если деталь переворачивается, установите, как восстанавливается основная база и как впоследствии проверяются соосность или взаимное расположение торцов. Это особенно полезно там, где компонент сочетает точеные и фрезерованные элементы. Лучший маршрут — тот, что сохраняет требуемые геометрические соотношения при измеримом процессе, а не просто тот, где меньше операций.
Включите чистовую обработку и контроль в маршрут
Шероховатость поверхности следует задавать и контролировать только там, где этого требует чертеж или функция. Уплотнительная поверхность, посадочная поверхность подшипника и нефункциональная наружная поверхность не обязательно требуют одинаковой шероховатости. Износ инструмента, вибрация, повторное перерезание стружки и условия измерения могут влиять на наблюдаемый результат. Определите метод контроля и план выборки для данного элемента, а не полагайтесь на то, что визуальная проверка установит числовое значение шероховатости.
Для Обработка Incoloy 825, сохраняйте связь между состоянием материала, операцией и окончательной приемкой. Фиксируйте идентичность заготовки, критические установочные базы и измерения, подтверждающие чертеж. Не представляйте единственные скорость, подачу или допуск как универсальные: правильные значения зависят от инструментальной системы, станка, геометрии элемента и требований заказчика.
Гипотетический разбор маршрута: корпус датчика с глубоким отверстием
Иллюстративный сценарий, а не случай клиента JUCHENG: предположим, что корпус зонда прибора задан из Incoloy 825 с длинным центральным отверстием, поверхностью фланца и радиальным патрубком. Его условия эксплуатации и выбор материала определены в другом разделе инженерного комплекта. Задача обработки — сохранить соотношение отверстия и торца, обеспечив при этом свободный путь стружки и доступ для контроля.
Сначала сверьте поставленное состояние материала с сертификатом и чертежом. Затем рассмотрите, обрабатывается ли отверстие начерно до чистовой обработки торца фланца или торец следует установить раньше как базу. Ответ зависит от геометрии заготовки и закрепления; его следует оценивать по тому, как можно воссоздать критическую ось, а не по универсальному правилу “сначала торец”. Длинный расточной инструмент может прогибаться, а зажатая стружка может поцарапать стенку или скрыть развивающуюся проблему инструмента. Маршрут должен обеспечивать доступ для удаления стружки и метод контроля, достигающий заданной глубины.
Для радиального патрубка определите его соотношение с отверстием и фланцем до выбора второй наладки. Поворотный или многоосевой маршрут может сократить переустановки, но только если фактический станок, приспособление и план контроля это поддерживают. В противном случае установите повторяемую базу переноса и проверьте положение патрубка после переориентации. Не описывайте конфигурацию станка как гарантированную возможность, пока работа не проанализирована.
При первой детали контролируйте отверстие, фланец, положение патрубка и заданную шероховатость по отдельности. Если отверстие имеет недостаточный размер, проверьте состояние инструмента и метод измерения, прежде чем применять общую коррекцию; длинный инструмент, набивание стружки и доступ зонда могут давать разные причины. Записывайте, какое состояние и операция дали каждый принятый элемент, чтобы последующая корректировка не скрыла исходные данные процесса.
Соответствуйте методу элементу, а не маркировке сплава
| Элемент | Вопрос планирования | Полезная деталь чертежа или контроля |
|---|---|---|
| Длинное отверстие | Вылет инструмента, жёсткость, удаление стружки и доступ для измерений взаимосвязаны. | Требования к глубине, диаметру, прямолинейности или положению, база и доступ для контроля. |
| Поверхность фланца | Зажим может деформировать тонкий фланец или повлиять на соотношение между торцом и отверстием. | База установки, заданная плоскостность или чистота поверхности и состояние опор при контроле. |
| Радиальное отверстие | Вторая установка может нарушить угловое или позиционное совмещение с основным отверстием. | Позиционная привязка, база для угловой ориентации и способ проверки элемента после переустановки. |
Таблица не предписывает станок или число установок. Она помогает конструктору и поставщику определить, что необходимо измерять и какие вопросы по доступу или закреплению заготовки требуют ответа до расчёта стоимости процесса.
Вопросы по обработке Incoloy 825
Какое состояние обычно предпочтительно для обработки Incoloy 825?
Special Metals указывает, что сплав обычно имеет оптимальные характеристики обрабатываемости в отожжённом состоянии. Подтвердите поставленное состояние и действующую спецификацию материала; не предполагайте и не изменяйте его.
Как следует планировать глубокое отверстие?
Планируйте доступ инструмента, жёсткость, отвод стружки и доступ для контроля совместно. Отверстие, которое можно обработать, но нельзя измерить или очистить от стружки, — это не полный план процесса.
Можно ли использовать данные для Inconel 718 применительно к Incoloy 825?
Не переносите их как производственный рецепт. Используйте актуальные данные производителя инструмента и квалифицируйте фактическую пластину, состояние заготовки, станок, СОЖ и режим контакта.
Надёжный Обработка Incoloy 825 маршрут связывает рекомендации по состоянию производителя со стабильным зацеплением, удалением стружки и доступом для контроля; любые технологические настройки всё равно должны быть аттестованы на указанной детали и операции.