
Respuesta breve: Mecanizado de Incoloy 825 comienza con la condición de suministro y la lista de operaciones, no con una tabla de parámetros copiada. Special Metals indica que se pueden realizar operaciones de mecanizado estándar y que la aleación normalmente presenta características de mecanizado óptimas en estado recocido. Confirme la condición y la especificación de suministro, y luego valide la herramienta, el compromiso de corte, el refrigerante y el plan de acabado para la geometría real.
La aleación INCOLOY 825 se designa comúnmente como UNS N08825. El boletín técnico del productor es la fuente principal para información específica del grado; una recomendación general para aleaciones de níquel no debe prevalecer sobre el certificado de material, el plano o los datos actuales del fabricante de herramientas.
Comience con la condición de suministro
Antes de elegir una ruta, haga coincidir la designación de la aleación, la forma del producto, la condición de tratamiento térmico y el certificado con la orden de compra. El mismo grado puede llegar en distintas formas y condiciones, y estas afectan el comportamiento de un trabajo específico. El boletín de Special Metals indica que el temple recocido normalmente ofrece características de mecanizado óptimas, pero esa afirmación no autoriza a sustituir la condición ni a suponer que todas las piezas están recocidas. Si la documentación presenta conflictos, resuélvalos antes del mecanizado.
Mantenga claro el alcance de la decisión. Una categoría de material resistente a la corrosión o una visión general de materiales para altas temperaturas puede aportar contexto, pero ninguna sustituye la especificación de servicio del cliente. La página de materiales para altas temperaturas del sitio es una visión general de la familia; esta guía aborda la secuencia de mecanizado para componentes de Incoloy 825.
Evite el roce sin forzar un corte no validado
El mecanizado de aleaciones de níquel es sensible a cómo el filo se encuentra con el material. Una herramienta que permanece detenida, roza o cruza repetidamente una superficie endurecida por deformación puede perder vida de filo y desplazar la dimensión antes de que el operador vea un cambio drástico en el acabado. Mantenga un compromiso de corte estable y evite pausas innecesarias en el corte. Seleccione la geometría de la plaquita, la preparación del filo y el suministro de refrigerante según las indicaciones del fabricante de la herramienta para la operación y la máquina.
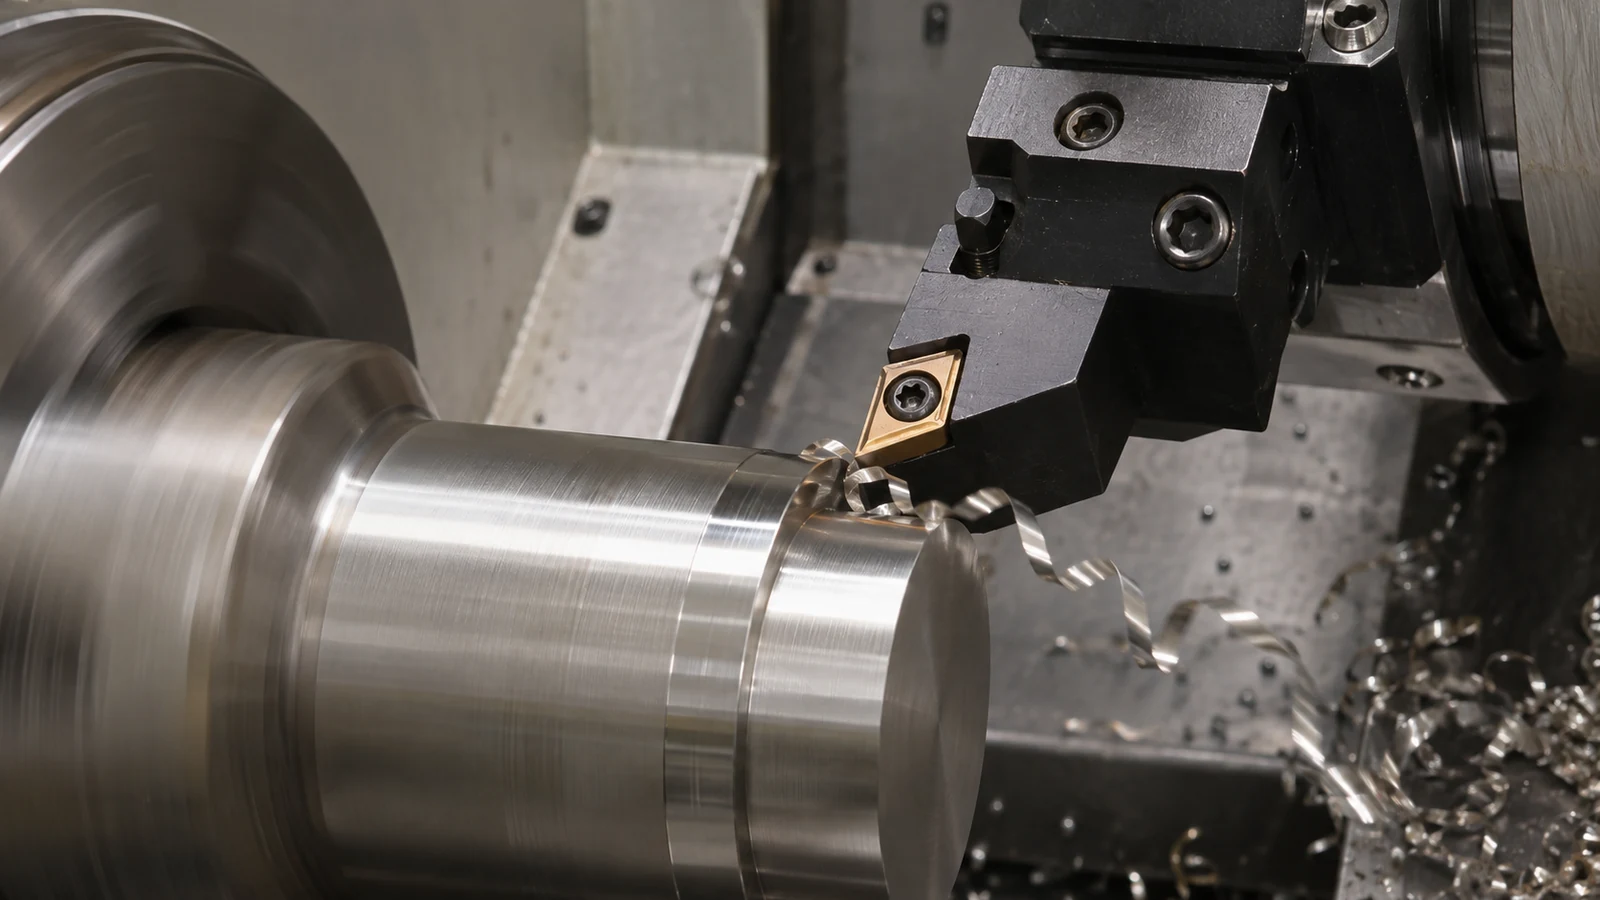 “Mantener la herramienta cortando” no significa maximizar el avance o la profundidad. Una pared delgada, un taladro pequeño o una superficie interrumpida pueden requerir un compromiso de corte diferente al de una operación de torneado rígida. Establezca un punto de partida específico para la operación sobre material representativo, supervise la forma de la viruta y el desgaste del filo, y ajuste una variable a la vez. Los datos publicados son solo una referencia cuando las condiciones de la pieza, el grado de la herramienta, la rigidez, el refrigerante y el compromiso de corte se asemejan al trabajo.
En una operación de fresado, el página de capacidad de fresado CNC aporta contexto del proceso. Para un muñón torneado o un taladro concéntrico, seleccione un montaje que preserve la referencia del eje durante el desbaste y el acabado, en lugar de tratar cada superficie de forma independiente.
Planifique por separado las geometrías largas, los taladros y las trayectorias de viruta
Un eje largo y esbelto, un taladro profundo y una carcasa con cavidades crean cada uno restricciones diferentes. Las piezas largas necesitan soporte cerca de la zona de corte y una verificación de la deflexión tras el amarre. Un taladro necesita una herramienta y una trayectoria de viruta que puedan alcanzar el fondo sin empaquetar virutas contra una pared acabada. Las cavidades necesitan una forma de evacuar las virutas en lugar de recortarlas repetidamente. El amarre de la pieza, el voladizo de la herramienta y el acceso deben decidirse a partir del plano antes de finalizar el programa.
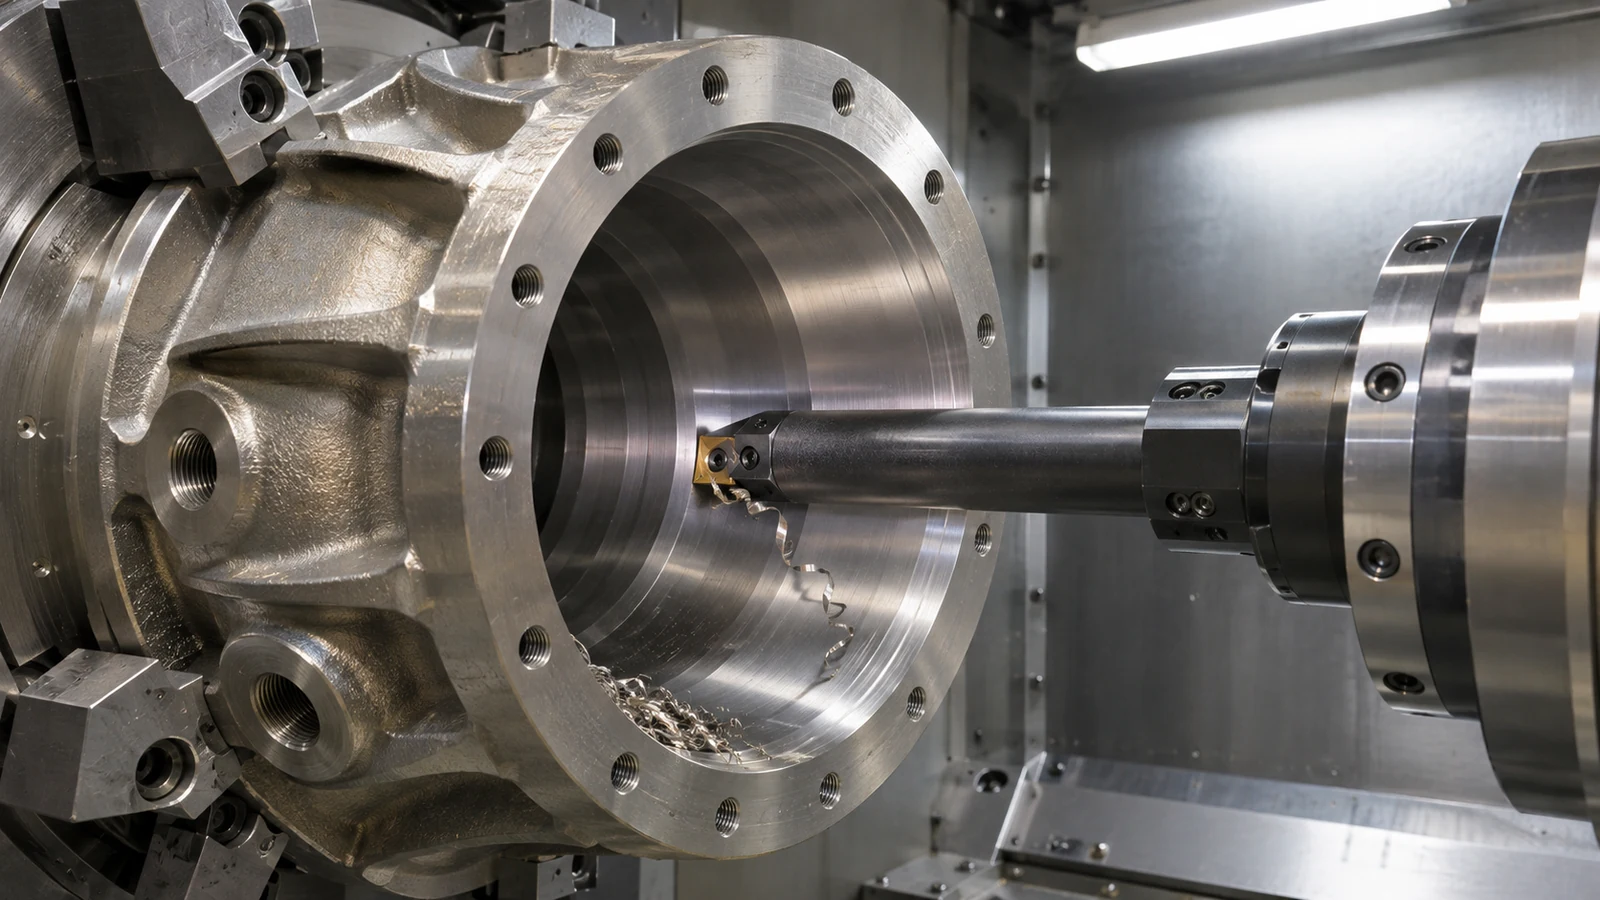 Separe el desbaste del acabado cuando el calor, las fuerzas de corte o la liberación de material puedan mover una superficie crítica. Si la pieza se voltea, establezca cómo se recupera el dato primario y cómo se verifican después la coaxialidad o las relaciones de cara. Esto es especialmente útil cuando el componente combina características torneadas y fresadas. La mejor ruta es la que mantiene las relaciones geométricas requeridas con un proceso medible, no simplemente la que tiene menos operaciones.
Incluya el acabado y la inspección en la ruta de proceso
El acabado superficial debe especificarse e inspeccionarse solo donde el plano o la función lo requieran. Una cara de sellado, una interfaz de rodamiento y un exterior no funcional no necesariamente necesitan el mismo acabado. El desgaste de la herramienta, la vibración, el recorte de viruta y la condición de medición pueden afectar el resultado observado. Defina el método de inspección y el plan de muestreo para la característica en lugar de suponer que una comprobación visual puede establecer un acabado numérico.
Para Mecanizado de Incoloy 825, preserve el vínculo entre la condición del material, la operación y la aceptación final. Registre la identidad del material, las referencias críticas del montaje y las mediciones que verifican el plano. Evite presentar una única velocidad, avance o tolerancia como universal: los valores correctos dependen del sistema de herramienta, la máquina, la geometría de la característica y el requisito del cliente.
Revisión de una ruta hipotética: una carcasa de sonda con un taladro profundo
Escenario ilustrativo, no un caso de cliente de JUCHENG: suponga que se especifica una carcasa de sonda para instrumentos en Incoloy 825, con un taladro central largo, una cara de brida y un puerto radial. Sus condiciones de servicio y selección de material se definen en otra parte del paquete de ingeniería. El desafío de mecanizado es preservar la relación taladro-cara mientras se proporciona una trayectoria de viruta despejada y acceso para la inspección.
Primero verifique la condición del material suministrado contra el certificado y el plano. Luego revise si el taladro se mecaniza en desbaste antes de acabar la cara de la brida, o si la cara debe establecerse antes como dato. La respuesta depende de la geometría del material en bruto y del amarre de la pieza; debe juzgarse por cómo se puede recrear el eje crítico, no por una regla universal de “primero la cara”. Una herramienta de mandrinar larga puede deflectarse, mientras que las virutas atrapadas pueden rayar una pared u ocultar un problema incipiente de la herramienta. La ruta necesita acceso para la evacuación de virutas y un método de inspección que pueda alcanzar la profundidad especificada.
Para el puerto radial, defina su relación con el taladro y la brida antes de seleccionar un segundo montaje. Una ruta rotativa o multieje puede reducir el reposicionamiento, pero solo si la máquina real, el utillaje y el plan de inspección lo respaldan. De lo contrario, establezca un dato de transferencia repetible y verifique la ubicación del puerto tras la reorientación. No describa una configuración de máquina como una capacidad garantizada hasta que se revise el trabajo.
En la primera pieza, inspeccione por separado el taladro, la brida, la posición del puerto y el acabado especificado. Si el taladro está por debajo de la medida, inspeccione la condición de la herramienta y el método de medición antes de aplicar una compensación global; una herramienta larga, el empaquetamiento de virutas y el acceso de la sonda pueden producir causas diferentes. Registre qué condición y operación produjeron cada característica aceptada, de modo que un ajuste posterior no oculte la evidencia original del proceso.
Adapte el método a la geometría, no a la etiqueta de la aleación
| Característica | Problema de planificación | Detalle útil del plano o de la inspección |
|---|---|---|
| Taladro largo | El alcance de la herramienta, la rigidez, la evacuación de virutas y el acceso para medición interactúan. | Requisito de profundidad, diámetro, rectitud o posición, datum y acceso para inspección. |
| Cara de brida | El amarre puede deformar una brida delgada o afectar la relación entre la cara y el barreno. | Datum de asiento, planitud o acabado especificados, y estado de soporte para inspección. |
| Puerto radial | Un segundo montaje puede alterar la alineación angular o posicional con el barreno principal. | Referencia de posición, datum de sincronización y cómo se verifica la característica tras la reorientación. |
La tabla no prescribe una máquina ni un número de montajes. Ayuda al diseñador y al proveedor a identificar qué debe medirse y qué preguntas de acceso o de sujeción necesitan respuesta antes de cotizar el proceso.
Preguntas sobre el mecanizado de Incoloy 825
¿Qué condición se prefiere generalmente para mecanizar Incoloy 825?
Special Metals indica que la aleación normalmente presenta características de mecanizado óptimas en el temple recocido. Confirme la condición suministrada y la especificación de material aplicable; no la suponga ni la modifique.
¿Cómo debe planificarse un barreno profundo?
Planifique juntos el acceso de la herramienta, la rigidez, la evacuación de virutas y el alcance de la inspección. Un barreno que se puede cortar pero no se puede medir ni limpiar de virutas no constituye un plan de proceso completo.
¿Se pueden usar los datos de Inconel 718 en Incoloy 825?
No los transfiera como receta de producción. Utilice datos actuales del fabricante de herramientas y valide el inserto real, la condición de la pieza, la máquina, el refrigerante y el compromiso.
Una ruta confiable Mecanizado de Incoloy 825 conecta la guía de condición del productor con un compromiso estable, evacuación de virutas y acceso para inspección; cualquier ajuste del proceso debe seguir siendo calificado en la pieza y operación especificadas.