
إجابة مختصرة: تصنيع Incoloy 825 يبدأ بحالة المادة كما وردت وقائمة العمليات، وليس بجدول معاملات منسوخ. تذكر Special Metals أنه يمكن تنفيذ عمليات التصنيع القياسية وأن السبيكة عادةً ما تمتلك خصائص تصنيع مثلى في حالة التلدين. تحقق من الحالة والمواصفات المورّدة، ثم اعتمد خطة الأدوات والارتباط وسائل التبريد والتشطيب للخاصية الفعلية.
يُشار عادةً إلى سبيكة INCOLOY 825 بالرمز UNS N08825. النشرة الفنية للمُنتج هي المصدر الأساسي للمعلومات الخاصة بالدرجة؛ ولا ينبغي أن تتجاوز توصية عامة لسبائك النيكل شهادة المادة أو الرسم أو بيانات صانع الأدوات الحالية.
ابدأ من الحالة المورّدة
قبل اختيار المسار، طابق تعيين السبيكة وشكل المنتج وحالة المعالجة الحرارية والشهادة مع أمر الشراء. قد تصل الدرجة نفسها بأشكال وحالات مختلفة، وهذه تؤثر على سلوك مهمة معينة. تنص نشرة Special Metals على أن حالة التلدين عادةً ما توفر خصائص تصنيع مثلى، لكن هذا البيان ليس إذنًا باستبدال الحالة أو افتراض أن كل قطعة مُلدّنة. إذا تعارضت الوثائق، فحلّ التعارض قبل التصنيع.
أبقِ نطاق القرار واضحًا. قد توفر فئة مادة مقاومة للتآكل أو نظرة عامة على مواد درجات الحرارة العالية سياقًا، لكن أياً منهما لا يحل محل مواصفات الخدمة الخاصة بالعميل. صفحة الموقع لمواد درجات الحرارة العالية هي نظرة عامة على العائلة؛ يتناول هذا الدليل تسلسل التصنيع لمكونات Incoloy 825.
امنع الاحتكاك دون فرض قطع غير معتمد
تتأثر عملية تشغيل سبائك النيكل بالطريقة التي تلتقي بها حافة القطع مع المادة الخام. فالأداة التي تبقى ساكنة أو تحتك أو تعبر سطحًا مقسّى بالتشغيل مرارًا قد تفقد عمر حافتها وتُزيح الأبعاد قبل أن يلاحظ المشغّل تغيرًا جذريًا في التشطيب. حافظ على تعشيق مستقر وتجنّب التوقفات غير الضرورية عند القطع. اختر هندسة القطعة القابلة للتبديل وتجهيز الحافة وتوصيل سائل التبريد وفقًا لإرشادات صانع الأداة الخاصة بالعملية والماكينة.
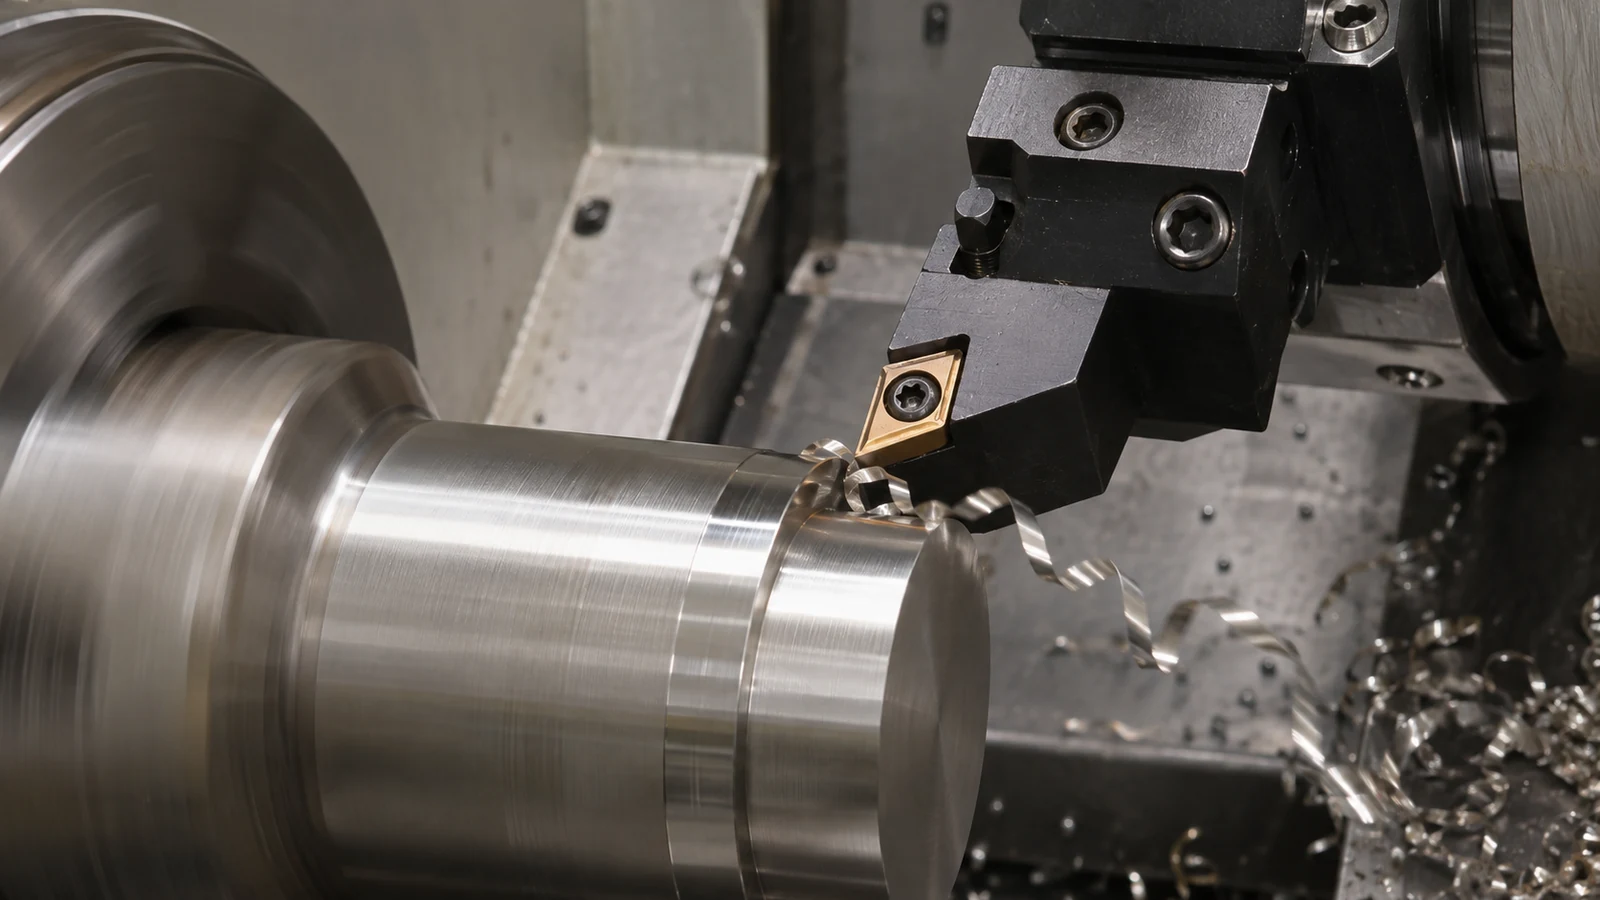 “لا يعني ”أبقِ الأداة تقطع» تعظيم التغذية أو العمق. فقد يحتاج الجدار الرقيق أو التجويف الصغير أو السطح المتقطع إلى تعشيق مختلف عن عملية الخراطة الصلبة. حدّد نقطة بداية خاصة بالعملية على مادة خام تمثيلية، وراقب شكل الرقاقة وتآكل الحافة، وعدّل متغيرًا واحدًا في كل مرة. البيانات المنشورة مرجع فقط عندما تشبه حالة قطعة العمل ودرجة الأداة والصلابة وسائل التبريد والتعشيق ظروف المهمة.
في عملية التفريز، فإن صفحة قدرات التفريز CNC يمنح سياقًا للعملية. بالنسبة لمقعد مُخرّط أو تجويف متحد المركز، اختر إعدادًا يحافظ على مرجع المحور عبر التخشين والتشطيب بدلًا من التعامل مع كل سطح على حدة.
خطّط للخصائص الطويلة والتجاويف ومسارات الرقائق بشكل منفصل
كل من العمود الطويل النحيل والتجويف العميق والعلبة ذات الجيوب يفرض قيودًا مختلفة. تحتاج الأجزاء الطويلة إلى دعم قرب منطقة القطع وإلى فحص الانحراف بعد التثبيت. ويحتاج التجويف إلى أداة ومسار رقاقات يمكنهما الوصول إلى القاع دون تكديس الرقاقات مقابل جدار مُشطّب. وتحتاج الجيوب إلى وسيلة لإخراج الرقاقات بدلًا من إعادة قطعها مرارًا. ينبغي تحديد تثبيت قطعة العمل وبروز الأداة والوصول انطلاقًا من الرسم قبل إنهاء البرنامج.
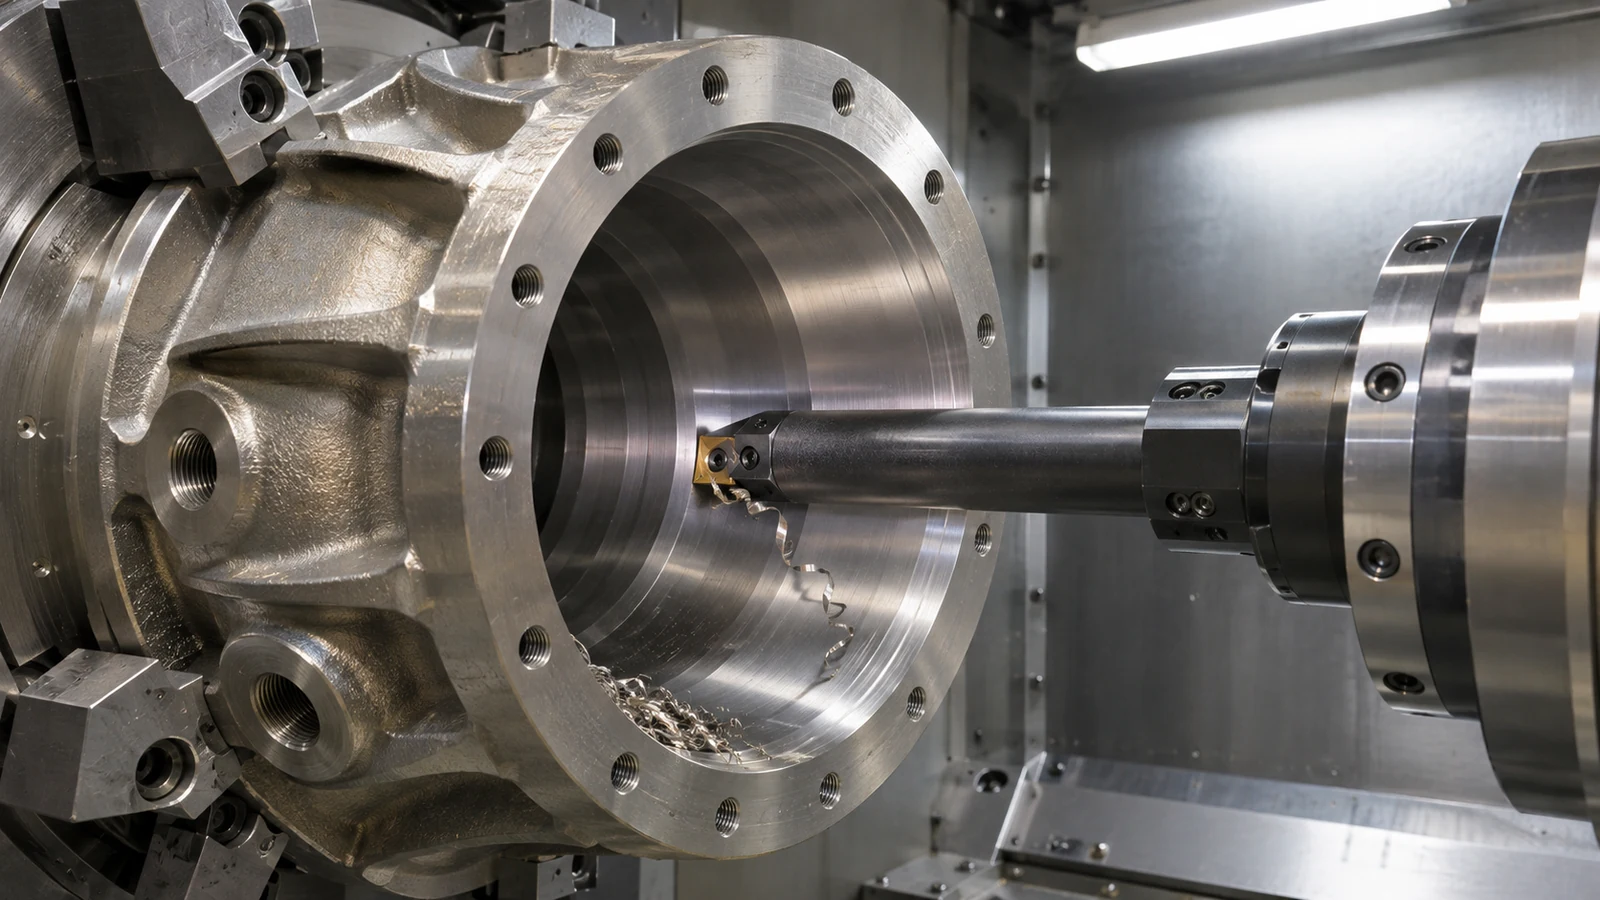 افصل التخشين عن التشطيب عندما يمكن للحرارة أو قوى القطع أو تحرر المادة الخام أن تحرّك سطحًا حرجًا. إذا قُلبت القطعة، فحدّد كيفية استعادة المرجع الأساسي وكيفية التحقق من التماثل المحوري أو علاقات الأوجه بعد ذلك. يكون هذا مفيدًا بشكل خاص عندما تجمع المكوّن بين ميزات مُخرّطة ومفروزة. أفضل مسار هو الذي يحافظ على العلاقات الهندسية المطلوبة بعملية قابلة للقياس، وليس ببساطة المسار ذا العمليات الأقل.
اجعل التشطيب والفحص جزءًا من المسار
ينبغي تحديد تشطيب السطح وفحصه فقط حيث يتطلبه الرسم أو الوظيفة. فوجه الإحكام وواجهة المحمل والسطح الخارجي غير الوظيفي لا تحتاج بالضرورة إلى التشطيب نفسه. يمكن أن يؤثر تآكل الأداة والاهتزاز وإعادة قطع الرقاقات وظروف القياس جميعًا في النتيجة المرصودة. حدّد طريقة الفحص وخطة أخذ العينات للميزة بدلًا من افتراض أن الفحص البصري يمكنه إثبات تشطيب رقمي.
لـ تصنيع Incoloy 825, ، حافظ على الصلة بين حالة المادة والعملية والقبول النهائي. سجّل هوية المادة الخام ومراجع الإعداد الحرجة والقياسات التي تتحقق من الرسم. تجنّب تقديم سرعة أو تغذية أو تفاوت واحد كقيمة عالمية: فالقيم الصحيحة تعتمد على نظام الأداة والماكينة وهندسة الميزة ومتطلبات العميل.
مراجعة مسار افتراضي: علبة مسبار بتجويف عميق
سيناريو توضيحي، وليس حالة عميل لـ JUCHENG: لنفترض أن علبة مسبار أداة محددة من Incoloy 825، بتجويف مركزي طويل ووجه شفة ومنفذ شعاعي. تُعرَّف ظروف خدمتها واختيار مادتها في مكان آخر من حزمة الهندسة. يتمثل التحدي في التشغيل في الحفاظ على علاقة التجويف بالوجه مع توفير مسار واضح للرقاقات وإمكانية الوصول للفحص.
تحقق أولًا من حالة المادة الموردة مقابل الشهادة والرسم. ثم راجع ما إذا كان التجويف يُخشَّن قبل تشطيب وجه الشفة، أو ما إذا كان ينبغي إنشاء الوجه في وقت أبكر كمرجع. تعتمد الإجابة على هندسة القطعة الخام وتثبيت قطعة العمل؛ وينبغي الحكم عليها بناءً على كيفية إعادة إنشاء المحور الحرج، لا بقاعدة عالمية “الوجه أولًا”. قد تنحرف أداة تجويف طويلة، بينما يمكن للرقاقات المحتجزة أن تخدش جدارًا أو تحجب مشكلة متنامية في الأداة. يحتاج المسار إلى إمكانية الوصول لإخراج الرقاقات وإلى طريقة فحص يمكنها الوصول إلى العمق المحدد.
بالنسبة للمنفذ الشعاعي، حدّد علاقته بالتجويف والشفة قبل اختيار إعداد ثانٍ. قد يقلل المسار الدوّار أو متعدد المحاور من إعادة التموضع، لكن فقط إذا دعمته الماكينة الفعلية والتثبيت وخطة الفحص. وإلا، فأنشئ مرجع نقل قابلًا للتكرار وتحقق من موضع المنفذ بعد إعادة التوجيه. لا تصف تكوين ماكينة كقدرة مضمونة حتى تُراجع المهمة.
عند أول قطعة، افحص التجويف والشفة وموضع المنفذ والتشطيب المحدد كلًا على حدة. إذا كان التجويف أصغر من الحجم، فافحص حالة الأداة وطريقة القياس قبل تطبيق إزاحة شاملة؛ فقد تنتج أداة طويلة أو تكدس رقاقات أو صعوبة وصول المسبار أسبابًا مختلفة. سجّل أي حالة وعملية أنتجت كل ميزة مقبولة حتى لا يحجب تعديل لاحق دليل العملية الأصلي.
طابق الطريقة مع الخاصية، لا مع اسم السبيكة
| الميزة | مشكلة التخطيط | تفصيل مفيد من الرسم أو الفحص |
|---|---|---|
| التجويف الطويل | وصول الأداة والصلابة وإزالة الرقائق والوصول للقياس تتفاعل معًا. | متطلبات العمق والقطر والاستقامة أو الموضع، ومرجع القياس (datum)، والوصول للفحص. |
| وجه الفلنجة | قد يؤدي التثبيت إلى تشويه فلنجة رقيقة أو التأثير على العلاقة بين الوجه والتجويف. | مرجع الاستناد، والاستواء أو التشطيب المحدد، وحالة الدعم للفحص. |
| فتحة قطرية | قد تؤدي عملية تثبيت ثانية إلى الإخلال بالمحاذاة الزاوية أو الموضعية مع التجويف الرئيسي. | مرجع الموضع، ومرجع التوقيت الزاوي (clocking datum)، وكيفية التحقق من الميزة بعد إعادة التوجيه. |
لا يفرض الجدول آلة أو عددًا محددًا من عمليات التثبيت. بل يساعد المصمم والمورد على تحديد ما يجب قياسه وأي أسئلة الوصول أو تثبيت قطعة العمل تحتاج إلى إجابات قبل تسعير العملية.
أسئلة حول تصنيع Incoloy 825
ما الحالة المفضلة عمومًا لتصنيع Incoloy 825؟
تذكر Special Metals أن السبيكة تتمتع عادةً بأفضل خصائص التصنيع في حالة التلدين. تحقق من الحالة الموردة ومواصفة المادة الحاكمة؛ لا تفترضها أو تغيّرها.
كيف ينبغي التخطيط لتجويف عميق؟
خطّط لوصول الأداة والصلابة وإخلاء الرقائق ومدى الوصول للفحص معًا. فالتجويف الذي يمكن قطعه لكن لا يمكن قياسه أو إخلاؤه من الرقائق ليس خطة عملية مكتملة.
هل يمكن استخدام بيانات Inconel 718 على Incoloy 825؟
لا تنقلها كوصفة إنتاج. استخدم بيانات صانع الأدوات الحالية وتحقق من صلاحية القطعة الفعلية وحالة قطعة العمل والآلة وسائل التبريد ومدى التلامس.
مسار موثوق تصنيع Incoloy 825 يربط إرشادات حالة المنتج بمشاركة ثابتة وإزالة الرقائق والوصول للفحص؛ ومع ذلك يجب تأهيل أي إعداد للعملية على الجزء والعملية المحددين.