
短い答え: Nimonic 90の機械加工 見落とされがちな条件確認から始まります。Special Metals社は、この合金は完全に熱処理された状態で機械加工すべきであると述べています。これは、時効硬化性合金を最終時効前に粗加工する経路とは異なります。まず注文製品と処理記録を確認し、その上で剛性の高いセットアップ、安定した切削係合、および完成部品を制御する形状の検査を計画してください。.
本ガイドはNIMONIC合金90(UNS N07090)に関するものであり、すべてのニッケル超合金やNimonic 80Aを対象とするものではありません。製造元の技術資料がグレード固有の取り扱いに関する主要な参考文献です。工具および機械の推奨事項は、実際の作業に対して適格性を確認する必要があります。.
別の合金の熱処理経路を流用しないこと
Special Metals社のNimonic 90技術資料には、機械加工は完全に熱処理された状態で行うべきであると記載されており、その結果生じる硬度範囲が材料データに示されています。これは製造元によるグレード固有の指示であり、すべてのニッケル合金に適用される普遍的な規則ではありません。粗加工や仕上げ加工を計画する前に、注文仕様、製品形態、証明書、および最新改訂版を顧客と確認してください。供給された状態が図面や発注書と一致しない場合は、現場で熱サイクルを選択するのではなく、プロセス計画を中断してください。.
サイトの 高温材料カテゴリー より広範な材料の文脈を提供します。本記事はNimonic 90の機械加工条件と形状管理に焦点を当てており、エンジン合金の性能を比較したり、グレード名から使用温度を推測したりするものではありません。.
剛性を活用して力と工具摩耗を管理する
硬く耐熱性のある合金では、セットアップの動きがすぐに仕上げ面と工具寿命の問題になり得ます。工具の突出し量を最小限に抑え、切削領域の近くでワークを支持し、薄肉部が自由に振動するようなクランプ配置を避けてください。旋削されるシャフトやリングについては、チャック圧力と支持が解放後の真円度に与える影響を考慮してください。フライス加工プロファイルについては、安定した係合戦略を用い、切りくずが再切削される前に除去してください。.
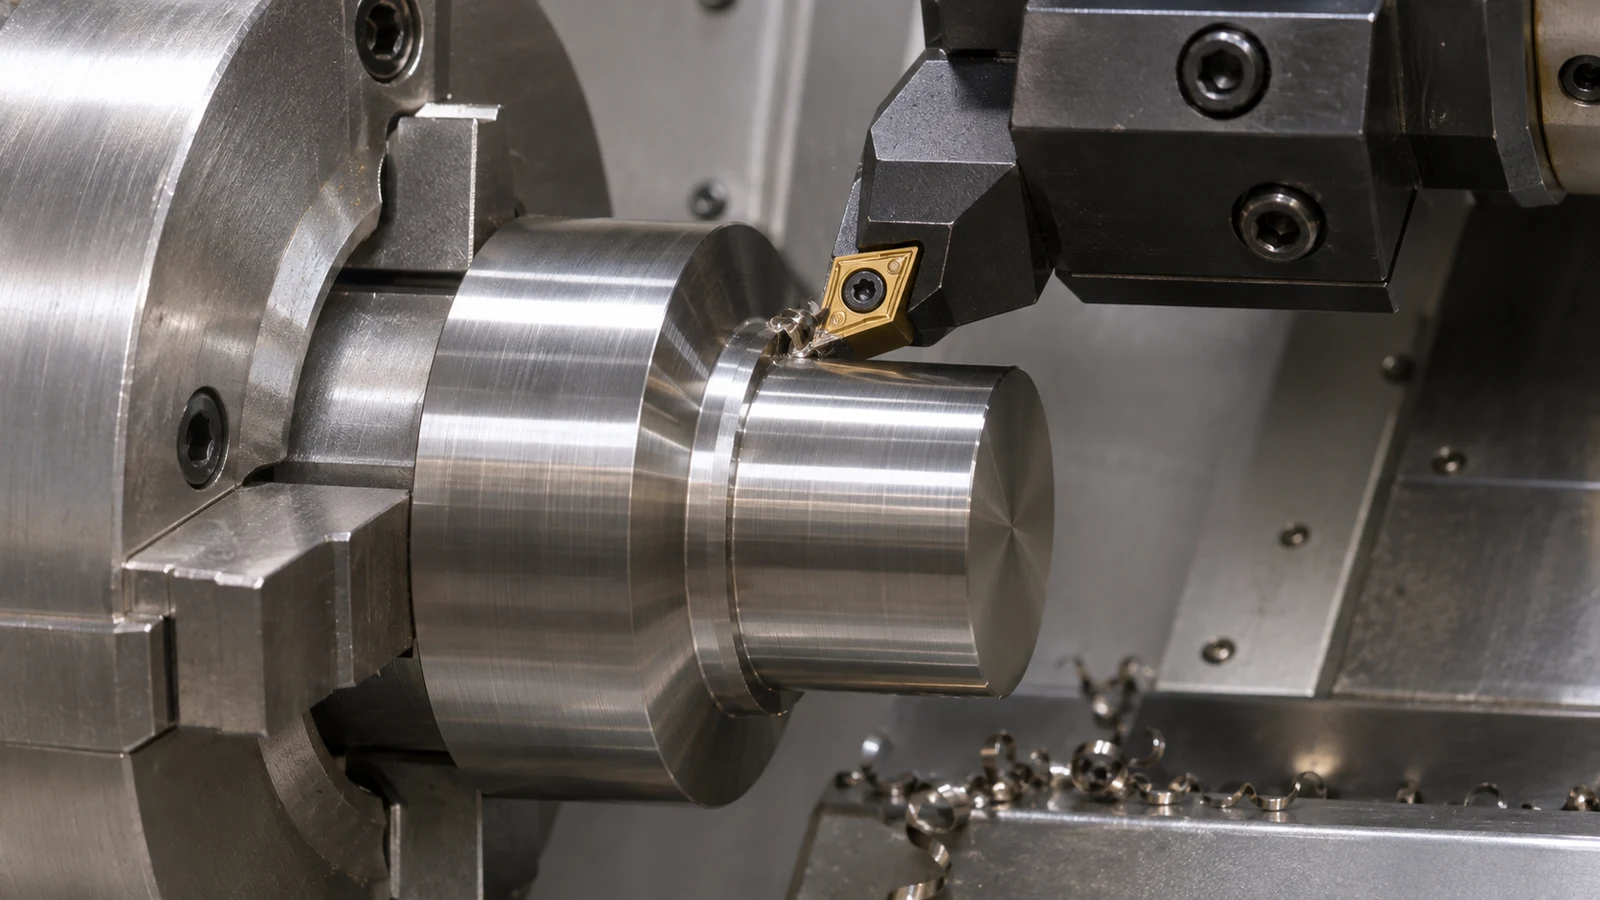 「より剛性が高い」を、検証されていない強引な切削を許す許可と解釈してはなりません。インサートグレード、刃先処理、クーラント、機械について現在のツールメーカーのデータを使用し、そのうえで実際の素材上で工程固有の開始点を確立してください。ノッチ摩耗、刃先の欠け、音の変化、寸法のドリフトに注意してください。摩耗した刃先は、表面が目に見えて劣化する前に切削力と熱を上昇させることがあります。.
熱を制御し、データムチェーンを保護する
切削熱は工具と工作物の界面で発生し、部品に到達する量は工具、噛み込み、クーラント供給、切削時間に依存します。薄肉リング、長いシャフト、非対称な部品は、短い試験片とは異なる応答を示すことがあります。形状が要求する箇所では粗加工と仕上げ加工を分離し、最終検査の前に部品が再現可能な測定状態に戻るのを待ってください。不安定なセットアップを補償するために単一の温度補正を使用することは避けてください。.
最初の工程の前にデータムの移行を計画してください。どの面が部品の軸または取付面を確立するのか、また部品を反転した場合にその基準をどのように復元するのかを特定してください。現場の CNC旋削加工能力 は回転インターフェースに関係し、ポケット、平面、ボルトパターンには連動したフライス加工のセットアップが必要になる場合があります。図面はそれらの関係を伝えるべきです。.
For Nimonic 90の機械加工, 摩耗の観察は、別のニッケル合金から設定を借用する合図ではなく、プロセスの証拠として扱ってください。供給された状態、工具システム、噛み込み、影響を受けたフィーチャーを記録し、次の調整が任意のオフセットで原因を覆い隠すのではなく、原因に対処するようにしてください。.
最終切削後に重要な形状を検査する
機能形状から検査方法を選択してください。ジャーナル径、同軸ボア、面振れ、ボルト円位置は同じ測定方法を共有しません。データム、公差域、部品を測定する状態を指定してください。組立後にアクセスできないフィーチャーについては、最後に目視確認に頼るのではなく、加工前にその検証計画を定義してください。.
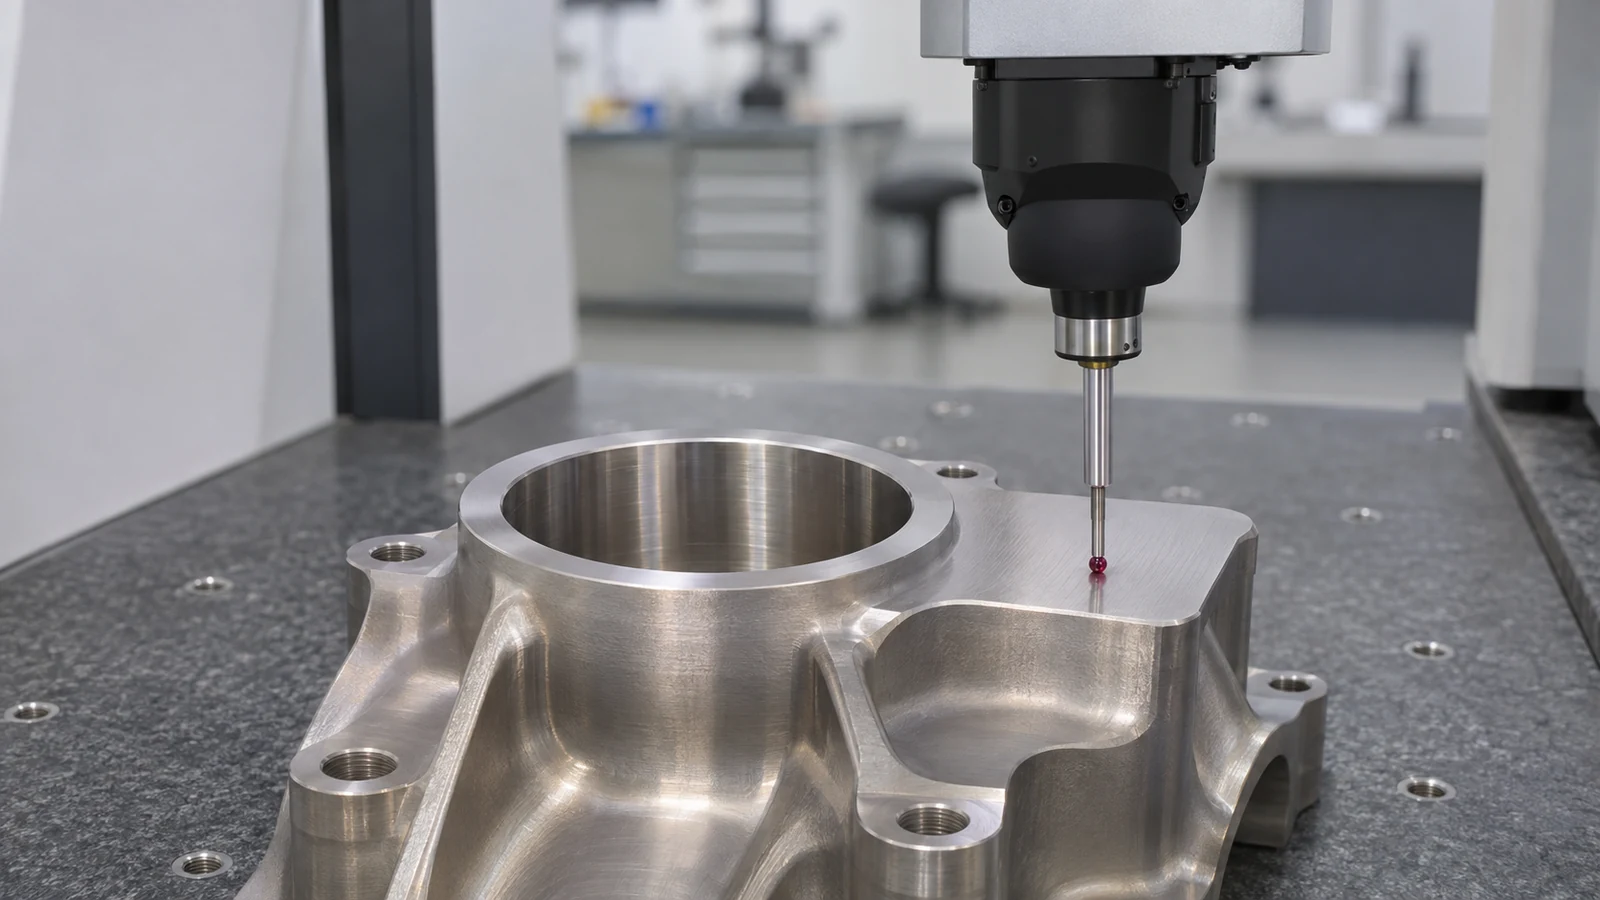 新しい部品では、動きや工具摩耗を特定できる箇所で、粗加工、中間、最終の測定値を比較してください。素材の状態と、各管理フィーチャーを創出した工程を記録してください。その証拠は、切削の問題をデータム移行、クランプ、熱測定の問題と区別するのに役立ちます。.
仮想的なプロセスレビュー:フライス加工された平面を持つガイドリング
説明用のシナリオであり、JUCHENGの顧客事例ではありません: 安全上重要でない産業用ガイドリングをNimonic 90で発注する場合を考えます。旋削されたボアと外径、さらに治具内でリングを位置決めするための2つのフライス加工された平面があります。完全熱処理済みの加工状態に関するメーカーの指針により、材料証明書と熱処理記録が最初のプロセス入力となります。異なる時効硬化合金から借用した軟質状態の経路は、統括仕様が明示的に許容しない限り適切ではありません。.
旋削フィーチャーについては、ボアと外径が同一軸に対してどのように関係するか、また薄肉リングを歪めずに部品を支持できるかを確立してください。平面については、脆いエッジに依存しない基準を中心に後続のフライス加工セットアップを計画してください。切削が断続的である場合は、びびりや刃先の損傷を検査してください。摩耗が急速に上昇する場合は、経路を変更する前に摩耗位置、切りくず形状、噛み込みを比較してください。工具の破損とデータム誤差には異なる補正が必要です。.
粗加工後は、小さな寸法変化がプログラムに起因すると判断する前に、部品が再現可能な測定状態に戻るのを待ってください。クランプとゲージまたはプローブの方法を再確認し、そのうえで結果を図面のデータム方式と比較してください。これにより、治具内で動いた、または一貫性なく測定されたリングを補償するために座標オフセットを使用することを避けられます。.
この例は、航空宇宙やエンジンに関する主張に頼ることなく、旋削、フライス加工、再方向付けを組み合わせています。有用なプロセス記録は、検証済みの素材状態、工具システム、セットアップ基準、検査結果を特定します。生産設定は依然として実際の機械と形状に対して適格性を確認する必要があります。.
刃先摩耗とセットアップの動きを区別する
寸法がドリフトした場合は、オフセットを調整する前に部品と工具の証拠を比較してください。これらの観察は、診断を工程に結び付けておくのに役立ちます:
| 観察 | 考えられるプロセスチェック | 決めつけないこと |
|---|---|---|
| 摩耗が1つのコーナーまたは深さに集中している | そのフィーチャーでの噛み込み、断続接触、工具の張り出し、切りくず排出を検査してください。. | 工具グレード全体または各工程が不適切であること。. |
| 部品のリリース後にサイズが変化する | クランプ、支持間隔、薄肉部の剛性、および自由状態での測定を見直してください。. | 公称座標が誤っていること。. |
| 測定サイズは安定しているように見えるが、仕上げ面が悪化する | 刃先状態、振動、切りくずの再切削、および図面の実際の仕上げ要件を確認してください。. | 表面外観のみで寸法または使用上の合格が確定すること。. |
一度に1つの制御された調整のみを行い、元の状態と検査記録を保持してください。これはNimonic 90で特に重要です。異なる合金から設定をコピーすると、原因を説明するのではなく隠してしまう可能性があるためです。.
Nimonic 90の機械加工に関する質問
Nimonic 90は熱処理の前と後のどちらで機械加工すべきですか?
Special Metalsのグレード別ブリテンでは、完全熱処理状態での機械加工を指示しています。プログラミングの前に、実際の注文に対する現行の統治仕様と供給状態を確認してください。.
Inconel 718の切削データをNimonic 90に再利用できますか?
直接的なレシピとしてではありません。工具形状、材料状態、係合、機械剛性、および形状が異なります。合金ファミリーの類似性によって値を転用するのではなく、工具メーカーのデータを使用し、工程を適格性確認してください。.
工具摩耗が増加したとき、何を確認すべきですか?
刃先と摩耗パターンを検査し、次に係合、工具の張り出し、支持、切りくず排出、および実際の材料状態を見直してください。結果が解釈可能なままであるよう、一度に1つのプロセス変数のみを変更してください。.
健全な Nimonic 90の機械加工 計画は生産者の条件指針に従い、段取りの安定性、基準の復元、最終検査を相互に関連する判断として扱います。図面固有の根拠なしに公差や工具寿命を約束すべきではありません。.